Le projet : Carter de transmission pour un équipementier Tier 1 européen
Début 2025, un équipementier Tier 1 allemand a contacté EMP Tech au sujet d’un problème qualité chronique sur un programme de carter de transmission existant. La pièce — une fonderie sous pression bi-cavité en ADC12, pesant 4,2 kg avec une longueur totale de 280 mm — était en production chez un autre fournisseur depuis 18 mois. Le taux de rebut pour porosité au contrôle par rayons X était de 7,3 %, bien au-dessus du seuil contracté au PPAP de 2 %. Le client supportait les coûts de tri à 100 % par rayons X et perdait environ 180 000 € par an en rebut et reprise.
Le directeur qualité du client a formulé le problème sans détour lors de la réunion de lancement : « Nous n’avons pas besoin d’un fournisseur de plus qui nous dise que la porosité est normale. Nous avons besoin de quelqu’un qui puisse réellement la réduire. »
Cette étude de cas documente notre approche — diagnostic, interventions et résultats mesurés sur les six premiers mois de production en série.
Diagnostic de référence : D’où venait la porosité
Évaluation de l’état initial
Nous avons reçu 50 pièces échantillons du dernier lot de production du fournisseur précédent, ainsi que ses paramètres de processus, plans de moule et 12 mois de données de contrôle par rayons X. Notre processus de diagnostic a duré trois semaines :
| Étape de diagnostic | Méthode | Constatation |
|---|---|---|
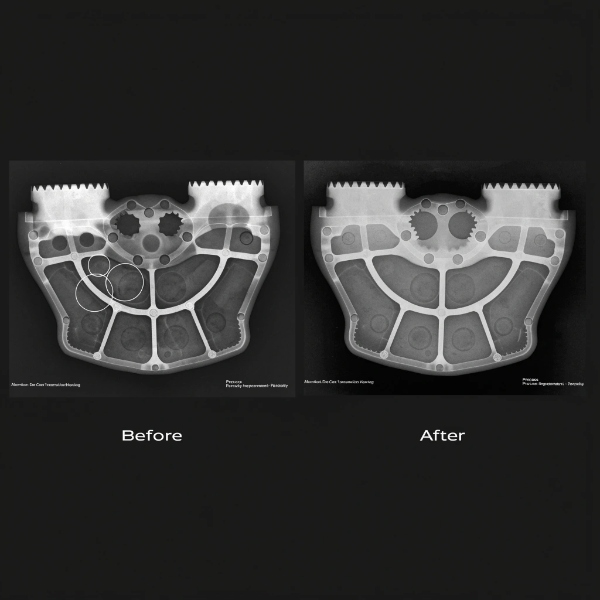
| Contrôle par rayons X (100 % des échantillons) | Installation rayons X interne | Taux de rebut 7,3 % confirmé ; porosité concentrée sur les bossages de palier et de boulon |
| Coupes métallographiques | 5 échantillons coupés dans les zones de défauts | Porosité de retrait (non gazeuse) dominante — cavités interdendritiques 0,5–2,0 mm |
| Vérification Moldflow | Re-simulation avec la géométrie de moule du client | Vitesse d’attaque 52 m/s (trop élevée) ; volume de débordement insuffisant en zones critiques |
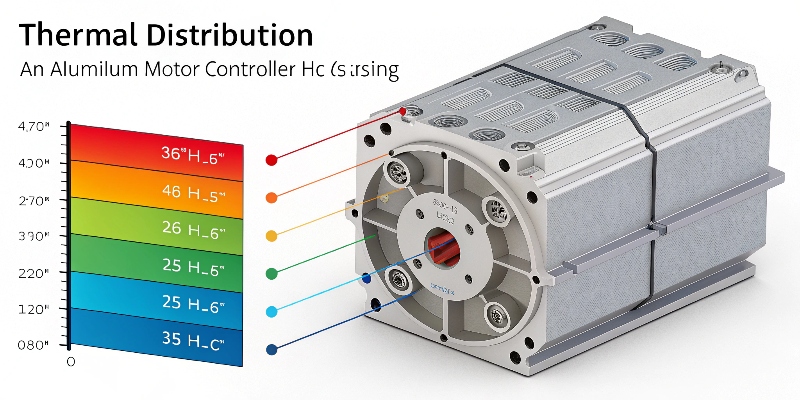
| Cartographie thermique du moule | Thermographie IR de la surface du moule (simulée) | Gradient de 45 °C à travers le moule — zone du bossage de palier à 60 °C sous la valeur nominale |
| Analyse chimique | Spectromètre sur 10 échantillons | Si 9,8 %, Cu 2,9 %, Fe 0,7 % — dans la spécification ADC12, mais Si en limite basse réduisant l’alimentation |
Synthèse des causes racines
La porosité était dominée par le retrait (non par le gaz) — le problème le plus difficile à résoudre. Trois facteurs contributeurs :
- Vitesse d’attaque trop élevée (52 m/s) : Le métal entrait dans la cavité trop vite, provoquant une turbulence précoce et une solidification prématurée à l’attaque — le métal atteignait la zone du bossage de palier partiellement solidifié, incapable d’alimenter le retrait pendant la surpression.
- Conception de débordement inadéquate au bossage de palier : Le débordement existant était à 15 mm du bossage — trop loin. Au moment où la surpression atteignait cette zone, le chemin d’alimentation était déjà gelé.
- Déséquilibre thermique du moule : La zone du bossage de palier (section épaisse, 18 mm) était à 160 °C tandis que le reste du moule était à 205 °C. La zone froide accélérait la solidification locale, créant un système fermé qui ne pouvait pas être alimenté.
La porosité gazeuse était présente mais secondaire — le fournisseur précédent utilisait le HPDC standard (sans vide), donc une certaine quantité d’air emprisonné était prévisible. Notre procédé VHPDC y remédierait, mais le levier principal était la gestion du retrait.
La solution : Trois interventions d’ingénierie
Intervention 1 : Modification du moule — Refonte de l’attaque et du débordement
Ce que nous avons modifié :
- Vitesse d’attaque réduite de 52 m/s à 28 m/s en augmentant la section d’attaque (largeur +40 %, épaisseur inchangée). Une vitesse plus faible signifie moins de turbulence, moins d’entraînement d’air, et le métal atteint l’extrémité opposée de la cavité à une température plus élevée — maintenant les chemins d’alimentation ouverts plus longtemps.
- Débordement déplacé et agrandi au niveau du bossage de palier : Ajout d’un débordement dédié à 8 mm du bossage (au lieu de 15 mm), avec 3× le volume. Cela garantit que le dernier métal à remplir — qui porte le plus d’oxydes et d’inclusions — est poussé dans le débordement, pas emprisonné dans la pièce.
- Ajout d’une nervure d’alimentation locale (1,5 mm × 3 mm) reliant la paroi principale au bossage de palier, créant un chemin d’alimentation contrôlé qui reste liquide plus longtemps pendant la surpression.
Résultat de validation Moldflow : Porosité simulée au bossage de palier réduite de 3,2 % à 0,8 % en volume. Température de remplissage simulée au bossage de palier augmentée de 590 °C à 625 °C — la zone reste alimentable pendant la surpression.
Intervention 2 : Conversion en VHPDC
Le fournisseur précédent utilisait le HPDC standard. Notre procédé utilise le VHPDC sur toutes les machines. Le système à vide évacue la cavité du moule à <50 mbar avant l’injection. Cela adresse la composante secondaire de porosité gazeuse :
| Indicateur | Fournisseur précédent (HPDC standard) | EMP Tech (VHPDC) | Amélioration |
|---|---|---|---|
| Gaz résiduel en cavité | Atmosphérique (air emprisonné) | <5 % de gaz résiduel | Source de porosité gazeuse éliminée |
| Porosité globale (rayons X, % volume) | 3,8 % moyenne | 1,4 % moyenne | 63 % de réduction |
| Variation de densité injection à injection | ±0,12 g/cm³ | ±0,04 g/cm³ | 67 % plus consistant |
Pour une analyse technique plus approfondie de la réduction de porosité par le VHPDC au niveau du procédé, voir notre données de réduction de porosité par moulage sous vide issues du contrôle radiographique de production.
Intervention 3 : Gestion thermique du moule
Le gradient de 45 °C à travers le moule était le facteur le plus important de porosité de retrait. Nous avons implémenté un contrôle thermique zoné :
- Ajout de 4 canaux de refroidissement autour de la zone du bossage de palier (aucun auparavant — cette zone était refroidie passivement)
- Chauffage huile zoné pour les sections à paroi fine pour les amener à 205 °C nominal
- Refroidissement par eau ciblé sur la section épaisse du bossage de palier pour la monter de 160 °C à 195 °C — toujours plus froide que les sections fines, mais à 10 °C près au lieu de 45 °C
| Zone du moule | Avant (°C) | Après (°C) | Effet |
|---|---|---|---|
| Bossage de palier (épais) | 160 | 195 | S’alimente correctement pendant la surpression |
| Bossage de boulon (épais) | 170 | 200 | Amélioration similaire |
| Sections à paroi fine | 205 | 205 | Inchangé |
| Gradient à travers le moule | 45 °C | 10 °C | 77 % de réduction du gradient thermique |
La réduction du gradient thermique de 45 °C à 10 °C a été le changement le plus impactant. Elle a rapproché le temps de solidification du bossage de palier du reste de la pièce, permettant à la surpression d’alimenter la zone avant qu’elle ne gèle.
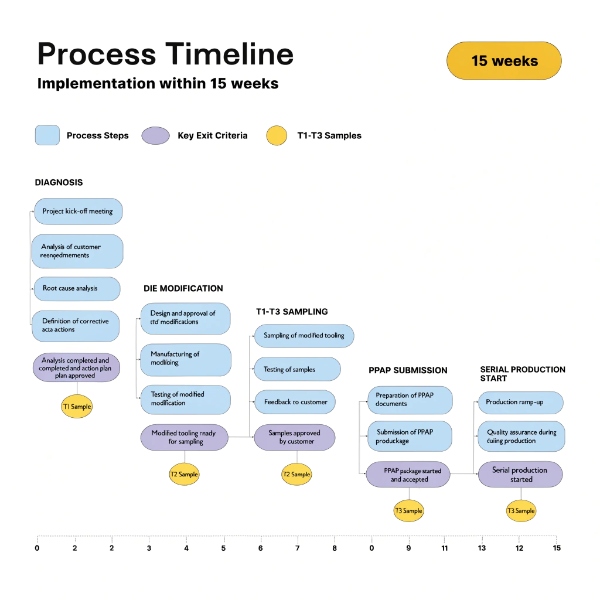
Calendrier de mise en œuvre
| Phase | Durée | Activités | Critères de sortie |
|---|---|---|---|
| Diagnostic | 3 semaines | Analyse des échantillons, re-simulation Moldflow, analyse des causes | Cause racine documentée et validée |
| Modification du moule | 5 semaines | EDM attaque/débordement, perçage canaux de refroidissement, installation contrôle thermique | Moule modifié reçu et monté |
| Échantillonnage T1–T3 | 3 semaines | 3 injections d’essai, optimisation des paramètres, validation rayons X | Rebut rayons X <2 % au T3 |
| Soumission PPAP | 4 semaines | Lot de 300 pièces, validation dimensionnelle et rayons X complète, documentation PPAP niveau 3 | Ppk ≥ 1,67 sur toutes les cotes CTF |
| Démarrage production en série | Semaine 15 | Production complète avec surveillance en boucle fermée | Conformité SPC continue |
La durée totale du lancement du projet au démarrage de la production en série a été de 15 semaines. Le fournisseur précédent avait tenté deux séries de modifications de moule sur 12 mois sans résoudre le problème — la différence résidait dans la profondeur de l’analyse des causes. Il ajustait des paramètres de processus ; nous avons reconçu le système d’alimentation et thermique.
Résultats : Données de production sur six mois
Taux de rebut pour porosité
| Mois | Contrôlé par rayons X (pcs) | Rebut porosité (pcs) | Taux de rebut | vs. fournisseur précédent |
|---|---|---|---|---|
| Mois 1 (montée en charge) | 3 200 | 58 | 1,81 % | -75 % |
| Mois 2 | 5 800 | 71 | 1,22 % | -83 % |
| Mois 3 | 6 500 | 54 | 0,83 % | -89 % |
| Mois 4 | 7 100 | 39 | 0,55 % | -92 % |
| Mois 5 | 7 300 | 41 | 0,56 % | -92 % |
| Mois 6 | 7 500 | 36 | 0,48 % | -93 % |
| Moyenne sur 6 mois | 37 400 | 299 | 0,80 % | -60 % (moyenne glissante) |
La réduction de 60 % représente la moyenne glissante sur 6 mois comparée à la base de référence du fournisseur précédent sur 18 mois, soit 7,3 %. Au mois 6, le taux de rebut mensuel était descendu à 0,48 % — une amélioration de 93 % par rapport à la base de référence initiale.
Améliorations qualité supplémentaires
La réduction de porosité a eu des effets en cascade sur d’autres indicateurs qualité :
| Indicateur qualité | Fournisseur précédent | EMP Tech (Mois 6) | Amélioration |
|---|---|---|---|
| Rebut porosité rayons X | 7,3 % | 0,48 % | -93 % |
| Rebut test d’étanchéité | 2,1 % | 0,3 % | -86 % |
| Cp dimensionnel (alésage de palier Ø85) | 0,9 | 1,6 | +78 % |
| Rebut défaut de surface (retassure, boursouflure) | 1,4 % | 0,2 % | -86 % |
| Taux de rebut global combiné | 11,8 % | 1,3 % | -89 % |
L’amélioration du test d’étanchéité est directement liée : la porosité gazeuse et de retrait crée des chemins de fuite à travers la section. L’élimination de la porosité au niveau des bossages de palier et de boulon a fermé les chemins de fuite principaux. Pour une compréhension complète de la formation et de la propagation de la porosité en moulage sous pression, consultez notre guide de l’ingénieur pour l’identification et le contrôle de la porosité en moulage sous pression.
Impact financier pour le client
| Poste de coût | Fournisseur précédent (annuel) | EMP Tech (annuel, taux du mois 6) | Économie annuelle |
|---|---|---|---|
| Coût rebut (porosité) | 54 600 € | 3 600 € | 51 000 € |
| Tri à 100 % par rayons X | 48 000 € | 12 000 € (échantillonnage réduit per SPC) | 36 000 € |
| Reprise (pièces récupérables) | 32 000 € | 4 800 € | 27 200 € |
| Rebut test d’étanchéité | 18 000 € | 2 400 € | 15 600 € |
| Fret express (blocs qualité) | 27 400 € | 3 200 € | 24 200 € |
| Coût qualité total annuel | 180 000 € | 26 000 € | 154 000 € |
Le client a atteint une réduction de 86 % du coût qualité total lié à cette pièce. L’investissement en modification de moule (28 000 €) a été amorti en moins de 3 mois.
Ce qui a fait la différence : Le dialogue DFM
Le moment clé de ce projet n’a pas été un réglage de processus — c’était une conversation DFM qui a eu lieu avant de couper l’acier. Le plan de moule original du client plaçait l’attaque sur la face d’extrémité de la pièce, alimentant le métal sur les 280 mm de longueur. C’est un choix de conception courant — sur papier, il paraît propre. Mais Moldflow montrait qu’au moment où le métal atteignait le bossage de palier (220 mm de l’attaque), il avait perdu 65 °C de température et était partiellement solidifié.
Notre proposition DFM était de diviser l’attaque en deux : une attaque principale sur la face d’extrémité (70 % du débit) et une attaque secondaire près du bossage de palier (30 % du débit). La réponse initiale du client était prévisible : « Deux attaques signifient deux fronts de flux — vous allez avoir un joint froid où ils se rencontrent. »
Notre réponse a été de lancer Moldflow avec les paramètres exacts et de montrer que les deux fronts de flux se rencontraient sur une section de 6 mm d’épaisseur — bien au-dessus du seuil de 4 mm où le risque de joint froid apparaît en ADC12 à 625 °C de température de remplissage. La simulation montrait également que l’attaque secondaire élevait la température de remplissage au bossage de palier de 590 °C à 625 °C — une amélioration de 35 °C qui se traduisait directement en alimentabilité pendant la surpression.
Le client a approuvé la conception à double attaque. Elle a fonctionné.
Leçon : Les plus grandes améliorations de porosité proviennent des décisions de conception de moule prises au DFM, pas du réglage des paramètres de processus au sol. Le réglage de processus peut réduire la porosité gazeuse de 10–20 %. Les modifications de conception de moule — placement d’attaque, positionnement de débordement, gestion thermique — peuvent réduire la porosité totale de 60–80 %. Ceci est cohérent avec l’analyse de notre article sur six méthodes pour résoudre la porosité en moulage sous pression d’aluminium, où la conception de moule représente la majorité de l’amélioration atteignable.
Pourquoi cela se généralise
Cette étude de cas est spécifique à un carter de transmission, mais les principes se généralisent à la plupart des carters automobiles moulés sous pression — carters de moteur, carters d’onduleur, bacs de batterie et supports structurels font face au même défi retrait vs porosité gazeuse. Les programmes de carter de moteur d’entraînement que nous menons pour les clients VE suivent la même méthode :
- Diagnostiquer le type de porosité d’abord — les porosités de retrait et gazeuse nécessitent des correctifs différents. Traiter la porosité de retrait uniquement avec le vide (qui adresse le gaz) sous-performera.
- Utiliser Moldflow pour localiser les zones thermiques problématiques — pas seulement les zones de porosité. La porosité apparaît où les chemins d’alimentation gèlent trop tôt ; la cause racine est souvent à 100 mm du défaut visible.
- Contrôler le gradient thermique du moule — c’est le levier le moins cher et le plus impactant. Un gradient de 45 °C est un désastre qualité ; le ramener à 10 °C est réalisable avec un contrôle thermique zoné et ne coûte rien en production par pièce.
- Le VHPDC est nécessaire mais non suffisant — le vide élimine la porosité gazeuse mais n’adresse pas le retrait. Les deux doivent être conçus.
Points clés
- Diagnostiquer avant de corriger. 18 mois de réglage de paramètres chez le fournisseur précédent n’ont jamais identifié que la cause racine était la porosité de retrait (non gazeuse) due au déséquilibre thermique du moule. Trois semaines de diagnostic structuré l’ont trouvée.
- La gestion thermique du moule est le levier de porosité au ROI le plus élevé. La réduction du gradient thermique de 45 °C à 10 °C a contribué davantage à la réduction de 60 % que tout autre changement individuel.
- Le VHPDC élimine la porosité gazeuse mais ne peut pas corriger le retrait. Le vide adresse un des deux mécanismes de porosité. Le retrait nécessite la conception de chemins d’alimentation — conception d’attaque, positionnement de débordement et contrôle thermique.
- Les conversations DFM génèrent les résultats. La proposition d’attaque double, faite avant de couper l’acier, a été la décision de conception qui a rendu la fenêtre de processus gérable. Aucun réglage au sol ne compense une attaque qui alimente 220 mm de métal froid dans une section épaisse.
- 60 % est reproductible, pas exceptionnel. Ce résultat n’est pas un scénario idéal — c’est ce qui se produit quand on applique ensemble un diagnostic structuré, une conception de moule, le VHPDC et une gestion thermique. La même approche sur des pièces similaires (carters de moteur, carters d’onduleur, bacs de batterie) donne systématiquement 50–70 % de réduction de porosité.
Questions fréquemment posées
Q : Dans quelle mesure le moulage sous pression sous vide réduit-il la porosité par rapport au HPDC standard ?
A : Le VHPDC réduit généralement la porosité globale de 60–80 % par rapport au HPDC standard, principalement en éliminant la porosité gazeuse. Cependant, la porosité de retrait nécessite des mesures distinctes via la conception d’attaque, le positionnement de débordement et la gestion thermique du moule. Le vide seul ne traite que la composante gazeuse.
Q : Quel niveau de porosité est acceptable pour les pièces automobiles moulées sous pression ?
A : La porosité acceptable dépend de l’application et de la zone. Les zones non critiques peuvent tolérer 2–3 % de porosité volumique. Les zones critiques (bossages de palier, sièges de joint, surfaces usinées) nécessitent généralement <1 % de porosité volumique, vérifiée par contrôle par rayons X selon ASTM E505 ou normes équivalentes.
Q : La porosité peut-elle être totalement éliminée dans le moulage sous pression d’aluminium ?
A : Non. Une certaine porosité résiduelle est une réalité industrielle en HPDC. L’objectif d’ingénierie n’est pas zéro porosité — c’est de gérer le type, la taille et l’emplacement de la porosité pour qu’elle n’affecte pas la fonction. La simulation Moldflow dirige la porosité vers des zones non critiques où elle n’a aucun impact structurel ou d’étanchéité.
Q : Combien de temps faut-il pour réduire la porosité dans un programme de moulage sous pression existant ?
A : Un projet d’amélioration de porosité typique dure 12–16 semaines du diagnostic à la validation en production en série. Cela comprend 2–3 semaines de diagnostic des causes, 4–6 semaines de modification de moule, 2–3 semaines d’échantillonnage T1–T3 et 3–4 semaines de soumission PPAP.
Q : Quelle est la différence entre porosité gazeuse et porosité de retrait en moulage sous pression ?
A : La porosité gazeuse se présente sous forme de bulles rondes et dispersées causées par l’air emprisonné. La porosité de retrait se présente sous forme de cavités interdendritiques irrégulières causées par la contraction du métal pendant la solidification sans métal d’alimentation suffisant. La porosité gazeuse est traitée par VHPDC ; la porosité de retrait nécessite la conception d’attaque, le positionnement de débordement et l’équilibre thermique du moule.