项目背景:某欧洲 Tier 1 供应商的变速箱壳体
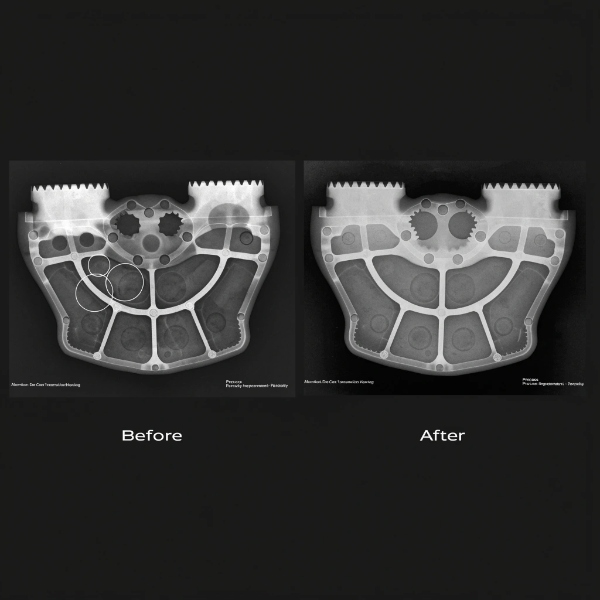
2025 年初,一家德国 Tier 1 供应商带着一个长期质量问题找到 EMP Tech。零件——ADC12 材质双型腔压铸件,重 4.2 kg,总长 280 mm——已在另一家供应商处生产了 18 个月。X 光探伤气孔拒收率高达 7.3%,远超 PPAP 合同约定的 2% 阈值。客户承担着 100% X 光分拣成本,每年在废品和返工上损失约 180,000 欧元。
客户质量总监在启动会议上的表态很直接:"我们不需要另一个告诉我们气孔是正常现象的供应商。我们需要一个能真正把它降下来的。"
本案例研究记录了我们的完整工作过程——诊断、措施和量产头六个月的实测数据。
基准诊断:气孔从哪里来
来料状态评估
我们收到前供应商最后一批生产中的 50 件样品,以及其工艺参数、模具图纸和 12 个月的 X 光探伤数据。诊断过程历时三周:
| 诊断步骤 | 方法 | 发现 |
|---|---|---|
| X 光探伤(100% 抽样) | 厂内 X 光设备 | 拒收率 7.3% 确认;气孔集中在轴承座和螺栓座区域 |
| 金相切片 | 5 件样品切穿缺陷区 | 收缩气孔(非气体气孔)为主——枝晶间空穴 0.5–2.0 mm |
| Moldflow 交叉验证 | 用客户模具几何重新仿真 | 浇口速度 52 m/s(过高);关键区溢流槽体积不足 |
| 模具热测绘 | 模具表面 IR 热成像(模拟) | 模具整体 45°C 梯度——轴承座区比名义温度低 60°C |
| 化学分析 | 10 件样品光谱仪 | Si 9.8%、Cu 2.9%、Fe 0.7%——在 ADC12 规范内,但 Si 偏低限,影响补缩能力 |
根因总结
气孔以收缩气孔为主(非气体气孔)——这是更难解决的问题。三个贡献因素:
- 浇口速度过高(52 m/s): 金属进入型腔过快,导致早期湍流和浇口处提前凝固——金属到达轴承座区时已部分凝固,无法在增压阶段补缩。
- 轴承座溢流槽设计不足: 现有溢流槽距轴承座 15 mm——太远。增压压力到达该区时,补缩通道已冻结。
- 模具热不平衡: 轴承座区(厚截面 18 mm)运行温度 160°C,而模具其余部分 205°C。冷区加速局部凝固,形成无法补缩的封闭系统。
气体气孔存在但属次要——前供应商运行标准 HPDC(无真空),因此一定量气体裹入是预期内的。我们的 VHPDC 工艺会处理这个问题,但主要杠杆是收缩管理。
解决方案:三项工程变更
变更 1:模具修改——浇口与溢流槽重新设计
我们改了什么:
- 浇口速度从 52 m/s 降至 28 m/s,通过增大浇口面积(浇口宽度 +40%,厚度不变)实现。更低速度意味着更少湍流、更少裹气,金属到达型腔远端时温度更高——补缩通道保持开放更久。
- 轴承座溢流槽重新定位并加大: 增设专用溢流槽,距轴承座仅 8 mm(原 15 mm),体积扩大 3 倍。确保最后填充的金属——携带最多氧化物和夹杂——被推入溢流槽,而非困在铸件中。
- 增设局部补缩筋(1.5 mm × 3 mm),连接主壁与轴承座,创建一条在增压期间保持液态更久的受控补缩通道。
Moldflow 验证结果: 轴承座处模拟气孔率从 3.2% 体积降至 0.8% 体积。模拟填充温度从 590°C 升至 625°C——该区在增压期间保持可补缩。
变更 2:转用 VHPDC
前供应商运行标准 HPDC。我们的工艺在所有机台上运行 VHPDC。真空系统在注射前将型腔抽至 <50 mbar。这处理了次要的气体气孔成分:
| 指标 | 前供应商(标准 HPDC) | EMP Tech(VHPDC) | 改善 |
|---|---|---|---|
| 型腔残余气体 | 大气压(空气裹入) | <5% 残余气体 | 气体气孔源消除 |
| 整体气孔率(X 光,体积 %) | 3.8% 均值 | 1.4% 均值 | 降低 63% |
| 模间密度波动 | ±0.12 g/cm³ | ±0.04 g/cm³ | 一致性提高 67% |
关于 VHPDC 在工艺层面如何降低气孔率的更深入技术分析,参见我们的[真空压铸降气孔率量产 X 光数据报告](https://empcasting.com/zh/ 真空压铸降低气孔率的幅度:来自量产-x-光数据的-60.html)。
变更 3:模具热管理
模具上 45°C 的梯度是收缩气孔最大的单一贡献因素。我们实施了分区热控制:
- 轴承座区周围增设 4 条冷却水道(原无——该区被动冷却)
- 薄壁区分区热油加热,提升至 205°C 名义温度
- 厚截面轴承座区定向水冷,从 160°C 提升至 195°C——仍比薄壁区冷,但在 10°C 以内而非 45°C
| 模具区域 | 变更前(°C) | 变更后(°C) | 效果 |
|---|---|---|---|
| 轴承座(厚) | 160 | 195 | 增压期间正常补缩 |
| 螺栓座(厚) | 170 | 200 | 类似改善 |
| 薄壁区 | 205 | 205 | 不变 |
| 模具整体梯度 | 45°C | 10°C | 热梯度降低 77% |
将热梯度从 45°C 降至 10°C 是影响最大的单项变更。它使轴承座凝固时间接近零件其余部分,使增压压力能在该区冻结前完成补缩。
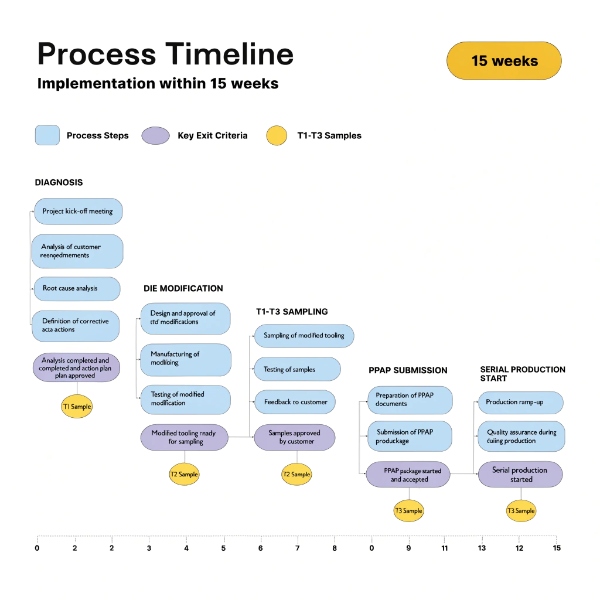
实施时间表
| 阶段 | 周期 | 工作内容 | 退出标准 |
|---|---|---|---|
| 诊断 | 3 周 | 样品分析、Moldflow 重新仿真、根因分析 | 根因记录并签批 |
| 模具修改 | 5 周 | 浇口/溢流槽 EDM、冷却水道钻孔、热控安装 | 修改后模具到货并上机 |
| T1–T3 试模 | 3 周 | 3 次试射、参数优化、X 光验证 | T3 时 X 光拒收率 <2% |
| PPAP 提交 | 4 周 | 300 件量产、全尺寸和探伤验证、PPAP Level 3 文件 | 所有 CTF 尺寸 Ppk ≥ 1.67 |
| 量产启动 | 第 15 周 | 全量生产、闭环监控 | SPC 持续达标 |
从项目启动到量产启动共 15 周。前供应商在 12 个月内尝试了两轮模具修改仍未解决——差异在于根因分析的深度。他们在调参数;我们重新设计了补缩和热系统。
结果:六个月量产数据
气孔拒收率
| 月份 | X 光检验(件) | 气孔拒收(件) | 拒收率 | vs. 前供应商 |
|---|---|---|---|---|
| 第 1 月(爬产) | 3,200 | 58 | 1.81% | -75% |
| 第 2 月 | 5,800 | 71 | 1.22% | -83% |
| 第 3 月 | 6,500 | 54 | 0.83% | -89% |
| 第 4 月 | 7,100 | 39 | 0.55% | -92% |
| 第 5 月 | 7,300 | 41 | 0.56% | -92% |
| 第 6 月 | 7,500 | 36 | 0.48% | -93% |
| 6 个月均值 | 37,400 | 299 | 0.80% | -60%(滚动均值) |
60% 的降低率指六个月滚动均值与前供应商 18 个月基准(7.3%)的比较。到第 6 个月,月度拒收率已降至 0.48%——相对原始基准改善 93%。
其他质量指标改善
气孔降低对其他质量指标产生了连锁效应:
| 质量指标 | 前供应商 | EMP Tech(第 6 月) | 改善 |
|---|---|---|---|
| X 光气孔拒收率 | 7.3% | 0.48% | -93% |
| 气密性测试拒收率 | 2.1% | 0.3% | -86% |
| 尺寸 Cp(轴承孔 Ø85) | 0.9 | 1.6 | +78% |
| 表面缺陷拒收(缩凹、气泡) | 1.4% | 0.2% | -86% |
| 综合总拒收率 | 11.8% | 1.3% | -89% |
气密性测试的改善直接关联:气体和收缩气孔在截面中形成泄漏通道。消除轴承座和螺栓座区的气孔关闭了主要泄漏路径。关于压铸件中气孔如何形成和扩展的全面理解,参阅我们的[压铸气孔工程师指南:缺陷识别与过程控制](https://empcasting.com/zh/ 压铸孔隙率解析:工程师视角的缺陷识别与过程控.html)。
客户成本影响
| 成本项 | 前供应商(年) | EMP Tech(年,第 6 月水平) | 年节省 |
|---|---|---|---|
| 废品成本(气孔) | 54,600 € | 3,600 € | 51,000 € |
| 100% X 光分拣 | 48,000 € | 12,000 €(按 SPC 减少抽样) | 36,000 € |
| 返工(可挽救件) | 32,000 € | 4,800 € | 27,200 € |
| 气密性测试拒收 | 18,000 € | 2,400 € | 15,600 € |
| 加急运费(质量冻结) | 27,400 € | 3,200 € | 24,200 € |
| 年度质量总成本 | 180,000 € | 26,000 € | 154,000 € |
客户实现了该零件质量总成本降低 86%。模具修改投资(28,000 €)在不到 3 个月内回收。
关键转折点:DFM 对话
本项目中最关键的时刻不是参数调整——而是一次发生在切钢之前的 DFM 对话。客户原始模具图纸将浇口设在零件端面,金属沿 280 mm 长度方向填充。这是一种常见设计选择——图纸上看起来很干净。但 Moldflow 显示,金属到达轴承座(距浇口 220 mm)时已损失 65°C 温度,处于半凝固状态。
我们的 DFM 提议是分浇口:端面主浇口(70% 流量)+ 轴承座附近副浇口(30% 流量)。客户的最初反应可以预见:"两个浇口意味着两个流锋——它们汇合处会产生冷隔。"
我们的回应是运行精确参数的 Moldflow 仿真,展示两个流锋在 6 mm 厚截面处汇合——远高于 ADC12 在 625°C 填充温度下出现冷隔风险的 4 mm 阈值。仿真还显示副浇口将轴承座填充温度从 590°C 提升至 625°C——35°C 的改善直接转化为增压期间的可补缩性。
客户批准了双浇口设计。它成功了。
教训:最大的气孔改善来自 DFM 阶段的模具设计决策,而非车间层面的参数调整。 参数调整可降低气体气孔 10–20%。模具设计变更——浇口布局、溢流槽定位、热管理——可降低总气孔率 60–80%。这与我们关于解决铝压铸气孔的六种方法 一文的分析一致:模具设计贡献了大部分可达成改善。
为什么具有普适性
本案例研究针对的是特定的变速箱壳体,但其原理适用于大多数汽车压铸壳体——电机壳体、逆变器壳体、电池托盘和结构支架都面临收缩与气体气孔的相同挑战。我们为 EV 客户运行的[驱动电机壳体](https://empcasting.com/zh/ 电动汽车零部件/驱动电机外壳)项目遵循相同的方法论:
- 先诊断气孔类型——收缩气孔和气体气孔需要不同对策。仅用真空(处理气体)来处理收缩气孔效果不足。
- 用 Moldflow 定位热问题区域——而非仅看气孔区域。气孔出现在补缩通道过早冻结处;根因往往距可见缺陷 100 mm。
- 控制模具热梯度——这是最便宜且影响最大的杠杆。45°C 梯度是质量灾难;降至 10°C 用分区热控制即可实现,且不增加单件成本。
- VHPDC 必要但不充分——真空消除气体气孔但不处理收缩。两者都必须工程设计。
核心结论
- 先诊断再修复。 前供应商 18 个月的参数调整从未识别出根因是模具热不平衡导致的收缩气孔(非气体气孔)。三周结构化诊断找到了它。
- 模具热管理是 ROI 最高的气孔杠杆。 将热梯度从 45°C 降至 10°C 对 60% 降低率的贡献超过其他任何单项变更。
- VHPDC 消除气体气孔但无法修复收缩。 真空只处理两种气孔机制之一。收缩需要补缩通道工程设计——浇口设计、溢流槽定位和热控制。
- DFM 对话驱动结果。 在切钢之前提出的双浇口方案,是使工艺窗口可控的设计决策。车间层面再多的调整也无法弥补一个将 220 mm 冷金属喂入厚截面的浇口。
- 60% 可复制,非偶然。 这个结果不是最佳情况——而是将结构化诊断、模具设计、VHPDC 和热管理一起应用的结果。同样的方法在类似零件(电机壳体、逆变器壳体、电池托盘)上稳定实现 50–70% 气孔降低。
常见问题
问:真空压铸相比标准 HPDC 能降低多少气孔?
答:VHPDC 通常将整体气孔率降低 60–80%,主要通过消除气体气孔实现。但收缩气孔需要通过浇口设计、溢流槽定位和模具热管理单独处理。真空只处理气体成分。
问:汽车压铸件可接受的气孔水平是多少?
答:可接受气孔取决于应用和区域。非关键区可容忍 2–3% 体积气孔。关键区(轴承座、密封面、加工面)通常要求 <1% 体积气孔,按 ASTM E505 或等效标准经 X 光探伤验证。
问:铝压铸中的气孔能完全消除吗?
答:不能。一定的残余气孔是 HPDC 的工业现实。工程目标不是零气孔——而是管理气孔类型、尺寸和位置,使其不影响功能。Moldflow 仿真将气孔引导至非关键区,在结构和密封上无影响。
问:在现有压铸项目中降低气孔需要多长时间?
答:典型的气孔改善项目从诊断到量产验证需要 12–16 周。包括 2–3 周根因诊断、4–6 周模具修改、2–3 周 T1–T3 试模和 3–4 周 PPAP 提交。
问:压铸中气体气孔和收缩气孔有什么区别?
答:气体气孔表现为圆形、分散的气泡,由裹入空气造成。收缩气孔表现为不规则的枝晶间空穴,由金属凝固收缩时补缩金属不足造成。气体气孔通过 VHPDC 处理;收缩气孔需要浇口设计、溢流槽定位和模具热平衡。