

🌟 Certifié IATF 16949 | Plus de 30 ans d’expérience en tant que fabricant d’équipement d’origine (OEM)
Fabricant de pièces moulées sous pression en aluminium sur mesure
Fourniture de composants en aluminium complexes, à tolérances serrées et étanches. De la conception prédictive pour la fabrication (DFM) et de l’outillage interne à l’usinage haute performance (HPDC) en grande série (350T-3050T) et à l’usinage CNC 5 axes.
Reconnue par les principaux innovateurs mondiaux en Europe et en Amérique du Nord
constructeurs automobiles
Fournisseur de niveau 2
Société industrielle
Géant des télécommunications
Processus de fabrication intégré
Capacités HPDC de bout en bout. Production pilotée par l’ingénierie pour atténuer la porosité, réduire les itérations d’outillage et garantir la précision géométrique.
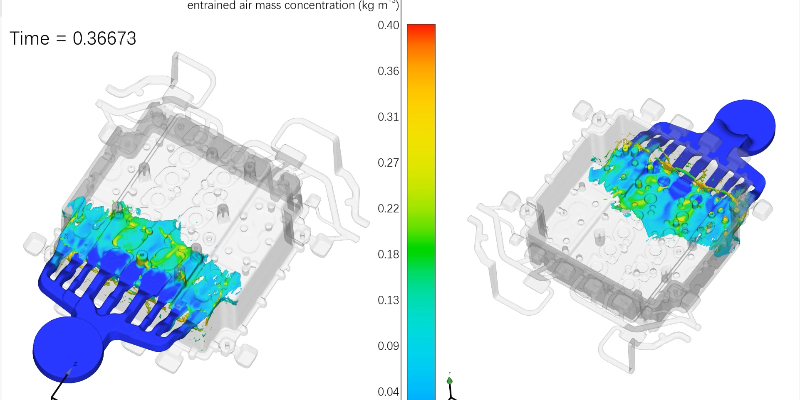
Ingénierie et conception pour la fabrication
Simulation proactive du flux de moulage pour optimiser l’épaisseur des parois et prévenir les défauts de fonderie avant la découpe de l’acier.

Fabrication d'outillage
Fabrication de moules en interne pour une durée de vie prolongée des outils, un contrôle dimensionnel strict et une livraison plus rapide des échantillons T1.

Moulage sous pression à haute pression
Cellules HPDC sous vide de pointe, spécialisées dans la production de pièces structurelles denses et à haute résistance pour les secteurs automobile et industriel.

Soudage par friction-malaxage (FSW)
Assemblage à l’état solide des plaques de refroidissement liquide et des carters de moteur, permettant des assemblages 100 % étanches.

Usinage CNC de précision
Plus de 150 centres d’usinage garantissant des tolérances de positionnement et une coaxialité de l’ordre du micron sur les surfaces d’accouplement critiques.

Surface Finishing
Grenaillage, anodisation dure et revêtement en poudre pour une perfection esthétique et une résistance à la corrosion extrême.
Solutions de fonderie sous pression pour votre industrie
Nous comprenons les exigences strictes en matière de tests d’étanchéité, de niveaux de propreté et de structures légères.
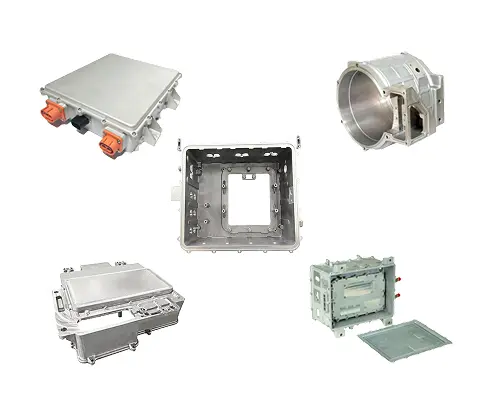
Moulage sous pression de composants pour véhicules électriques
Boîtiers structurels et thermiques (carters de moteur, PDU, plateaux de batterie) adaptés aux architectures légères et à un contrôle strict des NVH.
✅ Test d’étanchéité en ligne à 100 %
✅ Compatible avec les systèmes FSW et de refroidissement liquide
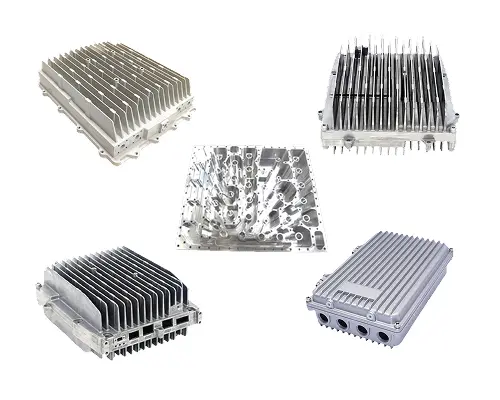
Moulage sous pression pour télécommunications et infrastructures
Coques en aluminium résistantes à la pluie et au soleil et boîtiers de blindage électromagnétique avec ailettes complexes de dissipation de chaleur.
✅ Intégration profonde des ailettes de refroidissement
✅ Étanchéité IP68

Moulage sous pression industriel et robotique
Boîtiers de commande à haute étanchéité et pièces robustes pour la robotique, les ascenseurs et les équipements électriques.
✅ Rapport résistance/poids élevé
✅ Coaxialité rigoureuse des roulements usinés CNC
Pourquoi les responsables des achats internationaux choisissent EMP Tech
Nous ne nous contentons pas de fabriquer, nous offrons une synergie d’ingénierie et une sécurité robuste de la chaîne d’approvisionnement.
30+
Years Experience
500+
Skilled Workforce
13
Die Casting Machines (350T-3050T)
150+

Capacité matérielle pour les projets de grande envergure
Notre usine est équipée pour répondre aux commandes automobiles les plus exigeantes. Dotée de 13 cellules de moulage sous pression de grande capacité (jusqu’à 3 050 tonnes), elle nous permet de mouler avec succès des composants structurels de grande taille (plateaux de batterie, supports d’amortisseurs) avec une densité de matériau uniforme et une distorsion thermique minimale.
Fabrication à guichet unique
De la conception du moule → Moulage sous pression → Soudage par friction-malaxage → CNC → Traitement de surface.
CNC de haute précision
Plus de 150 ensembles d'équipements CNC garantissant une tolérance au micron près pour les surfaces d'accouplement critiques.
La garantie de qualité
Traçabilité et contrôle IATF 16949. Chaque lot de production est validé par rapport à vos dimensions géométriques et tolérances exactes (GD&T), appuyées par des données de laboratoire brutes et une documentation PPAP de niveau 3.
IATF
16949:2016
ISO
9001:2015
ISO
14001:2015
Capacités du laboratoire interne :
- X-Ray Flaw Detection
- Air Tightness/Leak Testing
- Spectrum Analysis
- CMM (Zeiss) Measurement
- Cleanliness Lab (VDA 19)
- Clean Room Assembly
« EMP Tech a obtenu la note maximale (A) lors de notre audit VDA 6.3 dès la première visite. Leur système de traçabilité nous offre une sérénité totale.»
— Directeur des achats, fournisseur automobile allemand de rang 2
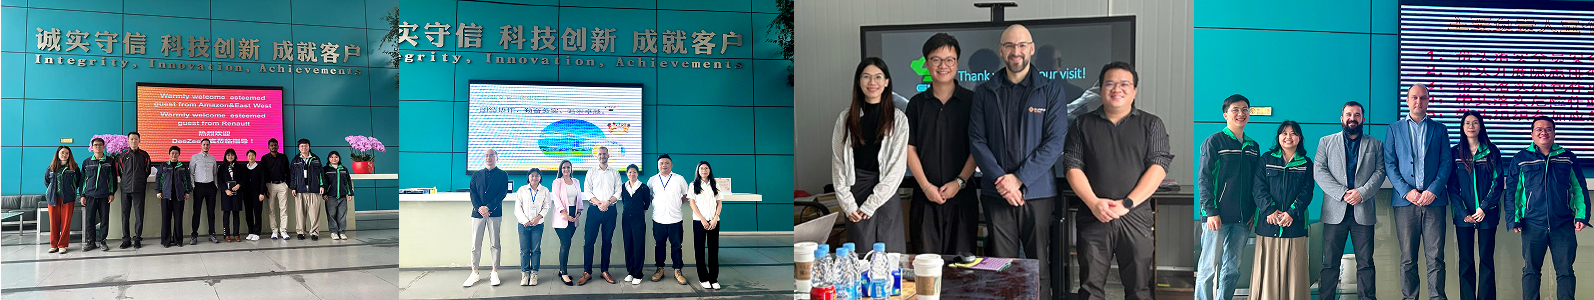
Approuvé par les clients du monde entier


Ce que nous coulons, et ce qui est réellement contrôlé
Un carter de boîte et un nœud structurel sortent de la même cellule et ne sont pourtant pas jugés sur les mêmes caractéristiques. Le tableau ci-dessous indique les familles de pièces que nous produisons régulièrement et le critère qui décide, en pratique, de l’acceptation ou du refus.
| Famille de pièce | Alliage courant | Caractéristique décisive |
|---|---|---|
| Carters de boîte de vitesses et d’embrayage | ADC12, AlSi9Cu3 | Alésages de roulement, planéité de la portée d’étanchéité, étanchéité à 0,8 MPa |
| Carters de moteur électrique | AlSi10Mg | Étanchéité du circuit de refroidissement, coaxialité des alésages |
| Boîtiers d’onduleur et d’électronique de puissance | AlSi10Mg, ADC12 | Profondeur de gorge d’étanchéité, planéité, épaisseur de paroi au CT |
| Supports moteur et pattes de fixation | A380, ADC12 | Tenue en fatigue des congés, arrachement de filetage, contrôle tridimensionnel au datum |
| Nœuds structurels et têtes d’amortisseur | AlSi10Mg, sous vide | Classe radiographique, allongement, paroi de 2,5 à 4 mm dans le chemin d’effort |
La logique derrière ce tableau : plus la pièce est mince et plus elle travaille en structure, plus la spécification quitte la fonderie pour aller vers l’usinage et le contrôle. Une paroi de 2,5 mm n’est pas difficile à remplir. Elle est difficile à remplir sans porosité, et c’est la porosité qui décide du résultat au banc d’endurance, pas l’aspect de surface.
Les classes de tolérance ne sont pas une convention du fournisseur : la norme ISO 8062-3 les définit pour les pièces moulées, et le CETIM décrit leur application en fonderie sous pression aluminium.
Trois décisions qui font le prix, avant tout devis
Un prix à la pièce cache toujours quatre décisions. Les trois premières se prennent avant que le devis ne soit envoyé, et elles pèsent plus lourd que la négociation finale.
- L’empreinte : nombre de cavités et de tiroirs. Une cavité simple coûte moins cher à construire et plus cher à produire ; le point de bascule dépend du volume annuel, pas du prix du moule.
- Le temps de cycle : il est fixé par l’épaisseur de paroi et par le temps de maintien en pression, donc par la section la plus épaisse et non par la paroi nominale.
- Le rendement : un procédé qui tourne à 5 % de rebut coûte plus cher qu’un procédé à 1 %, quel que soit le prix affiché sur la ligne « pièce ». C’est la ligne que personne ne compare entre deux devis.
- L’usinage : chaque montage supplémentaire ajoute du coût et une nouvelle chaîne de cotes. Usiner une face d’étanchéité dans le même montage que les alésages est souvent ce qui rend la tolérance tenable.
- Le contrôle : tester toutes les pièces plutôt que par échantillonnage ne change pas le prix du moulage, mais change celui de la pièce livrée.
Autrement dit, seule la première ligne est une décision d’achat. Les autres sont des décisions techniques qui seront prises de toute façon, avec ou sans discussion – et qui réapparaîtront plus tard sous forme de rebuts, de retouches ou d’une augmentation que personne ne saura expliquer.
Questions fréquentes
Quelles tolérances sont réalistes en coulée ?
Les tolérances de coulée suivent le plan et le système de tolérance retenu, et s’élargissent avec la taille de la pièce et l’épaisseur de paroi. Le ±0,05 mm de notre tableau de capacités concerne les portées usinées, où la référence est le montage et l’outil, pas le moule.
Peut-on utiliser un agent de démoulage sans substances problématiques ?
Oui, et pour l’automobile européenne c’est souvent une exigence contractuelle avant d’être un choix technique. Les formulations à base d’eau sans silicone sont courantes ; la contrainte réelle est le comportement thermique du film, pas l’étiquette. Nous validons l’agent sur le moule réel, pas sur la fiche technique.
Comment est amorti le moule ?
Le moule est payé par le client et lui appartient, y compris les données d’électrodes et le plan de maintenance. L’amortissement dépend donc du volume réellement commandé : sous 5 000 pièces par an, il domine le coût total et il vaut mieux en parler avant de signer qu’après le premier devis.
Prêt à démarrer votre prochain projet ?
Faites-nous part de vos besoins. Notre équipe d’ingénieurs vous fournira un devis gratuit et sans engagement ainsi qu’une analyse DFM, généralement sous 24 heures.
- Email: [email protected]
- Tel: +86-190-9844-7703
- Address: NO.38 Duanzhou 3rd Road, Zhaoqing, Guangdong, China