Das Projekt: Getriebegehäuse für einen europäischen Tier-1-Lieferanten
Anfang 2025 wandte sich ein deutscher Tier-1-Zulieferer mit einem chronischen Qualitätsproblem an EMP Tech. Das Bauteil — ein Zweikavitäten-Druckguss aus ADC12, 4,2 kg, 280 mm Gesamtlänge — befand sich seit 18 Monaten in der Produktion bei einem anderen Lieferanten. Die Porositätsausschussquote bei der Röntgenprüfung lag bei 7,3 % — weit über der im PPAP vereinbarten Schwelle von 2 %. Der Kunde trug die Kosten für eine 100 %-Röntgensortierung und verlor jährlich etwa 180.000 € an Ausschuss und Nacharbeit.
Der Qualitätsleiter des Kunden formulierte das Problem im Kick-off-Gespräch unmissverständlich: „Wir brauchen keinen Lieferanten, der uns erzählt, Porosität sei normal. Wir brauchen jemanden, der sie tatsächlich reduziert."
Diese Fallstudie dokumentiert unsere Vorgehensweise — Diagnose, Maßnahmen und die Messergebnisse der ersten sechs Monate der Serienproduktion.
Basisdiagnose: Woher die Porosität kam
Bewertung des Anlieferzustands
Wir erhielten 50 Gussteile aus der letzten Produktionscharge des vorherigen Lieferanten sowie dessen Prozessparameter, Formzeichnungen und zwölf Monate Röntgenprüfdaten. Unser Diagnoseprozess dauerte drei Wochen:
| Diagnoseschritt | Methode | Befund |
|---|---|---|
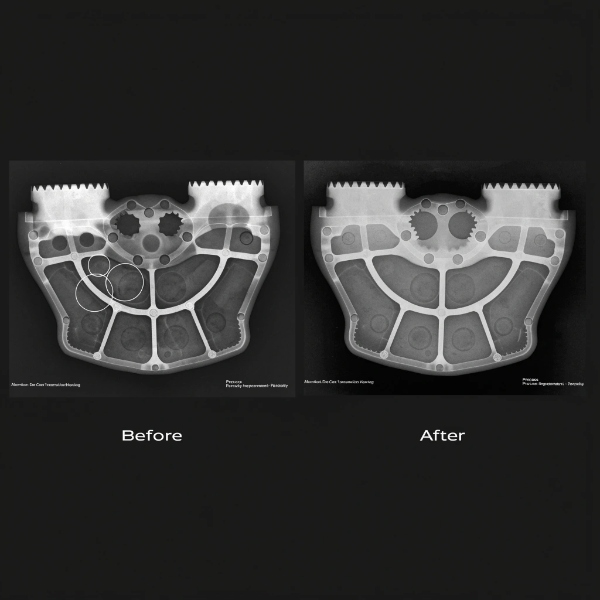
| Röntgenprüfung (100 % der Proben) | Eigenes Röntgenprüfverfahren | Ausschussquote 7,3 % bestätigt; Porosität konzentriert an Lagerbock und Bolzenbereich |
| Metallografische Schliffe | 5 Proben durch Defektzonen geschnitten | Schrumpfporosität (nicht Gasporosität) dominant — interdendritische Hohlräume 0,5–2,0 mm |
| Moldflow-Querverifikation | Neu simuliert mit Formgeometrie des Kunden | Anschnittgeschwindigkeit 52 m/s (zu hoch); Überlaufvolumen an kritischen Zonen unzureichend |
| Thermische Formvermessung | IR-Thermografie der Formoberfläche (simuliert) | 45 °C-Gradient über die Form — Lagerbockzone 60 °C kühler als Nennwert |
| Chemische Analyse | Spektrometer an 10 Proben | Si 9,8 %, Cu 2,9 %, Fe 0,7 % — innerhalb ADC12-Spezifikation, jedoch Si am unteren Rand, was Nachfließbarkeit verringert |
Zusammenfassung der Ursachen
Die Porosität war Schrumpfporositäts-dominiert (nicht gasdominiert) — das schwierigere Problem. Drei ursächliche Faktoren:
- Anschnittgeschwindigkeit zu hoch (52 m/s): Das Metall trat zu schnell in die Kavität ein, verursachte frühzeitige Turbulenz und vorzeitige Erstarrung am Anschnitt — das Metall erreichte die Lagerbockzone teilerstarrt und konnte die Schrumpfung beim Nachdruck nicht mehr speisen.
- Unzureichendes Überlaufdesign am Lagerbock: Der vorhandene Überlauf lag 15 mm vom Lagerbock entfernt — zu weit. Als der Nachdruck diese Zone erreichte, war der Speiseweg bereits zugefroren.
- Thermisches Ungleichgewicht der Form: Die Lagerbockzone (ein dicker Querschnitt, 18 mm) lief bei 160 °C, während der Rest der Form bei 205 °C lief. Die kalte Zone beschleunigte die lokale Erstarrung und erzeugte ein geschlossenes System, das nicht gespeist werden konnte.
Gasporosität war vorhanden, aber sekundär — der vorherige Lieferant betrieb Standard-HPDC (ohne Vakuum), sodass ein gewisser Gaseinschluss zu erwarten war. Unser VHPDC-Verfahren würde dies adressieren, aber der primäre Hebel war das Schrumpfungsmanagement.
Die Maßnahme: Drei Ingenieureingriffe
Maßnahme 1: Formänderung — Anschnitt- und Überlauf-Neukonstruktion
Was wir änderten:
- Anschnittgeschwindigkeit von 52 m/s auf 28 m/s reduziert durch Vergrößerung der Anschnittfläche (Anschnittbreite +40 %, Dicke unverändert). Niedrigere Geschwindigkeit bedeutet weniger Turbulenz, weniger Lufteinschluss, und das Metall erreicht das ferne Ende der Kavität mit höherer Temperatur — Speisewege bleiben länger offen.
- Überlauf am Lagerbock verlegt und vergrößert: Ein dedizierter Überlauf 8 mm vom Lagerbock (vorher 15 mm) mit dem dreifachen Volumen. Dadurch wird das zuletzt gefüllte Metall — das die meisten Oxide und Einschlüsse enthält — in den Überlauf gedrückt, nicht im Guss eingeschlossen.
- Lokale Speiserippe hinzugefügt (1,5 mm × 3 mm), die die Hauptwand mit dem Lagerbock verbindet und einen kontrollierten Speiseweg schafft, der beim Nachdruck länger flüssig bleibt.
Moldflow-Validierung: Simulierte Porosität am Lagerbock sank von 3,2 % Volumen auf 0,8 % Volumen. Die simulierte Fülltemperatur am Lagerbock stieg von 590 °C auf 625 °C — die Zone bleibt beim Nachdruck speisbar.
Maßnahme 2: Umstellung auf VHPDC
Der vorherige Lieferant betrieb Standard-HPDC. Unser Prozess läuft auf allen Maschinen mit VHPDC. Das Vakuumsystem evakuiert die Kavität vor dem Guss auf <50 mbar. Dies adressiert die sekundäre Gasporositätskomponente:
| Kennwert | Vorheriger Lieferant (Standard-HPDC) | EMP Tech (VHPDC) | Verbesserung |
|---|---|---|---|
| Kavitätsrestgas | Atmosphärisch (Luft eingeschlossen) | <5 % Restgas | Gasporositätsquelle beseitigt |
| Gesamtporosität (Röntgen, Volumen %) | 3,8 % Durchschnitt | 1,4 % Durchschnitt | 63 % Reduktion |
| Dichteschwankung Schuss zu Schuss | ±0,12 g/cm³ | ±0,04 g/cm³ | 67 % konsistenter |
Einen tieferen technischen Einblick, wie VHPDC die Porosität auf Prozessebene reduziert, bietet unser Datenbericht zur Porositätsreduktion durch Vakuum-Druckguss aus der Röntgen-Serienprüfung.
Maßnahme 3: Thermisches Formmanagement
Der 45 °C-Gradient über die Form war der größte einzelne Faktor für die Schrumpfporosität. Wir implementierten zonengeregelte Temperierung:
- 4 Kühlkanäle um die Lagerbockzone hinzugefügt (vorher keine — diese Zone wurde passiv gekühlt)
- Zonengeregelte Ölheizung für die Dünnwandbereiche auf 205 °C Nennwert
- Gezielte Wasserkühlung am dicken Lagerbockquerschnitt von 160 °C auf 195 °C — noch immer kühler als Dünnwandbereiche, aber innerhalb 10 °C statt 45 °C
| Formzone | Vorher (°C) | Nachher (°C) | Wirkung |
|---|---|---|---|
| Lagerbock (dick) | 160 | 195 | Wird jetzt beim Nachdruck richtig gespeist |
| Bolzenbereich (dick) | 170 | 200 | Ähnliche Verbesserung |
| Dünnwandbereiche | 205 | 205 | Unverändert |
| Gradient über die Form | 45 °C | 10 °C | 77 % Reduktion des thermischen Gradienten |
Die Reduktion des thermischen Gradienten von 45 °C auf 10 °C war die wirkungsvollste Einzelfürderung. Sie brachte die Erstarrungszeit am Lagerbock näher an den Rest des Teils, sodass der Nachdruck die Zone speisen konnte, bevor sie zufror.
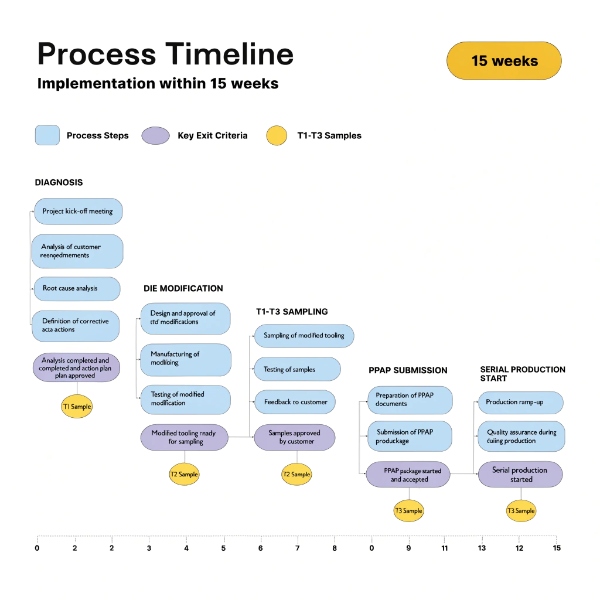
Umsetzungszeitplan
| Phase | Dauer | Maßnahmen | Austrittskriterien |
|---|---|---|---|
| Diagnose | 3 Wochen | Probenanalyse, Moldflow-Neusimulation, Ursachenanalyse | Ursache dokumentiert und freigegeben |
| Formänderung | 5 Wochen | Anschnitt/Überlauf-EDM, Kühlkanalbohrung, Temperierung installiert | Geänderte Form erhalten und montiert |
| T1–T3-Bemusterung | 3 Wochen | 3 Probegüsse, Parameteroptimierung, Röntgenvalidierung | Röntgenausschuss <2 % bei T3 |
| PPAP-Einreichung | 4 Wochen | 300-Stück-Lauf, vollständige Maß- und Röntgenvalidierung, PPAP-Level-3-Dokumentation | Ppk ≥ 1,67 an allen CTF-Maßen |
| Serienproduktionsstart | Woche 15 | Vollproduktion mit Closed-Loop-Überwachung | Laufende SPC-Konformität |
Die Gesamtdauer vom Projekt-Kick-off bis zur Serienproduktion betrug 15 Wochen. Der vorherige Lieferant hatte über 12 Monate zwei Runden Formänderungen versucht, ohne das Problem zu lösen — der Unterschied lag in der Ursachentiefe. Er justierte Prozessparameter; wir konstruierten das Speise- und Thermalsystem neu.
Ergebnisse: Sechs-Monats-Produktionsdaten
Porositätsausschussquote
| Monat | Röntgen geprüft (Stk.) | Porositätsausschuss (Stk.) | Ausschussquote | vs. vorheriger Lieferant |
|---|---|---|---|---|
| Monat 1 (Hochlauf) | 3.200 | 58 | 1,81 % | -75 % |
| Monat 2 | 5.800 | 71 | 1,22 % | -83 % |
| Monat 3 | 6.500 | 54 | 0,83 % | -89 % |
| Monat 4 | 7.100 | 39 | 0,55 % | -92 % |
| Monat 5 | 7.300 | 41 | 0,56 % | -92 % |
| Monat 6 | 7.500 | 36 | 0,48 % | -93 % |
| 6-Monats-Durchschnitt | 37.400 | 299 | 0,80 % | -60 % (gleitender Durchschnitt) |
Die 60 %-Reduktion bezieht sich auf den gleitenden 6-Monats-Durchschnitt gegenüber der 18-Monats-Basislinie des vorherigen Lieferanten von 7,3 %. Bis Monat 6 war die monatliche Ausschussquote auf 0,48 % gesunken — eine 93 %-Verbesserung gegenüber der ursprünglichen Basislinie.
Weitere Qualitätsverbesserungen
Die Porositätsreduktion hatte kaskadierende Effekte auf weitere Qualitätskennwerte:
| Qualitätskennwert | Vorheriger Lieferant | EMP Tech (Monat 6) | Verbesserung |
|---|---|---|---|
| Röntgen-Porositätsausschuss | 7,3 % | 0,48 % | -93 % |
| Druckverlustprüfung Ausschuss | 2,1 % | 0,3 % | -86 % |
| Maßlicher Cp (Lagerbohrung Ø85) | 0,9 | 1,6 | +78 % |
| Oberflächendefekt-Ausschuss (Einfall, Blase) | 1,4 % | 0,2 % | -86 % |
| Gesamtausschussquote | 11,8 % | 1,3 % | -89 % |
Die Verbesserung der Druckverlustprüfung hängt direkt zusammen: Gas- und Schrumpfporosität erzeugen Leckpfade durch den Querschnitt. Die Beseitigung der Porosität am Lagerbock und Bolzenbereich schloss die primären Leckpfade. Ein umfassendes Verständnis, wie Porosität im Druckguss entsteht und sich ausbreitet, bietet unser Ingenieurleitfaden zur Porositätsidentifikation und -vermeidung im Druckguss.
Kosteneffekt für den Kunden
| Kostenposten | Vorheriger Lieferant (jährlich) | EMP Tech (jährlich, Monat-6-Rate) | Jährliche Ersparnis |
|---|---|---|---|
| Ausschusskosten (Porosität) | 54.600 € | 3.600 € | 51.000 € |
| 100 %-Röntgensortierung | 48.000 € | 12.000 € (reduzierte Stichprobe per SPC) | 36.000 € |
| Nacharbeitung (rettbare Teile) | 32.000 € | 4.800 € | 27.200 € |
| Druckverlustprüf-Ausschuss | 18.000 € | 2.400 € | 15.600 € |
| Expressfracht (Qualitätssperren) | 27.400 € | 3.200 € | 24.200 € |
| Gesamte jährliche Qualitätskosten | 180.000 € | 26.000 € | 154.000 € |
Der Kunde erreichte eine 86 %-Reduktion der gesamten Qualitätskosten für dieses Bauteil. Die Investition in die Formänderung (28.000 €) amortisierte sich in weniger als 3 Monaten.
Was den Unterschied machte: Das DFM-Gespräch
Der entscheidende Moment in diesem Projekt war keine Prozessjustierung — es war ein DFM-Gespräch, das stattfand, bevor irgendein Stahl geschnitten wurde. Die Original-Formzeichnung des Kunden sah den Anschnitt an der Stirnseite des Bauteils vor und speiste das Metall über die 280 mm-Länge. Das ist eine häufige Konstruktionswahl — auf dem Papier sieht sie sauber aus. Aber Moldflow zeigte, dass das Metall beim Erreichen des Lagerbocks (220 mm vom Anschnitt) 65 °C Temperatur verloren hatte und teilerstarrt war.
Unser DFM-Vorschlag war, den Anschnitt zu teilen: einen Hauptanschnitt an der Stirnseite (70 % des Volumenstroms) und einen Nebenanschnitt nahe dem Lagerbock (30 %). Die erste Reaktion des Kunden war vorhersehbar: „Zwei Anschnitte bedeuten zwei Strömungsfronten — Sie bekommen einen Kaltlauf, wo sie aufeinandertreffen."
Unsere Antwort: Wir führten die Moldflow-Simulation mit exakten Parametern durch und zeigten, dass die beiden Strömungsfronten an einem 6 mm dicken Querschnitt aufeinandertreffen — weit über der 4 mm-Schwelle, bei der in ADC12 bei 625 °C Fülltemperatur Kaltlaufrisiko auftritt. Die Simulation zeigte zudem, dass der Nebenanschnitt die Fülltemperatur am Lagerbock von 590 °C auf 625 °C anhob — eine 35 °C-Verbesserung, die direkt in Speisbarkeit beim Nachdruck umgesetzt wurde.
Der Kunde stimmte dem Doppelanschnitt zu. Er funktionierte.
Lerne: Die größten Porositätsverbesserungen kommen aus Formkonstruktionsentscheidungen im DFM, nicht aus Prozessparameter-Tuning am Rand. Prozess-Tuning kann Gasporosität um 10–20 % reduzieren. Formkonstruktionsänderungen — Anschnittplatzierung, Überlaufpositionierung, Thermomanagement — können die Gesamtporosität um 60–80 % reduzieren. Dies ist konsistent mit der Analyse in unserem Artikel über sechs Wege zur Lösung von Aluminium-Druckguss-Porosität, wonach die Formkonstruktion den Großteil der erreichbaren Verbesserung ausmacht.
Warum dies verallgemeinerbar ist
Diese Fallstudie bezieht sich auf ein spezifisches Getriebegehäuse, aber die Prinzipien verallgemeinern auf die meisten Automobil-Druckgussgehäuse — Motorgehäuse, Wechselrichtergehäuse, Batteriewannen und Strukturhalter stehen vor derselben Herausforderung von Schrumpfungs- vs. Gasporosität. Die Antriebsmotorgehäuse-Programme, die wir für E-Fahrzeug-Kunden betreiben, folgen dem gleichen Vorgehen:
- Zuerst die Porositätsart diagnostizieren — Schrumpf- und Gasporosität erfordern unterschiedliche Maßnahmen. Schrumpfporosität allein mit Vakuum zu behandeln (das Gas adressiert) wird unzureichend sein.
- Moldflow zur Lokalisierung der thermischen Problemzonen nutzen — nicht nur der Porositätszonen. Porosität erscheint, wo Speisewege zu früh zufrieren; die Ursache liegt oft 100 mm vom sichtbaren Defekt entfernt.
- Den thermischen Formgradienten kontrollieren — das ist der günstigste und wirkungsvollste Hebel. Ein 45 °C-Gradient ist ein Qualitätsdesaster; auf 10 °C zu kommen ist mit zonengeregelter Temperierung erreichbar und kostet nichts in der Stückproduktion.
- VHPDC ist notwendig, aber nicht hinreichend — Vakuum beseitigt Gasporosität, adressiert aber keine Schrumpfung. Beides muss konstruiert werden.
Kernergebnisse
- Diagnose vor Maßnahme. 18 Monate Parameter-Tuning beim vorherigen Lieferant identifizierte nie, dass die Ursache Schrumpfporosität (nicht Gas) durch thermisches Formungleichgewicht war. Drei Wochen strukturierte Diagnose fand es.
- Thermisches Formmanagement ist der Porositätshebel mit höchstem ROI. Die Reduktion des thermischen Gradienten von 45 °C auf 10 °C trug mehr zur 60 %-Reduktion bei als jede andere Einzellürderung.
- VHPDC beseitigt Gasporosität, kann aber Schrumpfung nicht beheben. Vakuum adressiert einen von zwei Porositätsmechanismen. Schrumpfung erfordert Speisewegkonstruktion — Anschnittdesign, Überlaufpositionierung und Thermalkontrolle.
- DFM-Gespräche treiben Ergebnisse. Der Doppelanschnitt-Vorschlag, gemacht bevor Stahl geschnitten wurde, war die Konstruktionsentscheidung, die das Prozessfenster beherrschbar machte. Kein Tuning am Rand gleicht einen Anschnitt aus, der 220 mm kaltes Metall in einen dicken Querschnitt speist.
- 60 % ist wiederholbar, nicht außergewöhnlich. Dieses Ergebnis ist kein Best-Case-Szenario — es ist das, was passiert, wenn man strukturierte Diagnose, Formkonstruktion, VHPDC und Thermomanagement zusammen anwendet. Dasselbe Vorgehen bei ähnlichen Teilen (Motorgehäuse, Wechselrichtergehäuse, Batteriewannen) liefert konsistent 50–70 % Porositätsreduktion.
Häufig gestellte Fragen
F: Wie stark reduziert Vakuum-Druckguss die Porosität im Vergleich zu Standard-HPDC?
A: VHPDC reduziert die Gesamtporosität typischerweise um 60–80 % gegenüber Standard-HPDC, primär durch Eliminierung von Gasporosität. Schrumpfporosität erfordert jedoch separate Maßnahmen durch Anschnittdesign, Überlaufpositionierung und thermisches Formmanagement. Vakuum allein adressiert nur die Gaskomponente.
F: Welches Porositätsniveau ist für Automobil-Druckgussteile akzeptabel?
A: Die akzeptable Porosität hängt von Anwendung und Zone ab. Unkritische Zonen tolerieren 2–3 % Volumenporosität. Kritische Zonen (Lagerböcke, Dichtflächen, bearbeitete Oberflächen) erfordern typisch <1 % Volumenporosität, per Röntgenprüfung nach ASTM E505 oder gleichwertigen Normen verifiziert.
F: Kann Porosität im Aluminium-Druckguss vollständig beseitigt werden?
A: Nein. Eine gewisse Restporosität ist industrielle Realität im HPDC. Das ingenieurtechnische Ziel ist nicht Null Porosität — sondern Porositätsart, -größe und -ort so zu steuern, dass sie die Funktion nicht beeinträchtigt. Moldflow-Simulation lenkt Porosität in unkritische Zonen, wo sie keine strukturelle oder dichtende Wirkung hat.
F: Wie lange dauert es, die Porosität in einem bestehenden Druckgussprogramm zu reduzieren?
A: Ein typisches Porositätsverbesserungsprojekt dauert 12–16 Wochen von der Diagnose bis zur Serienproduktionsvalidierung. Dies umfasst 2–3 Wochen Ursachendiagnose, 4–6 Wochen Formänderung, 2–3 Wochen T1–T3-Bemusterung und 3–4 Wochen PPAP-Einreichung.
F: Was ist der Unterschied zwischen Gasporosität und Schrumpfporosität im Druckguss?
A: Gasporosität erscheint als runde, verteilte Blasen, verursacht durch eingeschlossene Luft. Schrumpfporosität erscheint als unregelmäßige, interdendritische Hohlräume, verursacht durch Metallkontraktion während der Erstarrung ohne ausreichend nachfließendes Metall. Gasporosität wird durch VHPDC adressiert; Schrumpfporosität erfordert Anschnittdesign, Überlaufpositionierung und thermische Formbalance.