El proyecto: Carcasa de transmisión para un proveedor Tier 1 europeo
A principios de 2025, un proveedor Tier 1 alemán contactó a EMP Tech con un problema de calidad crónico en un programa existente de carcasa de transmisión. La pieza — una fundición a presión de dos cavidades en ADC12, con un peso de 4,2 kg y una longitud total de 280 mm — llevaba 18 meses en producción con otro proveedor. La tasa de rechazo por porosidad en la inspección por rayos X era del 7,3 %, muy por encima del umbral del 2 % contratado en el PPAP. El cliente absorbía los costes de clasificación al 100 % por rayos X y perdía aproximadamente 180.000 € al año en chatarra y retrabajo.
El director de calidad del cliente formuló el problema de manera directa en la reunión de arranque: «No necesitamos otro proveedor que nos diga que la porosidad es normal. Necesitamos a alguien que realmente pueda reducirla.»
Este caso de estudio documenta lo que hicimos — el diagnóstico, los cambios y los resultados medidos durante los primeros seis meses de producción en serie.
Diagnóstico inicial: De dónde venía la porosidad
Evaluación del estado de entrada
Recibimos 50 piezas de muestra del último lote de producción del proveedor anterior, junto con sus parámetros de proceso, planos del molde y 12 meses de datos de inspección por rayos X. Nuestro proceso de diagnóstico tomó tres semanas:
| Paso de diagnóstico | Método | Hallazgo |
|---|---|---|
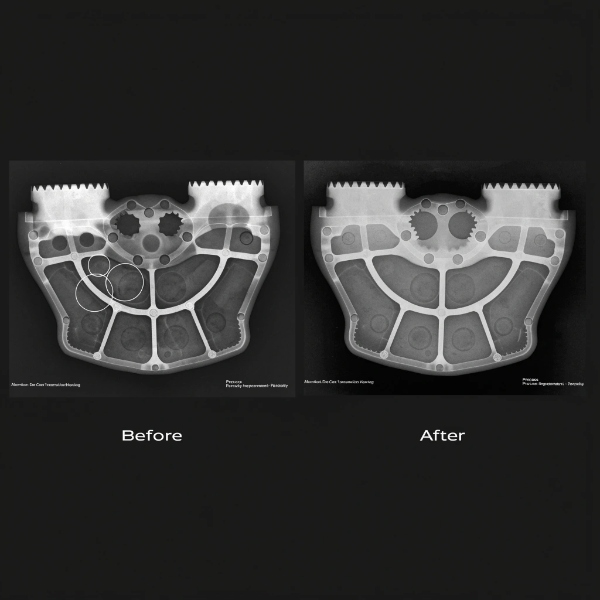
| Inspección por rayos X (100 % de muestras) | Instalación de rayos X interna | Tasa de rechazo del 7,3 % confirmada; porosidad concentrada en zonas del bizote de cojinete y del bizote de tornillo |
| Secciones metalográficas | 5 muestras cortadas a través de zonas de defectos | Porosidad de contracción (no gaseosa) dominante — cavidades interdendríticas de 0,5–2,0 mm |
| Verificación con Moldflow | Re-simulado con la geometría del molde del cliente | Velocidad de ataque 52 m/s (demasiado alta); volumen de rebosadero insuficiente en zonas críticas |
| Cartografía térmica del molde | Termografía IR de la superficie del molde (simulada) | Gradiente de 45 °C a través del molde — zona del bizote de cojinete a 60 °C por debajo del valor nominal |
| Análisis químico | Espectrómetro en 10 muestras | Si 9,8 %, Cu 2,9 %, Fe 0,7 % — dentro de la especificación ADC12, pero Si en el extremo bajo reducía la alimentación |
Resumen de causas raíz
La porosidad estaba dominada por la contracción (no por gas) — el problema más difícil de resolver. Tres factores contribuyentes:
- Velocidad de ataque demasiado alta (52 m/s): El metal entraba en la cavidad demasiado rápido, causando turbulencia prematura y solidificación anticipada en el ataque — el metal llegaba a la zona del bizote de cojinete parcialmente solidificado, incapaz de alimentar la contracción durante la intensificación.
- Diseño de rebosadero inadecuado en el bizote de cojinete: El rebosadero existente estaba a 15 mm del bizote de cojinete — demasiado lejos. Cuando la presión de intensificación alcanzaba esa zona, el camino de alimentación ya se había congelado.
- Desequilibrio térmico del molde: La zona del bizote de cojinete (una sección gruesa, 18 mm) operaba a 160 °C mientras el resto del molde lo hacía a 205 °C. La zona fría aceleraba la solidificación local, creando un sistema cerrado que no podía ser alimentado.
La porosidad gaseosa estaba presente pero era secundaria — el proveedor anterior operaba con HPDC estándar (sin vacío), por lo que cierta cantidad de aire atrapado era esperable. Nuestro proceso VHPDC abordaría este aspecto, pero la palanca principal era la gestión de la contracción.
La solución: Tres intervenciones de ingeniería
Intervención 1: Modificación del molde — Rediseño de ataque y rebosadero
Lo que cambiamos:
- Velocidad de ataque reducida de 52 m/s a 28 m/s aumentando el área de ataque (ancho del ataque +40 %, espesor sin cambios). Menor velocidad significa menos turbulencia, menos atrapamiento de aire y el metal llega al extremo opuesto de la cavidad a mayor temperatura — manteniendo los caminos de alimentación abiertos más tiempo.
- Rebosadero reubicado y ampliado en la zona del bizote de cojinete: Añadido un rebosadero dedicado a 8 mm del bizote de cojinete (antes 15 mm), con 3× el volumen. Esto asegura que el último metal en llenar — que lleva la mayor cantidad de óxidos e inclusiones — sea empujado al rebosadero, no atrapado en la pieza.
- Añadida una nervadura de alimentación local (1,5 mm × 3 mm) que conecta la pared principal con el bizote de cojinete, creando un camino de alimentación controlado que permanece líquido más tiempo durante la intensificación.
Resultado de validación Moldflow: Porosidad simulada en el bizote de cojinete reducida del 3,2 % al 0,8 % en volumen. Temperatura de llenado simulada en el bizote de cojinete aumentada de 590 °C a 625 °C — la zona permanece alimentable durante la intensificación.
Intervención 2: Conversión a VHPDC
El proveedor anterior operaba con HPDC estándar. Nuestro proceso funciona con VHPDC en todas las máquinas. El sistema de vacío evacúa la cavidad del molle a <50 mbar antes de la inyección. Esto aborda la componente secundaria de porosidad gaseosa:
| Indicador | Proveedor anterior (HPDC estándar) | EMP Tech (VHPDC) | Mejora |
|---|---|---|---|
| Gas residual en cavidad | Atmosférico (aire atrapado) | <5 % de gas residual | Fuente de porosidad gaseosa eliminada |
| Porosidad total (rayos X, % volumen) | 3,8 % promedio | 1,4 % promedio | 63 % de reducción |
| Variación de densidad inyección a inyección | ±0,12 g/cm³ | ±0,04 g/cm³ | 67 % más consistente |
Para un análisis técnico más profundo de cómo el VHPDC reduce la porosidad a nivel de proceso, véanse nuestros datos de reducción de porosidad en fundición a presión al vacío según la inspección radiográfica de producción.
Intervención 3: Gestión térmica del molde
El gradiente de 45 °C a través del molde era el mayor factor individual de porosidad de contracción. Implementamos un control térmico zonado:
- Añadidos 4 canales de refrigeración alrededor de la zona del bizote de cojinete (ninguno antes — esta zona se refrigeraba pasivamente)
- Calentamiento por aceite zonado para las secciones de pared delgada para llevarlas a 205 °C nominal
- Refrigeración por agua dirigida en la sección gruesa del bizote de cojinete para subirla de 160 °C a 195 °C — aún más fría que las secciones de pared delgada, pero dentro de 10 °C en lugar de 45 °C
| Zona del molde | Antes (°C) | Después (°C) | Efecto |
|---|---|---|---|
| Bizote de cojinete (grueso) | 160 | 195 | Ahora se alimenta correctamente durante la intensificación |
| Bizote de tornillo (grueso) | 170 | 200 | Mejora similar |
| Secciones de pared delgada | 205 | 205 | Sin cambios |
| Gradiente a través del molde | 45 °C | 10 °C | 77 % de reducción del gradiente térmico |
La reducción del gradiente térmico de 45 °C a 10 °C fue el cambio individual de mayor impacto. Acercó el tiempo de solidificación del bizote de cojinete al del resto de la pieza, permitiendo que la presión de intensificación alimentara la zona antes de que se congelara.
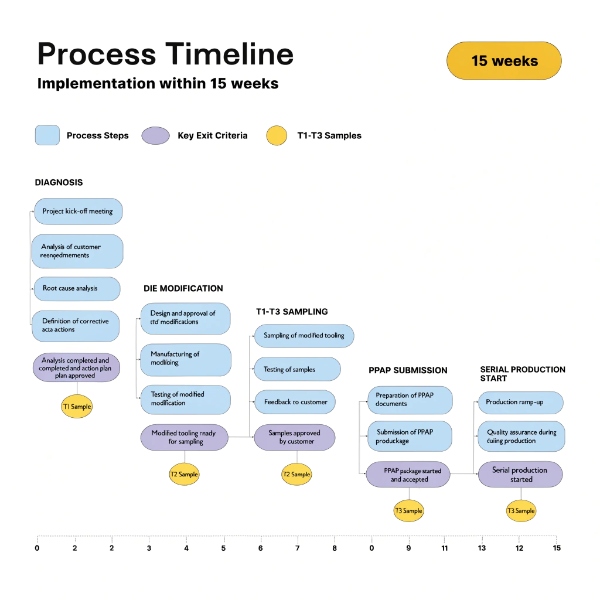
Calendario de implementación
| Fase | Duración | Actividades | Criterios de salida |
|---|---|---|---|
| Diagnóstico | 3 semanas | Análisis de muestras, re-simulación Moldflow, análisis de causas | Causa raíz documentada y aprobada |
| Modificación del molde | 5 semanas | EDM de ataque/rebosadero, perforación de canales de refrigeración, instalación de control térmico | Molde modificado recibido y montado |
| Muestreo T1–T3 | 3 semanas | 3 inyecciones de prueba, optimización de parámetros, validación por rayos X | Rechazo por rayos X <2 % en T3 |
| Presentación PPAP | 4 semanas | Lote de 300 piezas, validación dimensional y por rayos X completa, documentación PPAP nivel 3 | Ppk ≥ 1,67 en todas las cotas CTF |
| Inicio de producción en serie | Semana 15 | Producción completa con supervisión en bucle cerrado | Cumplimiento SPC continuo |
La duración total desde el arranque del proyecto hasta la producción en serie fue de 15 semanas. El proveedor anterior había intentado dos rondas de modificación del molde durante 12 meses sin resolver el problema — la diferencia estaba en la profundidad del análisis de causas. Ellos ajustaban parámetros de proceso; nosotros rediseñamos el sistema de alimentación y térmico.
Resultados: Datos de producción a seis meses
Tasa de rechazo por porosidad
| Mes | Inspeccionados por rayos X (uds.) | Rechazados por porosidad (uds.) | Tasa de rechazo | vs. proveedor anterior |
|---|---|---|---|---|
| Mes 1 (rampa) | 3.200 | 58 | 1,81 % | -75 % |
| Mes 2 | 5.800 | 71 | 1,22 % | -83 % |
| Mes 3 | 6.500 | 54 | 0,83 % | -89 % |
| Mes 4 | 7.100 | 39 | 0,55 % | -92 % |
| Mes 5 | 7.300 | 41 | 0,56 % | -92 % |
| Mes 6 | 7.500 | 36 | 0,48 % | -93 % |
| Promedio 6 meses | 37.400 | 299 | 0,80 % | -60 % (promedio móvil) |
La reducción del 60 % representa el promedio móvil de 6 meses frente a la línea base de 18 meses del proveedor anterior, que era del 7,3 %. Para el mes 6, la tasa de rechazo mensual había bajado al 0,48 % — una mejora del 93 % respecto a la línea base original.
Mejoras de calidad adicionales
La reducción de porosidad tuvo efectos en cascada sobre otros indicadores de calidad:
| Indicador de calidad | Proveedor anterior | EMP Tech (Mes 6) | Mejora |
|---|---|---|---|
| Rechazo por porosidad en rayos X | 7,3 % | 0,48 % | -93 % |
| Rechazo en prueba de estanqueidad | 2,1 % | 0,3 % | -86 % |
| Cp dimensional (agujero de cojinete Ø85) | 0,9 | 1,6 | +78 % |
| Rechazo por defectos de superficie (hundimiento, ampolla) | 1,4 % | 0,2 % | -86 % |
| Tasa de rechazo combinada total | 11,8 % | 1,3 % | -89 % |
La mejora en la prueba de estanqueidad está directamente vinculada: la porosidad gaseosa y de contracción crea caminos de fuga a través de la sección. La eliminación de porosidad en las zonas del bizote de cojinete y del bizote de tornillo cerró los caminos de fuga principales. Para una comprensión integral de cómo se forma y propaga la porosidad en la fundición a presión, consulte nuestra guía del ingeniero para la identificación y el control de la porosidad en fundición a presión.
Impacto económico para el cliente
| Partida de coste | Proveedor anterior (anual) | EMP Tech (anual, tasa del mes 6) | Ahorro anual |
|---|---|---|---|
| Coste de chatarra (porosidad) | 54.600 € | 3.600 € | 51.000 € |
| Clasificación al 100 % por rayos X | 48.000 € | 12.000 € (muestreo reducido per SPC) | 36.000 € |
| Retrabajo (piezas recuperables) | 32.000 € | 4.800 € | 27.200 € |
| Rechazo en prueba de estanqueidad | 18.000 € | 2.400 € | 15.600 € |
| Flete exprés (bloqueos por calidad) | 27.400 € | 3.200 € | 24.200 € |
| Coste de calidad total anual | 180.000 € | 26.000 € | 154.000 € |
El cliente logró una reducción del 86 % en el coste de calidad total relacionado con esta pieza. La inversión en la modificación del molde (28.000 €) se amortizó en menos de 3 meses.
Lo que marcó la diferencia: El diálogo DFM
El momento clave de este proyecto no fue un ajuste de proceso — fue una conversación DFM que tuvo lugar antes de cortar acero. El plano de molde original del cliente situaba el ataque en la cara frontal de la pieza, alimentando el metal a lo largo de los 280 mm. Es una elección de diseño común — sobre el papel parece limpia. Pero Moldflow mostró que cuando el metal llegaba al bizote de cojinete (220 mm desde el ataque), había perdido 65 °C de temperatura y estaba parcialmente solidificado.
Nuestra propuesta DFM fue dividir el ataque en dos: un ataque principal en la cara frontal (70 % del caudal) y un ataque secundario cerca del bizote de cojinete (30 % del caudal). La respuesta inicial del cliente fue predecible: «Dos ataques significan dos frentes de flujo — tendrán una junta fría donde se encuentran.»
Nuestra respuesta fue ejecutar Moldflow con los parámetros exactos y mostrar que los dos frentes de flujo se encontraban en una sección de 6 mm de espesor — muy por encima del umbral de 4 mm donde aparece el riesgo de junta fría en ADC12 a 625 °C de temperatura de llenado. La simulación también mostró que el ataque secundario elevaba la temperatura de llenado en el bizote de cojinete de 590 °C a 625 °C — una mejora de 35 °C que se tradujo directamente en alimentabilidad durante la intensificación.
El cliente aprobó el diseño de doble ataque. Funcionó.
Lección: Las mayores mejoras de porosidad provienen de decisiones de diseño de molde tomadas en el DFM, no del ajuste de parámetros de proceso en planta. El ajuste de proceso puede reducir la porosidad gaseosa en un 10–20 %. Los cambios de diseño de molde — ubicación del ataque, posicionamiento del rebosadero, gestión térmica — pueden reducir la porosidad total en un 60–80 %. Esto es coherente con el análisis de nuestro artículo sobre seis formas de resolver la porosidad en fundición a presión de aluminio, donde el diseño del molde representa la mayoría de la mejora alcanzable.
Por qué esto es generalizable
Este caso de estudio es específico de una carcasa de transmisión, pero los principios se generalizan a la mayoría de las carcasas automotrices fundidas a presión — carcasas de motor, carcasas de inversor, bandejas de batería y soportes estructurales enfrentan el mismo desafío de contracción vs. porosidad gaseosa. Los programas de carcasa de motor de accionamiento que gestionamos para clientes de VE siguen el mismo enfoque:
- Diagnosticar primero el tipo de porosidad — la porosidad de contracción y la gaseosa requieren soluciones diferentes. Tratar la porosidad de contracción solo con vacío (que aborda el gas) rendirá por debajo de lo esperado.
- Usar Moldflow para localizar las zonas térmicas problemáticas — no solo las zonas de porosidad. La porosidad aparece donde los caminos de alimentación se congelan demasiado pronto; la causa raíz suele estar a 100 mm del defecto visible.
- Controlar el gradiente térmico del molde — es la palanca más barata y de mayor impacto. Un gradiente de 45 °C es un desastre de calidad; reducirlo a 10 °C es alcanzable con control térmico zonado y no cuesta nada en producción por pieza.
- El VHPDC es necesario pero no suficiente — el vacío elimina la porosidad gaseosa pero no aborda la contracción. Ambas deben ser diseñadas.
Conclusiones clave
- Diagnosticar antes de corregir. 18 meses de ajuste de parámetros en el proveedor anterior nunca identificaron que la causa raíz era porosidad de contracción (no gaseosa) debida al desequilibrio térmico del molde. Tres semanas de diagnóstico estructurado la encontraron.
- La gestión térmica del molde es la palanca de porosidad con mayor ROI. La reducción del gradiente térmico de 45 °C a 10 °C contribuyó más a la reducción del 60 % que cualquier otro cambio individual.
- El VHPDC elimina la porosidad gaseosa pero no puede corregir la contracción. El vacío aborda uno de dos mecanismos de porosidad. La contracción requiere ingeniería de caminos de alimentación — diseño de ataque, posicionamiento de rebosadero y control térmico.
- Las conversaciones DFM generan resultados. La propuesta de doble ataque, hecha antes de cortar acero, fue la decisión de diseño que hizo que la ventana de proceso fuera manejable. Ningún ajuste en planta compensa un ataque que alimenta 220 mm de metal frío en una sección gruesa.
- El 60 % es repetible, no excepcional. Este resultado no es un escenario ideal — es lo que ocurre cuando se aplica un diagnóstico estructurado, diseño de molde, VHPDC y gestión térmica de forma conjunta. El mismo enfoque en piezas similares (carcasas de motor, carcasas de inversor, bandejas de batería) rinde de forma consistente 50–70 % de reducción de porosidad.
Preguntas frecuentes
P: ¿Cuánto reduce el moldeo a presión al vacío la porosidad en comparación con el HPDC estándar?
A: El VHPDC generalmente reduce la porosidad total en un 60–80 % frente al HPDC estándar, principalmente eliminando la porosidad gaseosa. Sin embargo, la porosidad de contracción requiere medidas independientes mediante el diseño del ataque, el posicionamiento del rebosadero y la gestión térmica del molde. El vacío por sí solo solo aborda la componente gaseosa.
P: ¿Qué nivel de porosidad es aceptable para piezas automotrices fundidas a presión?
A: La porosidad aceptable depende de la aplicación y la zona. Las zonas no críticas pueden tolerar 2–3 % de porosidad volumétrica. Las zonas críticas (bizotes de cojinete, asientos de junta, superficies mecanizadas) suelen requerir <1 % de porosidad volumétrica, verificada por inspección con rayos X según ASTM E505 o normas equivalentes.
P: ¿Se puede eliminar completamente la porosidad en la fundición a presión de aluminio?
A: No. Cierta porosidad residual es una realidad industrial en el HPDC. El objetivo de ingeniería no es cero porosidad — es gestionar el tipo, tamaño y ubicación de la porosidad para que no afecte la función. La simulación Moldflow dirige la porosidad a zonas no críticas donde no tiene impacto estructural ni de estanqueidad.
P: ¿Cuánto tiempo se tarda en reducir la porosidad en un programa de fundición a presión existente?
A: Un proyecto típico de mejora de porosidad dura 12–16 semanas desde el diagnóstico hasta la validación en producción en serie. Esto incluye 2–3 semanas de diagnóstico de causas, 4–6 semanas de modificación del molde, 2–3 semanas de muestreo T1–T3 y 3–4 semanas de presentación PPAP.
P: ¿Cuál es la diferencia entre porosidad gaseosa y porosidad de contracción en fundición a presión?
A: La porosidad gaseosa se presenta como burbujas redondas y dispersas causadas por aire atrapado. La porosidad de contracción se presenta como cavidades interdendríticas irregulares causadas por la contracción del metal durante la solidificación sin metal de alimentación suficiente. La porosidad gaseosa se aborda con VHPDC; la porosidad de contracción requiere diseño de ataque, posicionamiento de rebosadero y equilibrio térmico del molde.