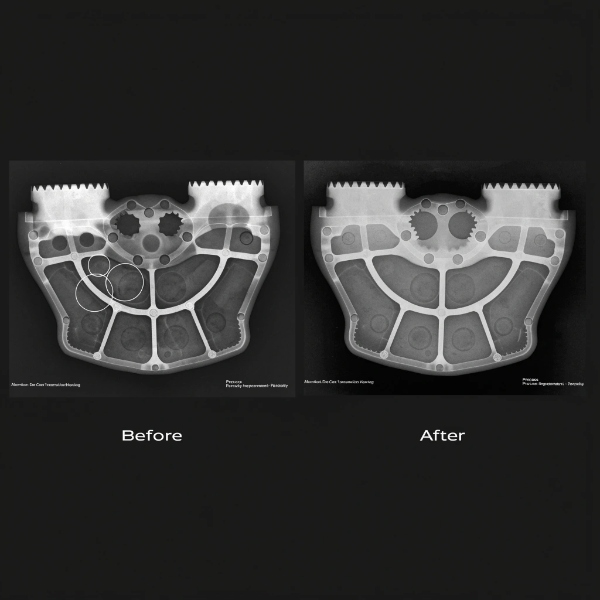
Fallstudie: Porositätsreduktion in Automobilgehäusen um 60 %

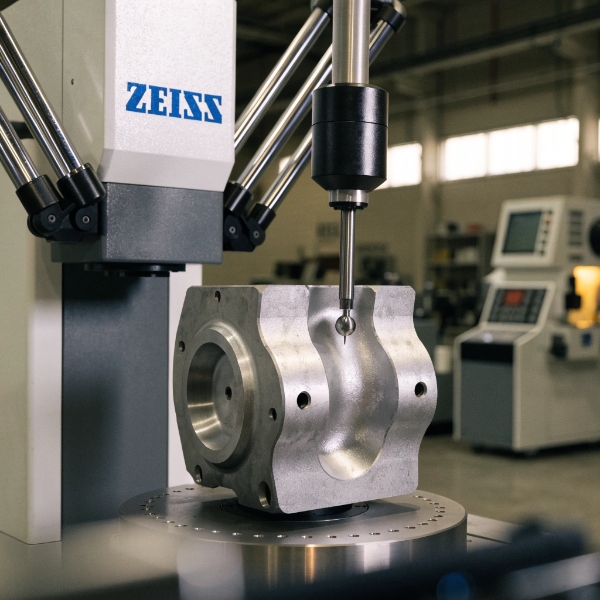
Das Projekt: Getriebegehäuse für einen europäischen Tier-1-Lieferanten Anfang 2025 wandte sich ein deutscher Tier-1-Zulieferer mit einem chronischen Qualitätsproblem an EMP Tech. Das Bauteil — ein Zweikavitäten-Druckguss aus ADC12, 4,2 kg, 280 mm Gesamtlänge — befand sich seit 18 Monaten in der Produktion bei einem anderen Lieferanten. Die Porositätsausschussquote bei der Röntgenprüfung lag bei 7,3 %
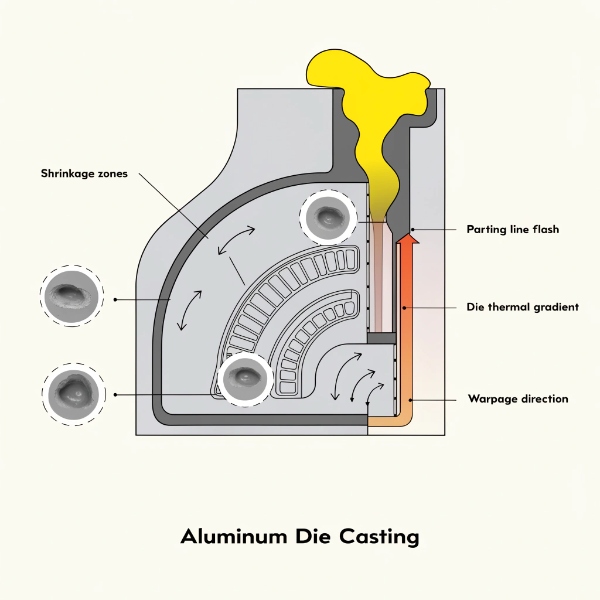
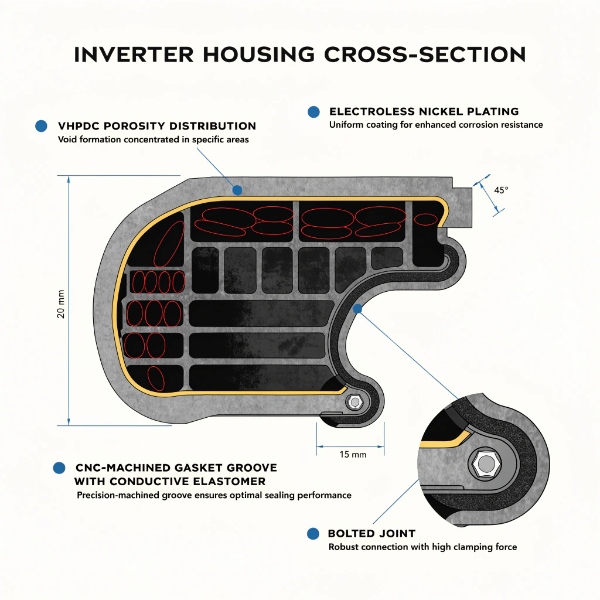
Enge Toleranzen beim Aluminium-Druckguss: Methoden und Daten

Die Realität der Druckgusstoleranzen: Gegossen vs. Bearbeitet Jede Diskussion über „enge Toleranzen im Druckguss" muss mit einer ehrlichen Trennung beginnen: was der Gussprozess liefert vs. was die Bearbeitung liefert. Druckguss ist ein near-net-shape-Verfahren, kein Präzisionsverfahren. Der Wert des Druckgusses liegt darin, komplexe Geometrien in einem Arbeitsgang und im Maßstab zu fertigen — nicht darin, ±0,01

EMV-Abschirmung für Aluminium-Druckgussgehäuse: Ingenieurdaten

Warum Aluminium-Druckgussgehäuse eine EMV-Abschirmungstechnik erfordern Die Leistungselektronik von Elektrofahrzeugen hat die EMV-Landschaft verändert. Moderne Traktionswechselrichter mit SiC-MOSFETs schalten bei 20 kHz–100 kHz mit dV/dt-Werten über 50 V/ns. Die steilen Flankenkanten erzeugen breitbandiges Rauschen vom niedrigen kHz-Bereich bis weit in den dreistelligen MHz-Bereich. Die FCC Part 15 Class B definiert Grenzwerte für gestrahlte Emissionen; die Automobilindustrie

Häufige Fehler bei Automotive-Druckgussprojekten (und wie man sie vermeidet)

Die meisten Fehlschläge bei Automotive-Druckgussprogrammen, die wir gesehen haben, entstehen nicht in der Gießerei – sie entstehen drei bis sechs Monate früher, bei Entscheidungen während Sourcing und DFM, die niemand mehr überprüft, bis PPAP-Rückweisungen oder Feldausfälle das Thema erzwingen. Dieser Artikel behandelt die Fehlermuster, die sich bei Tier-1-Programmen wiederholt zeigen, geordnet danach, wo im Programmzeitplan

Dünnwandiger Druckguss bei 1,2 mm: Herausforderungen & Lösungen

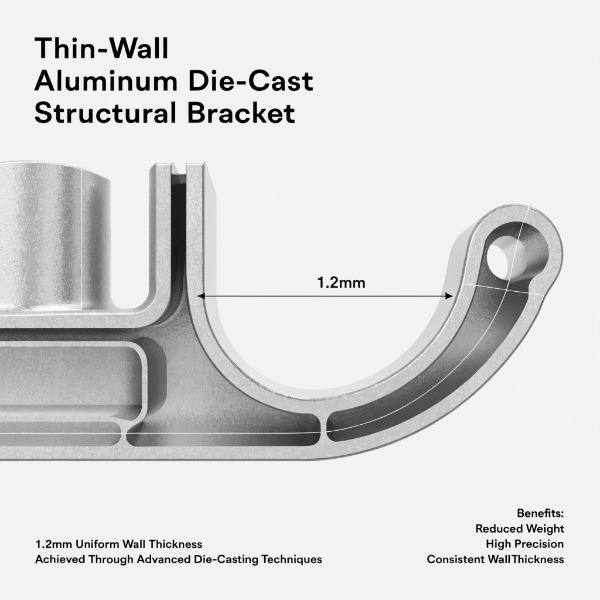
Eine Wandstärkenangabe von 1,2 mm nominal auf einem EV-Strukturhalter oder im Rahmen einer Leichtbauinitiative für Inverter-Gehäuse klingt auf der Zeichnung unkompliziert. In der Werkstatt sieht das anders aus – die Füllzeit fällt in ein Fenster von wenigen Millisekunden, die Anschnittgeschwindigkeit muss erhöht werden, um vorzeitiges Erstarren zu vermeiden, und der Spielraum für Fehler bei der

Versteckte Kosten bei Druckgussprojekten: Was auf dem Angebot nicht sichtbar ist

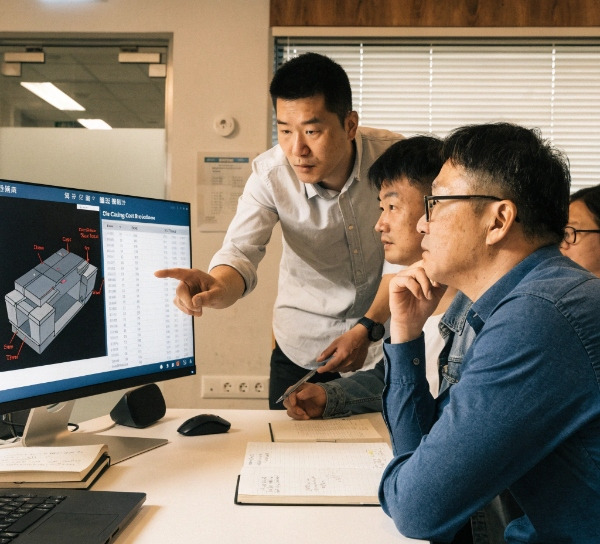
Jede Stückpreis-Vergleichstabelle, die ein Tier-1-Einkäufer erstellt, sieht sauber aus – drei Lieferanten, je eine Spalte, die niedrigste Zahl gewinnt. Was diese Tabelle so gut wie nie erfasst, ist der Punkt, an dem sich die eigentliche Kostendifferenz über die Programmlaufzeit zeigt: Annahmen zur Werkzeugamortisation, schleichende Erweiterung des Nachbearbeitungsumfangs, Änderungszyklen und Logistikstruktur. Wir haben Programme erlebt, bei