

🌟 IATF 16949-zertifiziert | Über 30 Jahre OEM-Erfahrung
Hersteller von kundenspezifischen Aluminium-Druckgussteilen
Wir liefern komplexe, eng tolerierte und leckagefreie Aluminiumbauteile. Von vorausschauender DFM-Planung und hauseigener Werkzeugfertigung bis hin zur Serienfertigung mit HPDC (350T-3050T) und 5-Achs-CNC-Bearbeitung.
Von führenden globalen Innovatoren in der EU und Nordamerika geschätzt.
Automobil-OEM
Tier-2-Lieferant
Industrial Corp
Industrial Corp
One-Stop-Fertigungsprozess
Vollständige HPDC-Fähigkeiten. Ingenieurtechnisch orientierte Produktion zur Minimierung von Porosität, Reduzierung von Werkzeugiterationen und Gewährleistung geometrischer Präzision.
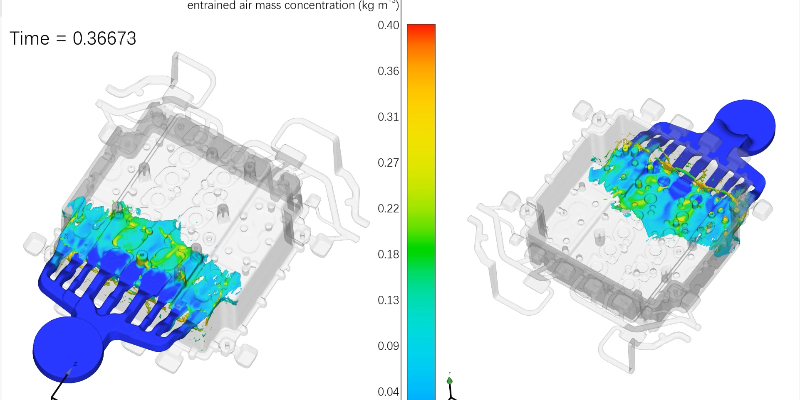
Engineering & DFM
Proaktive Moldflow-Simulation zur Optimierung der Wandstärke und Vermeidung von Gussfehlern vor dem Schneiden des Stahls.

Werkzeugherstellung
Eigene Formenherstellung für längere Werkzeugstandzeiten, strenge Maßkontrolle und schnellere Lieferung von T1-Mustern.

Hochdruck-Druckguss
Fortschrittliche Vakuum-HPDC-Zellen mit Fokus auf dichte, hochfeste Strukturbauteile für die Automobil- und Industriebranche.

Reibrührschweißen (FSW)
Festkörperverbindung für Flüssigkeitskühlplatten und Motorgehäuse, die 100% leckagefreie Baugruppen ermöglicht.

Präzisions-CNC-Bearbeitung
Mehr als 150 Bearbeitungszentren gewährleisten Positionstoleranzen im Mikrometerbereich und Koaxialität an kritischen Passflächen.

Oberflächenveredelung
Kugelstrahlen, Harteloxieren und Pulverbeschichten für kosmetische Perfektion und extreme Korrosionsbeständigkeit.
Druckgusslösungen für Ihre Branche
Wir verstehen die strengen Anforderungen an Dichtheitsprüfungen, Reinheitsklassen und Leichtbaukonstruktionen.
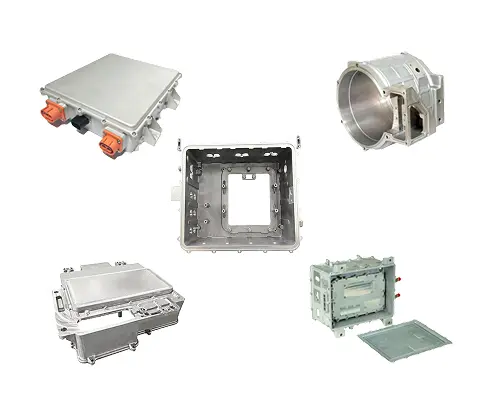
EV-Komponenten-Druckguss
Strukturelle und thermische Gehäuse (Motorgehäuse, PDU, Batterieträger), die auf Leichtbauweise und strenge NVH-Kontrolle zugeschnitten sind.
✅ 100 % Dichtigkeitsprüfung im System
✅ Geeignet für FSW- und Flüssigkeitskühlung
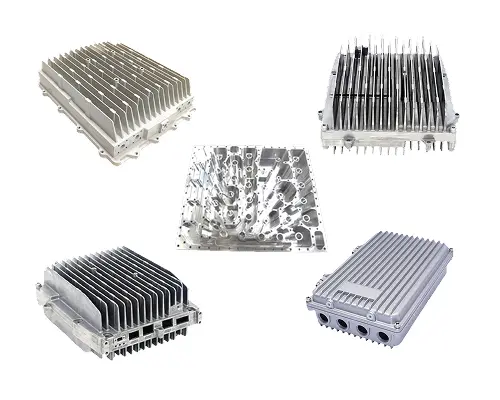
Druckguss für Telekommunikation und Infrastruktur
Regen- und sonnenbeständige Aluminiumgehäuse und elektromagnetische Abschirmung mit komplexen Kühlrippen.
✅ Tiefe Kühlrippenintegration
✅ Schutzart IP68 (wetterfest)

Industrie- und Roboter-Druckguss
Hochdichte Steuergehäuse und robuste Bauteile für Robotik, Aufzüge und Energieanlagen.
✅ Hohes Festigkeits-Gewichts-Verhältnis
✅ Präzise CNC-Lagerkoaxialität
Warum globale Beschaffungsmanager sich für EMP Tech entscheiden
Wir produzieren nicht nur, wir bieten auch technische Synergien und eine robuste Lieferkettensicherheit.
30+
Years Experience
500+
Skilled Workforce
13
Die Casting Machines (350T-3050T)
150+

Hardwarekapazität für Großprojekte
Unser Werk ist für die Abwicklung anspruchsvollster Automobilaufträge bestens gerüstet. Mit 13 Druckgussanlagen bis zu 3050 Tonnen, ausgestattet mit 13 Hochleistungs-Druckgusszellen (bis zu 3050 Tonnen), verfügen wir über die Kapazität, großformatige Strukturbauteile (Batterieträger, Stoßdämpferdome) mit gleichmäßiger Materialdichte und minimalem thermischen Verzug zu gießen.
Fertigung aus einer Hand
Von der Formenkonstruktion → Druckguss → Rührreibschweißen → CNC → Oberflächenbehandlung.
Hochpräzise CNC-Maschinen
Mehr als 150 CNC-Maschinen gewährleisten Toleranzen im Mikrometerbereich für kritische Passflächen.
Die Qualitätsgarantie
IATF 16949 Rückverfolgbarkeit & Kontrolle. Jede Produktionscharge wird anhand Ihrer exakten geometrischen Abmessungen und Toleranzen (GD&T) validiert, unterstützt durch Rohlabordaten und PPAP-Level-3-Dokumentation.
IATF
16949:2016
ISO
9001:2015
ISO
14001:2015
Interne Laborkapazitäten:
- X-Ray Flaw Detection
- Air Tightness/Leak Testing
- Spectrum Analysis
- CMM (Zeiss) Measurement
- Cleanliness Lab (VDA 19)
- Clean Room Assembly
„EMP Tech hat unser VDA 6.3-Audit beim ersten Besuch mit der Bestnote ‚A‘ bestanden. Ihr Rückverfolgbarkeitssystem gibt uns absolute Sicherheit.“
– Einkaufsleiter, deutscher Tier-2-Automobilzulieferer
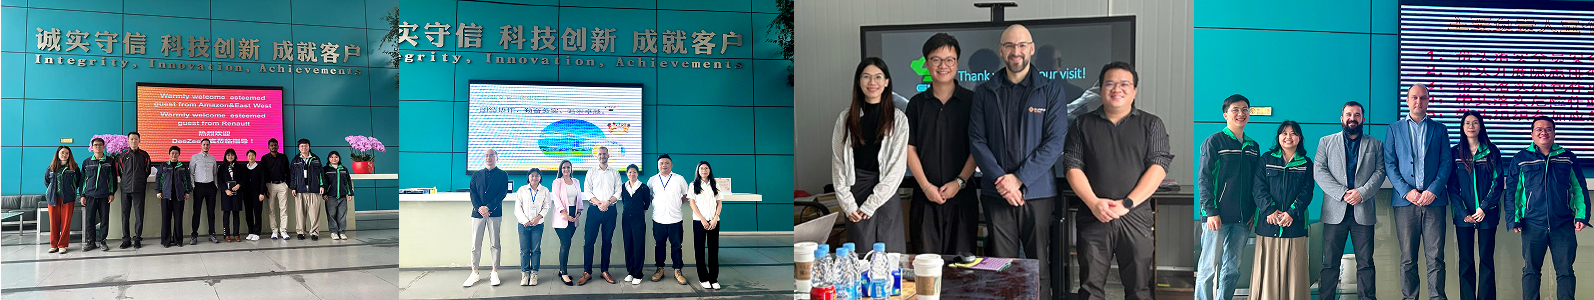
Von Kunden weltweit geschätzt


Was wir gießen – und woran es tatsächlich gemessen wird
Eine Getriebeabdeckung und ein Strukturknoten laufen auf derselben Maschine, werden aber an völlig verschiedenen Merkmalen geprüft. Die folgende Übersicht zeigt, welche Bauteilfamilien wir regelmäßig fertigen und welches Merkmal jeweils über Annahme oder Rückweisung entscheidet.
| Bauteilfamilie | Typische Legierung | Entscheidendes Prüfmerkmal |
|---|---|---|
| Getriebe- und Kupplungsgehäuse | ADC12, AlSi9Cu3 | Lagerbohrung, Planheit der Dichtfläche, Dichtheit bei 0,8 MPa |
| Gehäuse für Elektromotoren | AlSi10Mg | Dichtheit des Kühlmantels, Koaxialität der Bohrungen |
| Wechselrichter- und Leistungselektronikgehäuse | AlSi10Mg, ADC12 | Nutiefe der Dichtung, Planheit, Wanddicke per CT |
| Motorhalter und Konsolen | A380, ADC12 | Dauerfestigkeit an den Radien, Gewindeauszug, CMM nach Datumkonzept |
| Strukturknoten und Federbeindome | AlSi10Mg, vakuumunterstützt | Röntgenklasse, Bruchdehnung, Wandstärke 2,5 bis 4 mm im Lastpfad |
Das Muster dahinter: Je dünnwandiger und je tragender ein Bauteil ist, desto mehr wandert die Spezifikation vom Gießen in die Bearbeitung und in die Prüfung. Eine 2,5-mm-Wand ist nicht schwer zu füllen. Sie ist schwer, ohne Porosität zu füllen – und genau diese Porosität entscheidet im Dauerlauf, nicht der Sichtbefund.
Von der Anfrage zur Erstbemusterung
Gekauft wird kein Muster, sondern der Nachweis, dass das fünftausendste Teil dem fünften gleicht. Diese fünf Schritte laufen bei uns ab, bevor ein neues Automobilteil freigegeben wird.
- DFM-Prüfung gegen das Datumkonzept des Kunden, nicht gegen das CAD-Modell. Entformungsschräge, Wandstärke, Anspritzposition und Auswerferlayout werden festgelegt, bevor Stahl geschnitten wird.
- T1-Muster mit vollständigem Maßbericht über fünf Teile; anschließend Fähigkeitsuntersuchung auf den drei bis fünf Merkmalen, die der Kunde markiert hat – nicht auf jeder Maßzahl der Zeichnung.
- Prozessfenster festlegen und einfrieren: Wir bestimmen den Bereich von Schussgeschwindigkeit, Formtemperatur und Nachdruckdruck, in dem das Teil noch Gutteil ist, und geben erst dann das Rezept frei.
- Nachweis passend zum Fehlerbild: Röntgen für volumetrische Anzeigen, CT für Wanddicke und Bohrungslage am Erstmuster, Heliumdichtheitsprüfung nach der Bearbeitung für alles, was zum Durchgangsleck geworden ist.
- Unterlagen, die eine SQA tatsächlich anfordert: Werkstoffzeugnisse, Schmelzen- und Losrückverfolgbarkeit, Prüfplan und der Erstmusterprüfbericht für die ausgewiesenen Merkmale.
Eine Grenze offen benannt: Manche Merkmale lassen sich am Gussteil allein nicht bescheinigen. Eine Dichtfläche, die erst nach der Bearbeitung funktioniert, muss nach der Bearbeitung gemessen werden – und ein Leckpfad, der erst beim Ausdrehen einer Porosität entsteht, ist nur am Fertigteil zu finden. Wenn eine Zeichnung genau dafür ein Gusszeugnis verlangt, ist die ehrliche Antwort Nein, und sie gehört ins Angebot, nicht in die Bemusterung.
Wer die Klassen selbst nachlesen will: DIN EN ISO 8062-3 legt die allgemeinen Maß-, Form- und Lagetoleranzen für Gussstücke fest, und der VDA-Band 6.3 beschreibt, wie ein Serienanlauf auditiert wird. Beides ist der Rahmen, in dem die fünf Schritte oben stattfinden – keine Hausnorm von uns.
Häufige Fragen
Welche Toleranzen sind im Guss realistisch?
Gusstoleranzen folgen der Zeichnung und dem vereinbarten Toleranzsystem und weiten sich mit Bauteilgröße und Wandstärke. Plus/minus 0,05 mm aus unserer Fähigkeitstabelle bezieht sich auf bearbeitete Merkmale, wo die Bezugsgröße die Vorrichtung und das Werkzeug ist, nicht die Form.
Ab welcher Stückzahl rechnet sich das Werkzeug?
Unter etwa 5.000 Teilen pro Jahr dominieren die Werkzeugkosten den Gesamtpreis, und die ehrliche Diskussion dreht sich darum, wie viele Kavitäten sich rechtfertigen lassen. Über 100.000 Teilen verschiebt sich das Gespräch auf Taktzeit und Ausbringung, weil ein Prozent weniger Ausschuss mehr wert ist als zehn Prozent Werkzeugrabatt.
Wie lange dauert die Erstbemusterung?
Für ein zweikavitätiges Gehäuse typischerweise acht bis zwölf Wochen Werkzeugbau plus zwei bis drei Wochen Korrekturschleife. Schieber, aufwendige Kühlung oder enge Planheit an dünnen Teilen verlängern das. Bearbeitungsvorrichtungen und Lehren laufen parallel und sind meist vor der Form fertig.
Bereit für Ihr nächstes Projekt?
Schildern Sie uns Ihre Anforderungen. Unser Ingenieurteam erstellt Ihnen in der Regel innerhalb von 24 Stunden ein kostenloses und unverbindliches Angebot sowie eine DFM-Analyse.
- Email: [email protected]
- Tel: +86-190-9844-7703
- Address: NO.38 Duanzhou 3rd Road, Zhaoqing, Guangdong, China