Warum Aluminium-Druckgussgehäuse eine EMV-Abschirmungstechnik erfordern
Die Leistungselektronik von Elektrofahrzeugen hat die EMV-Landschaft verändert. Moderne Traktionswechselrichter mit SiC-MOSFETs schalten bei 20 kHz–100 kHz mit dV/dt-Werten über 50 V/ns. Die steilen Flankenkanten erzeugen breitbandiges Rauschen vom niedrigen kHz-Bereich bis weit in den dreistelligen MHz-Bereich. Die FCC Part 15 Class B definiert Grenzwerte für gestrahlte Emissionen; die Automobilindustrie ergänzt die CISPR 25, die deutlich strenger ist — die Klasse-5-Grenzwerte liegen bei 18–30 dBµV/m auf 1 Meter für bestimmte Frequenzbänder.
Das Aluminium-Druckgussgehäuse muss zwei Funktionen gleichzeitig erfüllen: thermisches Management (Wärmeverteilung und -ableitung) und elektromagnetische Einschließung (Faraday-Käfig-Funktion). Das Gute: Aluminiumlegierungen sind leitfähig. Das Schlechte: Ein Druckgussgehäuse ist nie ein nahtloser Metallkasten. Es weist Trennlinien, Auswerferstiftabdrücke, Kernabdrücke, fräsbedarfste Öffnungen für Steckverbinder und Dichtungsfugen auf — jede Diskontinuität wirkt als Schlitzantenne.
Die eigentliche ingenieurtechnische Frage lautet also nicht „schirmt Aluminium EMV ab?" — das tut es bis zu einem gewissen Grad. Die Frage ist: Wie konstruiert und bearbeitet man das Druckgussgehäuse so, dass jeder Leckweg geschlossen und die Abschirmwirksamkeit (SE) über die vom EMV-Test geforderte Marge gehoben wird?
Eigenabschirmung: Was der Druckgussaluminium bereits liefert
Leitfähigkeit gängiger Druckgusslegierungen
ADC12 (JIS-Äquivalent zu A383) und A380 sind die Arbeitstiere des Struktur- und Elektronikdruckgusses. Ihre Leitfähigkeit ist im Vergleich zu Reinaluminium nicht herausragend, aber ausreichend für eine wirksame Abschirmung.
| Kennwert | ADC12 / A383 | A380 | AlSi10Mg (Struktur) | Reinal (Referenz) |
|---|---|---|---|---|
| Elektrische Leitfähigkeit (% IACS) | ~23–25 | ~25–27 | ~30–33 | ~62 |
| Wärmeleitfähigkeit (W/m·K) | ~96 | ~100 | ~150 | ~237 |
| Dichte (g/cm³) | 2,74 | 2,71 | 2,68 | 2,70 |
| Zugfestigkeit (MPa, Guss) | ~320 | ~320 | ~240 (T6) | gering |
Bei 23–27 % IACS beträgt die Skintiefe bei 100 MHz näherungsweise:
δ = √(2ρ / ωμ) ≈ 13–14 µm für ADC12 bei 100 MHz
Bei 1 GHz sinkt die Skintiefe auf rund 4 µm. Praktisch bedeutet das: Selbst eine 1 mm starke Wand liefert ein Vielfaches der für die Absorptionsdämpfung erforderlichen Dicke. Die Wand ist nicht das Problem. Die Fugen und Öffnungen sind es.
Abschirmwirksamkeit: Absorption + Reflexion
Gesamt-SE (dB) = Reflexionsdämpfung (R) + Absorptionsdämpfung (A) + Mehrfachreflexionskorrektur (B)
Für eine 2 mm ADC12-Wand bei 100 MHz:
Reflexionsdämpfung: ~50 dB (hoch, da Z_Aluminium ≪ Z_Freiraum)
Absorptionsdämpfung: ~40+ dB (Wanddicke ≫ Skintiefe)
Theoretische SE: deutlich über 90 dB
In der Praxis messen wir 40–60 dB an einem gut gebauten Gehäuse mit sauber geführten Fugen. Die Lücke von über 30 dB zwischen Theorie und Realität liegt vollständig in den Fugen, Öffnungen und Oberflächenbehandlungs-Diskontinuitäten. Dort setzt dieser Artikel an.
Das Porositätsproblem: Warum Vakuum-Druckguss die Grundlage der EMV-Abschirmung ist
Hier hören die meisten EMV-Abschirmungsartikel auf, die Wahrheit zu sagen: Porosität in Druckgussteilen beeinträchtigt Abschirmung und Galvanikqualität unmittelbar.
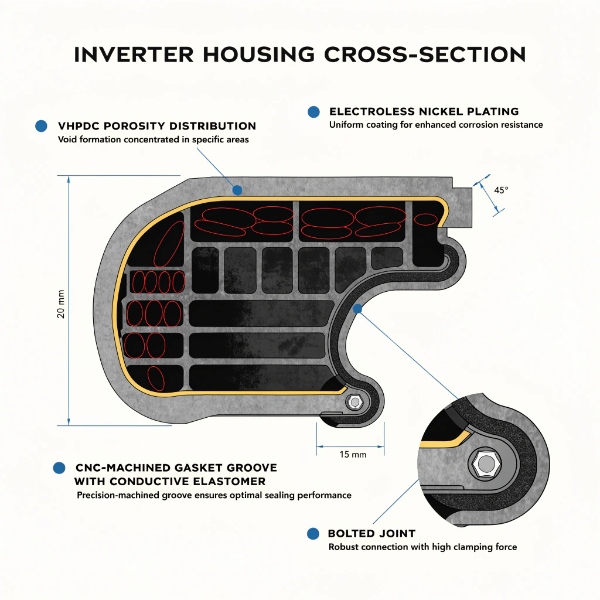
Beim konventionellen Hochdruckdruckguss (HPDC) wird Luft im Schmelzbad eingeschlossen. Das Ergebnis ist disperse Porosität — Mikrohohlräume, die über den Querschnitt verteilt sind. Drei Auswirkungen auf die EMV:
Unterbrochener Strompfad: Porosität zerreißt den durchgehenden Leitpfad. Hochfrequente Ströme, die der Innenhaut des Gehäuses folgen, stoßen auf Hohlräume, was die Transferimpedanz an der Fuge erhöht.
Galvanische Blasenbildung: Beim Aufbringen einer stromlosen Nickel- oder Kupferbeschichtung zur Verbesserung der Abschirmung dringen die Galvanikbäder in offene Poren ein. Bei anschließender Thermozyklierung entgasen eingeschlossene Bäder → Blasen → Abschirmsprung.
Porosität an bearbeiteten Flächen: CNC-gefräste Dichtflächen (Dichtungssitze) können subsurface-Porosität freilegen und so Leckwege schaffen, die leitfähige Dichtungen nicht vollständig überbrücken können.
Wie Vakuum-Druckguss (VHPDC) dies adressiert
Beim Vakuum-Druckguss wird der Formhohlraum vor dem Füllvorgang evakuiert. Bei EMP Tech sind alle 13 Druckgussinseln von 350 t bis 3050 t mit Vakuum-Druckguss ausgestattet. Die messbaren Ergebnisse:
| Kennwert | Konventioneller HPDC | VHPDC (EMP-Tech-Standard) |
|---|---|---|
| Gasgehalt Hohlraum | Hoch (Luft eingeschlossen) | <5 % Restgas |
| Typische Porosität (Röntgen, Vol.-%) | 3–5 % | <1–1,5 % |
| Ausschuss durch Blasen (Chemisch-Nickel) | 5–12 % | <1 % |
| Röntgen-ND-Prüfausschuss (Kritische Zonen) | 2–4 % | <0,5 % |
Das ist entscheidend, denn die meisten EMV-Ingenieure der Tier-1 schreiben „leitfähige Beschichtung oder Galvanik" auf Druckgussgehäuse vor — und die Galvanikqualität wird vollständig durch die Substratintegrität bestimmt. Ein Gussteil mit 5 % Porosität blättert ab, ganz gleich, wie gut die Galvaniklinie ist.
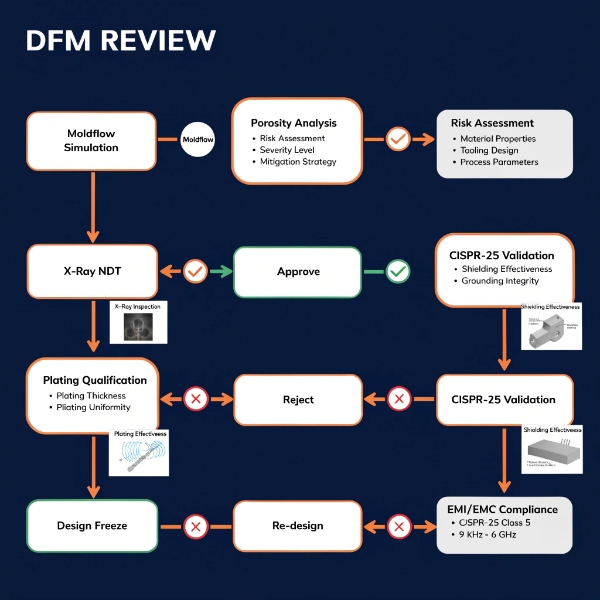
Moldflow-gesteuerte Porositätslenkung
Selbst mit VHPDC ist eine gewisse Restporosität industrielle Realität. Wir nutzen Moldflow-Simulation zur Vorhersage und Lenkung der Porosität in unkritische Zonen:
Porosität wird in nicht-bearbeitete, nicht-fügende Oberflächen gelenkt
Fräsbedarfte Dichtungsnutbereiche werden als kritisch markiert — Moldflow optimiert Anschnitt- und Überlaufauslegung, um diese Zonen dicht zu halten
Die Röntgenprüfung wird dann gezielt auf kritische Zonen (Dichtungssitze, Galvanikbereiche) ausgerichtet statt auf Stichprobenbasis
Das meinen wir, wenn wir sagen: Wir steuern Risiken durch Ingenieurtechnik, nicht durch das Versprechen einer porositätsfreien Gussteils. Jeder Druckgießer, der bei einem 3050-t-Strukturteil Nullporosität verspricht, ist nicht ehrlich zu Ihnen.
Oberflächenbehandlungsoptionen zur Abschirmungsverbesserung
Unbehandelte Aluminium-Druckgussteile erreichen je nach Fugenauslegung 40–60 dB SE. Bei vielen EV-Anwendungen (Wechselrichter, Motorsteuergerätegehäuse) liegt das Ziel bei 60–80 dB über dem relevanten Frequenzbereich. Diese Lücke wird durch Oberflächenbehandlung plus Dichtungstechnik geschlossen.
| Behandlung | SE-Zuwachs (dB, typisch) | Leitfähigkeit | Korrosionsschutz | Kostenindex | Blasenrisiko |
|---|---|---|---|---|---|
| Unbehandelt (Guss + CNC) | Basis (40–60) | 23–27 % IACS | Gering (Oxidbildung) | 1,0 | — |
| Chromatierung (Alodine) | 0 bis –3 | Reduziert (nichtleitend) | Gut | 1,2 | Gering |
| Chemisch Nickel (EN) | +10–20 | Mittel | Sehr gut | 2,5 | Mittel (porositätsabhängig) |
| Ni/Cu-Verbundbeschichtung | +20–35 | Hoch | Gut | 3,0 | Mittel |
| Zink-Flammspritzen | +15–25 | Hoch | Mittel | 2,0 | Gering |
| Leitfähige Silber-Pigment-Lackierung | +20–40 | Hoch | Mittel | 3,5 | Gering |
| Leitfähige Nickel-Pigment-Lackierung | +10–25 | Mittel | Mittel | 2,0 | Gering |
Praktische Auswahllogik für EV-Wechselrichtergehäuse
Für unser mengenmäßig stärkstes EMV-kritisches Produkt (Traktionswechselrichtergehäuse) lautet der validierte Schichtaufbau:
VHPDC-Substrat (Porosität <1,5 % in kritischen Zonen)
Gezielte CNC-Oberflächenvorbereitung der Dichtungsnutsitze (Ra ≤ 1,6 µm, Planheit 0,05 mm)
Chemisch Nickel auf kritischen Innenflächen (10–15 µm)
Leitfähige Elastomerdichtung in CNC-gefräster Nut (durchgehender Pfad, keine Unterbrechung)
Anschlagzapfen zur Steuerung der Dichtungskompression (15–25 % Kompression)
Dieser Aufbau erzielt zuverlässig 65–80 dB SE von 30 MHz bis 1 GHz in unseren CISPR-25-Komponentenprüfungen. Er ist weder die günstigste noch die aggressivste Option — er ist diejenige, die serienbegleitend über Fertigungslose hinweg beständig abschließt, ohne Exotmaterialien oder Single-Source-Dichtungsmischungen.
Konstruktionsmerkmale: Dichtungsnuten, Fugenkontinuität, Öffnungskontrolle
Die Dichtungsnut — Das wichtigste EMV-Merkmal am Gehäuse
Die leitfähige Elastomerdichtung ist nur so gut wie ihre Nut. Konstruktive Anforderungen, die wir in jeder DFM-Bewertung durchsetzen:
Nutbreite: Ausgelegt auf 15–25 % Dichtungskompression. Überkompression verursacht Kaltfluss und bleibende Setzung; Unterkompression hinterlässt Leckwege.
Nutauflage-Planheit: CNC-gefräst auf 0,05 mm Planheit an der Dichtungsauflage. Gussrauflächen sind hier unbrauchbar — die Gussoberflächentoleranz (±0,2 mm typisch) erzeugte ungleichmäßige Kompression und lokalisierte Spalte.
Anschlagzapfen (Kompressionsstopps): Eingegossene oder gefräste Anschläge, die eine Überkompression beim Verschrauben verhindern. Ohne sie extrudiert die Dichtung und verliert in der Mitte langer Spannen den Anpressdruck.
Eckradius: Dichtungsnuten müssen großzügige Radien an den Ecken aufweisen. Scharfe Innenkanten verursachen Dichtungsausstülpen und Spalte — und beim Druckguss sind scharfe Kanten Spannungskonzentratoren, die Lunker und Rissdefekte begünstigen.
Schraubenteilung: Die maximale Schraubensteilung wird durch Dichtungsdurchbiegung und Panelsteifigkeit bestimmt. Für eine typische 2 mm Druckgusswand + 15 mm Dichtungsbreite: Schraubensteilung ≤ 40–50 mm.
Öffnungs- und Fugenmanagement
Jede Öffnung ist eine Schlitzantenne. Die Grenzfrequenz einer Öffnung der Länge L beträgt näherungsweise:
fc = c / (2L)
Für einen 30 mm Spalt (größte Abmessung): fc ≈ 5 GHz. Bei Frequenzen unterhalb der Grenzfrequenz beträgt die SE-Minderung durch einen Schlitz näherungsweise:
SE_Schlitz ≈ 20 log(λ / 2L)
Praktische Regeln, die wir in DFM-Bewertungen anwenden:
Maximale Öffnungsabmessung: ≤ λ/20 bei der höchsten relevanten Frequenz
Bei 1 GHz: λ/20 = 15 mm — alle Spalte unter 15 mm halten oder Hohlleiter-ausbreitungsgeometrie einsetzen
Steckverbinder-Durchführungen: EMV-gefilterte Steckverbinder oder durchgehende leitfähige Dichtung rund um den Steckverbinderumfang
Belüftungsöffnungen: Waben-Hohlleiterstrukturen (jede Zelle unter Grenzfrequenz bei der relevanten Frequenz)
Schraubverbindung und Fugenleitfähigkeit
Geschraubte Verbindungen erzeugen Übergangswiderstand. Bei Hochfrequenz fließt der HF-Strom über die Kontaktfläche der Fügepartner, nicht über die Schrauben. Der Übergangswiderstand hängt ab von:
Oberflächenrauheit: CNC-gefräste Fügeflächen bei Ra ≤ 1,6 µm
Anpressdruck: Ziel ≥ 1 MPa für eine durchgehend niederohmige Fuge
Oberflächenbehandlung: Unbehandeltes Aluminium oxidiert innerhalb von Stunden — die Oxidschicht ist nichtleitend und muss durch Galvanik oder Dichtung überbrückt werden
Deshalb verlassen wir uns nie auf reinen Metall-Metall-Kontakt für den EMV-Pfad an Druckgussteilen. Die leitfähige Dichtung oder die Galvanik führt den HF-Strom; die Schrauben liefern den Anpressdruck.
Prüfung und Validierung: Abschirmwirksamkeit
Normen und Verfahren
| Verfahren | Norm | Frequenzbereich | Messgröße | Typisches Ziel |
|---|---|---|---|---|
| Abschirmkabine | IEEE Std 299 | 9 kHz – 18 GHz | Gesamt-SE des montierten Gehäuses | 60–80 dB |
| Transferimpedanz | IEC 62153-4 | DC – 1 GHz | Fugen- und Nahtqualität | <10 mΩ |
| Koaxiale Messleitung | ASTM D4935 | 30 MHz – 1,5 GHz | Werkstoff-/Galvanik-SE | Behandlungsvergleich |
| Nachhallkammer | IEC 61000-4-21 | 80 MHz – 18 GHz | Realistische Emissionen | CISPR-25-Grenzwerte |
| Komponenten-gestrahlt | CISPR 25 | 150 kHz – 1 GHz | System-Compliance | Klasse 4 / 5 |
Unser mehrstufiger Validierungsprozess
Für jedes neue EMV-kritische Gehäuseprojekt führen wir eine vierstufige Validierung durch:
Werkstoff-/Galvanik-SE: ASTM-D4935-Proben aus demselben Gusslos, zusammen mit den Serienteilen galvanisiert. Dies isoliert die Behandlungswirksamkeit von der Fugenkonstruktion.
Fugen-Transferimpedanz: IEC 62153-4 an verschraubten Nahtproben (galvanisiert + gedichtet). Erfüllungskriterium: <10 mΩ bei 1 GHz.
Montiertes Gehäuse-SE: IEEE 299 in unserem Abschirmraum — vollständiges Gehäuse mit Dichtung, Verschraubung und Steckverbindern.
CISPR-25-Komponentenprüfung: Die letzte Instanz. Kundenelektronik verbaut, repräsentativer Betriebszyklus, Emissionsmessung auf 1 m.
Eine echte DFM-Bewertung — Wechselrichtergehäuse für einen deutschen Tier-1
In einem aktuellen Projekt schrieb das EMV-Team des Kunden „mindestens 85 dB SE, 30 MHz–1 GHz" auf dem Gehäusedatenblatt vor. Der erste Prototyp erzielte 58 dB bei 230 MHz — ein Abstand von 27 dB zum Ziel.
Ursache: Die Steckverbinder-Ausschnitt lag auf einer Trennlinie und erzeugte einen 45 mm unkontrollierten Spalt, den die Dichtung nicht überbrücken konnte. Die Abhilfe war keine zusätzliche Galvanik — es war eine DFM-Änderung: Der Steckverbinder wurde 15 mm von der Trennlinie versetzt und eine CNC-gefräste Dichtungsauflage rund um den Umfang hinzugefügt. Zweiter Prototyp: 78 dB. Die restlichen 7 dB zum Ziel wurden durch Aufrüstung der Dichtung von Nickel-Graphit auf Silber-Aluminium-Füllmaterial geschlossen.
Die Lehre: Rund 85 % der EMV-Abschirmungsdefizite an Druckgussgehäusen sind Fugen- und Öffnungskonstruktionsprobleme, keine Material- oder Galvanikprobleme. Keine Oberflächenbehandlung kompensiert einen 45 mm unkontrollierten Spalt.
Kosten- und Prozessabwägungen
| Ansatz | Mehrkosten (% Teilekosten) | Erzielte SE (dB, 30 MHz–1 GHz) | Prozessrisiko | Validierungszeit |
|---|---|---|---|---|
| Unbehandelt + CNC-Fugen, keine Dichtung | 0 % | 40–50 | Hoch (Oxid, Spaltvarianz) | Standard |
| Unbehandelt + leitfähige Dichtung | +8–12 % | 55–65 | Mittel (Nuttoleranz) | +1 Woche |
| Chemisch Nickel + Dichtung | +18–25 % | 65–75 | Mittel (Blasen-QC) | +2 Wochen |
| Ni/Cu-Galvanik + Silberdichtung | +30–40 % | 75–85 | Gering (gut kontrolliert) | +3–4 Wochen |
| Leitfähige Lackierung (Ag) + Dichtung | +25–35 % | 70–80 | Mittel (Lackhaftung-QC) | +2 Wochen |
Der pragmatische Ansatz, für den sich die meisten Tier-1 entscheiden: Chemisch Nickel + Nickel-Graphit-Dichtung — die 80/20-Regel der EMV-Abschirmung. Er erfüllt CISPR 25 Klasse 4 für die meisten Wechselrichter- und Motorsteuergeräteanwendungen, trägt ein beherrschbares Prozessrisiko und erfordert keine Exotmaterialien aus Einzelquellen.
Wir setzen zuerst auf die VHPDC-Substratqualität, denn das ist das günstigste Dezibel, das man kaufen kann. Die Verbesserung der Substratporosität von 3 % auf <1,5 % kann die Galvanik-SE um 5–8 dB steigern und den Galvanikausschuss um 90 % senken — bei null zusätzlichen Stückkosten. Das ist das erste Gespräch, das wir in jeder EMV-Gehäuse-DFM-Bewertung führen.
EMP-Tech-EMV-relevante Fähigkeiten im Überblick
| Fähigkeit | EMV-Beitrag |
|---|---|
| Vakuum-Druckguss (13 Inseln, 350–3050 t) | Porosität <1,5 % → zuverlässiges Galvaniksubstrat → höhere SE, geringerer Ausschuss |
| Moldflow-Porositätslenkung | Lenkt Hohlräume weg von Dichtungssitzen und Galvanikzonen |
| 4/5-Achs-CNC (150+ Maschinen, Eingleisig) | Dichtungsnutplanheit 0,05 mm, Ra ≤ 1,6 µm |
| Zeiss-Koordinatenmessmaschine | Maßliche Prüfung der Dichtungsauflage nach Zeichnung |
| Röntgen-Durchstrahlungsprüfung (gezielt) | Prüft kritische Zonen: Dichtungssitze, Galvanikbereiche |
| Online-Helium-/Luft-Dichtheitsprüfung | Validiert Fugenintegrität — Gasleckweg = EMV-Leckweg |
| IATF 16949:2016 + VDA 6.3 Note A | Prozessdisziplin für losübergreifend wiederholbare EMV-Performance |
| PPAP Level 3 | Vollständige Dokumentation abschirmungskritischer Merkmale |
Kernergebnisse
Die Leitfähigkeit von Aluminiumdruckgusslegierungen reicht für die Abschirmung aus — die Versagen liegen bei Fugen, Öffnungen und Oberflächenbehandlungs-Diskontinuitäten, nicht in der Wand.
Vakuum-Druckguss ist die günstigste SE-Verbesserung. Er ermöglicht direkt bessere Galvanik und weniger Leckwege bei null zusätzlichen Stückkosten.
Die Dichtungsnut ist das wichtigste EMV-Merkmal am Gehäuse. Planheit, Kompression und Kontinuität werden in der DFM festgelegt — nicht auf der Galvaniklinie.
Rund 85 % der Abschirmungsdefizite sind Fugen- und Öffnungskonstruktionsprobleme, keine Material- oder Galvanikprobleme. In der DFM beheben, nicht in der Nacharbeit.
Chemisch Nickel + Nickel-Graphit-Dichtung ist der pragmatische Standard für EV-Wechselrichter- und Steuergerätegehäuse — 65–75 dB, beherrschbares Risiko, keine Exotmaterialien.