Was macht Aluminiumdruckguss ideal für Wärmemanagement-Gehäuse?
Hochwärmeleitfähiger Aluminiumdruckguss ist ein Verfahren zur Herstellung von Aluminiumlegierungs-Gehäusen mit verbesserten Wärmeabfuhr-Eigenschaften durch Hochdruckdruckguss (HPDC) oder Vakuum-Hochdruckdruckguss (VHPDC). Die Wärmeleitfähigkeit von Druckguss-Aluminiumlegierungen reicht von 96 W/m·K für Standard-ADC12 bis über 170 W/m·K für spezielle niedrigsiliziumhaltige Legierungen wie Castasil-37 — dies entspricht etwa 75% der Wärmeleitfähigkeit von Reinaluminium (222 W/m·K), bei gleichzeitigem Erhalt der mechanischen Festigkeit und geometrischen Komplexität, die für Automobil- und Industriegehäuse erforderlich sind.
Der grundlegende Kompromiss bei der Legierungsauswahl ist der Siliziumgehalt: Höherer Si-Gehalt verbessert die Gießbarkeit und reduziert die Warmrissanfälligkeit, jedoch verringert jeder 1% Anstieg des Si-Gehalts die Wärmeleitfähigkeit um etwa 8-12 W/m·K. Moderne Druckgusslegierungen lösen dieses Problem durch gezielte Mikrolegierung mit Strontium, Mangan und Seltenen Erden, die die Gießbarkeit bei niedrigeren Si-Gehalten aufrechterhält.
Hochwärmeleitfähige Druckgusslegierungen: Technischer Vergleich
Nicht alle Druckgusslegierungen schneiden bei thermischen Anwendungen gleich ab. Die folgende Tabelle vergleicht die wichtigsten Legierungen für Wärmeabfuhr-Gehäuse, sortiert nach Wärmeleitfähigkeit:
| Legierung | Si-Gehalt (%) | Wärmeleitfähigkeit (W/m·K) | Zugfestigkeit (MPa) | Bruchdehnung (%) | Gießbarkeit |
|---|---|---|---|---|---|
| ADC12 | 9,5-12 | 96-98 | 228 | 1,5 | Sehr gut |
| A380 | 7,5-9,5 | 96 | 317 | 3,5 | Sehr gut |
| A360 | 9-10 | 105-113 | 317 | 3,5 | Gut |
| AlSi10Mg (Silafont-36) | 9-11 | 130-150 | 240-310 | 5-12 | Gut |
| Castasil-37 | ~7 | 139-173 | 250-320 | 5-10 | Gut |
| AlSi7Mg0,6 | ~7 | 155-165 | 280-320 | 6-10 | Moderat |
Wesentliche Erkenntnisse aus diesem Vergleich:
- ADC12 und A380 bieten die beste Gießbarkeit, aber die geringste Wärmeleitfähigkeit (~96 W/m·K). Sie bleiben der Branchenstandard für Gehäuse mit mäßigem Wärmeabfuhrbedarf.
- A360 bietet eine um 10-15% höhere Wärmeleitfähigkeit als A380 bei ähnlichen mechanischen Eigenschaften und ist damit die bevorzugte Alternative für mäßig thermisch beanspruchte Anwendungen.
- Silafont-36 (AlSi10Mg) erreicht 130-150 W/m·K nach T6-Wärmebehandlung — eine Steigerung von 35-55% gegenüber ADC12 bei druckgießbaren Geometrien. Dies ist die Standardlegierung für EV-Wärmemanagement-Gehäuse.
- Castasil-37 liefert die höchste Wärmeleitfähigkeit unter kommerziell druckgießbaren AlSi-Legierungen (bis zu 173 W/m·K bei Betriebstemperatur), erfordert jedoch eine sorgfältige Prozessführung beim Füllen aufgrund des niedrigeren Si-Gehalts.
Anwendung 1: Wechselrichter- und Konvertergehäuse für Elektrofahrzeuge
Wechselrichter- und Konvertergehäuse stellen die anspruchsvollste Wärmemanagement-Anwendung für Aluminiumdruckguss dar. Die integrierten Leistungshalbleitermodule — typischerweise SiC- oder IGBT-Bauelemente mit Schaltfrequenzen von 10-20 kHz — erzeugen Wärmestromdichten von 50-100 W/cm². Das Gehäuse muss gleichzeitig strukturelle Unterstützung, Wärmeverteilung und elektromagnetische Abschirmung bieten.
Unser VHPDC-Verfahren fertigt Konvertergehäuse-Komponenten aus AlSi10Mg (Silafont-36), die nach Lösungsplühen und künstlichem Auslagern eine Wärmeleitfähigkeit von 145 W/m·K erreichen. Die wichtigsten Konstruktionsherforderungen sind:
- Thermische Schnittstellenverwaltung: Die Gehäusebodenplatte muss eine Ebenheit von 0,05 mm/100 mm über der Modulmontagefläche einhalten, um gleichmäßigen Wärmeleitpaste-Kontakt zu gewährleisten. Unsere 5-Achs-CNC-Fähigkeit erreicht dies in einer Aufspannung und eliminiert Toleranzketten aus Umspannungen.
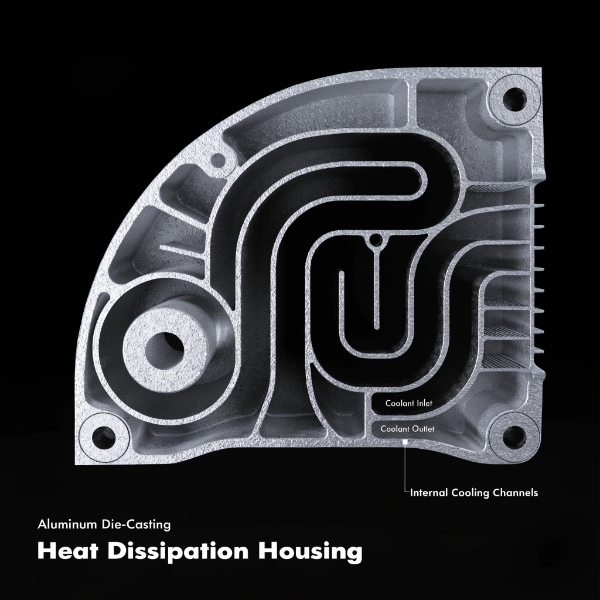
- Kühlkanalintegration: Wassergekühlte Wechselrichtergehäuse benötigen integrierte Kühlmittelkanäle mit 3-4 mm Wandstärke und lecksicherer Abdichtung. Wir setzen Rührreibschweißen (FSW) zum Abdichten druckgegossener Kühlkanäle nach der Bearbeitung ein — ein Verfahren, das wir ausführlich in unserem Artikel über die Überlegenheit von Reibschweißen für EV-Steuergerätegehäuse behandeln.
- EMV-Abschirmung: Das Gehäuse muss die Grenzwerte für gestrahlte Emissionen gemäß CISPR 25 Klasse 5 einhalten. Druckgegossenes Aluminium bietet eine Abschirmwirksamkeit von 40-60 dB von 30 MHz bis 1 GHz, jedoch ist die Auswahl der Oberflächenbehandlung kritisch — Chromatierung erhält die Abschirmwirksamkeit, während bestimmte Pulverbeschichtungen diese bei hohen Frequenzen beeinträchtigen können.
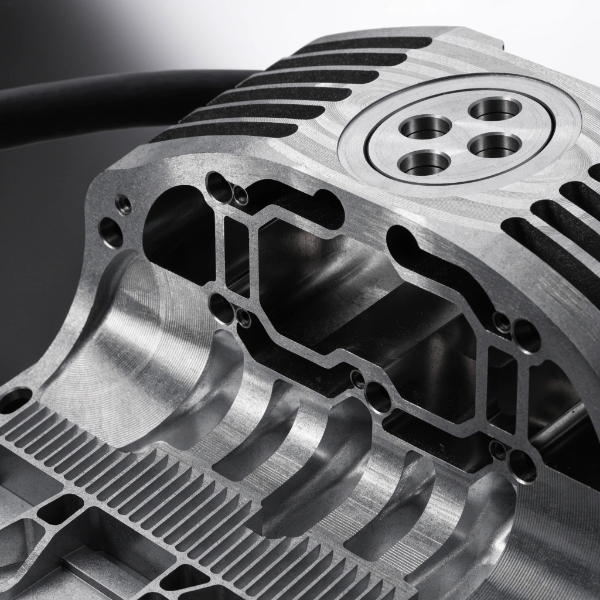
Anwendung 2: E-Maschinengehäuse für Elektrofahrzeuge
Gehäuse von E-Traktionsmotoren stehen vor einer besonderen thermischen Herausforderung: Die Statorwicklungen erzeugen bei Nennbetrieb eine kontinuierliche Verlustleistung von 3-8 kW, mit transienten Spitzenlasten über 15 kW während der Beschleunigung. Das Gehäuse muss diese Wärme an Luft- oder Flüssigkeitskühlkreisläufe übertragen und gleichzeitig die Maßbeständigkeit für Lagergehäuse mit H6/h5-Passungstoleranzen gewährleisten.
Für E-Motorgehäuse-Anwendungen empfehlen wir in der Regel AlSi10Mg oder Castasil-37, ausgewählt nach Kühlstrategie:
| Kühlstrategie | Empfohlene Legierung | Wärmeleitfähigkeit | Konstruktionsfaktor |
|---|---|---|---|
| Luftgekühlt | Castasil-37 | 150-173 W/m·K | Maximierung der Rippenoberfläche, 1,5-2 mm Wandstärke |
| Wassergekühlt (Mantel) | AlSi10Mg (T6) | 130-150 W/m·K | Integrierter Kühlmantel, 3-4 mm Kanalwandstärke |
| Öl-Sprühkühlung | AlSi10Mg (T6) | 130-150 W/m·K | Interne Ölkanäle, Stator-Öl-Kontaktflächen |
Die Statorbohrungsfläche — an der der Statorpaket eingepresst wird — erfordert besondere Aufmerksamkeit. Porosität an dieser Schnittstelle erzeugt thermischen Widerstand und kann zur Überhitzung des Stators führen. Unser VHPDC-Verfahren kombiniert mit Moldflow-gesteuerter Entlüftung, die Gasporen auf unkritische Oberflächen lenkt, hält die Porosität an der Statorbohrung unter 0,8% Volumenanteil. Dies ist entscheidend für den Wärmemanagement-Ansatz, den wir in unserem Leitfaden zum Wärmemanagement in EV-Aluminiumgehäusen beschreiben, wo wir zeigen, dass Gussporosität — nicht die Legierungsauswahl — oft der begrenzende Faktor der thermischen Leistung ist.
Anwendung 3: Wärmemanagement-Komponenten für Batteriepacks
Batteriepackgehäuse und Wärmemanagement-Platten stellen eine wachsende Anwendung für hochleitfähigen Druckguss dar. Während die Batteriezellen selbst durch dedizierte Wärmeschnittstellenmaterialien gesteuert werden, profitieren das Strukturgehäuse und die Kühlplatten von der Kombination aus Wärmeleitung und Crashenergieabsorption des druckgegossenen Aluminiums.
Bei Batteriegehäusen verschiebt sich die Konstruktionspriorität von maximaler Wärmeleitfähigkeit hin zu Dickentemperaturgleichmäßigkeit. Ein druckgegossenes Batteriewanne aus ADC12 mit 96 W/m·K Leitfähigkeit kann eine Temperaturgleichmäßigkeit von ±2°C über eine Paketfläche von 1.500 mm × 1.200 mm aufrechterhalten, wenn sie mit einer integrierten Kühlplatte kombiniert wird — vorausgesetzt, die Wandstärke wird auf ±0,15 mm Toleranz kontrolliert und die Porosität wird im Bereich der Kühlplattenschnittstelle beherrscht.
Die Crasheicherfordernis fügt eine weitere Dimension hinzu: Batteriegehäuse müssen 60-80 kJ Aufprallenergie beim Seitenpfahlcrashtest nach UN R136 absorbieren. Dies begünstigt ADC12 oder A380 aufgrund ihres höheren Verhältnisses von Duktilität zu Festigkeit — unter Inkaufnahme der geringeren Wärmeleitfähigkeit zugunsten der Strukturleistung. Ein klassischer Ingenieurskompromiss.
Anwendung 4: Energieverteilungsgehäuse (PDU)
PDU-Gehäuse in EV-Architekturen verwalten die Hochspannungsverteilung (400V- oder 800V-Systeme) bei Sammelschienentemperaturen von 90-110°C unter Dauerlast. Das Gehäuse muss diese Wärme abführen und gleichzeitig elektrische Isolation, Lichtbogencontainment und Schutzart IP67 oder IP6K9K bieten.
Druckgegossenes A360 ist die bevorzugte Legierung für PDU-Gehäuse. Es bietet 105-113 W/m·K Wärmeleitfähigkeit — ausreichend für die Wärmestromdichte von 5-15 W/cm² an Sammelschienen-Kontaktstellen — bei ausgezeichneter Gießbarkeit für die komplexen Innengeometrien, die für Sammelschienenführung und Sicherungskammern erforderlich sind. Die Gehäusekonstruktion sollte Folgendes umfassen:
- Wärmeabfuhrrippen an Außenflächen (typisch 2-3 mm breit, 8-12 mm hoch, Teilung 10-15 mm)
- Direkte thermische Kontaktpads an Sammelschienen-Montagepositionen, bearbeitet auf Ra 1,6 Oberflächenrauheit
- Entlüftungswege für Druckausgleich, geschützt durch Goretex-Membranen der Schutzklasse IP67
Anwendung 5: Gehäuse für Telekommunikation und 5G-Basisstationen
5G-Makrobasisstationen erzeugen 2-4 kW thermische Last pro Sektor, wobei Remote-Radio-Unit(RRU)-Gehäuse Umgebungstemperaturen von -40°C bis +55°C ausgesetzt sind. Der Übergang von 4G zu 5G hat die Leistungsdichte um 60-80% erhöht, was das thermische Gehäusedesign zu einem kritischen Zuverlässigkeitsfaktor macht.
Für Telekommunikationsgehäuse wird zunehmend Castasil-37 spezifiziert, da seine Wärmeleitfähigkeit von über 160 W/m·K (nach Glühen in Zustand O) die passive Kühlung von Hochfrequenz-Leistungsverstärkermodulen ohne erzwungene Luftströmung ermöglicht. Dies senkt die Betriebskosten und erhöht die Zuverlässigkeit. Das druckgegossene Gehäuse integriert typischerweise:
- Außenrippen-Arrays, optimiert für natürliche Konvektion (Rippenhöhe 15-25 mm, Spalt 5-8 mm)
- Interne Heat-Pipe-Kontaktflächen mit Ebenheit von 0,05 mm/50 mm
- Dichtnutten für IP65-Abdichtung an der Antennenschnittstelle
- Korrosionsschutz: Chromatierung + Pulverbeschichtung, erreichte 1000-Stunden-Salzsprühtest-Beständigkeit nach ASTM B117
Konstruktionsaspekte für die thermische Leistung druckgegossener Gehäuse
Das Erreichen der theoretischen Wärmeleitfähigkeit der Legierung in einem Seriendruckgussgehäuse erfordert Beachtung von drei Faktoren, die die Leistung um 20-40% beeinträchtigen können:
Porositätskontrolle
Gasporen im Druckguss erzeugen Lufteinschlüsse mit 0,026 W/m·K Leitfähigkeit — 3.700-mal schlechter als massives Aluminium. Schon 2% Porenvolumenanteil reduziert die effektive Wärmeleitfähigkeit um 8-12%. VHPDC (Vakuum-Druckguss) reduziert die Porosität auf <0,5% an kritischen Wärmepfaden und stellt 90-95% der theoretischen Leitfähigkeit der Legierung wieder her.
Wandstärke und Wärmeausbreitung
Dünne Wände (1-2 mm) begrenzen die Wärmeausbreitung und erzeugen Hotspots unter konzentrierten Wärmequellen. Bei Gehäusen mit lokalisierten Wärmequellen (z. B. Leistungsmodul-Abmessungen) wird eine Mindestwandstärke von 3-4 mm im Bereich der Wärmequelle mit konischen Übergängen zu dünneren umgebenden Wänden zur Gewichtsminimierung empfohlen.
Einfluss der Oberflächenbehandlung
Oberflächenbehandlungen können der thermischen Leistung helfen oder schaden:
| Behandlung | Thermischer Einfluss | Empfehlung |
|---|---|---|
| Chromatierung (MIL-DTL-5541) | Neutral (±2%) | Bevorzugt für EMV-kritische Gehäuse |
| Pulverbeschichtung | -3 bis -8% Leitfähigkeitsverlust | Nur für Außenflächen akzeptabel |
| Eloxieren (Typ II) | -10 bis -15% Leitfähigkeitsverlust | Vermeiden an primären Wärmeübertragungsflächen |
| Keine (fräsbearbeitete Oberfläche) | Basiswert | Optimal für Wärmeschnittstellenflächen |
Häufig gestellte Fragen
F: Welche Aluminiumdruckgusslegierung hat die höchste Wärmeleitfähigkeit?
A: Castasil-37 erreicht 139-173 W/m·K (abhängig von Betriebstemperatur und Glühzustand), die höchste unter kommerziell druckgießbaren AlSi-Legierungen. Es erreicht etwa 75% der Wärmeleitfähigkeit von Reinaluminium bei ausreichender Festigkeit für Strukturgehäuse.
F: Kann ADC12 für Wärmeabfuhr-Gehäuse verwendet werden?
A: Ja, ADC12 mit 96-98 W/m·K Wärmeleitfähigkeit eignet sich für Gehäuse mit mäßiger thermischer Belastung (unter 20 W/cm² Wärmestromdichte), wie ECU-Gehäuse und Batteriewannen. Bei höheren Wärmestromdichten wie Wechselrichter- oder Motorgehäusen ist ein Wechsel auf AlSi10Mg oder Castasil-37 empfohlen.
F: Wie beeinflusst Gussporosität die Wärmeleitfähigkeit?
A: Gasporen reduzieren die effektive Wärmeleitfähigkeit proportional — 2% Porenvolumenanteil kann die Leitfähigkeit um 8-12% verringern. VHPDC (Vakuum-Druckguss) mindert dies durch Reduzierung der Porosität auf unter 0,5% an kritischen Wärmepfaden.
F: Was ist der Unterschied zwischen A360 und A380 für thermische Anwendungen?
A: A360 bietet 105-113 W/m·K Wärmeleitfähigkeit gegenüber 96 W/m·K bei A380 — eine Verbesserung von 10-15%. Beide haben ähnliche mechanische Eigenschaften (317 MPa Zugfestigkeit), jedoch weist A360 eine etwas geringere Gießbarkeit aufgrund des höheren Silizium- und niedrigeren Eisengehalts auf, was eine engere Prozessführung erfordert.
F: Sollte ich Druckguss oder CNC-Bearbeitung für thermische Gehäuse wählen?
A: Druckguss wird bei Produktionsstückzahlen über 5.000 Stück pro Jahr bevorzugt und bietet komplexe Geometrieintegration (Kühlkanäle, Rippen, Montageträger) bei geringeren Stückkosten. CNC-Bearbeitung aus Vormaterial kann für Prototyping oder geringe Stückzahlen vorgezogen werden, mit etwa 5-10% höherer Wärmeleitfähigkeit aufgrund fehlender Porosität, jedoch bei 3-5-fachen Kosten.