Was zeichnet einen hochpräzisen Aluminiumdruckguss-Lieferanten aus?
Ein hochpräziser Aluminiumdruckguss-Lieferant ist ein Hersteller, der in der Lage ist, druckgegossene Aluminiumkomponenten konsistent mit Maßtoleranzen von ±0,05 mm an kritischen Merkmalen, Cp-Werten ≥ 1,33 an Gusseisenmaßen und Cpk ≥ 1,67 an bearbeiteten funktionskritischen (CTF) Maßen zu produzieren — alles unter einem nach IATF 16949:2016 zertifizierten Qualitätsmanagementsystem. Der Unterschied zwischen einem allgemeinen Druckgießer und einem Präzisionslieferanten liegt nicht in einer einzelnen Fähigkeit, sondern in der integrierten Kette aus Vakuum-Hochdruckdruckguss (VHPDC), mehrachsiger CNC-Bearbeitung, Inline-Prüfung und validierter Prozessdokumentation (PPAP Level 3).
Bei EMP Tech betreiben wir 13 großformatige Druckgießinseln (350T–3050T), 150+ vier- und fünfachsige CNC-Bearbeitungszentren und ein vollständiges IATF-16949-/VDA-6.3-Klasse-A-Qualitätssystem zur Lieferung montagefertiger Präzisions-Aluminium-Druckgusskomponenten für Tier-1/2-Systemintegratoren.
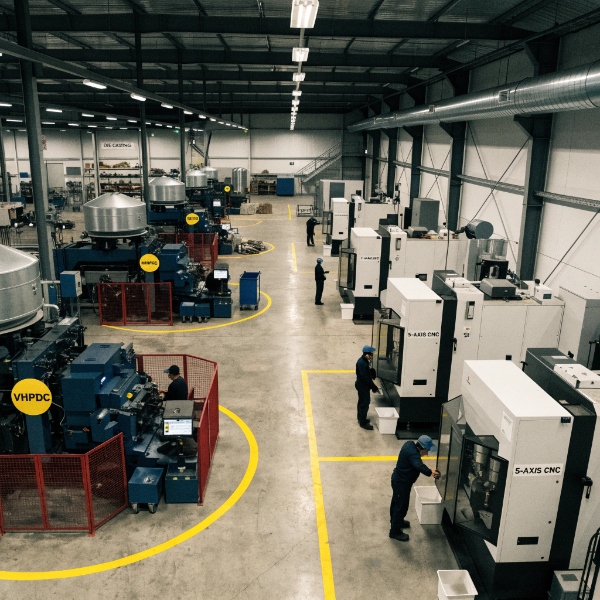
Druckgießanlagen: 13 VHPDC-Inseln von 350T bis 3050T
Präzision beginnt im Gussstadium. Unsere 13 Druckgießinseln decken einen Schließkraftbereich von 350 bis 3.050 Tonnen ab und ermöglichen die Herstellung von kompakten Sensorgehäusen bis hin zu 35 kg schweren strukturellen Batteriewannen. Alle Inseln sind mit Vakuum-Hochdruckdruckguss (VHPDC) ausgestattet — eine Voraussetzung für die Kontrolle der Porosität an kritischen thermischen und strukturellen Pfaden.
| Fähigkeit | Spezifikation | Auswirkung auf die Präzision |
|---|---|---|
| Schließkraftbereich | 350T – 3050T | Ermöglicht Bauteile von 0,05 bis 35 kg |
| VHPDC-Vakuumniveau | ≤50 mbar Hohlraumdruck | Porosität < 0,5% an kritischen Flächen |
| Servogesteuerte Schusseinheit | ±0,3% Geschwindigkeitswiederholbarkeit | Konsistentes Füllbild, ±0,02 mm Maßwiederholbarkeit |
| Echtzeit-Prozessüberwachung | 200+ Parameter pro Schuss | Cpk-Rückverfolgbarkeit für jeden Guss |
| Werkzeugtemperaturregelung | ±5°C über konforme Kühlung | Reduziert thermische Verzerrung auf < 0,03 mm |
Die servogesteuerte Schusseinheit mit ±0,3% Geschwindigkeitswiederholbarkeit ist der wichtigste einzelne Ausrüstungsfaktor für Präzision. Sie stellt sicher, dass jeder Hohlraum von Schuss zu Schuss identisch gefüllt wird, was sich direkt in Maßwiederholbarkeit umsetzt. Ohne dies muss die nachgelagerte CNC-Bearbeitung die Gussstreuung ausgleichen — was Bearbeitungszugaben, Zykluszeiten und Kosten erhöht.
CNC-Bearbeitung: Einzel-Einspann-Präzision auf 150+ mehrachsigen Zentren
Druckguss erreicht eine near-net-shape-Geometrie, aber funktionskritische (CTF) Maße — Lagergehäuse, Dichtflächen, Bezugsdatumpunkte — erfordern Präzisionsbearbeitung. Unsere Einrichtung betreibt 150+ vier- und fünfachsige CNC-Bearbeitungszentren, die für die Einzel-Einspann-Bearbeitung von Druckgussgehäusen konfiguriert sind.
Einzel-Einspann-Bearbeitung bedeutet, dass das Bauteil einmal eingespannt und alle kritischen Merkmale in einer Aufspannung bearbeitet werden. Dies eliminiert die Toleranzketten, die beim Umspannen zwischen Operationen entstehen — eine häufige Quelle für ±0,05–0,10 mm Maßabweichungen bei Mehrfach-Einspann-Prozessen. Das Ergebnis:
| Bearbeitungsfähigkeit | Erreichte Toleranz | Anwendung |
|---|---|---|
| 5-Achs-Fräsen (Einzel-Einspann) | ±0,01 mm | Lagergehäuse, Passflächen |
| 4-Achs-Fräsen | ±0,015 mm | Montagereferenzpunkte, Boss-Muster |
| CNC-Drehen (Doppelspindel) | ±0,005 mm | Zylindrische Merkmale, Gewinde |
| Tieflochbohren | ±0,02 mm | Ölkanäle, Kühlmittelkanäle |
| Gewindefräsen | 6H/6g-Klasse | Gewindeeinsätze, Befestigungslöcher |
Für E-Motorgehäuse-Komponenten werden die Statorbohrung und die Lagergehäuseflächen in einer einzelnen 5-Achs-Aufspannung bearbeitet, wobei H6-Toleranz (±0,005 mm) an der Statorbohrung und H6/h5-Passung an Lagersitzen gehalten werden. Dieses Präzisionsniveau ist in unserem Qualitätskontrollsystem mit vollständiger Cpk-Rückverfolgbarkeit gemäß IATF-16949-Anforderungen dokumentiert — wir halten Cpk ≥ 1,67 an allen CTF-Maßen, verifiziert durch Zeiss-CMM-Messung in jeder Produktionsserie.
Qualitätssystem: IATF 16949, VDA 6.3 Klasse A, PPAP Level 3
Das Qualitätssystem eines Präzisionsdruckguss-Lieferanten ist der Rahmen, der wiederholbare Präzision ermöglicht. EMP Tech unterhält drei miteinander verzahnte Qualitätszertifizierungen:
IATF 16949:2016-Zertifizierung
IATF 16949 ist der anspruchsvollste Qualitätsmanagement-Standard der Automobilindustrie. Er erfordert statistische Prozessregelung (SPC) an allen CTF-Maßen, dokumentierte Risikobewertungen (PFMEA) und vollständige PPAP-Einreichung für jedes neue Bauteil. Unsere Cp- und Cpk-Ziele nach Toleranztyp:
| Toleranztyp | Cp-Ziel | Cpk-Ziel | IATF-16949-Anforderung |
|---|---|---|---|
| Gusseisenmaße (NADCA-Standard) | ≥ 1,33 | ≥ 1,33 | Ppk ≥ 1,67 bei PPAP |
| Bearbeitete CTF-Maße | ≥ 2,0 | ≥ 1,67 | Ppk ≥ 1,67 bei PPAP |
| Position (GD&T) | ≥ 1,67 | ≥ 1,33 | Ppk ≥ 1,67 bei PPAP |
Diese Ziele sind nicht aspirationsbezogen — sie werden in jeder Produktionsserie mit Zeiss-CMM-Daten verifiziert und in unserem SPC-System für vollständige Rückverfolgbarkeit aufgezeichnet.
VDA 6.3 Prozessaudit — Klasse A
VDA 6.3 ist der Prozessaudit-Standard der Volkswagen-Gruppe, der als der rigorosste der Automobilindustrie gilt. EMP Tech erreichte die Bewertung Klasse A (die höchste), was zeigt, dass unsere Prozesssteuerung die Erwartungen europäischer OEMs erfüllt — nicht nur chinesische inländische Standards.
PPAP Level 3 Dokumentation
Jeder neue Produktionsanlauf umfasst ein vollständiges PPAP-Level-3-Paket: Maßlayout, Materialzertifikate, Leistungstestergebnisse, Prozessflussdiagramme, PFMEA, Lenkungspläne und MSA-Studien. Diese Dokumentationstiefe ist das, was Tier-1-Integratoren benötigen, um einen Lieferanten für die Produktion zu qualifizieren.
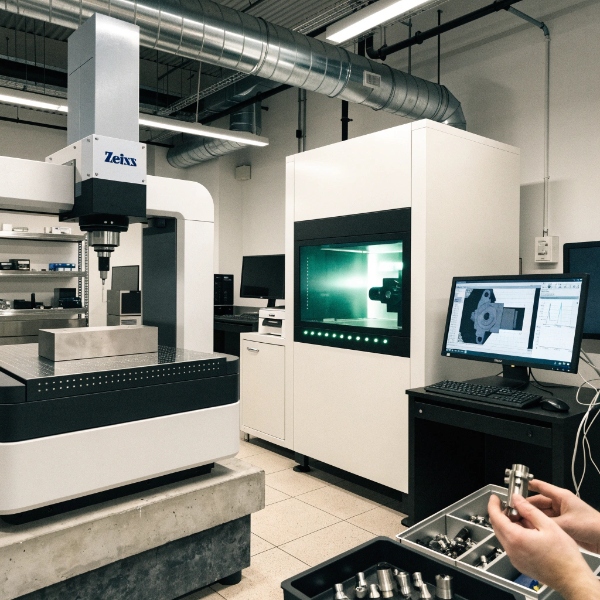
Prüf- und Metrologiefähigkeiten
Präzision, die nicht gemessen werden kann, kann nicht garantiert werden. Unsere Prüffähigkeiten decken jede kritische Qualitätsdimension ab:
| Prüfverfahren | Ausrüstung | Fähigkeit | Anwendung |
|---|---|---|---|
| Koordinatenmessung | Zeiss CMM (3 Sätze) | ±0,001 mm Messunsicherheit | CTF-Maßverifizierung |
| Röntgen-NDT | Digitalradiographie | ASTM E505-Empfindlichkeit | Innere Porosität, Risserkennung |
| Helium-Leckprüfung | Inline-Massenspektrometer | 1×10⁻⁶ mbar·L/s Leckrate | Kühlkanal-Abdichtungsverifizierung |
| Luftdruckabfall | Inline-automatisiert | 0,5 kPa Auflösung | Produktionslinien-Leckprüfung |
| Oberflächenprofilometrie | Taktil + optisch | Ra 0,1–6,3 µm Bereich | Dichtflächen-Oberflächenverifizierung |
| Sauberkeitsprüfung | VDA 19 Standard | Partikelanzahl + Größenverteilung | Funktionelle Sauberkeit für hydraulische/elektrische Komponenten |
Die Inline-Helium-Leckprüfungsfähigkeit ist besonders bedeutend für EV-Wärmemanagementgehäuse. Wassergekühlte Wechselrichter- und Motorgehäuse müssen Leckraten von 1×10⁻⁶ mbar·L/s bestehen — äquivalent dem Nachweis eines Loches kleiner als 5 Mikrometer. Wir führen dies an 100% der Produktionseinheiten durch, nicht nur Stichprobenprüfung.
DFM-Prozess: Precision Engineering vor dem Guss
Präzision wird konstruiert, nicht inspiziert. Unser Design-for-Manufacturing (DFM)-Review-Prozess beginnt, bevor Werkzeugstahl geschnitten wird, und umfasst Wandstärkenoptimierung, Entformungsschränen-Management, Angus- und Entlüftungsstrategie sowie Wärmemanagement kritischer Flächen. Wie wir in unserem Artikel über DFM-Analyse zur Reduzierung von Druckgussdefekten ausführen, kann ein strukturierter DFM-Review 60-80% potenzieller Defekte eliminieren, bevor sie die Produktion erreichen.
Der DFM-Review umfasst Moldflow-Simulation zur Vorhersage von:
- Füllbild und Lufteinschlüssen
- Erstarrungsschrumpfungszone
- Thermische Gradienten, die Verzerrung verursachen
- Porositätsverteilung an kritischen Flächen
Dieser simulationsbasierte Ansatz ist in unserem Präzisions-Druckguss-Ingenieursleitfaden dokumentiert, in dem wir zeigen, dass das Erreichen von ±0,05 mm an Gusseisenmerkmalen eine Werkzeughohlraumgenauigkeit von ±0,02 mm, konforme Kühlung für thermische Stabilität und servogesteuerte Schussprofile im Zusammenspiel erfordert.
Fähigkeitsvergleich: Was Tier-1-Lieferanten erfordern vs. was EMP liefert
| Fähigkeit | Tier-1-Anforderung | Allgemeiner Druckgießer | EMP Tech |
|---|---|---|---|
| VHPDC-Fähigkeit | Erforderlich für Struktur/EV-Teile | 30-50% der Gießer | 100% der Inseln |
| CNC-Bearbeitungsachsen | Mindestens 4-Achs | 3-Achs häufig | 4/5-Achs Standard |
| Toleranz an CTF-Merkmalen | ±0,02 mm | ±0,05 mm typisch | ±0,01 mm erreichbar |
| Cpk an CTF-Maßen | ≥ 1,33 | Oft undokumentiert | ≥ 1,67 verifiziert |
| Inline-Leckprüfung | 100% für abgedichtete Gehäuse | Stichprobenprüfung häufig | 100% Produktion |
| PPAP-Dokumentation | Level 3 | Level 1-2 häufig | Level 3 Standard |
| Prozessaudit-Standard | VDA 6.3 | ISO 9001 | VDA 6.3 Klasse A |
| CMM-Messung | Erforderlich | Manuelle Lehren | Zeiss automatisiert |
| Röntgenprüfung | IATF-Anforderung | Nur Stichprobe | Produktionsstichprobe |
| Sauberkeitsprüfung | VDA 19 für Hydraulik | Selten | Standardfähigkeit |
So qualifiziert man einen hochpräzisen Druckguss-Lieferanten: 6-Stufen-Checkliste
Bei der Bewertung eines Präzisionsdruckguss-Lieferanten für Tier-1-Automobilprogramme sollten Sie Folgendes prüfen:
- VHPDC-Durchdringung: Fragen Sie, wie viel Prozent ihrer Druckgießmaschinen Vakuumfähigkeit haben. Wenn es nicht 100% sind, wird die Porositätskontrolle an Ihren kritischen Flächen inkonsistent sein.
- CNC-Integration: Fragen Sie, ob CNC-Bearbeitung im Haus oder ausgelagert ist. Ausgelagerte Bearbeitung führt zu Logistikverzögerungen, Qualitätssicherungsverantwortungslücken und Toleranzketten durch Transport und Umspannen.
- Cpk-Dokumentation: Fordern Sie Cpk-Daten von einem aktuellen Produktionsteil an — nicht eine Fähigkeitsstudie, sondern fortlaufende SPC-Daten. Wenn diese nicht geliefert werden können, ist das Qualitätssystem theoretisch, nicht operativ.
- VDA 6.3 Bewertung: Fragen Sie nach dem aktuellen VDA-6.3-Audit-Ergebnis. Klasse A ist der europäische OEM-Standard; Klasse B weist auf Prozesslücken hin, die in der Produktion auftreten werden.
- Inline-Prüfungsquote: Fragen Sie, wie viel Prozent der Teile 100% Inline-Prüfung erhalten (Leckprüfung, Röntgen). Rein Stichprobenprüfung bedeutet, dass Defekte Ihre Montagelinie erreichen können.
- PPAP-Einreichungsstufe: Bestätigen Sie, dass PPAP Level 3 geliefert werden kann, nicht nur Level 1. Level 3 umfasst Maßlayout, Materialzertifikate und Leistungstests — das Minimum für Automobilproduktionsqualifizierung.
Häufig gestellte Fragen
F: Welche Toleranzen kann hochpräziser Aluminiumdruckguss erreichen?
A: Gusseisenmaße folgen NADCA-Standards: ±0,10 mm für Merkmale unter 25 mm, ±0,15 mm für 25–160 mm. Bearbeitete CTF-Merkmale erreichen ±0,01 mm auf 5-Achs-CNC mit Cpk ≥ 1,67. Positionale GD&T-Toleranzen von ±0,05 mm sind mit geeigneter Werkzeug- und Prozesssteuerung erreichbar.
F: Was ist der Unterschied zwischen HPDC und VHPDC für Präzisionsteile?
A: HPDC (Standard-Hochdruckdruckguss) führt typischerweise zu 1-3% Porositätsvolumenanteil. VHPDC (Vakuum-Hochdruckdruckguss) reduziert dies auf unter 0,5% an kritischen Flächen, was sowohl mechanische Eigenschaften als auch Maßstabilität verbessert — entscheidend für strukturelle und Wärmemanagementgehäuse.
F: Wie beeinflusst die IATF-16949-Zertifizierung die Druckgusspräzision?
A: IATF 16949 erfordert statistische Prozessregelung (SPC) an allen funktionskritischen Maßen, dokumentierten Cpk ≥ 1,33 für laufende Produktion und Ppk ≥ 1,67 bei PPAP-Einreichung. Dies bedeutet, dass Präzision statistisch verifiziert und rückverfolgbar ist, nicht nur behauptet — eine kritische Unterscheidung für automobile Sicherheitskomponenten.
F: Warum ist Einzel-Einspann-CNC-Bearbeitung wichtig für Druckgussteile?
A: Einzel-Einspann-Bearbeitung eliminiert Toleranzketten aus Umspannen. Wenn ein Bauteil einmal eingespannt und alle CTF-Merkmale in einer 5-Achs-Operation bearbeitet werden, sind die Maßbeziehungen zwischen Merkmalen (z. B. Lagergehäuse-Konzentrität zur Statorbohrung) auf der inhärenten Genauigkeit der Maschine von ±0,01 mm garantiert.
F: Was bedeutet VDA 6.3 Klasse A für einen Druckguss-Lieferanten?
A: VDA 6.3 ist der Prozessaudit-Standard der Volkswagen-Gruppe. Klasse A (die höchste Bewertung) zeigt, dass die Prozesssteuerung, Wartung der Ausrüstung, Qualitätsdokumentation und das System zur kontinuierlichen Verbesserung des Lieferanten die Erwartungen europäischer OEMs erfüllen — eine höhere Anforderung als die ISO-9001-Zertifizierung allein.