Ce que ce processus couvre
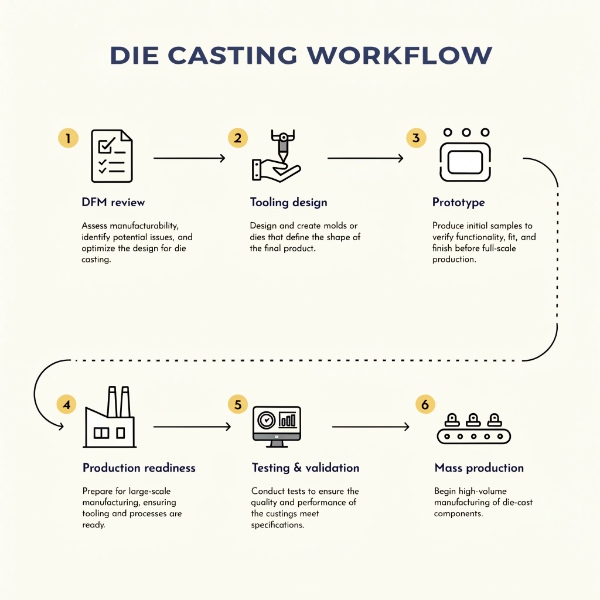
Le chemin d’un modèle CAO à une pièce moulée sous pression en aluminium validée et produite en série comprend six étapes d’ingénierie — revue DFM, simulation Moldflow, conception et fabrication d’outillage, tirs d’essai, qualification PPAP et lancement en production série. Chaque étape a des livrables spécifiques, des portes de décision et des modes de défaillance. Sauter ou comprimer une étape introduit un risque qui se cumule en aval : une erreur DFM détectée à T1 coûte 10× plus cher à corriger qu’en phase de revue ; la même erreur détectée au SOP coûte 100× plus.
Chez EMP Tech, nous exécutons ce processus pour chaque nouveau numéro de pièce — qu’il s’agisse d’un carter moteur de 2 kg ou d’un bac de batterie de 35 kg. Le processus est régi par les exigences APQP (Planification Avancée de la Qualité Produit) de l’IATF 16949 et prend typiquement 12–16 semaines du lancement DFM à l’approbation PPAP pour une pièce bien conçue. Cet article documente chaque étape avec les livrables réels, les calendriers et les portes qualité que nous utilisons.
Étape 1 : Revue DFM et simulation Moldflow (Semaines 1–3)
Ce qui se passe
Avant toute découpe d’acier d’outillage, notre équipe d’ingénierie mène une revue structurée de Design pour la Fabrication (DFM) contre le modèle 3D et le plan 2D du client. La revue DFM identifie les défauts potentiels — porosité de retrait, remplissages à froid, déformation, brasage — et prescrit des modifications de conception ou de processus pour les éliminer. Une revue DFM structurée peut éliminer 60–80 % des défauts potentiels avant les tirs d’essai, comme nous l’expliquons dans notre article sur l’analyse DFM pour réduire les défauts de moulage sous pression.
Checklist de revue DFM
| Élément DFM | Ce que nous vérifions | Risque si omis |
|---|---|---|
| Uniformité d’épaisseur de paroi | Transitions ≤3:1, minimum 1,2 mm pour VHPDC | Porosité de retrait aux transitions |
| Angles de dépouille | ≥1,0° par face (standard), ≥1,5° pour noyaux profonds | Collage, traces de traînage, déformation à l’éjection |
| Rayons de congé | ≥0,5 mm minimum, ≥1,0 mm aux concentrations de contrainte | Fissures, initiation de fatigue |
| Démoulages et noyaux latéraux | Minimiser le nombre de noyaux latéraux ; évaluer mécanique vs. hydraulique | Complexité d’outillage, temps de cycle, taux de défaillance |
| Emplacement du plan de joint | Placer sur surfaces non critiques, éviter les gorges d’étanchéité | Bave sur surfaces fonctionnelles, chemins de fuite |
| Conception et emplacement du trou de coulée | Optimiser le motif de remplissage, éviter le jet et la turbulence | Remplissages à froid, air emprisonné, inclusions d’oxyde |
| Emplacement des débordements et évents | Placer aux zones de dernier remplissage, loin des trous de coulée | Porosité aux caractéristiques critiques |
| Nombre et disposition de cavités | Déterminer selon taille de pièce, tonnage de presse, volume | Sous-utilisation de la presse, temps de cycle excessif |
Simulation Moldflow
Après la revue DFM, nous exécutons la simulation Moldflow avec Magma ou Flow-3D pour modéliser :
- Motif de remplissage : Vérifier que le métal s’écoule du trou de coulée à la zone de dernier remplissage sans jet ni solidification précoce
- Solidification : Identifier les points chauds où la porosité de retrait se formera ; concevoir refroidisseurs ou alimentation pour compenser
- Prédiction de déformation : Calculer la déformation due à la solidification différentielle ; compenser dans la géométrie d’outillage
- Équilibre thermique : Concevoir la disposition des canaux de refroidissement pour une température d’outillage uniforme (±15°C cible)
| Livrable de simulation | Objectif | Critère d’acceptation |
|---|---|---|
| Animation de remplissage | Vérifier un remplissage progressif, sans turbulence | Temps de remplissage <40 ms pour paroi 2 mm |
| Carte de solidification | Identifier les points chauds | Pas de pools liquides isolés aux caractéristiques critiques |
| Prédiction de porosité | Localiser les zones de porosité prévue | Porosité <0,5 % aux surfaces critiques |
| Analyse de déformation | Prédire l’écart dimensionnel | Écart dans la tolérance du plan après compensation d’outillage |
Porte étape 1 : Validation DFM
La revue DFM conclut par un document formel de validation listant tous les problèmes identifiés, les modifications proposées et les changements de conception approuvés par le client. Aucun ordre d’outillage n’est libéré sans validation DFM du client.
Étape 2 : Conception et fabrication d’outillage (Semaines 3–10)
Conception d’outillage
La conception d’outillage traduit la géométrie validée par DFM en un moule physique avec :
- Empreintes de cavité : Acier H13 ou SKD61, trempé à HRC 46–48
- Noyaux et coulisseaux : H13 avec surface nitrurée (profondeur 0,15–0,25 mm) pour résistance à l’usure
- Canaux de refroidissement : Forés ou conformes, visant ±15°C d’uniformité de température d’outillage
- Système d’éjection : Nombre et placement des broches d’éjection calculés à partir de la simulation de force d’éjection
- Système d’alimentation : Conçu à partir des résultats Moldflow — section de trou de coulée, géométrie du distributeur, volumes de débordement
| Composant d’outillage | Matériau | Dureté | Objectif de durée de vie |
|---|---|---|---|
| Empreintes de cavité | H13 / SKD61 | HRC 46–48 | 100 000–500 000 tirs |
| Noyaux | H13 (nitruré) | HRC 46–48 + nitruration | 50 000–200 000 tirs |
| Coulisseaux | H13 (nitruré) | HRC 46–48 + nitruration | 50 000–150 000 tirs |
| Broches d’éjection | SKD61 | HRC 50–52 | 50 000+ tirs |
| Châssis de moule | Acier 1045 | — | 10+ ans |
Processus de fabrication d’outillage
Notre atelier d’outillage suit une séquence de fabrication de 6–8 semaines :
- Ébauchage (Semaine 1–2) : Fraisage CNC des empreintes de cavité, noyaux et composants de châssis
- Traitement thermique (Semaine 2–3) : Trempe sous vide du H13 à HRC 46–48, suivie de trois revenus pour stabilité dimensionnelle
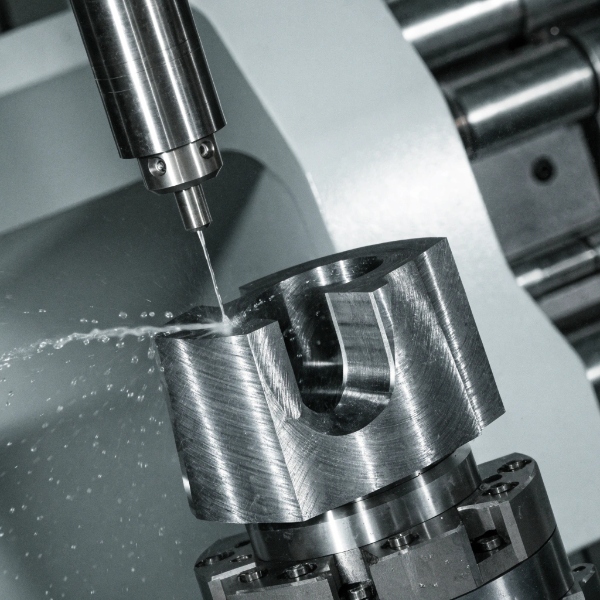
- Finition (Semaine 3–5) : Fraisage dur CNC 5 axes vers la géométrie finale, tenant ±0,01 mm de tolérance sur surfaces critiques
- Électroérosion (Semaine 4–6) : Érosion enfonçage pour poches profondes, nervures et caractéristiques inaccessibles au fraisage ; fil pour trousaux de broches d’éjection et connexions de canaux de refroidissement
- Polissage et texturation (Semaine 5–7) : Polissage manuel à la rugosité spécifiée (Ra 0,4–1,6 µm) ; sablage ou gravure chimique pour textures cosmétiques
- Assemblage et configuration d’essai (Semaine 6–8) : Assemblage du moule, test de pression du système de refroidissement (à 50 bar), contrôle de fonction du système d’éjection
Porte étape 2 : Inspection d’outillage
Avant que le moule ne quitte l’atelier d’outillage, il subit une inspection CMM complète :
- Géométrie de cavité vérifiée contre le modèle CAO dans ±0,02 mm
- Planéité du plan de joint ≤0,01 mm
- Ajustage des noyaux vérifié (pas d’interstice de bavure)
- Débit des canaux de refroidissement testé (cible : 15–20 L/min par canal)
Étape 3 : Tirs d’essai — T1, T2, T3 (Semaines 10–14)
Philosophie des tirs d’essai
Les tirs d’essai ne sont pas « nous avons essayé et ça a marché ». Ce sont des événements d’échantillonnage structurés avec des objectifs, des critères d’acceptation et une documentation spécifiques. Chaque tir est une porte : si les critères ne sont pas remplis, le moule retourne en modification avant le tir suivant.
T1 : Premier tir (Semaine 10–11)
Objectif : Vérifier le remplissage de base, l’éjection et la proximité dimensionnelle.
| Évaluation T1 | Méthode | Cible |
|---|---|---|
| Complétude de remplissage | Inspection visuelle, contrôle poids | 100 % de remplissage, pas de tir court |
| Qualité de surface | Visuel + loupe 10x | Pas de reprises à froid, marques d’écoulement sur surfaces critiques |
| Éjection | Visuel | Pièce éjectée librement, pas de déformation, pas de traces de traînage |
| Contrôle dimensionnel | Tracé CMM (15–30 caractéristiques) | Dans ±0,2 mm du nominal (préliminaire) |
| Porosité | Radiographie X (5 échantillons) | Pas de porosité concentrée aux caractéristiques critiques |
T1 révèle typiquement 3–8 problèmes nécessitant une modification de moule : ajustements de trou de coulée, relocalisation des débordements, amélioration de l’évent ou corrections géométriques mineures sur noyaux ou coulisseaux.
T2 : Tir optimisé (Semaine 12–13)
Objectif : Atteindre la conformité dimensionnelle et les objectifs de porosité après les modifications T1.
| Évaluation T2 | Méthode | Cible |
|---|---|---|
| Conformité dimensionnelle | Tracé CMM (toutes cotes du plan) | 100 % dans la tolérance du plan |
| Vérification de porosité | Rayons X (10 échantillons) + coupe métallographique (3 échantillons) | Porosité <0,5 % aux surfaces critiques, <1 mL/100g global |
| État de surface | Profilomètre | Ra dans les spécifications sur toutes les surfaces critiques |
| Test d’étanchéité | Fuite hélium (si carter étanche) | ≤1×10⁻⁶ mbar·L/s |
| Paramètres de processus | Position de fin de tir, pression d’intensification, temps de cycle | Stable, répétable dans ±2 % |
T2 est la porte critique. Si les dimensions, la porosité et l’étanchéité passent toutes, la pièce est prête pour T3 — le tir de qualification PPAP. Sinon, les modifications T2 traitent les problèmes restants.
T3 : Tir de qualification PPAP (Semaine 13–14)
Objectif : Produire le lot d’échantillons PPAP dans des conditions documentées et répétables.
Le tir T3 produit 30–300 pièces (selon la taille de pièce et les exigences client) sous paramètres de processus verrouillés. Ces pièces deviennent les échantillons PPAP pour le tracé dimensionnel, la certification matériau et les tests fonctionnels. Les paramètres définis pendant T3 deviennent le standard de production — tout écart en série déclenche un changement d’ingénierie documenté.
Documentation des tirs d’essai
Chaque tir d’essai est documenté avec :
- Journal de tir : Numéro de tir, température de moule, température de métal, pression d’injection, position de fin de tir, temps de cycle
- Dossier photographique : Chaque échantillon photographié sous 6 angles
- Rapport de tracé dimensionnel : Données CMM vs. tolérances du plan, code couleur conforme/non conforme
- Rapport radiographie et coupe : Images radiographiques et analyse métallographique
- Fiche de paramètres de processus : Paramètres verrouillés pour le tir ou la production suivante
Étape 4 : Qualification PPAP (Semaines 14–16)
Ce que PPAP Level 3 inclut
PPAP (Processus d’Approbation de Pièce de Production) Level 3 est l’exigence standard pour le moulage sous pression automobile. Il démontre que le processus de production — pas seulement le moule — peut produire de manière constante des pièces répondant à toutes les exigences. Notre système de contrôle qualité régit chaque élément PPAP.
| Élément PPAP | Ce qu’il prouve | Contenu clé |
|---|---|---|
| Enregistrement de conception | Les exigences d’ingénierie sont comprises et documentées | Modèle 3D, plan 2D, niveau de révision confirmé |
| Documents de modification d’ingénierie | Toute déviation approuvée du plan | Permis de déviation, enregistrements ECN |
| Approbation ingénierie client | Le client a revu et approuvé la conception | Lettre d’approbation signée |
| AMDEC produit / AMDEC processus | Les modes de défaillance sont identifiés et atténués | Top 10 IPR avec contrôles |
| Diagramme de flux de processus | La séquence de fabrication est documentée | De la fusion à l’expédition, chaque opération |
| AMDEC processus | Risques de processus identifiés, contrôles en place | Scoring Gravité × Occurrence × Détection |
| Plan de contrôle | Comment chaque caractéristique est contrôlée en production | Classe de caractéristique, méthode, fréquence, réaction |
| Analyse des systèmes de mesure (MSA) | L’incertitude de mesure est quantifiée | Gage R&R <10 % pour dimensions critiques |
| Tracé dimensionnel (15–30+ mesures) | Les pièces respectent toutes les cotes du plan | Rapport CMM, code couleur conforme/non conforme |
| Rapports d’essai matériau | Chimie d’alliage et propriétés mécaniques | Analyse spectromètre + essai de traction |
| Résultats de test de performance | Tests fonctionnels (fuite, éclatement, fatigue) | Fuite hélium, résultats de test de pression |
| Étude initiale de processus | Capabilité du processus sur caractéristiques clés | Cpk ≥ 1,67 critique, ≥1,33 significatif |
| Documentation de laboratoire qualifié | Les tests sont effectués par des laboratoires accrédités | Périmètre ISO 17025 ou équivalent |
| Approbation d’aspect (si applicable) | Les surfaces cosmétiques respectent l’échantillon maître | Comparaison visuelle à l’échantillon AQP |
| Échantillon maître et rétention | Échantillons physiques conservés | 1 maître + 1 rétention par numéro de pièce |
| Échantillon maître | Pièce de référence approuvée par le client | Scellée et stockée, signée par le client |
Porte PPAP : Approbation client
PPAP Level 3 est soumis au client pour revue. L’approbation de production n’est accordée qu’après signature par le client du PSW (Warrant de Soumission de Pièce). Tout point ouvert — même mineur — est suivi dans une liste d’points ouverts avec dates de clôture.
Étape 5 : Lancement en production série (SOP)
Préparation au lancement
Avant le premier tir de production, nous vérifions :
| Élément de préparation | Méthode de vérification | Critère de réussite |
|---|---|---|
| État de l’outillage | Inspection de cavité, mesure d’usure | Pas de déviation de l’état d’outillage PPAP |
| Paramètres de processus | Verrouillage des paramètres de T3 | Position de fin de tir ±0,5 mm, pressions dans ±2 % |
| Certification matériau | Vérification spectromètre sur première fusion | Dans la spécification d’alliage (ADC12 : Si 9,5–12 %, Cu 1,8–3,5 %) |
| Plan qualité | Plan de contrôle déployé aux opérateurs | Chaque opérateur formé, signé |
| Système de traçabilité | Suivi de lot FIFO actif | Lot matière → tir → lot d’usinage → expédition lié |
| Configuration d’inspection | Programme CMM, programme rayons X, configuration fuite chargés | Inspection première pièce (FOI) réussie |
Premier lot de production
Le premier lot de production après SOP est traité comme une qualification étendue :
- Inspection première pièce (FOI) : Chaque dimension, chaque test d’étanchéité sur les 5 premières pièces — vérifie l’état de l’outillage après PPAP
- Plan de montée en charge : Augmentation progressive du volume sur 2–4 semaines pour permettre la stabilisation du processus et la courbe d’apprentissage des opérateurs
- Activation SPC : Cartes de contrôle actives sur toutes les caractéristiques clés dès le premier jour
- Revue qualité quotidienne : 30 premiers jours — revue quotidienne des rebuts, Pareto des défauts, actions correctives
Courbe de montée en charge
| Phase | Volume (% cible) | Durée | Focus |
|---|---|---|---|
| Phase 1 : Stabilisation | 30–50 % | Semaines 1–2 | Stabilisation du processus, formation opérateurs, réduction des rebuts |
| Phase 2 : Accélération | 50–80 % | Semaines 3–4 | Optimisation du temps de cycle, amélioration du TRG |
| Phase 3 : Régime nominal | 80–100 % | Semaine 5+ | Production en régime stationnaire, amélioration continue |
Étape 6 : Amélioration continue et montée en volume
SPC et surveillance de processus
Chaque caractéristique critique est surveillée avec des cartes de contrôle SPC tout au long de la production :
| Type de caractéristique | Méthode SPC | Seuil d’action | Réponse |
|---|---|---|---|
| Critique (sécurité, étanchéité) | X-bar/R, mesure 100 % | Cpk <1,67 → action | Arrêt, investigation, correction |
| Significatif (fonctionnel) | X-bar/R, échantillonnage 5/lot | Cpk <1,33 → action | Investigation, ajustement, revérification |
| Général (cosmétique) | Échantillonnage visuel | Taux de défaut >2 % → action | Ajustement du processus, inspection |
Pareto des défauts et analyse de cause racine
Les revues mensuelles des défauts pilotent l’amélioration continue :
- Collecte de données : Rebut et retouche catégorisés par type de défaut (porosité, bavure, remplissage à froid, dimensionnel, surface)
- Analyse de Pareto : Identifier les 3 principaux types de défauts contribuant à 80 % du rebut total
- Analyse de cause racine : Analyse 5-fois, diagramme d’Ishikawa, DOE si nécessaire
- Action corrective : Modification d’outillage, changement de paramètre de processus ou changement de conception — documenté dans un ECN
- Vérification : Re-validation du Cpk, période de surveillance de 30 jours
Notre site de production maintient une équipe dédiée de maintenance d’outillage et un atelier d’outillage interne pour une rénovation rapide, minimisant les interruptions de production.
Résumé du calendrier du processus
| Étape | Durée | Livrable clé | Porte |
|---|---|---|---|
| 1. DFM + Moldflow | 3 semaines | Rapport DFM, résultats de simulation | Validation DFM client |
| 2. Conception + fabrication outillage | 6–8 semaines | Moule complété, rapport d’inspection CMM | Inspection d’outillage réussie |
| 3. Tirs d’essai (T1–T3) | 2–4 semaines | Lot d’échantillons PPAP, paramètres verrouillés | T3 dimensionnel + porosité réussis |
| 4. Qualification PPAP | 2 semaines | Dossier PPAP Level 3 | Approbation PSW client |
| 5. Lancement en série | En cours | Premier lot de production, SPC actif | FOI réussie, courbe de montée sur trajectoire |
| 6. Amélioration continue | En cours | Données SPC, Pareto des défauts, Cpk ≥1,67 | Revue mensuelle |
Calendrier total typique : 12–16 semaines de DFM à l’approbation PPAP pour une pièce bien conçue. Les projets nécessitant 3+ itérations de moule s’étendent à 20+ semaines et indiquent que l’étape DFM ou Moldflow a été insuffisante — c’est pourquoi nous investissons massivement dans l’étape 1.
Décisions de conception qui accélèrent ou ralentissent le processus
Les décisions prises lors de la conception de la pièce impactent directement le calendrier du processus. Comprendre ces relations est la raison pour laquelle nous impliquons notre équipe d’ingénierie dès le premier contact — et pourquoi nous couvrons les principes de conception dans notre guide pour maîtriser la conception de pièces pour le moulage sous pression.
| Décision de conception | Impact sur le processus | Effet sur le calendrier |
|---|---|---|
| Épaisseur de paroi uniforme (transitions ≤3:1) | Réduit le risque de porosité de retrait, élimine l’itération T2 | Économise 1–2 semaines |
| Dépouille adéquate (≥1,0°) | Élimine le collage et la déformation à l’éjection | Économise une itération de tir d’essai |
| Plan de joint sur surface non fonctionnelle | Évite la bave sur surfaces d’étanchéité/joint | Élimine la retouche en production |
| Trou de coulée optimisé pour le remplissage | Moins de remplissages à froid, moins de modifications T1 | Économise 1 semaine |
| Canaux de refroidissement conformes | Contrôle thermique plus serré, temps de cycle plus court | Réduit le temps de montée en charge |
| Démoulages excessifs | Coulisseaux supplémentaires, complexité, modes de défaillance | Ajoute 2–4 semaines à l’outillage |
| Tolérances plus serrées que nécessaire | Nécessite des opérations d’usinage ou CMM en ligne supplémentaires | Augmente le coût et le temps de cycle |
Foire aux questions
Q : Combien de temps faut-il pour passer du prototype à la production en série en moulage sous pression ?
R : Pour une pièce en aluminium bien conçue, 12–16 semaines de la revue DFM à l’approbation PPAP : DFM et Moldflow 3 semaines, conception et fabrication d’outillage 6–8 semaines, tirs d’essai T1–T3 2–4 semaines, documentation PPAP 2 semaines. Les projets nécessitant 3+ itérations de moule s’étendent à 20+ semaines, indiquant une analyse DFM ou Moldflow insuffisante.
Q : Qu’est-ce qu’un tir d’essai (T1, T2, T3) en moulage sous pression ?
R : Les tirs d’essai sont des événements d’échantillonnage structurés avec des objectifs spécifiques. T1 vérifie le remplissage de base et l’éjection. T2 atteint la conformité dimensionnelle et de porosité après les modifications T1. T3 produit le lot d’échantillons PPAP dans des conditions verrouillées et répétables. Chaque tir est une porte — si les critères ne sont pas remplis, le moule retourne en modification.
Q : Que comprend le PPAP Level 3 pour le moulage sous pression ?
R : PPAP Level 3 comprend le tracé dimensionnel (15–30+ mesures CMM), l’enregistrement de conception, AMDEC produit/processus, le diagramme de flux de processus, le plan de contrôle, l’analyse des systèmes de mesure (gage R&R), les rapports d’essai matériau, les résultats de test de performance, l’étude initiale de processus (Cpk ≥ 1,67 critique, ≥1,33 significatif) et les échantillons maître/rétention. C’est l’exigence automobile standard.
Q : À quoi ressemble la courbe de montée en charge pour la production en série de moulage sous pression ?
R : Montée typique : Phase 1 (30–50 % du volume cible, semaines 1–2) axée sur la stabilisation du processus et la formation des opérateurs. Phase 2 (50–80 %, semaines 3–4) optimise le temps de cycle et le TRG. Phase 3 (80–100 %, semaine 5+) atteint la production en régime stationnaire. La montée permet l’apprentissage du processus sans submerger le système qualité.
Q : Comment la maintenance d’outillage est-elle planifiée en production en série de moulage sous pression ?
R : Maintenance préventive quotidienne (agent de démoulage, nettoyage, lubrification) par poste. Inspection périodique (mesure d’usure de cavité, détartrage des canaux) tous les 10 000 tirs ou 2–4 semaines. Rénovation majeure (repolissage, remplacement de broches) à 50 000–100 000 tirs. Révision complète (remplacement d’empreintes, re-validation CMM) à 150 000–250 000 tirs.