Lo que este flujo de trabajo cubre
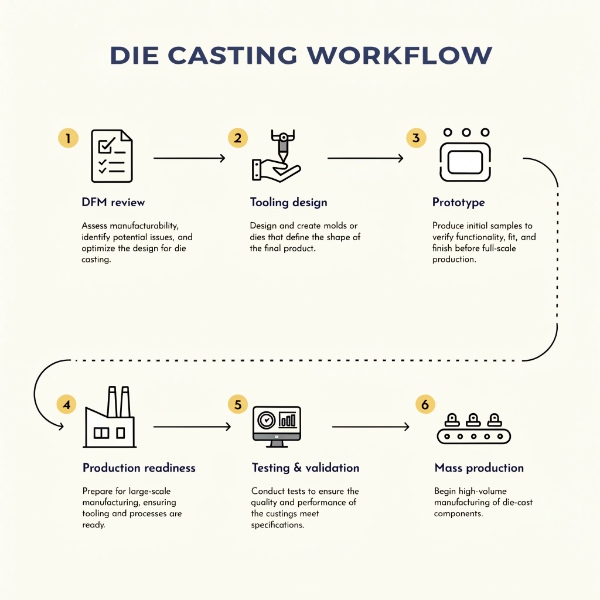
El camino desde un modelo CAD hasta una pieza de aluminio fundida a presión validada y producida en serie comprende seis etapas de ingeniería — revisión DFM, simulación Moldflow, diseño y fabricación de herramentales, tiros de prueba, calificación PPAP y lanzamiento de producción en serie. Cada etapa tiene entregables específicos, puertas de decisión y modos de fallo. Omitir o comprimir cualquier etapa introduce un riesgo que se multiplica aguas abajo: un error de DFM detectado en T1 cuesta 10× más de corregir que en la fase de revisión; el mismo error detectado en el SOP cuesta 100× más.
En EMP Tech, ejecutamos este flujo de trabajo para cada nuevo número de pieza — ya sea un cárter de motor de 2 kg o una bandeja de batería de 35 kg. El proceso se rige por los requisitos APQP (Planificación Avanzada de Calidad del Producto) de IATF 16949 y típicamente toma 12–16 semanas desde el inicio del DFM hasta la aprobación PPAP para una pieza bien diseñada. Este artículo documenta cada etapa con los entregables, cronogramas y puertas de calidad reales que utilizamos.
Etapa 1: Revisión DFM y simulación Moldflow (Semanas 1–3)
Lo que ocurre
Antes de cortar cualquier acero de herramental, nuestro equipo de ingeniería realiza una revisión estructurada de Diseño para Fabricación (DFM) contra el modelo 3D y el plano 2D del cliente. La revisión DFM identifica defectos potenciales — porosidad de retracción, llenados en frío, deformación, soldadura — y prescribe modificaciones de diseño o proceso para eliminarlos. Una revisión DFM estructurada puede eliminar el 60–80% de los defectos potenciales antes de que lleguen a los tiros de prueba, como explicamos en nuestro artículo sobre cómo el análisis DFM reduce los defectos de fundición a presión.
Lista de verificación de revisión DFM
| Elemento DFM | Lo que verificamos | Riesgo si se omite |
|---|---|---|
| Uniformidad de espesor de pared | Transiciones ≤3:1, mínimo 1,2 mm para VHPDC | Porosidad de retracción en transiciones de espesor |
| Ángulos de desmoldeo | ≥1,0° por cara (estándar), ≥1,5° para núcleos profundos | Adherencia, marcas de arrastre, deformación en eyección |
| Radios de empalme | ≥0,5 mm mínimo, ≥1,0 mm en puntos de concentración de tensiones | Fisuras, iniciación de fatiga |
| Desmoldeos y núcleos laterales | Minimizar número de núcleos laterales; evaluar mecánico vs. hidráulico | Complejidad de herramental, tiempo de ciclo, tasa de fallo |
| Ubicación del plano de partición | Colocar en superficies no críticas, evitar ranuras de estanqueidad | Rebaba en superficies funcionales, caminos de fuga |
| Diseño y ubicación de la entrada | Optimizar patrón de llenado, evitar inyección y turbulencia | Llenados en frío, aire atrapado, inclusiones de óxido |
| Ubicación de rebosaderos y respiraderos | Colocar en zonas de último llenado, lejos de las entradas | Porosidad en características críticas |
| Número y disposición de cavidades | Determinar según tamaño de pieza, tonelaje de prensa, volumen | Capacidad de prensa subutilizada, tiempo de ciclo excesivo |
Simulación Moldflow
Tras la revisión DFM, ejecutamos la simulación Moldflow con Magma o Flow-3D para modelar:
- Patrón de llenado: Verificar que el metal fluye desde la entrada hasta la zona de último llenado sin inyección o solidificación temprana
- Solidificación: Identificar puntos calientes donde se formará porosidad de retracción; diseñar enfriadores o alimentación para compensar
- Predicción de deformación: Calcular la deformación por solidificación diferencial; compensar en la geometría del herramental
- Equilibrio térmico: Diseñar la disposición de canales de refrigeración para temperatura uniforme del molde (±15°C objetivo)
| Entregable de simulación | Propósito | Criterio de aceptación |
|---|---|---|
| Animación de llenado | Verificar llenado progresivo, sin turbulencia | Tiempo de llenado <40 ms para pared de 2 mm |
| Mapa de solidificación | Identificar puntos calientes | Sin piscas de líquido aisladas en características críticas |
| Predicción de porosidad | Localizar zonas de porosidad prevista | Porosidad <0,5% en superficies críticas |
| Análisis de deformación | Predecir desviación dimensional | Desviación dentro de tolerancia del plano tras compensación de herramental |
Puerta de etapa 1: Aprobación DFM
La revisión DFM concluye con un documento formal de aprobación que enumera todos los problemas identificados, modificaciones propuestas y cambios de diseño aprobados por el cliente. Ninguna orden de herramental se libera sin la aprobación DFM del cliente.
Etapa 2: Diseño y fabricación de herramentales (Semanas 3–10)
Diseño de herramentales
El diseño del herramental traduce la geometría aprobada por DFM en un molde físico con:
- Insertos de cavidad: Acero H13 o SKD61, templado a HRC 46–48
- Núcleos y deslizadores: H13 con superficie nitrurada (profundidad de nitruración 0,15–0,25 mm) para resistencia al desgaste
- Canales de refrigeración: Perforados o conformes, objetivo ±15°C de uniformidad de temperatura del molde
- Sistema de eyección: Número y ubicación de eyectores calculados a partir de la simulación de fuerza de eyección
- Sistema de alimentación: Diseñado a partir de resultados de Moldflow — área de entrada, geometría del canal, volúmenes de rebosadero
| Componente del herramental | Material | Dureza | Objetivo de vida útil |
|---|---|---|---|
| Insertos de cavidad | H13 / SKD61 | HRC 46–48 | 100.000–500.000 tiros |
| Núcleos | H13 (nitrurado) | HRC 46–48 + nitruración | 50.000–200.000 tiros |
| Deslizadores | H13 (nitrurado) | HRC 46–48 + nitruración | 50.000–150.000 tiros |
| Pasadores eyectores | SKD61 | HRC 50–52 | 50.000+ tiros |
| Base del molde | Acero 1045 | — | 10+ años |
Proceso de fabricación de herramentales
Nuestro taller de herramentales sigue una secuencia de fabricación de 6–8 semanas:
- Mecanizado de desbaste (Semana 1–2): Fresado CNC de insertos de cavidad, núcleos y componentes de la base del molde
- Tratamiento térmico (Semana 2–3): Temple al vacío del H13 a HRC 46–48, seguido de triple revenido para estabilidad dimensional
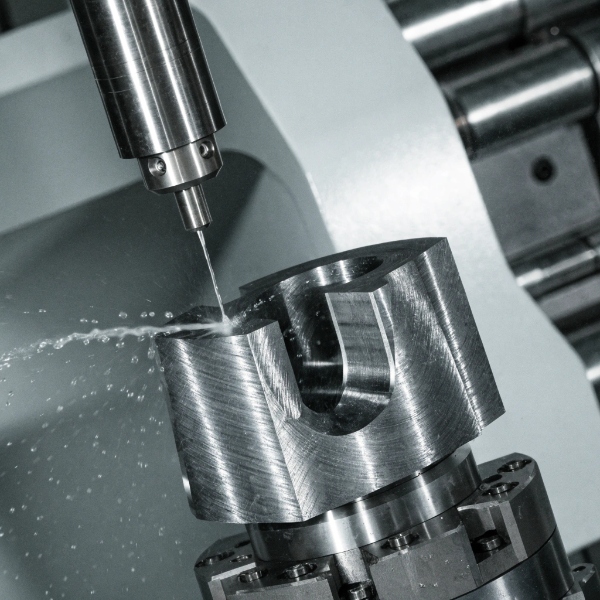
- Mecanizado de acabado (Semana 3–5): Fresado duro CNC 5 ejes hasta geometría final, manteniendo ±0,01 mm de tolerancia en superficies críticas
- Electroerosión (Semana 4–6): Electroerosión por penetración para cavidades profundas, nervios y características inaccesibles al fresado; electroerosión por hilo para agujeros de pasadores eyectores y conexiones de canales de refrigeración
- Pulido y texturizado (Semana 5–7): Pulido manual a la rugosidad especificada (Ra 0,4–1,6 µm); chorreado de arena o grabado químico para texturas cosméticas
- Ensamblaje y configuración de prueba (Semana 6–8): Ensamblaje del molde, prueba de presión del sistema de refrigeración (a 50 bar), verificación de función del sistema de eyección
Puerta de etapa 2: Inspección de herramental
Antes de que el molde salga del taller de herramentales, se somete a una inspección CMM completa:
- Geometría de cavidad verificada contra el modelo CAD dentro de ±0,02 mm
- Planicidad del plano de partición ≤0,01 mm
- Ajuste de núcleos verificado (sin hueco para rebaba)
- Caudal de canales de refrigeración probado (objetivo: 15–20 L/min por canal)
Etapa 3: Tiros de prueba — T1, T2, T3 (Semanas 10–14)
Filosofía de tiros de prueba
Los tiros de prueba no son « probamos y funcionó ». Son eventos de muestreo estructurados con objetivos, criterios de aceptación y documentación específicos. Cada tiro es una puerta: si no se cumplen los criterios de aceptación, el molde vuelve al taller de herramentales para modificación antes del siguiente tiro.
T1: Primer tiro (Semana 10–11)
Objetivo: Verificar llenado básico, eyección y proximidad dimensional.
| Evaluación T1 | Método | Objetivo |
|---|---|---|
| Completitud de llenado | Inspección visual, control de peso | 100% de llenado, sin tiros cortos |
| Calidad superficial | Visual + lupa 10x | Sin uniones en frío, marcas de flujo en superficies críticas |
| Eyección | Visual | Pieza se eyecta libremente, sin deformación, sin marcas de arrastre |
| Control dimensional | Trazado CMM (15–30 características) | Dentro de ±0,2 mm del nominal (preliminar) |
| Porosidad | Radiografía por rayos X (5 muestras) | Sin porosidad concentrada en características críticas |
T1 típicamente revela 3–8 problemas que requieren modificación del molde: ajustes de entrada, reubicación de rebosaderos, mejoras de respiraderos o correcciones geométricas menores en núcleos o deslizadores.
T2: Tiro optimizado (Semana 12–13)
Objetivo: Alcanzar conformidad dimensional y objetivos de porosidad tras las modificaciones de T1.
| Evaluación T2 | Método | Objetivo |
|---|---|---|
| Conformidad dimensional | Trazado CMM (todas las cotas del plano) | 100% dentro de tolerancia del plano |
| Verificación de porosidad | Rayos X (10 muestras) + sección metalográfica (3 muestras) | Porosidad <0,5% en superficies críticas, <1 mL/100g global |
| Acabado superficial | Perfilómetro | Ra dentro de especificación en todas las superficies críticas |
| Prueba de estanqueidad | Fuga de helio (si carcasa sellada) | ≤1×10⁻⁶ mbar·L/s |
| Parámetros de proceso | Posición final de pistón, presión de intensificación, tiempo de ciclo | Estable, repetible dentro de ±2% |
T2 es la puerta crítica. Si las dimensiones, porosidad y estanqueidad pasan, la pieza está lista para T3 — el tiro de calificación PPAP. Si no, las modificaciones de T2 abordan los problemas restantes.
T3: Tiro de calificación PPAP (Semana 13–14)
Objetivo: Producir el lote de muestras PPAP bajo condiciones documentadas y repetibles.
El tiro T3 produce 30–300 piezas (según el tamaño de pieza y los requisitos del cliente) bajo parámetros de proceso bloqueados. Estas piezas se convierten en las muestras PPAP para trazado dimensional, certificación de material y pruebas funcionales. Los parámetros establecidos durante T3 se convierten en el estándar de producción — cualquier desviación en producción en serie desencadena un cambio de ingeniería documentado.
Documentación de tiros de prueba
Cada tiro de prueba se documenta con:
- Registro de tiro: Número de tiro, temperatura del molde, temperatura de fundición, presión de inyección, posición final del pistón, tiempo de ciclo
- Registro fotográfico: Cada muestra fotografiada desde 6 ángulos
- Informe de trazado dimensional: Datos CMM vs. tolerancias del plano, codificados por color pasa/no pasa
- Informe de rayos X y sección: Imágenes radiográficas y análisis de sección metalográfica
- Hoja de parámetros de proceso: Parámetros bloqueados para el siguiente tiro o producción
Etapa 4: Calificación PPAP (Semanas 14–16)
Lo que incluye PPAP Level 3
PPAP (Proceso de Aprobación de Piezas de Producción) Level 3 es el requisito estándar para la fundición a presión automotriz. Demuestra que el proceso de producción — no solo el molde — puede producir consistentemente piezas que cumplen todos los requisitos. Nuestro sistema de control de calidad rige cada elemento PPAP.
| Elemento PPAP | Lo que demuestra | Contenido clave |
|---|---|---|
| Registro de diseño | Los requisitos de ingeniería se entienden y documentan | Modelo 3D, plano 2D, nivel de revisión confirmado |
| Documentos de cambio de ingeniería | Cualquier desviación aprobada del plano | Permisos de desviación, registros ECN |
| Aprobación de ingeniería del cliente | El cliente ha revisado y aprobado el diseño | Carta de aprobación firmada |
| AMEF diseño / AMEF proceso | Los modos de fallo de diseño y proceso se identifican y mitigan | Top 10 IPR con controles |
| Diagrama de flujo de proceso | La secuencia de fabricación está documentada | De la fundición al envío, cada operación |
| AMEF de proceso | Riesgos de proceso identificados, controles en su lugar | Scoring Severidad × Ocurrencia × Detección |
| Plan de control | Cómo se controla cada característica en producción | Clase de característica, método, frecuencia, reacción |
| Análisis del sistema de medición (MSA) | La incertidumbre de medición está cuantificada | Gage R&R <10% para dimensiones críticas |
| Trazado dimensional (15–30+ mediciones) | Las piezas cumplen todas las cotas del plano | Informe CMM, codificado por color pasa/no pasa |
| Informes de ensayo de material | Química de aleación y propiedades mecánicas | Análisis de espectrómetro + ensayo de tracción |
| Resultados de pruebas de rendimiento | Pruebas funcionales (fuga, reventamiento, fatiga) | Fuga de helio, resultados de prueba de presión |
| Estudio inicial de proceso | Capacidad de proceso en características clave | Cpk ≥ 1,67 crítico, ≥1,33 significativo |
| Documentación de laboratorio calificado | Los ensayos son realizados por laboratorios acreditados | Alcance ISO 17025 o equivalente |
| Aprobación de apariencia (si aplica) | Las superficies cosméticas cumplen la muestra maestra | Comparación visual con muestra AQP |
| Muestra maestra y retención | Muestras físicas conservadas | 1 maestra + 1 retención por número de pieza |
| Muestra maestra | Pieza de referencia aprobada por el cliente | Sellada y almacenada, firmada por el cliente |
Puerta PPAP: Aprobación del cliente
PPAP Level 3 se presenta al cliente para revisión. La aprobación de producción se concede solo después de que el cliente firme el PSW (Garantía de Suministro de Pieza). Cualquier asunto abierto — incluso menor — se rastrea en una lista de asuntos abiertos con fechas de cierre.
Etapa 5: Lanzamiento de producción en serie (SOP)
Preparación pre-lanzamiento
Antes del primer tiro de producción, verificamos:
| Elemento de preparación | Método de verificación | Criterio de éxito |
|---|---|---|
| Estado del herramental | Inspección de cavidad, medición de desgaste | Sin desviación del estado de herramental PPAP |
| Parámetros de proceso | Bloquear parámetros de T3 | Posición final del pistón ±0,5 mm, presiones dentro de ±2% |
| Certificación de material | Verificación de espectrómetro en primera fundición | Dentro de especificación de aleación (ADC12: Si 9,5–12%, Cu 1,8–3,5%) |
| Plan de calidad | Plan de control desplegado a operadores | Cada operador entrenado, firmado |
| Sistema de trazabilidad | Seguimiento de lote FIFO activo | Lote de material → tiro → lote de mecanizado → envío vinculado |
| Configuración de inspección | Programa CMM, programa de rayos X, configuración de fuga cargados | Inspección de primera pieza (FOI) aprobada |
Primer lote de producción
El primer lote de producción tras el SOP se trata como una calificación extendida:
- Inspección de primera pieza (FOI): Cada dimensión, cada prueba de estanqueidad en las primeras 5 piezas — verifica el estado del herramental tras PPAP
- Plan de escalado: Aumento gradual de volumen durante 2–4 semanas para permitir estabilización del proceso y curva de aprendizaje del operador
- Activación SPC: Cartas de control activas en todas las características clave desde el día uno
- Revisión de calidad diaria: Primeros 30 días — revisión diaria de chatarra, Pareto de defectos, acciones correctivas
Curva de escalado de producción
| Fase | Volumen (% objetivo) | Duración | Enfoque |
|---|---|---|---|
| Fase 1: Estabilización | 30–50% | Semanas 1–2 | Estabilización del proceso, formación de operadores, reducción de chatarra |
| Fase 2: Aceleración | 50–80% | Semanas 3–4 | Optimización del tiempo de ciclo, mejora de OEE |
| Fase 3: Régimen nominal | 80–100% | Semana 5+ | Producción en régimen estacionario, mejora continua |
Etapa 6: Mejora continua y escalado de volumen
SPC y monitorización de proceso
Cada característica crítica se monitoriza con cartas de control SPC durante toda la producción:
| Tipo de característica | Método SPC | Límite de acción | Respuesta |
|---|---|---|---|
| Crítica (seguridad, estanqueidad) | X-bar/R, medición 100% | Cpk <1,67 → acción | Parar, investigar, corregir |
| Significativa (funcional) | X-bar/R, muestreo 5/lote | Cpk <1,33 → acción | Investigar, ajustar, reverificar |
| General (cosmética) | Muestreo visual | Tasa de defectos >2% → acción | Ajustar proceso, inspeccionar |
Pareto de defectos y análisis de causa raíz
Las revisiones mensuales de defectos impulsan la mejora continua:
- Recopilación de datos: Chatarra y retrabajo categorizados por tipo de defecto (porosidad, rebaba, llenado en frío, dimensional, superficie)
- Análisis de Pareto: Identificar los 3 principales tipos de defectos que contribuyen al 80% de la chatarra total
- Análisis de causa raíz: Análisis de 5 porqués, diagrama de Ishikawa, DOE si es necesario
- Acción correctiva: Modificación de herramental, cambio de parámetro de proceso o cambio de diseño — documentado en ECN
- Verificación: Re-validación de Cpk, período de monitorización de 30 días
Nuestra instalación de fabricación mantiene un equipo dedicado de mantenimiento de herramentales y taller de herramentales interno para renovación rápida, minimizando la interrupción de producción.
Resumen del cronograma del flujo de trabajo
| Etapa | Duración | Entregable clave | Puerta |
|---|---|---|---|
| 1. DFM + Moldflow | 3 semanas | Informe DFM, resultados de simulación | Aprobación DFM del cliente |
| 2. Diseño + fabricación de herramental | 6–8 semanas | Molde completado, informe de inspección CMM | Inspección de herramental aprobada |
| 3. Tiros de prueba (T1–T3) | 2–4 semanas | Lote de muestras PPAP, parámetros bloqueados | T3 dimensional + porosidad aprobados |
| 4. Calificación PPAP | 2 semanas | Paquete PPAP Level 3 | Aprobación PSW del cliente |
| 5. Lanzamiento de producción en serie | En curso | Primer lote de producción, SPC activo | FOI aprobada, curva de escalado en trayectoria |
| 6. Mejora continua | En curso | Datos SPC, Pareto de defectos, Cpk ≥1,67 | Revisión mensual |
Cronograma total típico: 12–16 semanas desde DFM hasta aprobación PPAP para una pieza bien diseñada. Los proyectos que requieren 3+ iteraciones de molde se extienden a 20+ semanas e indican que la etapa de DFM o Moldflow fue insuficiente — por eso invertimos intensamente en la etapa 1.
Decisiones de diseño que aceleran o ralentizan el flujo de trabajo
Las decisiones tomadas durante el diseño de la pieza impactan directamente el cronograma del flujo de trabajo. Entender estas relaciones es por qué involucramos a nuestro equipo de ingeniería desde el primer contacto — y por qué cubrimos los principios de diseño en nuestra guía para dominar el diseño de piezas para fundición a presión.
| Decisión de diseño | Impacto en el flujo de trabajo | Efecto en cronograma |
|---|---|---|
| Espesor de pared uniforme (transiciones ≤3:1) | Reduce el riesgo de porosidad de retracción, elimina la iteración T2 | Ahorra 1–2 semanas |
| Desmoldeo adecuado (≥1,0°) | Elimina adherencia y deformación de eyección | Ahorra una iteración de tiro de prueba |
| Plano de partición en superficie no funcional | Evita rebaba en superficies de estanqueidad/junta | Elimina retrabajo en producción |
| Entrada optimizada para llenado | Menos llenados en frío, menos modificaciones T1 | Ahorra 1 semana |
| Canales de refrigeración conformes | Control térmico más estricto, tiempo de ciclo más corto | Reduce el tiempo de escalado |
| Desmoldeos excesivos | Deslizadores adicionales, complejidad, modos de fallo | Añade 2–4 semanas al herramental |
| Tolerancias más estrictas de lo necesario | Requiere operaciones adicionales de mecanizado o CMM en línea | Aumenta coste y tiempo de ciclo |
Preguntas frecuentes
P: ¿Cuánto tiempo tarda pasar del prototipo a la producción en serie en fundición a presión?
R: Para una pieza de aluminio bien diseñada, 12–16 semanas desde la revisión DFM hasta la aprobación PPAP: DFM y Moldflow 3 semanas, diseño y fabricación de herramental 6–8 semanas, tiros de prueba T1–T3 2–4 semanas, documentación PPAP 2 semanas. Los proyectos que requieren 3+ iteraciones de molde se extienden a 20+ semanas, indicando un análisis DFM o Moldflow insuficiente.
P: ¿Qué es un tiro de prueba (T1, T2, T3) en fundición a presión?
R: Los tiros de prueba son eventos de muestreo estructurados con objetivos específicos. T1 verifica el llenado básico y la eyección. T2 alcanza la conformidad dimensional y de porosidad tras las modificaciones de T1. T3 produce el lote de muestras PPAP bajo condiciones bloqueadas y repetibles. Cada tiro es una puerta — si no se cumplen los criterios de aceptación, el molde vuelve a modificación.
P: ¿Qué incluye PPAP Level 3 para la fundición a presión?
R: PPAP Level 3 incluye trazado dimensional (15–30+ mediciones CMM), registro de diseño, AMEF diseño/proceso, diagrama de flujo de proceso, plan de control, análisis del sistema de medición (gage R&R), informes de ensayo de material, resultados de pruebas de rendimiento, estudio inicial de proceso (Cpk ≥ 1,67 crítico, ≥1,33 significativo) y muestras maestras/retención. Es el requisito automotriz estándar.
P: ¿Cómo es la curva de escalado para la producción en serie de fundición a presión?
R: Escalado típico: Fase 1 (30–50% del volumen objetivo, semanas 1–2) centrada en estabilización del proceso y formación de operadores. Fase 2 (50–80%, semanas 3–4) optimiza tiempo de ciclo y OEE. Fase 3 (80–100%, semana 5+) alcanza producción en régimen estacionario. El escalado permite el aprendizaje del proceso sin sobrecargar el sistema de calidad.
P: ¿Cómo se programa el mantenimiento del herramental en la producción en serie de fundición a presión?
R: Mantenimiento preventivo diario (agente de desmoldeo, limpieza, lubricación) por turno. Inspección periódica (medición de desgaste de cavidad, descalcificación de canales) cada 10.000 tiros o 2–4 semanas. Renovación mayor (repulido, reemplazo de pasadores) a 50.000–100.000 tiros. Revisión completa (reemplazo de insertos, re-validación CMM) a 150.000–250.000 tiros.