Was dieser Workflow abdeckt
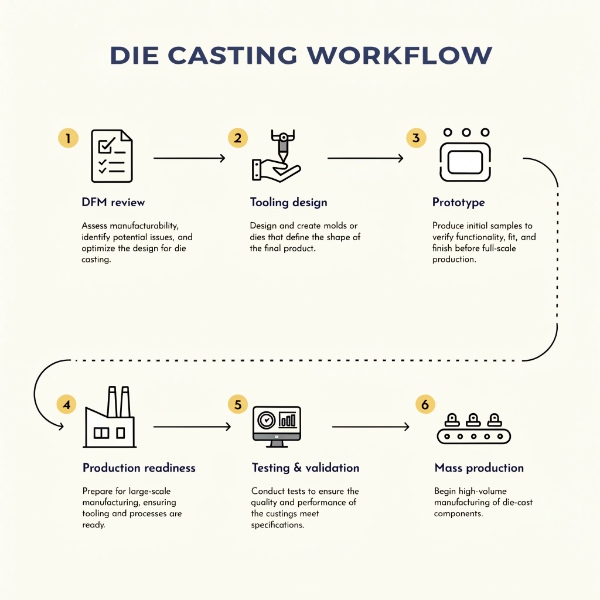
Der Weg vom CAD-Modell zu einem validierten, in Serie gefertigten Aluminium-Druckguss umfasst sechs Engineering-Stufen — DFM-Review, Moldflow-Simulation, Werkzeugkonstruktion und -bau, Probeabgüsse, PPAP-Qualifizierung und Serienproduktionsanlauf. Jede Stufe hat spezifische Lieferobjekte, Entscheidungsgates und Fehlermodi. Das Überspringen oder Verdichten einer Stufe führt zu einem Risiko, das sich stromabwärts vervielfacht: Ein DFM-Fehler, der bei T1 entdeckt wird, kostet 10× mehr als in der Review-Phase; derselbe Fehler bei SOP kostet 100× mehr.
Bei EMP Tech führen wir diesen Workflow für jede neue Teilenummer durch — ob es sich um ein 2 kg Motorgehäuse oder ein 35 kg Batteriegehäuse handelt. Der Prozess wird durch IATF-16949-APQP-Anforderungen (Advanced Product Quality Planning) geregelt und dauert bei einem gut konstruierten Teil typischerweise 12–16 Wochen vom DFM-Kickoff bis zur PPAP-Freigabe. Dieser Artikel dokumentiert jede Stufe mit den tatsächlichen Lieferobjekten, Zeitplänen und Qualitäts Gates, die wir verwenden.
Stufe 1: DFM-Review und Moldflow-Simulation (Wochen 1–3)
Was passiert
Bevor irgendein Werkzeugstahl geschnitten wird, führt unser Engineering-Team ein strukturiertes Design-for-Manufacturing-Review (DFM) gegen das 3D-Modell und die 2D-Zeichnung des Kunden durch. Das DFM-Review identifiziert potenzielle Defekte — Schrumpfporosität, Kaltfüllungen, Verzug, Anlöten — und verschreibt Konstruktions- oder Prozessmodifikationen zu deren Beseitigung. Eine strukturierte DFM-Review kann 60–80% der potenziellen Defekte eliminieren, bevor sie Probeabgüsse erreichen, wie wir in unserem Artikel über DFM-Analyse zur Reduzierung von Druckgussdefekten erläutern.
DFM-Review-Checkliste
| DFM-Element | Was wir prüfen | Risiko bei Überspringung |
|---|---|---|
| Wanddickeneinheitlichkeit | Übergänge ≤3:1-Verhältnis, Minimum 1,2 mm für VHPDC | Schrumpfporosität an Wanddickenübergängen |
| Entformungsschrägen | ≥1,0° pro Seite (Standard), ≥1,5° für tiefe Kerne | Kleben, Ziehspuren, Verzug beim Auswerfen |
| Verrundungsradien | ≥0,5 mm Minimum, ≥1,0 mm an Spannungskonzentrationsstellen | Rissbildung, Ermüdungsinitiierung |
| Hinterschneidungen und Seitenkerne | Seitenkernanzahl minimieren; mechanisch vs. hydraulisch bewerten | Werkzeugkomplexität, Taktzeit, Ausfallrate |
| Trennebenenlage | Auf nicht-kritischen Flächen platzieren, Dichtnuten vermeiden | Grat auf funktionalen Flächen, Leckwege |
| Anschnitt und Lage | Füllmuster optimieren, Strahlbildung und Turbulenz vermeiden | Kaltfüllungen, eingeschlossene Luft, Oxideinschlüsse |
| Überlauf- und Entlüftungsplatzierung | An zuletzt gefüllten Bereichen platzieren, fern vom Anschnitt | Porosität an kritischen Merkmalen |
| Kavitätenanzahl und -anordnung | Basierend auf Teilgröße, Pressentonnage, Volumen bestimmen | Unterausgenutzte Pressenkapazität, übermäßige Taktzeit |
Moldflow-Simulation
Nach dem DFM-Review führen wir die Moldflow-Simulation mit Magma oder Flow-3D durch, um Folgendes zu modellieren:
- Füllmuster: Verifizieren, dass das Metall vom Anschnitt zum zuletzt gefüllten Bereich ohne Strahlbildung oder frühe Erstarrung fließt
- Erstarrung: Hot Spots identifizieren, an denen Schrumpfporosität entsteht; Kühl- oder Speisungsdesign zur Kompensation
- Verzugsvorhersage: Verzug aus differentieller Erstarrung berechnen; in Werkzeuggeometrie kompensieren
- Thermische Balance: Kühlkanal-Design für einheitliche Werkzeugtemperatur (±15°C Ziel)
| Simulations-Lieferobjekt | Zweck | Akzeptanzkriterium |
|---|---|---|
| Füll-Animation | Progressive Füllung verifizieren, keine Turbulenz | Füllzeit <40 ms bei 2 mm Wand |
| Erstarrungskarte | Hot Spots identifizieren | Keine isolierten Schmelzepools an kritischen Merkmalen |
| Porositätsvorhersage | Vorhergesagte Porositätszonen lokalisieren | Porosität <0,5% an kritischen Flächen |
| Verzugsanalyse | Maßabweichung vorhersagen | Abweichung innerhalb der Zeichnungstoleranz nach Werkzeugkompensation |
Stufe-1-Gate: DFM-Freigabe
Das DFM-Review schließt mit einem formellen Freigabedokument ab, das alle identifizierten Probleme, vorgeschlagenen Modifikationen und kundenfreigegebenen Konstruktionsänderungen auflistet. Kein Werkzugauftrag wird ohne DFM-Kundenfreigabe freigegeben.
Stufe 2: Werkzeugkonstruktion und -fertigung (Wochen 3–10)
Werkzeugkonstruktion
Die Werkzeugkonstruktion übersetzt die DFM-freigegebene Geometrie in ein physisches Werkzeug mit:
- Kavitäteneinsätze: H13- oder SKD61-Warmarbeitsstahl, auf HRC 46–48 gehärtet
- Kernstifte und Schieber: H13 mit nitrierter Oberfläche (Nitriertiefe 0,15–0,25 mm) für Verschleißfestigkeit
- Kühlkanäle: Gebohrte oder konforme Kanäle mit Ziel ±15°C Werkzeugtemperatur-Einheitlichkeit
- Auswerfersystem: Auswerferstift-Anzahl und -Platzierung aus Auswerferkraft-Simulation berechnet
- Angiessystem: Aus Moldflow-Ergebnissen konstruiert — Anschnittfläche, Läufergeometrie, Überlaufvolumen
| Werkzeugkomponente | Material | Härte | Lebensdauerziel |
|---|---|---|---|
| Kavitäteneinsätze | H13 / SKD61 | HRC 46–48 | 100.000–500.000 Shots |
| Kernstifte | H13 (nitriert) | HRC 46–48 + Nitrierung | 50.000–200.000 Shots |
| Schieber | H13 (nitriert) | HRC 46–48 + Nitrierung | 50.000–150.000 Shots |
| Auswerferstifte | SKD61 | HRC 50–52 | 50.000+ Shots |
| Werkzeuggestell | 1045 Kohlenstoffstahl | — | 10+ Jahre |
Werkzeugfertigungsprozess
Unsere Werkzeugbau-Abteilung folgt einer 6–8 wöchigen Fertigungssequenz:
- Schruppfräsen (Woche 1–2): CNC-Fräsen der Kavitäteneinsätze, Kernstifte und Werkzeuggestell-Bauteile
- Wärmebehandlung (Woche 2–3): Vakuumhärten von H13 auf HRC 46–48, gefolgt von dreifachem Anlassen für Maßstabilität
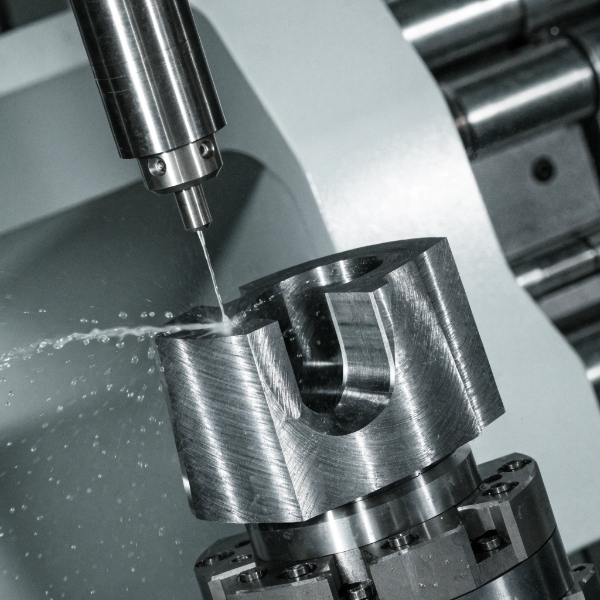
- Schnittbearbeitung (Woche 3–5): 5-Achs-CNC-Hartfräsen auf Endgeometrie, ±0,01 mm Toleranz an kritischen Flächen
- Funkenerodieren (Woche 4–6): Senk-Erodieren für tiefe Taschen, Rippen und für Fräsen unzugängliche Merkmale; Drahterodieren für Auswerferstiftbohrungen und Kühlkanalverbindungen
- Polieren und Texturieren (Woche 5–7): Manuelles Polieren auf spezifizierte Oberflächenrauheit (Ra 0,4–1,6 µm); Strahlen oder chemisches Ätzen für kosmetische Texturen
- Montage und Probelauf-Setup (Woche 6–8): Werkzeugmontage, Kühlsystem-Druckprüfung (bei 50 bar), Auswerfersystem-Funktionsprüfung
Stufe-2-Gate: Werkzeugprüfung
Bevor das Werkzeug die Werkzeugbau-Abteilung verlässt, durchläuft es eine vollständige CMM-Prüfung:
- Kavitätengeometrie gegen CAD-Modell innerhalb ±0,02 mm verifiziert
- Trennebenen-Ebenheit ≤0,01 mm
- Kernstift-Passung verifiziert (keine Gratspalte)
- Kühlkanal-Durchflussrate getestet (Ziel: 15–20 L/min pro Kanal)
Stufe 3: Probeabgüsse — T1, T2, T3 (Wochen 10–14)
Probeabguss-Philosophie
Probeabgüsse sind nicht „wir haben es probiert und es hat funktioniert." Es sind strukturierte Stichprobenereignisse mit spezifischen Zielen, Akzeptanzkriterien und Dokumentation. Jeder Versuch ist ein Gate: Wenn die Akzeptanzkriterien nicht erfüllt werden, geht das Werkzeug zur Modifikation zurück, bevor der nächste Versuch stattfindet.
T1: Erstabguss (Woche 10–11)
Ziel: Grundlegende Füllung, Auswurf und dimensionale Nähe verifizieren.
| T1-Bewertung | Methode | Ziel |
|---|---|---|
| Füllungsvollständigkeit | Sichtprüfung, Gewichts kontrolle | 100% Füllung, keine Kurzschüsse |
| Oberflächenqualität | Visuell + 10x-Lupe | Keine Kaltverbindungen, Fließmarken auf kritischen Flächen |
| Auswurf | Sichtprüfung | Teil wirft frei aus, kein Verzug, keine Ziehspuren |
| Dimensionale Prüfung | CMM-Layout (15–30 Merkmale) | Innerhalb ±0,2 mm des Nennwerts (vorläufig) |
| Porosität | Röntgenradiographie (5 Proben) | Keine konzentrierte Porosität an kritischen Merkmalen |
T1 zeigt typischerweise 3–8 Probleme, die Werkzeugmodifikationen erfordern: Anschnittanpassungen, Überlaufumlagerung, Entlüftungsverbesserungen oder kleinere Geometriekorrekturen an Kernen oder Schiebern.
T2: Optimierter Abguss (Woche 12–13)
Ziel: Dimensionale Konformität und Porositätsziele nach T1-Modifikationen erreichen.
| T2-Bewertung | Methode | Ziel |
|---|---|---|
| Dimensionale Konformität | CMM-Layout (alle Zeichnungsmaße) | 100% innerhalb Zeichnungstoleranz |
| Porositätsverifizierung | Röntgen (10 Proben) + Schliff (3 Proben) | Porosität <0,5% an kritischen Flächen, <1 mL/100g gesamt |
| Oberflächenrauheit | Profilometer | Ra innerhalb Spezifikation an allen kritischen Flächen |
| Leckprüfung | Helium-Leckprüfung (bei abgedichtetem Gehäuse) | ≤1×10⁻⁶ mbar·L/s |
| Prozessparameter | Pressenendposition, Nachdruck, Taktzeit | Stabil, wiederholbar innerhalb ±2% |
T2 ist das entscheidende Gate. Wenn Maße, Porosität und Dichtheit alle bestehen, ist das Teil bereit für T3 — den PPAP-Qualifizierungslauf. Wenn nicht, beheben T2-Modifikationen die verbleibenden Probleme.
T3: PPAP-Qualifizierungslauf (Woche 13–14)
Ziel: Den PPAP-Probensatz unter dokumentierten, wiederholbaren Bedingungen produzieren.
Der T3-Lauf produziert 30–300 Teile (je nach Teilgröße und Kundenanforderungen) unter festgelegten Prozessparametern. Diese Teile werden die PPAP-Proben für dimensionales Layout, Materialzertifizierung und funktionale Prüfung. Die während T3 festgelegten Prozessparameter werden zum Produktionsstandard — jede Abweichung in der Serienfertigung löst eine dokumentierte Konstruktionsänderung aus.
Probeabguss-Dokumentation
Jeder Probeabguss wird dokumentiert mit:
- Shot-Protokoll: Shot-Nummer, Werkzeugtemperatur, Schmelztemperatur, Einspritzdruck, Pressenendposition, Taktzeit
- Foto-Dokumentation: Jede Probe aus 6 Winkeln fotografiert
- Dimensionales Layout-Bericht: CMM-Daten vs. Zeichnungstoleranzen, farbcodiert Pass/Fail
- Röntgen- und Schliff-Bericht: Radiographiebilder und metallographische Schliffanalyse
- Prozessparameterblatt: Festgelegte Parameter für den nächsten Versuch oder die Produktion
Stufe 4: PPAP-Qualifizierung (Wochen 14–16)
Was PPAP Level 3 umfasst
PPAP (Production Part Approval Process) Level 3 ist die Standardanforderung für Automotive-Druckguss. Es demonstriert, dass der Produktionsprozess — nicht nur das Werkzeug — konsistent Teile produzieren kann, die alle Anforderungen erfüllen. Unser Qualitätskontrollsystem regelt jedes PPAP-Element.
| PPAP-Element | Was es beweist | Schlüsselinhalt |
|---|---|---|
| Konstruktionsdokument | Engineering-Anforderungen sind verstanden und dokumentiert | 3D-Modell, 2D-Zeichnung, Revisionsstand bestätigt |
| Konstruktionsänderungsdokumente | Alle genehmigten Abweichungen von der Zeichnung | Abweichungsgenehmigungen, ECN-Aufzeichnungen |
| Kunden-Engineering-Freigabe | Kunde hat Konstruktion geprüft und freigegeben | Unterzeichneter Freigabebrief |
| DFMEA / PFMEA | Konstruktions- und Prozessfehlermodi sind identifiziert und gemindert | Top 10 RPN-Positionen mit Kontrollen |
| Prozessflussdiagramm | Fertigungsfolge ist dokumentiert | Von Schmelze bis Versand, jeder Vorgang |
| Prozess-FMEA | Prozessrisiken identifiziert, Kontrollen vorhanden | Bewertung Schweregrad × Auftreten × Entdeckung |
| Kontrollplan | Wie jedes Merkmal in der Produktion kontrolliert wird | Merkmalsklasse, Methode, Häufigkeit, Reaktion |
| Messsystemanalyse (MSA) | Messunsicherheit ist quantifiziert | Prüfmittel-Fähigkeit <10% für kritische Maße |
| Dimensionales Layout (15–30+ Messungen) | Teile erfüllen alle Zeichnungsmaße | CMM-Bericht, farbcodiert Pass/Fail |
| Materialprüfberichte | Legierungschemie und mechanische Eigenschaften | Spektrometeranalyse + Zugversuch |
| Leistungstestergebnisse | Funktionale Prüfung (Leck, Berst, Ermüdung) | Helium-Leck, Druckprüfergebnisse |
| Erste Prozessstudie | Prozessfähigkeit bei Schlüsselmerkmalen | Cpk ≥ 1,67 kritisch, ≥1,33 signifikant |
| Qualifizierte Labor-Dokumentation | Prüfung durch akkreditierte Labore | ISO 17025-Umfang oder äquivalent |
| Erscheinungsfreigabe (falls zutreffend) | Kosmetische Flächen entsprechen Muster | Visueller Vergleich mit AQP-Muster |
| Proben-Master und -Rückbehaltung | Physische Proben aufbewahrt | 1 Master + 1 Rückbehaltung pro Teilenummer |
| Master-Probe | Kundenfreigegebenes Referenzteil | Versiegelt und gelagert, vom Kunden unterzeichnet |
PPAP-Gate: Kundenfreigabe
PPAP Level 3 wird dem Kunden zur Prüfung vorgelegt. Die Produktionsfreigabe wird erst erteilt, nachdem der Kunde den PSW (Part Submission Warrant) unterzeichnet hat. Alle offenen Punkte — auch geringfügige — werden in einer Open-Issue-Liste mit Abschlussterminen verfolgt.
Stufe 5: Serienproduktionsanlauf (SOP)
Pre-Launch-Bereitschaft
Vor dem ersten Produktionsshot verifizieren wir:
| Bereitschaftselement | Verifizierungsmethode | Pass-Kriterium |
|---|---|---|
| Werkzeugzustand | Kavitätenprüfung, Verschleißmessung | Keine Abweichung vom PPAP-Werkzeugzustand |
| Prozessparameter | Parameter aus T3 festlegen | Pressenendposition ±0,5 mm, Drücke innerhalb ±2% |
| Materialzertifizierung | Spektrometerprüfung an erster Schmelze | Innerhalb Legierungsspezifikation (ADC12: Si 9,5–12%, Cu 1,8–3,5%) |
| Qualitätsplan | Kontrollplan an Bediener ausgegeben | Jeder Bediener geschult, unterzeichnet |
| Rückverfolgbarkeitssystem | FIFO-Chargenverfolgung aktiv | Materialcharge → Shot → Bearbeitungscharge → Versand verknüpft |
| Inspektions-Setup | CMM-Programm, Röntgen-Programm, Leckprüf-Setup geladen | First-Off-Inspektion (FOI) bestanden |
Erster Produktionslauf
Der erste Produktionslauf nach SOP wird als erweiterte Qualifizierung behandelt:
- First-Off-Inspektion (FOI): Jede Dimension, jede Leckprüfung an ersten 5 Teilen — verifiziert Werkzeugzustand nach PPAP
- Hochlaufplan: Schrittweise Volumensteigerung über 2–4 Wochen zur Prozessstabilisierung und Bediener-Lernkurve
- SPC-Aktivierung: Kontrollkarten live auf allen Schlüsselmerkmalen ab Tag eins
- Tägliche Qualitätsprüfung: Erste 30 Tage — täglicher Ausschuss-Review, Defekt-Pareto, Korrekturmaßnahmen
Produktions-Hochlaufkurve
| Hochlaufphase | Volumen (% Ziel) | Dauer | Fokus |
|---|---|---|---|
| Phase 1: Stabilisierung | 30–50% | Wochen 1–2 | Prozessstabilisierung, Bediener-Schulung, Ausschussreduktion |
| Phase 2: Beschleunigung | 50–80% | Wochen 3–4 | Taktzeit-Optimierung, OEE-Verbesserung |
| Phase 3: Vollrate | 80–100% | Woche 5+ | Stationärer Produktionsbetrieb, kontinuierliche Verbesserung |
Stufe 6: Kontinuierliche Verbesserung und Volumenskalierung
SPC und Prozessüberwachung
Jedes kritische Merkmal wird während der gesamten Produktion mit SPC-Kontrollkarten überwacht:
| Merkmaltyp | SPC-Methode | Aktionsgrenze | Reaktion |
|---|---|---|---|
| Kritisch (Sicherheit, Dichtung) | X-Quer/R, 100% Messung | Cpk <1,67 → Aktion | Stopp, untersuchen, korrigieren |
| Signifikant (funktional) | X-Quer/R, Stichprobe 5/Lot | Cpk <1,33 → Aktion | Untersuchen, anpassen, neu verifizieren |
| Allgemein (kosmetisch) | Visuelle Stichprobe | Defektrate >2% → Aktion | Prozess anpassen, inspizieren |
Defekt-Pareto und Ursachenanalyse
Monatliche Defekt-Reviews treiben die kontinuierliche Verbesserung:
- Datenerfassung: Ausschuss und Nacharbeit nach Defekttyp kategorisiert (Porosität, Grat, Kaltfüllung, dimensional, Oberfläche)
- Pareto-Analyse: Top 3 Defekttypen identifizieren, die 80% des Gesamtausschusses beitragen
- Ursachenanalyse: 5-Warum-Analyse, Ishikawa-Diagramm, DOE bei Bedarf
- Korrekturmaßnahme: Werkzeugmodifikation, Prozessparameteränderung oder Konstruktionsänderung — im ECN dokumentiert
- Verifizierung: Cpk-Re-Validierung, 30-Tage-Überwachungszeitraum
Werkzeugwartung und -Instandsetzungszyklus
| Wartungstyp | Häufigkeit | Inhalt |
|---|---|---|
| Präventiv (täglich) | Jede Schicht | Trennstoff-Auftrag, Kavitätenreinigung, Schmierung von Schiebern und Auswerfern |
| Periodisch (alle 10.000 Shots) | Alle 2–4 Wochen | Kavitätenprüfung, Verschleißmessung, Kühlkanal-Entkalkung |
| Hauptinstandsetzung | 50.000–100.000 Shots | Kavitäten-Nachpolieren, Stiftaustausch, Schieber-Nachpassung, Nitrierung erneuern |
| Vollüberholung | 150.000–250.000 Shots | Einsatzaustausch, Kern-Neufertigung, vollständige CMM-Re-Validierung |
Unsere Fertigungsstätte unterhält ein dediziertes Werkzeugwartungsteam und internes Werkzeugbau für schnelle Instandsetzung, was Produktionsunterbrechungen minimiert.
Workflow-Zeitplan-Zusammenfassung
| Stufe | Dauer | Schlüssel-Lieferobjekt | Gate |
|---|---|---|---|
| 1. DFM + Moldflow | 3 Wochen | DFM-Bericht, Simulationsergebnisse | DFM-Kundenfreigabe |
| 2. Werkzeugkonstruktion + -bau | 6–8 Wochen | Fertiges Werkzeug, CMM-Prüfbericht | Werkzeugprüfung bestanden |
| 3. Probeabgüsse (T1–T3) | 2–4 Wochen | PPAP-Probensatz, festgelegte Prozessparameter | T3 dimensional + Porosität bestanden |
| 4. PPAP-Qualifizierung | 2 Wochen | PPAP-Level-3-Paket | Kunden-PSW-Freigabe |
| 5. Serienproduktionsanlauf | Laufend | Erster Produktionslauf, SPC aktiv | FOI bestanden, Hochlaufkurve auf Kurs |
| 6. Kontinuierliche Verbesserung | Laufend | SPC-Daten, Defekt-Pareto, Cpk ≥1,67 | Monatlicher Review |
Gesamtzeitraum typisch: 12–16 Wochen vom DFM bis zur PPAP-Freigabe bei einem gut konstruierten Teil. Projekte mit 3+ Werkzeugiterationen dauern 20+ Wochen und deuten darauf hin, dass die DFM- oder Moldflow-Stufe unzureichend war — deshalb investieren wir heavily in Stufe 1.
Konstruktionsentscheidungen, die den Workflow beschleunigen oder verlangsamen
Die während der Teilkonstruktion getroffenen Entscheidungen beeinflussen direkt die Workflow-Zeit. Das Verständnis dieser Beziehungen ist der Grund, warum wir unser Engineering-Team ab dem ersten Kontakt einbinden — und warum wir Konstruktionsprinzipien in unserem Leitfaden zum Beherrschen der Teilkonstruktion für Druckguss behandeln.
| Konstruktionsentscheidung | Workflow-Auswirkung | Zeiteffekt |
|---|---|---|
| Einheitliche Wanddicke (Übergänge ≤3:1) | Reduziert Schrumpfporositätsrisiko, eliminiert T2-Iteration | Spart 1–2 Wochen |
| Ausreichende Schräge (≥1,0°) | Eliminiert Kleben und Auswurfverzug | Spart eine Probeabguss-Iteration |
| Trennebene auf nicht-funktionaler Fläche | Vermeidet Grat auf Dicht-/Dichtungsflächen | Eliminiert Nacharbeit in der Produktion |
| Anschnitt-Lage für Füllung optimiert | Weniger Kaltfüllungen, weniger T1-Modifikationen | Spart 1 Woche |
| Konforme Kühlkanäle | Engere Temperaturregelung, schnellere Taktzeit | Reduziert Hochlaufzeit |
| Übermäßige Hinterschneidungen | Zusätzliche Schieber, Komplexität, Fehlermodi | Fügt 2–4 Wochen zum Werkzeugbau hinzu |
| Enger als nötig toleriert | Erfordert zusätzliche Bearbeitungs- oder Inline-CMM-Operationen | Erhöht Kosten und Taktzeit |
Häufig gestellte Fragen
F: Wie lange dauert es vom Prototyp zur Serienfertigung beim Druckguss?
A: Bei einem gut konstruierten Aluminium-Druckguss 12–16 Wochen vom DFM-Review bis zur PPAP-Freigabe: DFM und Moldflow 3 Wochen, Werkzeugkonstruktion und -bau 6–8 Wochen, Probeabgüsse T1–T3 2–4 Wochen, PPAP-Dokumentation 2 Wochen. Projekte mit 3+ Werkzeugiterationen dauern 20+ Wochen und deuten auf unzureichende DFM- oder Moldflow-Analyse hin.
F: Was ist ein Probeabguss (T1, T2, T3) beim Druckguss?
A: Probeabgüsse sind strukturierte Stichprobenereignisse mit spezifischen Zielen. T1 verifiziert grundlegende Füllung und Auswurf. T2 erreicht dimensionale und Porositätskonformität nach T1-Modifikationen. T3 produziert den PPAP-Probensatz unter festgelegten, wiederholbaren Bedingungen. Jeder Versuch ist ein Gate — bei Nichterfüllung der Akzeptanzkriterien geht das Werkzeug zur Modifikation zurück.
F: Was umfasst PPAP Level 3 beim Druckguss?
A: PPAP Level 3 umfasst dimensionales Layout (15–30+ CMM-Messungen), Konstruktionsdokument, DFMEA/PFMEA, Prozessflussdiagramm, Kontrollplan, Messsystemanalyse (Prüfmittel-Fähigkeit), Materialprüfberichte, Leistungstestergebnisse, erste Prozessstudie (Cpk ≥ 1,67 kritisch, ≥1,33 signifikant) und Master-/Rückbehaltungsproben. Es ist die Standard-Automotive-Anforderung.
F: Wie sieht die Hochlaufkurve für die Druckguss-Serienfertigung aus?
A: Typischer Hochlauf: Phase 1 (30–50% des Zielvolumens, Wochen 1–2) fokussiert auf Prozessstabilisierung und Bediener-Schulung. Phase 2 (50–80%, Wochen 3–4) optimiert Taktzeit und OEE. Phase 3 (80–100%, Woche 5+) erreicht stationären Produktionsbetrieb. Der Hochlauf ermöglicht Prozesslernen ohne Überlastung des Qualitätssystems.
F: Wie wird die Werkzeugwartung in der Druckguss-Serienfertigung geplant?
A: Tägliche präventive Wartung (Trennstoff, Reinigung, Schmierung) pro Schicht. Periodische Prüfung (Kavitätenverschleiß, Kühlkanal-Entkalkung) alle 10.000 Shots oder 2–4 Wochen. Hauptinstandsetzung (Nachpolieren, Stiftaustausch) bei 50.000–100.000 Shots. Vollüberholung (Einsatzaustausch, CMM-Re-Validierung) bei 150.000–250.000 Shots.