Qu’est-ce qu’un fabricant de carters aluminium sur mesure pour VE ?
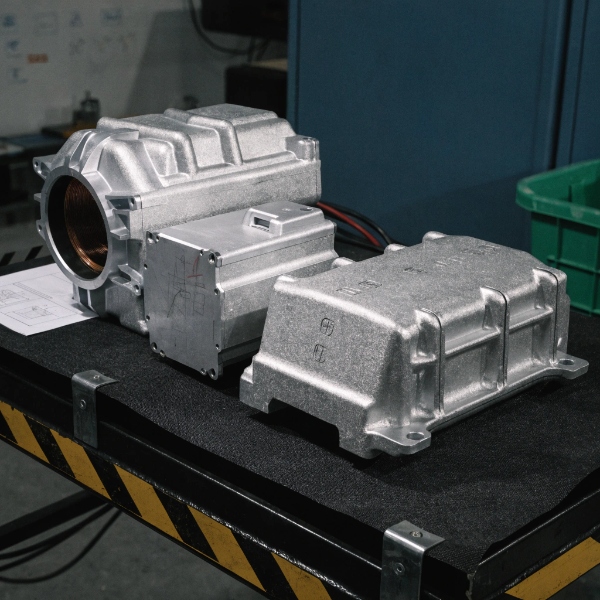
Un fabricant de carters aluminium sur mesure pour VE est un manufacturier qui conçoit et produit des carters en aluminium moulé sous pression — carters moteur, carters onduleur, enveloppes de batterie, carters PDU — spécifiquement pour des plateformes de véhicules électriques, selon les plans du client, sous des systèmes qualité certifiés IATF 16949. Contrairement à un fondeur sous pression standard, un spécialiste des carters VE comprend les exigences fonctionnelles propres aux groupes motopropulseurs électriques : gestion thermique via des canaux de refroidissement intégrés, blindage CEM pour l’électronique de puissance, allègement pour l’autonomie, et intégrité structurelle pour la sécurité au crash.
La distinction est importante car les carters aluminium pour VE ne sont pas des moulés génériques. Un carter moteur doit dissiper 2–5 kW de chaleur statorique continue à travers des chemises d’eau intégrées. Un carter onduleur doit assurer un blindage conforme à la norme CISPR 25 Classe 5 tout en maintenant une planéité ≤0,1 mm pour le montage des modules de puissance. Ces exigences dictent des choix de processus spécifiques — moulage sous vide pour une faible porosité, usinage CNC 5 axes en une seule prise, test d’étanchéité à l’hélium à 100 % — qu’un fondeur généraliste ne peut pas garantir.
Pourquoi la Chine pour les carters aluminium de VE ?
Structure de coût selon les volumes de production
| Volume (unités/an) | Coût unitaire Chine (USD) | Coût unitaire Nearshore (USD) | Différentiel | Analyse du seuil de rentabilité |
|---|---|---|---|---|
| 10 000 | $18–28 | $28–42 | 35–40 % inférieur | Amortissement outil favorise la Chine |
| 50 000 | $12–20 | $22–35 | 40–43 % inférieur | L’avantage chinois s’élargit |
| 100 000 | $10–16 | $18–28 | 43 % inférieur | Économies d’échelle dominent |
| 250 000+ | $8–13 | $15–24 | 45–46 % inférieur | Avantage maximal |
Écosystème de la chaîne d’approvisionnement
La densité de la chaîne d’approvisionnement VE en Chine est un avantage structurel inégalé par marché nearshore :
- Approvisionnement en alliage d’aluminium : Fonderies d’aluminium primaire à moins de 200 km des clusters de moulage sous pression (Guangdong, Jiangsu, Chongqing) — coût matière 8–12 % inférieur à l’alliage importé en Europe
- Fabrication d’outillage : Fournisseurs d’acier à moule (H13, SKD61) et concepteurs de moules CNC co-localisés — délai d’outillage 6–8 semaines contre 10–14 semaines en Europe
- Traitement secondaire : Anodisation, cataphorèse, poudrage et soudage par friction-malaxage (FSW) à proximité immédiate dans les parcs industriels — réduction du délai total de 2–3 semaines
Convergence qualité
L’écart de qualité entre la Chine et l’Europe/Amérique du Nord s’est réduit pour les manufacturiers certifiés IATF 16949. La clé est de sélectionner des fournisseurs avec un périmètre IATF vérifié, une note VDA 6.3 « A », et des systèmes de traçabilité automobile — pas des fondeurs de commodité. Nos solutions de moulage sous pression pour VE intègrent le VHPDC, le CNC 5 axes et le test en ligne sous un même toit, avec une capacité équivalente aux fournisseurs Tier-1 européens au coût chinois.
IATF 16949 pour carters aluminium de VE : Ce que le certificat prouve réellement
La base : IATF 16949 vs. ISO 9001
| Exigence | ISO 9001 | IATF 16949 | Pourquoi les carters VE en ont besoin |
|---|---|---|---|
| Maîtrise statistique des processus (MSP/SPC) | Non requise | Cp ≥ 1,33, Cpk ≥ 1,67 sur caractéristiques clés | La planéité et l’épaisseur de paroi du carter nécessitent une maîtrise statistique |
| Planification avancée de la qualité produit (APQP) | Non requise | APQP complet avec revues de palier | Les plateformes VE ont des calendriers serrés — pas de place pour des lancements non maîtrisés |
| Analyse des modes de défaillance et de leurs effets (AMDEC/FMEA) | Risque général | AMDEC processus obligatoire, AMDEC conception si responsable conception | Défaillance carter VE = emballement thermique, entrée d’eau — catastrophique |
| Traçabilité | Générale | Traçabilité one-up/one-down, plus traçabilité lot | Le risque de rappel pour carters VE exige une traçabilité lot complète |
| Développement fournisseur | Général | Programme de développement fournisseur obligatoire | La variation de qualité d’alliage d’aluminium affecte directement l’intégrité de la pièce moulée |
Comment vérifier l’authenticité IATF 16949
- Consultation du certificat : Vérifiez le numéro de certificat dans la base de données de supervision globale IATF (iatfglobaloversight.org). Un PDF scanné sans vérification en base ne prouve rien.
- Vérification du périmètre : Le périmètre de certification doit explicitement inclure « moulage sous pression d’aluminium » — pas seulement « usinage » ou « assemblage ». Les fournisseurs avec un périmètre limité au « négoce » n’ont aucune capacité de fabrication.
- Organisme de certification : L’organisme certificateur doit être reconnu par l’IATF (SGS, TÜV, BSI, DNV, Bureau Veritas). Les organismes non reconnus par l’IATF délivrent des certificats non crédibles.
- Statut d’audit de surveillance : Vérifiez la date du prochain audit de surveillance et les non-conformités majeures ouvertes. Une suspension imminente = des écarts qualité non résolus.
Chez EMP Tech, le périmètre de notre certificat IATF 16949 couvre le moulage sous pression d’aluminium et l’usinage CNC, certifié par TÜV avec un statut de surveillance actif — vérifiable dans la base de supervision IATF. Notre système de contrôle qualité intègre la MSP, l’APQP et la traçabilité lot complète.
Types de carters VE : Exigences de fabrication par application
Carter moteur (moteur de propulsion / moteur de traction)
| Exigence | Spécification | Implication de fabrication |
|---|---|---|
| Intégration canal de refroidissement | Chemise d’eau spirale ou axiale, paroi de canal 3–5 mm | Conception tirage de noyau, moulage de précision, VHPDC pour intégrité de paroi |
| Tolérance alésage stator | Ajustement H7, qualité IT7, circularité ≤0,03 mm | Alésage CNC 5 axes, mesure CMM en ligne |
| État de surface (alésage stator) | Ra 1,6 µm | Alésage fin ou rodage |
| Étanchéité | ≤1×10⁻⁶ mbar·L/s (hélium) | Test d’étanchéité à l’hélium 100 % |
| Cible de poids | 3–8 kg (VE particulier) | Conception à paroi mince (2,5–3,5 mm nominal), nervures pour rigidité |
Carter onduleur / convertisseur
| Exigence | Spécification | Implication de fabrication |
|---|---|---|
| Planéité (montage module de puissance) | ≤0,1 mm / 100 mm | Usinage CNC 5 axes en une prise |
| Blindage CEM | CISPR 25 Classe 5 (30 MHz–1 GHz) | Intégrité de moulage (pas de porosité traversante), traitement de surface |
| Planéité interface thermique | Ra 0,8 µm | Surface usinée, mesure 100 % |
| Épaisseur de paroi | 2,0–3,0 mm nominal | VHPDC à paroi mince, vide pour intégrité de remplissage |
| Étanchéité connecteur | IP67 / IP6K9K | Tolérance gorge joint torique ±0,02 mm |
Carter de batterie / enveloppe de pack
| Exigence | Spécification | Implication de fabrication |
|---|---|---|
| Tenue au crash | Impact latéral poteau, écrasement inférieur | Conception nervures structurelles, sélection d’alliage (AlSi10Mg) |
| Indice IP | IP67 minimum, IP6K9K pour lavage | Test d’étanchéité 100 %, scellage FSW |
| Poids | 15–40 kg (carter niveau pack) | Presse à grande tonnage (2500T+), paroi mince (2,0–2,5 mm) |
| Résistance corrosion | 480 heures brouillard salin (ASTM B117) | Cataphorèse ou poudrage |
Carter PDU (Power Distribution Unit)
| Exigence | Spécification | Implication de fabrication |
|---|---|---|
| Isolation haute tension | Rigidité diélectrique selon ISO 6469-3 | Pureté matérielle, sans inclusions |
| Étanchéité | IP67 | Gorge joint torique, contrôle de planéité |
| Précision de montage | Tolérance de position ±0,1 mm | Conception montage CNC, CMM en ligne |
VHPDC : Pourquoi le moulage sous vide est essentiel pour les carters VE
Le moulage sous pression standard (HPDC) emprisonne l’air dans la cavité, produisant une porosité dispersée et concentrée. Pour les carters VE, cette porosité n’est pas que cosmétique — elle provoque :
- Chemins de fuite : La porosité traversante dans les carters étanches provoque des échecs de test à l’hélium à des taux de 5–15 % avec le HPDC standard
- Faiblesse mécanique : La porosité dans les zones structurelles (bosses de boulons, chemins de charge au crash) réduit la durée de vie en fatigue de 30–50 %
- Cloquage lors du traitement thermique : Tout traitement thermique T6 (mise en solution à 500+°C) dilate le gaz emprisonné, causant des cloques en surface
Le moulage sous vide haute pression (VHPDC) évacue la cavité avant l’injection, réduisant la porosité à <0,5 % sur les surfaces critiques et <1 mL/100 g au global. Cela permet :
- Taux de réussite de test d’étanchéité de 100 % sur carters étanches (cible : <1×10⁻⁶ mbar·L/s)
- Capacité de traitement thermique T6 (pour alliages AlSi10Mg, A356)
- Propriétés mécaniques constantes (allongement >8 % pour carters structurels)
| Indicateur de porosité | HPDC standard | VHPDC | Amélioration |
|---|---|---|---|
| Porosité globale (mL/100g) | 1,5–3,0 | 0,3–0,8 | Réduction de 60–75 % |
| Porosité surface critique | 1–3 % | <0,5 % | Réduction de 80 %+ |
| Taux de réussite premier passage test étanchéité | 85–95 % | 99,5 %+ | Amélioration de 5–15 % |
| Traitabilité thermique T6 | Non (cloquage) | Oui | Permettant pour alliages structurels |
L’usine intégrée : Moulage sous pression + CNC + Test sous un même toit
Pourquoi l’intégration compte pour les carters VE
Un carter VE traverse trois étapes de fabrication : moulage, usinage et test. Quand ces étapes se déroulent sur différents sites, les risques suivants se cumulent :
| Risque du modèle externalisé | Impact sur carters VE | Solution intégrée |
|---|---|---|
| Transport entre sites de moulage et d’usinage | ±0,05–0,10 mm de dérive dimensionnelle sur caractéristiques critiques (alésage stator, plots de montage) | Site unique, pas de transport |
| Lacune de responsabilité qualité | Le fondeur accuse l’usineur pour les fuites, l’usineur accuse le fondeur | Un système qualité, un responsable unique |
| Allongement du délai | 2–4 semaines de logistique supplémentaire entre sites | Flux moulage-vers-usinage de 3–5 jours |
| Lacune de traçabilité | Identité de lot perdue aux frontières de site | Traçabilité lot complète de la fusion à l’expédition |
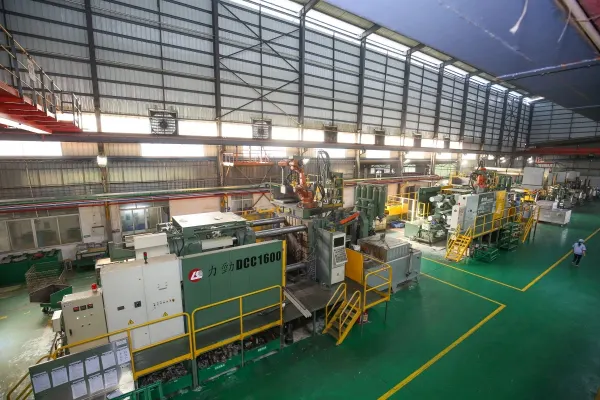
Notre site de production intègre 13 îlots de moulage sous pression VHPDC (350T–3050T), 150+ centres d’usinage CNC (4/5 axes), et le test en ligne (Zeiss CMM, rayons X, fuite hélium) sous un même toit — permettant un flux moulage-vers-usinage de 3–5 jours avec une responsabilité qualité unique.
Checklist d’audit fournisseur : 15 questions pour les fournisseurs de carters VE en Chine
Système qualité (5 questions)
- Numéro et périmètre du certificat IATF 16949 ? — Vérifiez sur iatfglobaloversight.org. Le périmètre doit inclure « moulage sous pression d’aluminium ».
- Note d’audit de processus VDA 6.3 ? — Demandez le dernier rapport d’audit. La note A (<3,0 de moyenne) est le minimum Tier-1. La note B indique un risque contrôlé ; la note C signifie des écarts significatifs.
- Dossier documentaire PPAP Level 3 type ? — Demandez un échantillon censuré d’une pièce en production courante. Pas de dossier PPAP = pas de maturité automobile.
- Données Cpk pour pièces en production courante ? — Demandez les cartes MSP pour 3–5 dimensions clés d’une pièce courante. Cpk ≥ 1,67 est le standard Tier-1.
- Système de traçabilité et historique de rappel ? — Comment le fournisseur trace-t-il lot matière → fusion → tir de moulage → lot d’usinage → expédition ? Des rappels dans les 3 dernières années ?
Capacité de fabrication (5 questions)
- Taux de pénétration VHPDC ? — Quel pourcentage de machines de moulage sous pression est équipé de vide ? 100 % VHPDC signifie une pleine capacité vide ; <50 % signifie un usage sélectif seulement.
- Tonnage maximal de machine de moulage ? — Les carters batterie VE nécessitent souvent 2500T+. Les carters moteur nécessitent typiquement 800–1600T. Vérifiez le tonnage adéquat pour votre taille de pièce.
- Capacité CNC 5 axes et usinage en une prise ? — Le fournisseur peut-il usiner toutes les caractéristiques critiques en une seule prise ? Demandez des photos de montage et des fiches de prise.
- Taux d’inspection en ligne ? — Quel pourcentage de pièces passe par CMM, rayons X et test d’étanchéité en ligne (pas par échantillonnage) ? 100 % en ligne pour les dimensions critiques et l’étanchéité est le standard Tier-1.
- Capacités de traitement de surface ? — Le fournisseur propose-t-il la cataphorèse, le poudrage, l’anodisation ou le FSW en interne ou via des partenaires qualifiés à proximité ?
Ingénierie et gestion de programme (5 questions)
- Processus d’analyse DFM ? — Demandez un rapport DFM type. Une revue DFM structurée peut éliminer 60–80 % des défauts potentiels avant l’outillage, comme nous le détaillons dans notre article sur l’analyse DFM pour réduire les défauts de moulage sous pression.
- Outil de simulation Moldflow et expérience ? — Quel logiciel (Magma, Procast, Flow-3D) ? Combien de simulations par projet ? Demandez un rapport de simulation de remplissage + solidification.
- Conception et propriété de l’outillage ? — Qui conçoit le moule ? À qui appartient le moule ? Que se passe-t-il au moule à la fin du contrat ? Assurez la clarté contractuelle sur la propriété et les droits de transfert.
- Calendrier projet du DFM au PPAP ? — Standard : 12–16 semaines (DFM 3 semaines, fabrication moule 6–8 semaines, essais T1–T3 2–4 semaines, PPAP 2 semaines). Les projets dépassant 3 itérations de moule indiquent une instabilité de processus.
- Clients de référence et volumes de production ? — Demandez des clients de référence à volumes similaires. Un fournisseur produisant 50 000+ carters/an pour un Tier-1 a démontré sa scalabilité.
Réalité des coûts : Chine vs. Nearshore pour les carters aluminium de VE
Comparaison du coût total débarqué (50 000 unités/an, carter moteur)
| Élément de coût | Chine (USD) | Nearshore — Mexique (USD) | Nearshore — Europe de l’Est (USD) |
|---|---|---|---|
| Moulage + CNC unitaire | $14–18 | $22–30 | $20–26 |
| Outillage (amorti sur 3 ans) | $3–5 | $4–6 | $4–6 |
| Logistique (fret maritime + douane) | $0,50–1,00 | $0,20–0,40 | $0,30–0,50 |
| Coût qualité (rebut + retouche) | $0,50–1,00 (à <2 % de rebut) | $1,50–3,00 (à 5–8 % de rebut) | $1,00–2,00 |
| Tampon de stock (stock de sécurité) | $0,50–0,80 | $0,20–0,30 | $0,30–0,40 |
| Coût total débarqué | $18,50–25,80 | $27,90–39,70 | $25,60–34,90 |
Constat clé : L’avantage de coût unitaire de la Chine (35–40 %) est partiellement compensé par la logistique, mais les écarts de coût qualité amplifient l’écart. Un fournisseur avec 2 % de taux de rebut et 100 % d’inspection en ligne — typique des manufacturiers chinois certifiés IATF 16949 + VDA 6.3 note A — livre un coût total 3–5 % inférieur à un fournisseur nearshore avec 8 % de rebut et inspection par échantillonnage.
Les coûts cachés des projets de moulage sous pression — modifications d’ingénierie, requalification PPAP, retours terrain — dépassent souvent les économies unitaires visibles d’un fournisseur moins cher. Nous analysons cela en détail dans notre article sur les coûts cachés des projets de moulage sous pression.
Signaux d’alerte : 5 signes qu’un fournisseur de carters VE n’est pas prêt pour la production
- « IATF 16949 est en cours » — Pas de certificat valide = pas de système qualité automobile. N’acceptez pas « en attente » comme substitut à un certificat vérifié.
- Pas de capacité VHPDC — Si le fournisseur ne peut pas montrer de systèmes de vide sur ses machines de moulage, les carters étanches échoueront à des taux de 5–15 %.
- Inspection par échantillonnage uniquement — Si le test d’étanchéité est fait sur un échantillon (5–10 %) plutôt que sur 100 % des carters étanches, des fuites terrain se produiront.
- Pas de documentation PPAP — Si le fournisseur ne peut pas produire un dossier PPAP Level 3 type, il n’a jamais qualifié une pièce pour la production automobile.
- Pas de simulation Moldflow — Si le fournisseur conçoit les moules « à l’expérience » sans simulation, attendez-vous à 3–5 itérations de moule et des calendriers de 20+ semaines.
Foire aux questions
Q : Comment vérifier qu’un fournisseur chinois de carters aluminium pour VE est certifié IATF 16949 ?
R : Recherchez le numéro de certificat dans la base de données de supervision globale IATF (iatfglobaloversight.org). Confirmez que le périmètre inclut « moulage sous pression d’aluminium », que l’organisme certificateur est reconnu IATF (TÜV, SGS, BSI, DNV), et que le statut d’audit de surveillance est actif sans non-conformité majeure ouverte.
Q : Quel est le délai type pour un carter aluminium de VE sur mesure auprès d’un fournisseur chinois ?
R : Pour une pièce bien conçue, 12–16 semaines du DFM à l’approbation PPAP : DFM et Moldflow 3 semaines, fabrication du moule 6–8 semaines, essais T1–T3 2–4 semaines, documentation PPAP 2 semaines. Les projets nécessitant plus de 3 itérations de moule s’étendent à 20+ semaines et indiquent une instabilité de processus.
Q : Les fournisseurs chinois de moulage sous pression sont-ils compétitifs pour la production de carters VE à 50 000+ unités/an ?
R : Oui. À 50 000+ unités/an, le coût unitaire chinois est 35–40 % inférieur aux alternatives nearshore, avec un coût total débarqué (y compris logistique et coûts qualité) toujours 25–30 % inférieur. L’avantage de coût s’élargit aux volumes supérieurs grâce aux économies d’échelle et aux taux de rebut inférieurs avec le VHPDC.
Q : Quelle note VDA 6.3 un fournisseur de carters VE devrait-il avoir ?
R : La note A (score moyen <3,0) est le minimum Tier-1. La norme VDA 6.3 est le standard d’audit de processus du groupe Volkswagen, largement adopté par les OEM européens et les Tier-1 comme référence de qualification fournisseur. La note B (3,0–4,0) indique un risque contrôlé nécessitant des plans d’amélioration ; la note C (>4,0) signifie des écarts qualité significatifs.
Q : Un fournisseur chinois peut-il réaliser le traitement thermique T6 des carters VE après le moulage sous pression ?
R : Uniquement avec le VHPDC. Le HPDC standard emprisonne du gaz qui cloque lors du traitement thermique T6 en solution (500+°C). Le VHPDC réduit la porosité sous 0,5 % sur les surfaces critiques, permettant le traitement thermique T6 pour les alliages structurels AlSi10Mg et A356 — atteignant un allongement >8 % et une résistance à la traction >280 MPa requis pour les carters batterie crash-relevant.