

🌟 Certificación IATF 16949 | Más de 30 años de experiencia como fabricante de equipos originales (OEM)
Fabricante de piezas fundidas de aluminio a medida
Fabricamos componentes de aluminio complejos, con tolerancias estrictas y a prueba de fugas. Desde el diseño predictivo para la fabricación (DFM) y el utillaje propio hasta el mecanizado HPDC de alto volumen (350T-3050T) y el mecanizado CNC de 5 ejes.
Con la confianza de los principales innovadores globales en la UE y Norteamérica.
Fabricantes de equipos originales para la industria automotriz
Proveedor de nivel 2
Corporación Industrial
Gigante de las telecomunicaciones
Proceso de fabricación integral
Capacidades HPDC integrales. Producción orientada a la ingeniería para mitigar la porosidad, reducir las iteraciones de herramientas y garantizar la precisión geométrica.
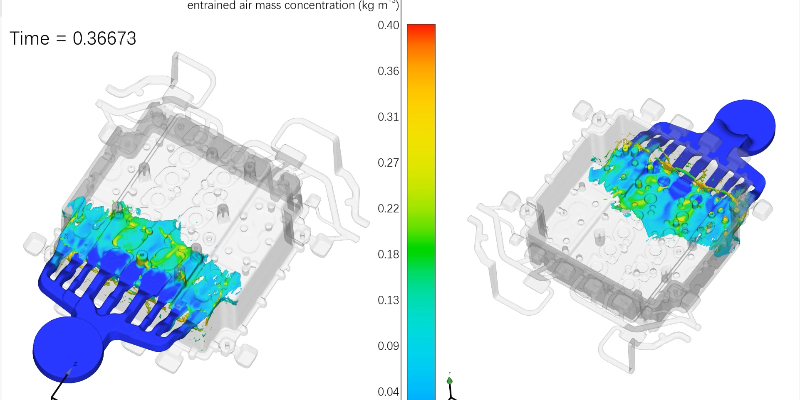
Ingeniería y DFM
Simulación proactiva de Moldflow para optimizar el espesor de la pared y prevenir defectos de fundición antes del corte del acero.

Fabricación de herramientas
Fabricación propia de moldes para una mayor vida útil de las herramientas, un estricto control dimensional y una entrega más rápida de las muestras T1.

Fundición a presión de alta presión
Celdas HPDC de vacío avanzadas centradas en piezas estructurales densas y de alta resistencia para los sectores automotriz e industrial.

Soldadura por fricción-agitación (FSW)
Unión en estado sólido para placas de refrigeración líquida y carcasas de motor, lo que permite ensamblajes 100% estancos.

Mecanizado CNC de precisión
Más de 150 centros de mecanizado que garantizan tolerancias de posición a nivel micrométrico y coaxialidad en superficies de acoplamiento críticas.

Surface FinishingAcabado de superficies
Granallado, anodizado duro y recubrimiento en polvo para lograr una perfección estética y una resistencia extrema a la corrosión.
Soluciones de fundición a presión para su industria
Comprendemos los estrictos requisitos de las pruebas de estanqueidad, los grados de limpieza y las estructuras ligeras.
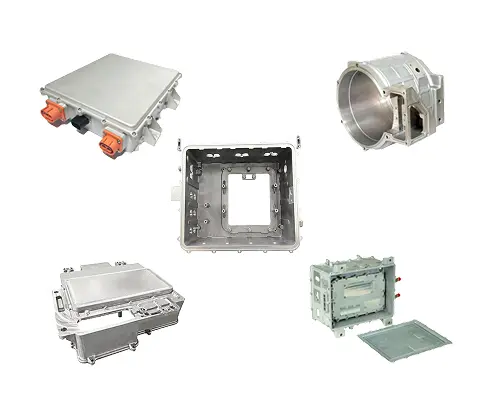
Fundición a presión de componentes para vehículos eléctricos
Carcasas estructurales y térmicas (carcasas de motor, PDU, bandejas de batería) diseñadas a medida para arquitecturas ligeras y un estricto control de NVH (ruido, vibración y aspereza).
✅ Prueba de fugas en línea al 100%
✅ Preparado para FSW y refrigeración líquida
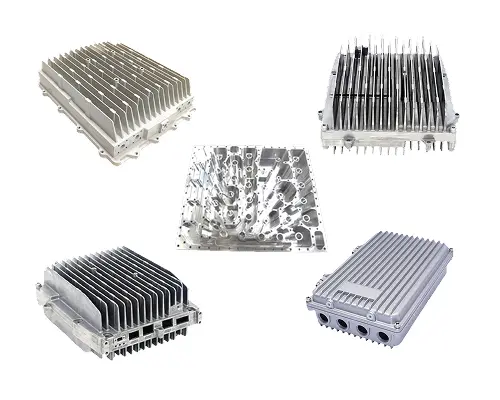
Fundición a presión para telecomunicaciones e infraestructura
Resistente a la lluvia y al sol. Carcasas de aluminio y blindaje electromagnético con aletas de disipación de calor complejas.
✅ Integración de aletas de refrigeración profunda
✅ Sellado IP68 resistente a la intemperie

Fundición a presión industrial y robótica
Carcasas de control de alta estanqueidad y piezas de alta resistencia para robótica, ascensores y equipos eléctricos.
✅ Alta relación resistencia-peso
✅ Coaxialidad de rodamientos CNC estricta
¿Por qué los gerentes de abastecimiento global eligen la tecnología EMP?
No solo fabricamos, sino que ofrecemos sinergia de ingeniería y una sólida seguridad en la cadena de suministro.
30+
Years Experience
500+
Skilled Workforce
13
Die Casting Machines (350T-3050T)
150+

Capacidad de hardware para proyectos a gran escala
Nuestras instalaciones están equipadas para gestionar los pedidos más exigentes del sector automotriz. Con 13 unidades de fundición a presión de hasta 3050 T, equipadas con 13 celdas de fundición a presión de alto tonelaje (hasta 3050 T), tenemos la capacidad de fundir con éxito componentes estructurales de gran formato (bandejas de baterías, torretas de amortiguación) con una densidad de material uniforme y una mínima distorsión térmica.
Fabricación integral
Desde el diseño del molde → Fundición a presión → Soldadura por fricción-agitación → CNC → Tratamiento de superficies.
CNC de alta precisión
Más de 150 conjuntos de equipos CNC que garantizan una tolerancia a nivel de micras para superficies de acoplamiento críticas.
Garantía de calidad
Trazabilidad y control según la norma IATF 16949. Cada lote de producción se valida con respecto a sus dimensiones y tolerancias geométricas exactas (GD&T), respaldadas por datos brutos de laboratorio y documentación PPAP Nivel 3.
IATF
16949:2016
ISO
9001:2015
ISO
14001:2015
Capacidades de laboratorio interno:
- X-Ray Flaw Detection
- Air Tightness/Leak Testing
- Spectrum Analysis
- CMM (Zeiss) Measurement
- Cleanliness Lab (VDA 19)
- Clean Room Assembly
«EMP Tech superó nuestra auditoría VDA 6.3 con una calificación «A» en la primera visita. Su sistema de trazabilidad nos brinda total tranquilidad.»
– Director de Compras, Proveedor alemán de nivel 2 del sector automotriz
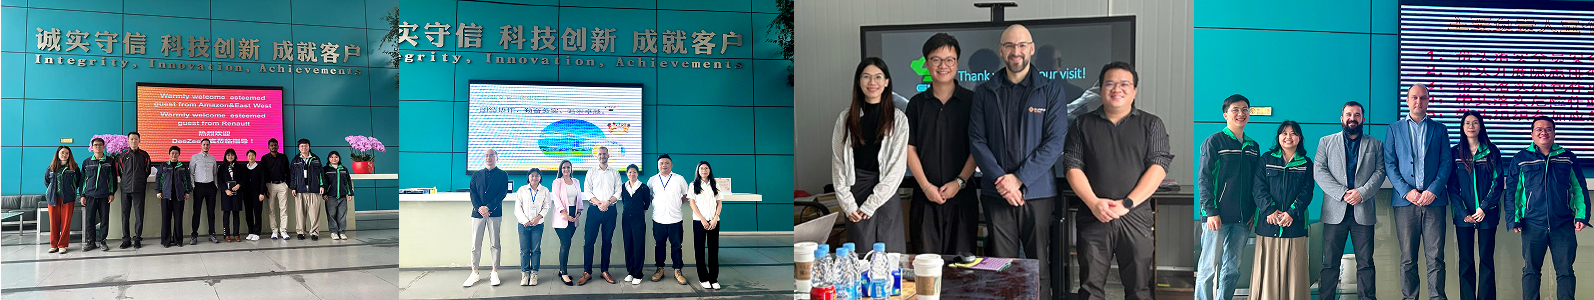
Con la confianza de clientes de todo el mundo.


Qué piezas fabricamos y qué se mide realmente en cada una
Una carcasa de transmisión y un nodo estructural salen de la misma célula y, sin embargo, no se aprueban por lo mismo. La tabla resume las familias que producimos de forma habitual y el criterio que decide la aceptación en cada caso.
| Familia de pieza | Aleación habitual | Criterio decisivo |
|---|---|---|
| Cárcasas de transmisión y embrague | ADC12, AlSi9Cu3 | Alojamientos de rodamiento, planitud de la cara de estanqueidad, estanqueidad a 0,8 MPa |
| Cárcasas de motor eléctrico | AlSi10Mg | Estanqueidad del circuito de refrigeración, coaxialidad de alojamientos |
| Cárcasas de inversor y electrónica de potencia | AlSi10Mg, ADC12 | Profundidad de ranura de junta, planitud, espesor de pared por CT |
| Soportes de motor y fijaciones | A380, ADC12 | Fatiga en radios, arrancamiento de rosca, medición CMM según datum |
| Nodos estructurales y torretas | AlSi10Mg, con vacío | Clase radiográfica, alargamiento, pared de 2,5 a 4 mm en la ruta de carga |
El patrón es claro: cuanto más delgada y más estructural es la pieza, más se desplaza la especificación del moldeo al mecanizado y al control. Una pared de 2,5 mm no es difícil de llenar; es difícil de llenar sin porosidad, y es la porosidad la que decide el resultado en banco de fatiga, no el aspecto visual.
Las clases de tolerancia no las fija el proveedor: la norma UNE-EN ISO 8062-3:2023 recoge las tolerancias dimensionales y geométricas, y los sobreespesores de mecanizado, para piezas moldeadas.
Qué decide el precio antes de que exista un presupuesto
Un precio por pieza esconde siempre cuatro decisiones. Estas se toman antes de enviar el presupuesto y pesan más que la negociación final.
- El molde: número de cavidades y de correderas. Una cavidad menos cuesta menos de construir y más de producir; el punto de equilibrio lo marca el volumen anual, no el precio del molde.
- El tiempo de ciclo: lo fija el espesor de pared y el tiempo de mantenimiento de presión, es decir, la sección más gruesa y no la pared nominal.
- El rendimiento: un proceso con un 5 % de rechazo cuesta más que uno con un 1 %, independientemente del precio que aparezca en la línea de pieza. Es la línea que nadie compara entre dos presupuestos.
- El mecanizado: cada montaje adicional añade coste y una nueva cadena de cotas. Mecanizar la cara de estanqueidad en el mismo montaje que los alojamientos suele ser lo que hace viable la tolerancia.
- El control: probar todas las piezas en lugar de muestrear no cambia el precio de la fundición, pero sí el de la pieza entregada.
Dicho de otro modo: solo la primera línea es una decisión de compra. Las demás son decisiones técnicas que se tomarán igual, se discutan o no, y que reaparecerán después como rechazo, retrabajo o una subida de precio que nadie sabrá explicar.
Preguntas frecuentes
¿Qué tolerancias son realistas en fundición?
Las tolerancias de fundición siguen el plano y el sistema de tolerancias acordado, y se abren con el tamaño de la pieza y el espesor de pared. El ±0,05 mm de nuestra tabla de capacidades se refiere a zonas mecanizadas, donde la referencia es el utillaje y la herramienta, no el molde.
¿A partir de qué volumen se amortiza el molde?
Por debajo de unas 5.000 piezas al año el molde domina el coste total y la conversación honesta es cuántas cavidades se justifican. Por encima de 100.000, la conversación se traslada al tiempo de ciclo y al rendimiento, porque un punto porcentual menos de rechazo vale más que un diez por ciento de descuento en el molde.
¿De quién es el molde?
El molde lo paga el cliente y es del cliente, incluidos los datos de electrodos y el plan de mantenimiento. Eso significa que se puede trasladar a otro proveedor al final de un programa, y conviene pedir que cualquier proveedor lo deje por escrito.
¿Listo para comenzar tu próximo proyecto?
Cuéntenos sus necesidades. Nuestro equipo de ingeniería le proporcionará un presupuesto gratuito y sin compromiso, así como un análisis DFM, normalmente en un plazo de 24 horas.
- Email: [email protected]
- Tel: +86-190-9844-7703
- Address: NO.38 Duanzhou 3rd Road, Zhaoqing, Guangdong, China