La realidad de las tolerancias en fundición a presión: Bruto vs Mecanizado
Cualquier discusión sobre «tolerancias estrictas en fundición a presión» debe comenzar con una separación honesta: lo que aporta el proceso de fundición vs lo que aporta el mecanizado. La fundición a presión es un proceso near-net-shape, no de precisión. El valor de la fundición a presión reside en producir geometrías complejas en una sola operación y a escala — no en mantener ±0,01 mm. Ese es el trabajo del CNC.
Esta distinción es importante porque recibimos regularmente planos de equipos de diseño Tier 1 con tolerancias de ±0,05 mm aplicadas a superficies brutas de fundición, con la nota «fundido según plano.» Ese requerimiento no tiene fundamento en la realidad del proceso. El enfoque correcto consiste en identificar las características críticas para la función (CTF), mantener esas de forma estricta mediante mecanizado, y dejar que el proceso de fundición entregue su tolerancia natural en la geometría no crítica.
Lo que dicen las normas
Dos marcos normativos rigen las tolerancias de fundición a presión:
| Norma | Ámbito | Grado típico | 25 mm (±) | 100 mm (±) | 300 mm (±) |
|---|---|---|---|---|---|
| ISO 8062-1 | Fundiciones generales | CT4–CT6 | CT4: ±0,11; CT6: ±0,22 | CT4: ±0,22; CT6: ±0,44 | CT4: ±0,41; CT6: ±0,82 |
| NADCA Pub. 402 | Específica fundición a presión | Grado estándar | ±0,13 | ±0,28 | ±0,78 |
La NADCA Publication 402 es la norma más relevante para proyectos Tier 1/2 norteamericanos, mientras que la ISO 8062 se utiliza en programas europeos (VW, BMW, Daimler). Ambas cuentan la misma historia: la tolerancia lineal bruta en una dimensión de 100 mm es de ±0,22 a ±0,44 mm — uno o dos órdenes de magnitud más amplios de lo que su CNC puede mantener.
La brecha entre bruto y mecanizado
| Tipo de característica | Tolerancia bruta (NADCA) | Tolerancia mecanizada (EMP Tech) | Factor |
|---|---|---|---|
| Dimensión lineal (100 mm) | ±0,28 mm | ±0,02 mm | 14× |
| Planicidad (cara de asiento, 200 mm) | ±0,40 mm | 0,02 mm | 20× |
| Diámetro de agujero (Ø50 mm) | ±0,25 mm | H7 (+0,025/0 mm) | 10× |
| Posición (agujero a agujero, 150 mm) | ±0,35 mm | ±0,03 mm | 12× |
| Rugosidad superficial (asiento) | Ra 3,2–6,3 µm (bruto) | Ra 0,8 µm | — |
El mensaje es claro: si una característica necesita tolerancia estricta, hay que mecanizarla. El trabajo de la fundición es acercarse lo suficiente a la cota final para que el sobreespesor de mecanizado sea manejable.
Las cuatro variables que controlan la tolerancia bruta
1. Contracción y su dispersión
ADC12 y A380 se contraen aproximadamente 0,5–0,7 % linealmente durante la solidificación y el enfriamiento. El molde se sobredimensiona por este factor de contracción (típicamente 1,005–1,007). Pero la contracción no es una constante — varía con:
- Espesor de pared: Las secciones más gruesas se enfrían más despacio y se contraen más, causando contracción diferencial a través de la pieza
- Temperatura del molde: Un molde que opera a 180 °C vs 260 °C produce contracción mediblemente diferente — aproximadamente ±0,03–0,05 % de variación en la ventana de temperatura
- Presión de solidificación: La presión de intensificación afecta cómo el metal alimenta durante la solidificación, influyendo en la densidad final y la contracción
Para una dimensión de 200 mm con un factor de contracción nominal de 0,6 %, una variación de ±0,05 % en la contracción real se traduce en ±0,1 mm de dispersión dimensional — antes incluso de contabilizar el desgaste del molde, la variación térmica o la incertidumbre de medición.
Lo que hacemos: La simulación térmica de Moldflow predice la variación de contracción a través de la geometría de la pieza. El molde se «compensa en contracción» zona por zona — no con un único factor global. Las zonas críticas (agujeros de cojinete, caras de asiento que se mecanizarán) reciben sobreespesor adicional (0,8–1,5 mm) para que la variación de contracción quede dentro del sobreespesor.
2. Equilibrio térmico del molde
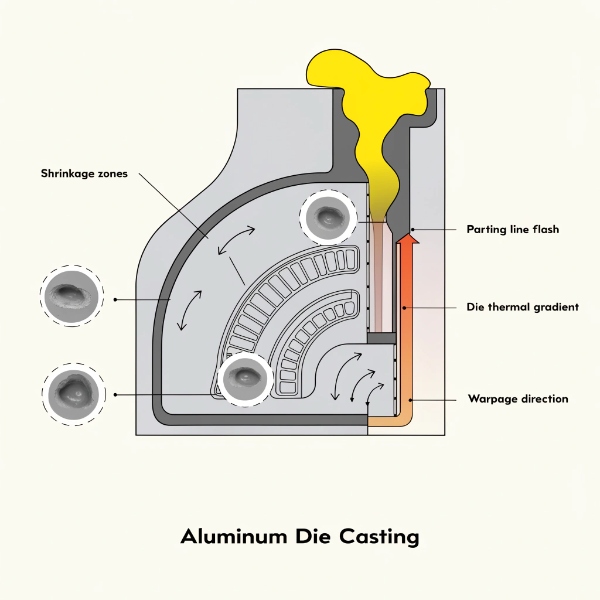
El molde no es isotérmico. En cada ciclo, la temperatura de la superficie de la cavidad oscila 50–80 °C entre la inyección y la eyección. Los gradientes térmicos en el molde provocan:
- Dilatación térmica diferencial del acero del molde (H13 se dilata ~11 µm/m·°C; un gradiente de 50 °C en un molde de 500 mm = 0,275 mm de desplazamiento dimensional entre las mitades del molde)
- Deformación localizada de núcleos y deslizadores
- Variación de contracción de cavidad a cavidad en moldes multicavidad
| Método de gestión térmica del molde | Uniformidad de temperatura | Efecto en la dispersión |
|---|---|---|
| Canales de refrigeración estándar (taladrados) | ±20–30 °C en el molde | Dispersión alta (referencia) |
| Aceite caliente zonal + refrigeración por agua | ±10–15 °C | Dispersión reducida (~30 %) |
| Refrigeración conforme (insertos impresos en 3D) | ±5–8 °C | Dispersión mínima (~50 % reducción) |
| Sin control térmico | ±40–50 °C | Inaceptable para tolerancias estrictas |
En EMP Tech, los moldes para programas de carcasas de motor EV e inversor usan control térmico zonal como estándar. Los insertos de refrigeración conforme se despliegan en moldes de alta cavitación o térmicamente críticos donde el ROI justifica el coste de herramienta.
3. Línea de partición, rebaba y desalineación
La línea de partición es la mayor fuente individual de pérdida de tolerancia en la fundición a presión. Tres mecanismos:
- Rebaba: El metal fundido se escapa por la línea de partición durante la intensificación. Incluso una rebaba fina (0,1–0,3 mm) añade material que deforma la cota de la pieza cerca de la línea.
- Desalineación: Las dos mitades del molde se desplazan relativamente durante la operación por holgura del molde, alargamiento de las columnas y desgaste de los pasadores de guía. La NADCA permite ±0,13 mm de desalineación para piezas estándar; nosotros apuntamos a ±0,05 mm en caras críticas.
- Deformación del molde: Durante la presión de inyección de 40–100 MPa, los bloques del molde flexionan hacia afuera. Un molde de 1000 mm bajo 800 t de fuerza de cierre se deforma mediblemente — esta «respiración» afecta directamente la cota de cavidad.
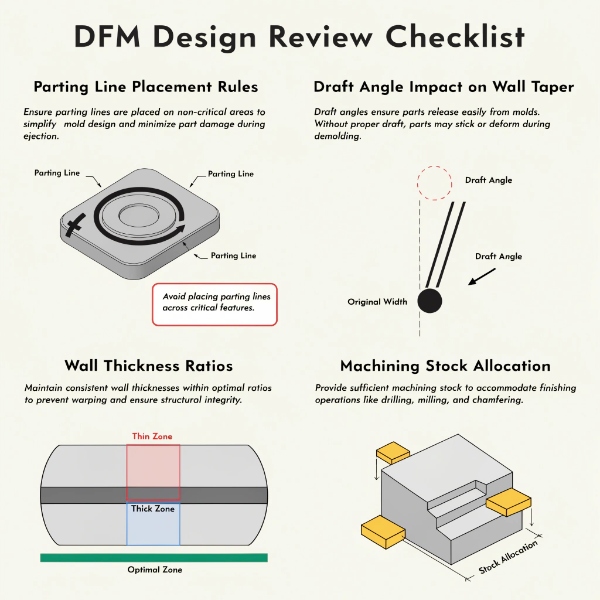
Regla DFM que aplicamos: Nunca colocar una característica dimensional crítica sobre o a través de la línea de partición. Si un agujero de cojinete debe cruzar la línea de partición, se mecaniza. Ninguna optimización del molde compensa la rebaba de línea de partición en una superficie de tolerancia crítica.
4. Alabeo y tensiones residuales
Una pieza fundida se solidifica de fuera hacia dentro. Las secciones delgadas se congelan primero; las secciones gruesas se congelan al final y tiran de las secciones delgadas ya sólidas. El resultado es el alabeo — la pieza se deforma tras la eyección al enfriarse a temperatura ambiente.
| Relación de espesores (más grueso:más fino) | Riesgo de alabeo | Deformación típica (pieza 200 mm) |
|---|---|---|
| <2:1 | Bajo | <0,2 mm |
| 2:1–4:1 | Medio | 0,2–0,5 mm |
| 4:1–6:1 | Alto | 0,5–1,0 mm |
| >6:1 | Severo | >1,0 mm, rediseño requerido |
El alabeo se gestiona mediante DFM (espesores de pared uniformes, radios de transición, nervios para equilibrar caminos térmicos) y control de proceso (temperatura de molde controlada, tiempo de ciclo optimizado y, para geometrías complejas, enfriamiento en utillaje).
Ingeniería de utillaje: donde nace la tolerancia
Una pieza fundida a presión nunca puede ser más estable dimensionalmente que el molde que la produjo. El utillaje es la base, y tres decisiones de ingeniería tomadas en el diseño del molde fijan el suelo de tolerancia:
Acero del molde y tratamiento térmico
El acero H13 para trabajo en caliente es el estándar de la industria para moldes de fundición a presión de aluminio. Pero no todo el H13 es igual:
- H13 estándar (~44–48 HRC): Suficiente para 50 000–100 000 inyecciones antes de que el desgaste medible comience a afectar las cotas
- H13 premium con contenido de vanadio optimizado (48–50 HRC): Extiende la vida de desgaste a 150 000–200 000 inyecciones, manteniendo la estabilidad dimensional más tiempo
- Tratamientos superficiales (nitruración, recubrimientos PVD): Reducen la fisuración térmica y el desgaste abrasivo por el aluminio
El desgaste del molde degrada directamente la tolerancia durante la vida de la herramienta. Una cota de cavidad que mantiene ±0,15 mm en la inyección 5 000 puede derivar a ±0,25 mm en la inyección 80 000 si el desgaste no se supervisa y compensa. Por eso rastreamos la deriva dimensional mediante MMC según un plan de muestreo a lo largo de la vida del molde, y reacondicionamos (recarga + re-EDM o remecanizado) antes de que la deriva supere el 50 % de la banda de tolerancia.
Precisión del mecanizado de cavidad
La cavidad se mecaniza por fresado de alta velocidad y/o electroerosión. La precisión de esta operación fija el techo de la tolerancia bruta:
| Método de mecanizado de cavidad | Acabado superficial | Precisión dimensional | Uso típico |
|---|---|---|---|
| Fresado alta velocidad (5 ejes) | Ra 0,4–0,8 µm | ±0,01–0,02 mm | Superficies críticas de cavidad, núcleos |
| Electroerosión (penetración) | Ra 0,8–1,6 µm | ±0,02–0,03 mm | Cavidades profundas, nervios complejos |
| Electroerosión por hilo | Ra 0,8–1,2 µm | ±0,01 mm | Insertos de núcleo, aberturas de precisión |
La cavidad se mecaniza con una tolerancia 5–10× más estricta que la tolerancia de pieza que debe mantener. Una tolerancia de pieza de ±0,15 mm requiere una tolerancia de cavidad de ±0,015–0,03 mm, porque el molde debe absorber la variación de contracción, la dilatación térmica y el desgaste sin consumir toda la tolerancia de pieza.
Igualación de moldes multicavidad
Para moldes multicavidad (2, 4, 6, 8 cavidades), la variación de cavidad a cavidad es un tema crítico. Cada cavidad se mecaniza por separado, y diferencias sutiles en la geometría del bebedero, la ubicación de canales de refrigeración y el estado de la superficie de cavidad crean variación dimensional de cavidad a cavidad.
Lo gestionamos mediante:
- Mecanizado idéntico de cavidades: Todas las cavidades mecanizadas en la misma CNC de 5 ejes en un lote
- Validación Moldflow por cavidad: Cada cavidad se simula independientemente para identificar diferencias térmicas
- Muestreo MMC por cavidad: El SPC rastrea cada cavidad independientemente; si una cavidad deriva, se identifica y reacondiciona solo esa
- Identificación individual de cavidad: Cada pieza se marca con ID de cavidad (grabado o punteado) para que los datos dimensionales sean trazables a la cavidad fuente
Control de proceso: VHPDC y estabilidad del perfil de inyección
El papel del VHPDC en la consistencia dimensional
La fundición a presión al vacío (VHPDC) es conocida principalmente por la reducción de porosidad, pero también mejora la consistencia dimensional. El HPDC convencional atrapa aire de forma aleatoria — la cantidad y ubicación del aire atrapado varía de una inyección a otra, lo que significa que la presión efectiva del metal y la densidad de llenado varían de una inyección a otra. Eso se traduce directamente en dispersión dimensional.
El VHPDC elimina esa variabilidad:
| Indicador | HPDC convencional | VHPDC |
|---|---|---|
| Dispersión dimensional inyección a inyección (100 mm) | ±0,20–0,30 mm | ±0,10–0,15 mm |
| Variación de densidad por porosidad | 3–5 % volumen | <1–1,5 % volumen |
| Cp (100 mm, tolerancia 0,5 mm) | 0,8–1,0 | 1,3–1,6 |
Un Cp de 1,33 (el mínimo IATF 16949 para producción en curso) es alcanzable en bruto en una línea VHPDC bien outilada para la mayoría de las cotas lineales. Sin VHPDC, alcanzar Cp 1,33 en bruto requiere una banda de tolerancia más amplia o clasificación al 100 %.
Control del perfil de inyección
El perfil de inyección — velocidad de inyección lenta, velocidad de inyección rápida, punto de conmutación y presión de intensificación — afecta directamente a las cotas. Sensibilidades clave:
- Velocidad de inyección lenta: Demasiado rápida → turbulencia prematura y atrapamiento de aire; demasiado lenta → solidificación prematura y junta fría. Ambas causan dispersión dimensional.
- Punto de conmutación (lento→rápido): Si se conmuta demasiado pronto, el molde se llena turbulentemente; demasiado tarde, el metal comienza a congelarse antes de la intensificación. El punto de conmutación correcto está ligado a la fracción de cavidad llenada, típicamente 20–40 %.
- Presión de intensificación: Mayor presión (60–100 MPa) reduce la contracción y mejora la repetibilidad dimensional, pero requiere suficiente fuerza de cierre para evitar la deformación del molde.
En EMP Tech, los 13 islotes de fundición disponen de control de inyección en bucle cerrado con supervisión en tiempo real de velocidad, presión y posición. Cualquier desviación del perfil de inyección validado dispara el rechazo automático de la pieza — no nos apoyamos en la inspección a posteriori para detectar la deriva de proceso.
Estabilidad de la temperatura del molde
La temperatura del molde se supervisa mediante termopares empotrados en el molde en 4–12 ubicaciones según la complejidad del molde. Los datos de temperatura se retroalimentan al sistema de control térmico (calefacción por aceite + refrigeración por agua) en cada ciclo.
| Parámetro de temperatura del molde | Objetivo | Efecto en la dispersión |
|---|---|---|
| Temperatura de superficie de cavidad | 200–260 °C (según aleación) | Temp estable = contracción estable |
| Variación ciclo a ciclo | <±5 °C | Reduce la dispersión inyección a inyección |
| Variación cavidad a cavidad | <±10 °C | Reduce la dispersión multicavidad |
| Temperatura de entrada (inicio de turno) | A 10 °C del régimen estable | Elimina la «deriva de calentamiento» |
Estrategia de mecanizado: de la fundición a la tolerancia final
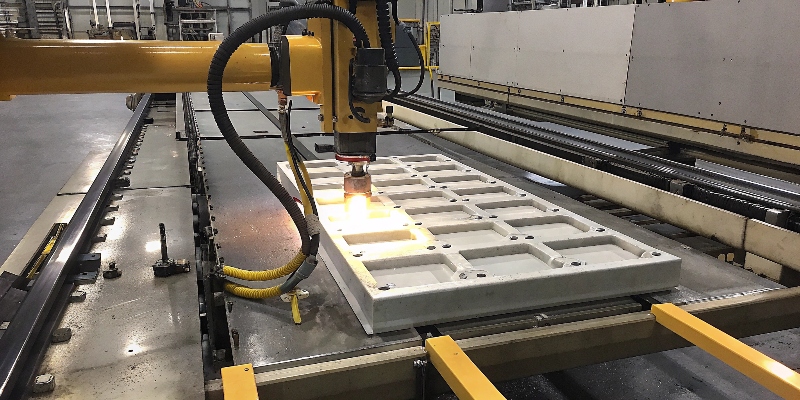
CNC 5 ejes en un solo amarre
La estrategia de tolerancia más eficaz para piezas fundidas es el mecanizado de todas las características críticas en un amarre en una CNC 4/5 ejes. He aquí por qué:
Cada vez que una pieza se desabrocha y se repinza, se pierde la alineación de las referencias. Una estrategia 3+2 típica (mecanizar una cara, voltear, mecanizar otra) acumula:
- Desplazamiento de referencia: ±0,02–0,05 mm por repinza
- Error angular: ±0,05–0,1° por repinza
- Tiempo de preparación: 5–15 minutos por amarre
Con el mecanizado 5 ejes en un solo amarre, todas las características críticas (agujeros de cojinete, caras de asiento, patrones de tornillos, ranuras para junta) se mecanizan desde una sola referencia de sujeción. La relación posicional entre características la mantiene la máquina, no el utillaje.
| Estrategia de mecanizado | Amarres | Tolerancia de posición (agujero a agujero, 150 mm) | Planicidad (asiento, 200 mm) | Tiempo preparación |
|---|---|---|---|---|
| 3 ejes, amarres múltiples | 3–4 | ±0,10–0,15 mm | 0,05–0,08 mm | 45–60 min |
| 3+2 indexado (4 ejes) | 2 | ±0,05–0,08 mm | 0,03–0,05 mm | 20–30 min |
| 5 ejes completo, un amarre | 1 | ±0,02–0,03 mm | 0,01–0,02 mm | 5–10 min |
EMP Tech opera 150+ centros CNC de 4/5 ejes, y el estándar para todas las características CTF en carcasas EV es el mecanizado 5 ejes en un solo amarre. No es un lujo — es la única forma de mantener consistentemente las tolerancias de posición que los planos Tier 1 especifican.
Estrategia de referencia: Referencias de fundición vs mecanizado
La elección del marco de referencia determina si la pieza se mecanizará con éxito. Dos principios que aplicamos:
- Localizar sobre características brutas, mecanizar desde referencias mecanizadas. La pieza se posiciona en el utillaje CNC usando superficies brutas robustas (típicamente un esquema 3-2-1 sobre caras no críticas). La primera operación de mecanizado crea referencias de precisión en la pieza. Las operaciones siguientes se localizan sobre esas referencias mecanizadas.
- Nunca usar una superficie de línea de partición como referencia. Las rebabas y desalineaciones de línea de partición crean referencias poco fiables. Siempre usar una superficie mecanizada o una característica núcleo con geometría controlada.
Medición en proceso
Para programas de alto volumen, desplegamos palpadores en proceso en la máquina CNC. El palpador mide las características críticas antes de que la pieza se desabroche, proporcionando:
- Retroalimentación dimensional en tiempo real al controlador de la máquina para la compensación de desgaste de herramienta
- Inspección al 100 % de las cotas CTF en cada pieza (vs muestreo)
- Datos SPC vinculados a máquina, herramienta y lote de fundición
| Método de medición | Cobertura | Tiempo de respuesta | Aplicación típica |
|---|---|---|---|
| Palpador en proceso (en CNC) | 100 % de CTF | Tiempo real (segundos) | Alto volumen, tolerancia estricta |
| MMC fuera de línea (Zeiss) | Muestreo (p. ej. 1 de 20) | 5–15 min/pieza | PPAP inicial, cambios de ingeniería |
| Calibre SPC en línea (calibre duro) | 100 % de cotas clave | Segundos | Alto volumen, cota única |
Medición y SPC
Estrategia MMC
Las máquinas de medición de coordenadas Zeiss (MMC) proporcionan la verdad dimensional para las piezas fundidas. Pero la estrategia MMC importa tanto como tener la máquina:
- Plan de muestreo: La medición MMC consume tiempo (5–30 min por pieza según número de características). En producción en curso, muestreamos 1 de 20 a 1 de 50 piezas según la capacidad del proceso. En PPAP, medimos el 100 % de las dimensiones críticas en una muestra mínima de 30 piezas.
- Presupuesto de incertidumbre de medición: La incertidumbre de medición MMC para una cota de 100 mm es típicamente de ±0,003–0,005 mm — muy por debajo de la banda de tolerancia. Pero la estrategia de medición (dirección de palpado, longitud de estilete, compensación de temperatura) debe controlarse para realizarlo.
- Medición a temperatura controlada: Las piezas deben estabilizarse a 20 °C antes de la medición MMC. Una pieza fundida a 30 °C mide aproximadamente 0,022 mm más por 100 mm que a 20 °C (coeficiente de dilatación térmica: 22 µm/m·°C).
Objetivos de capacidad
| Tipo de tolerancia | Objetivo Cp | Objetivo Cpk | Requisito IATF 16949 |
|---|---|---|---|
| Cota lineal bruta (NADCA) | ≥1,33 | ≥1,33 | Ppk ≥1,67 en PPAP |
| Cota CTF mecanizada | ≥2,0 | ≥1,67 | Ppk ≥1,67 en PPAP |
| Posición (GD&T) | ≥1,67 | ≥1,33 | Ppk ≥1,67 en PPAP |
R&R de calibre (MSA)
Antes de que cualquier dato dimensional se acepte como válido, el sistema de medición debe pasar la prueba de R&R (Repetibilidad y Reproducibilidad):
- Aceptable: R&R <10 % de la banda de tolerancia
- Aceptable condicionalmente: 10–30 % (requiere justificación, usado para cotas no críticas)
- Inaceptable: >30 % (el sistema de medición debe mejorarse)
Para una tolerancia de ±0,15 mm (banda total 0,30 mm), el R&R debe ser <0,030 mm (30 µm). Esto requiere una MMC correctamente mantenida con estiletes calibrados, entorno a temperatura controlada y operadores formados.
Consideraciones DFM: diseñar para la tolerancia
La estrategia de tolerancia más eficaz no es el control de proceso — es el diseño. Las siguientes reglas DFM, aplicadas durante la revisión de diseño, previenen problemas de tolerancia antes de que lleguen a la fundición.
Ubicación de la línea de partición
| Regla | Justificación |
|---|---|
| Ninguna cota crítica cruza la línea de partición | Rebaba y desalineación degradan ±0,05–0,15 mm |
| Línea de partición en superficie no funcional | Elimina el desbarbado de caras de asiento |
| Si un agujero cruza la línea, añadir sobreespesor de mecanizado | Mecanizar a tolerancia final tras fundición |
Ángulos de desmoldeo
El desmoldeo es necesario para la eyección — típicamente 1–2° por lado en superficies brutas. El desmoldeo afecta directamente la capacidad de mantener tolerancias estrictas en paredes con desmoldeo:
- Un desmoldeo de 1° en una pared de 50 mm de profundidad crea 0,87 mm de conicidad por lado
- Un desmoldeo de 0,5° (alcanzable con superficies sin textura y buen diseño de eyectores) lo reduce a 0,44 mm
- Si la pared con desmoldeo es una superficie funcional, debe mecanizarse para eliminar la conicidad
| Ángulo de desmoldeo | Profundidad de pared (mm) | Conicidad por lado (mm) | Impacto en tolerancia |
|---|---|---|---|
| 2° (estándar) | 50 | 1,75 | Inutilizable como superficie funcional |
| 1° (típico) | 50 | 0,87 | Mecanizado requerido si funcional |
| 0,5° (optimizado) | 50 | 0,44 | Limítrofe para características no de asiento |
| 0° (no posible) | — | — | La pieza no puede desmoldarse |
Uniformidad de espesor de pared
La regla DFM de mayor impacto para la tolerancia: mantener espesores de pared uniformes. La solidificación diferencial es la causa principal del alabeo, y el alabeo consume la tolerancia más rápido que cualquier otro mecanismo.
- Relación de espesores objetivo (más grueso:más fino) ≤ 2:1
- Transiciones entre secciones con radios ≥ 1,0× la pared más fina
- Usar nervios en vez de engrosar secciones para añadir rigidez
- Vaciar secciones gruesas siempre que sea posible
Datos de tolerancia reales: lo que realmente alcanzamos
Esta tabla presenta datos empíricos de programas de producción de EMP Tech (carcasas de motor EV, carcasas de inversor, carcasas de transmisión) en régimen de producción establecido:
| Característica | Cota nominal | Tolerancia bruta (alcanzada) | Tolerancia mecanizada (alcanzada) | Proceso |
|---|---|---|---|---|
| Longitud total (carcasa motor) | 280 mm | ±0,40 mm (Cp 1,35) | ±0,03 mm (Cp 2,8) | VHPDC + CNC 5 ejes |
| Ø agujero cojinete (Ø80) | 80 mm | ±0,25 mm (Cp 1,2) | H7 (+0,030/0) (Cp 2,1) | Mandrinado, un amarre |
| Posición agujeros (2, separación 180 mm) | 180 mm | ±0,35 mm | ±0,03 mm (Cp 1,9) | 5 ejes, un amarre |
| Planicidad cara de asiento | 220 mm | 0,35 mm | 0,02 mm (Cp 2,5) | Fresado de cara |
| Posición patrón de tornillos (8 agujeros) | Ø150 entre ejes | ±0,30 mm | ±0,05 mm (Cp 1,8) | Taladrado, un amarre |
| Ancho de ranura para junta | 6 mm | — | +0,03/0 mm (Cp 2,2) | Fresado de ranura |
| Rugosidad superficial (asiento) | — | Ra 3,2–6,3 µm | Ra 0,8 µm | Fresado de cara |
Nota: Los valores Cp se calculan en régimen de producción establecido con molde y utillaje validados. Los valores Ppk iniciales en PPAP son típicamente 10–15 % inferiores debido a efectos de asentamiento del molde.
Implicaciones de coste y plazo
| Estrategia de tolerancia | Sobrecoste (% coste pieza) | Plazo de utillaje | Coste de medición | Aplicación típica |
|---|---|---|---|---|
| Solo bruto (NADCA estándar) | 0 % | Estándar | Bajo (muestreo) | Soportes, tapas no funcionales |
| Bruto + CNC selectivo | +15–25 % | Estándar +2–3 semanas | Medio | Soportes estructurales con caras de asiento |
| CNC completo en CTF | +30–45 % | Estándar +3–4 semanas | Alto (100 % palpado) | Carcasas de motor/inversor EV |
| Refrigeración conforme + CNC completo | +50–65 % | +8–12 semanas utillaje | Alto | Volumen ultra-alto, tolerancia extrema |
El enfoque pragmático para la mayoría de programas Tier 1 de carcasas EV: fundición VHPDC + CNC 5 ejes en un amarre sobre CTF + palpado en proceso. Esto entrega Cp ≥2,0 en cotas críticas, mantiene Ppk ≥1,67 en PPAP según IATF 16949, y no requiere refrigeración conforme salvo que los volúmenes superen 200 000 unidades/año o la geometría sea térmicamente extrema.
Capacidades de EMP Tech relevantes para la tolerancia
| Capacidad | Contribución a la tolerancia |
|---|---|
| VHPDC (13 islotes, 350–3050 t) | Reduce la dispersión inyección a inyección en ~50 % vs HPDC estándar |
| Simulación de contracción Moldflow | Compensación de contracción zona por zona en el diseño del molde |
| Control térmico zonal del molde | Uniformidad de cavidad ±10–15 °C, dispersión reducida |
| CNC 5 ejes (150+ máquinas, un amarre) | Tolerancia de posición ±0,02–0,03 mm en CTF |
| Palpado en proceso | Inspección 100 % CTF, compensación de desgaste en tiempo real |
| MMC Zeiss | Incertidumbre de medición ±0,003–0,005 mm a 20 °C |
| IATF 16949:2016 + VDA 6.3 grado A | Disciplina de proceso para objetivos Cp/Cpk |
| PPAP Nivel 3 | Documentación completa de capacidad en el lanzamiento |
| Seguimiento SPC por cavidad | Identificación individual y supervisión de deriva por cavidad |
Conclusiones clave
- La fundición a presión es un proceso near-net-shape, no de precisión. Las tolerancias brutas son de ±0,2–0,4 mm en cotas de 100 mm — uno o dos órdenes de magnitud más amplios que las tolerancias mecanizadas. Diseñar en consecuencia: especificar tolerancia estricta solo en características CTF, y mecanizarlas.
- Cuatro variables controlan la tolerancia bruta: contracción, equilibrio térmico del molde, línea de partición y alabeo. Abordar las cuatro — cualquier una sin gestionar consumirá toda la banda de tolerancia.
- El VHPDC reduce la dispersión dimensional aproximadamente un 50 % comparado con el HPDC estándar, haciendo Cp 1,33 alcanzable en bruto en la mayoría de cotas lineales.
- El CNC 5 ejes en un solo amarre es la estrategia de tolerancia más eficaz. Elimina el error de repinza y mantiene la tolerancia de posición de agujero a agujero en ±0,02–0,03 mm.
- El DFM es más barato que el control de proceso. Espesores de pared uniformes, ubicación de línea de partición y gestión del desmoldeo previenen problemas de tolerancia a coste unitario cero — esa es la primera conversación en cada revisión de programa con tolerancia crítica.