¿Qué es un fabricante de carcasas de aluminio para VE a medida?
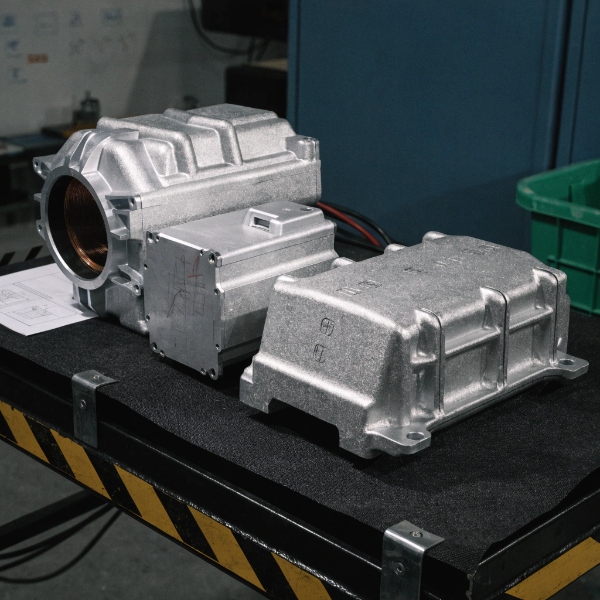
Un fabricante de carcasas de aluminio para VE a medida es un industrial que diseña y produce carcasas de aluminio fundidas a presión — carcasas de motor, carcasas de inversor, encapsulados de batería, carcasas de PDU — específicamente para plataformas de vehículos eléctricos, según los diseños del cliente, bajo sistemas de calidad certificados IATF 16949. A diferencia de un fundidor a presión estándar, un especialista en carcasas de VE comprende los requisitos funcionales propios de los trenes de potencia eléctricos: gestión térmica mediante canales de refrigeración integrados, apantallamiento EMI para electrónica de potencia, aligeramiento para autonomía, e integridad estructural para seguridad ante choques.
La distinción importa porque las carcasas de aluminio para VE no son fundidos genéricos. Una carcasa de motor debe disipar 2–5 kW de calor continuo del estator mediante camisas de agua integradas. Una carcasa de inversor debe proporcionar apantallamiento contra emisiones CISPR 25 Clase 5 manteniendo una planicidad ≤0,1 mm para el montaje de módulos de potencia. Estos requisitos dictan decisiones de proceso específicas — fundición a presión al vacío para baja porosidad, mecanizado CNC 5 ejes en una sola sujeción, prueba de fuga de helio al 100 % — que un fundidor generalista no puede garantizar.
¿Por qué China para carcasas de aluminio de VE?
Estructura de costes en volúmenes de producción
| Volumen (unidades/año) | Coste unitario China (USD) | Coste unitario Nearshore (USD) | Diferencial | Análisis de umbral de rentabilidad |
|---|---|---|---|---|
| 10 000 | $18–28 | $28–42 | 35–40 % inferior | Amortización de herramienta favorece a China |
| 50 000 | $12–20 | $22–35 | 40–43 % inferior | La ventaja de China se amplía |
| 100 000 | $10–16 | $18–28 | 43 % inferior | Economías de escala dominan |
| 250 000+ | $8–13 | $15–24 | 45–46 % inferior | Ventaja máxima |
Ecosistema de cadena de suministro
La densidad de la cadena de suministro de VE en China es una ventaja estructural sin igual en ningún mercado nearshore:
- Suministro de aleación de aluminio: Fundiciones de aluminio primario a menos de 200 km de los clústeres de fundición a presión (Guangdong, Jiangsu, Chongqing) — coste de material 8–12 % inferior a la aleación importada en Europa
- Fabricación de herramentales: Proveedores de acero para moldes (H13, SKD61) y fabricantes de moldes CNC co-localizados — plazo de herramental 6–8 semanas vs. 10–14 semanas en Europa
- Procesamiento secundario: Anodizado, cataforesis, pintura en polvo y soldadura por fricción-agitación (FSW) dentro de la proximidad del parque industrial — reducción del plazo total de 2–3 semanas
Convergencia de calidad
La brecha de calidad entre China y Europa/Norteamérica se ha reducido para los fabricantes certificados IATF 16949. La clave es seleccionar proveedores con alcance IATF verificado, calificaciones VDA 6.3 « A », y sistemas de trazabilidad automotriz — no fundidores de commodity. Nuestras soluciones de fundición a presión para VE integran VHPDC, CNC 5 ejes y prueba en línea bajo un mismo techo, igualando la capacidad de proveedores Tier-1 europeos al coste chino.
IATF 16949 para carcasas de aluminio de VE: Lo que el certificado realmente demuestra
La base: IATF 16949 vs. ISO 9001
| Requisito | ISO 9001 | IATF 16949 | Por qué las carcasas de VE lo necesitan |
|---|---|---|---|
| Control estadístico de procesos (CEP/SPC) | No requerido | Cp ≥ 1,33, Cpk ≥ 1,67 en características clave | La planicidad y espesor de pared requieren control estadístico |
| Planificación avanzada de calidad del producto (APQP) | No requerido | APQP completo con revisiones de hito | Las plataformas de VE tienen cronogramas agresivos — sin espacio para lanzamientos no controlados |
| Análisis de modos de fallo y efectos (AMFE/FMEA) | Riesgo general | AMFE de proceso obligatorio, AMFE de diseño si responsable de diseño | Fallo de carcasa de VE = fuga térmica, entrada de agua — catastrófico |
| Trazabilidad | General | Trazabilidad one-up/one-down, más trazabilidad por lote | El riesgo de retirada de carcasas de VE requiere trazabilidad de lote completa |
| Desarrollo de proveedores | General | Programa de desarrollo de proveedores obligatorio | La variación de calidad de aleación de aluminio afecta directamente la integridad de la pieza fundida |
Cómo verificar la autenticidad de IATF 16949
- Consulta de certificado: Verifique el número de certificado en la base de datos de supervisión global IATF (iatfglobaloversight.org). Un PDF escaneado sin verificación en base de datos no prueba nada.
- Verificación de alcance: El alcance de certificación debe incluir explícitamente « fundición a presión de aluminio » — no solo « mecanizado » o « ensamblaje ». Proveedores con alcance limitado a « comercialización » no tienen capacidad de fabricación.
- Organismo de certificación: El organismo certificador debe estar reconocido por IATF (SGS, TÜV, BSI, DNV, Bureau Veritas). Los organismos no reconocidos por IATF emiten certificados no creíbles.
- Estado de auditoría de vigilancia: Verifique la fecha del próximo auditoría de vigilancia y no conformidades mayores abiertas. Suspensión pendiente = brechas de calidad no resueltas.
En EMP Tech, el alcance de nuestro certificado IATF 16949 cubre la fundición a presión de aluminio y el mecanizado CNC, certificado por TÜV con estado de vigilancia activo — verificable en la base de datos de supervisión IATF. Nuestro sistema de control de calidad integra CEP, APQP y trazabilidad de lote completa.
Tipos de carcasas de VE: Requisitos de fabricación por aplicación
Carcasa de motor (motor de propulsión / motor de tracción)
| Requisito | Especificación | Implicación de fabricación |
|---|---|---|
| Integración canal de refrigeración | Camisa de agua en espiral o axial, pared de canal 3–5 mm | Diseño de extracción de núcleo, fundición de precisión, VHPDC para integridad de pared |
| Tolerancia de alojamiento del estator | Ajuste H7, calidad IT7, redondez ≤0,03 mm | Mandrinado CNC 5 ejes, medición CMM en línea |
| Acabado superficial (alojamiento del estator) | Ra 1,6 µm | Mandrinado fino o rectificado |
| Estanqueidad | ≤1×10⁻⁶ mbar·L/s (helio) | Prueba de fuga de helio 100 % |
| Objetivo de peso | 3–8 kg (VE de pasajeros) | Diseño de pared delgada (2,5–3,5 mm nominal), nervios para rigidez |
Carcasa de inversor / convertidor
| Requisito | Especificación | Implicación de fabricación |
|---|---|---|
| Planicidad (montaje de módulo de potencia) | ≤0,1 mm / 100 mm | Mecanizado CNC 5 ejes en una sola sujeción |
| Apantallamiento EMI | CISPR 25 Clase 5 (30 MHz–1 GHz) | Integridad de fundición (sin porosidad pasante), tratamiento superficial |
| Planicidad interfaz térmica | Ra 0,8 µm | Superficie mecanizada, medición 100 % |
| Espesor de pared | 2,0–3,0 mm nominal | VHPDC de pared delgada, vacío para integridad de llenado |
| Estanqueidad del conector | IP67 / IP6K9K | Tolerancia de ranura de junta tórica ±0,02 mm |
Carcasa de batería / encapsulado de pack
| Requisito | Especificación | Implicación de fabricación |
|---|---|---|
| Resistencia al choque | Impacto lateral de poste, aplastamiento inferior | Diseño de nervadura estructural, selección de aleación (AlSi10Mg) |
| Índice IP | IP67 mínimo, IP6K9K para lavado | Prueba de estanqueidad 100 %, sellado FSW |
| Peso | 15–40 kg (carcasa nivel pack) | Prensa de gran tonelaje (2500T+), pared delgada (2,0–2,5 mm) |
| Resistencia a corrosión | 480 horas niebla salina (ASTM B117) | Cataforesis o pintura en polvo |
Carcasa de PDU (unidad de distribución de potencia)
| Requisito | Especificación | Implicación de fabricación |
|---|---|---|
| Aislamiento de alta tensión | Rigidez dieléctrica según ISO 6469-3 | Pureza de material, sin inclusiones |
| Estanqueidad | IP67 | Ranura de junta tórica, control de planicidad |
| Precisión de montaje | Tolerancia de posición ±0,1 mm | Diseño de fijación CNC, CMM en línea |
VHPDC: Por qué la fundición al vacío importa para las carcasas de VE
La fundición a presión estándar (HPDC) atrapa aire en la cavidad, produciendo porosidad dispersa y concentrada. Para las carcasas de VE, esta porosidad no es solo cosmética — causa:
- Caminos de fuga: La porosidad pasante en carcasas selladas causa fallos de prueba de fuga de helio a tasas del 5–15 % con HPDC estándar
- Debilidad mecánica: La porosidad en zonas estructurales (bosses de pernos, caminos de carga al choque) reduce la vida a la fatiga un 30–50 %
- Ampollamiento durante tratamiento térmico: Cualquier tratamiento térmico T6 (solubilizado a 500+°C) expande el gas atrapado, causando ampollas superficiales
La fundición a presión al vacío de alta presión (VHPDC) evacúa la cavidad antes de la inyección, reduciendo la porosidad a <0,5 % en superficies críticas y <1 mL/100 g global. Esto permite:
- Tasa de aprobación de prueba de estanqueidad del 100 % en carcasas selladas (objetivo: <1×10⁻⁶ mbar·L/s)
- Capacidad de tratamiento térmico T6 (para aleaciones AlSi10Mg, A356)
- Propiedades mecánicas consistentes (alargamiento >8 % para carcasas estructurales)
| Métrica de porosidad | HPDC estándar | VHPDC | Mejora |
|---|---|---|---|
| Porosidad global (mL/100g) | 1,5–3,0 | 0,3–0,8 | Reducción del 60–75 % |
| Porosidad superficie crítica | 1–3 % | <0,5 % | Reducción del 80 %+ |
| Rendimiento primer paso prueba estanqueidad | 85–95 % | 99,5 %+ | Mejora del 5–15 % |
| Tratabilidad térmica T6 | No (ampollamiento) | Sí | Habilitante para aleaciones estructurales |
La fábrica integrada: Fundición a presión + CNC + Prueba bajo un mismo techo
Por qué la integración importa para las carcasas de VE
Una carcasa de VE atraviesa tres etapas de fabricación: fundición, mecanizado y prueba. Cuando estas etapas ocurren en instalaciones distintas, los siguientes riesgos se acumulan:
| Riesgo del modelo externalizado | Impacto en carcasas de VE | Solución integrada |
|---|---|---|
| Transporte entre sitios de fundición y mecanizado | ±0,05–0,10 mm de deriva dimensional en características críticas (alojamiento del estator, plataformas de montaje) | Instalación única, sin transporte |
| Brecha de responsabilidad de calidad | El fundidor culpa al mecanizador por fugas, el mecanizador culpa al fundidor | Un sistema de calidad, un responsable único |
| Extensión del plazo | 2–4 semanas de logística adicional entre sitios | Flujo fundición-a-mecanizado de 3–5 días |
| Brecha de trazabilidad | La identidad de lote se pierde en las fronteras de instalación | Trazabilidad de lote completa de fundición a envío |
Nuestra instalación de fabricación integra 13 islas de fundición a presión VHPDC (350T–3050T), 150+ centros de mecanizado CNC (4/5 ejes) y prueba en línea (Zeiss CMM, rayos X, fuga de helio) bajo un mismo techo — permitiendo un flujo fundición-a-mecanizado de 3–5 días con responsabilidad de calidad única.
Checklist de auditoría de proveedor: 15 preguntas para proveedores de carcasas de VE en China
Sistema de calidad (5 preguntas)
- ¿Número y alcance del certificado IATF 16949? — Verifique en iatfglobaloversight.org. El alcance debe incluir « fundición a presión de aluminio ».
- ¿Calificación de auditoría de proceso VDA 6.3? — Solicite el último informe de auditoría. Clase A (<3,0 de promedio) es el mínimo Tier-1. Clase B indica riesgo controlado; Clase C significa brechas significativas.
- ¿Paquete documental de muestra PPAP Level 3? — Pida una muestra censurada de una pieza en producción actual. Sin paquete PPAP = sin preparación automotriz.
- ¿Datos de Cpk para piezas en producción actual? — Solicite cartas CEP para 3–5 dimensiones clave de una pieza actual. Cpk ≥ 1,67 es el estándar Tier-1.
- ¿Sistema de trazabilidad e historial de retirada? — ¿Cómo rastrea el proveedor lote de material → fundición → disparo de molde → lote de mecanizado → envío? ¿Retiradas en los últimos 3 años?
Capacidad de fabricación (5 preguntas)
- ¿Tasa de penetración VHPDC? — ¿Qué porcentaje de máquinas de fundición a presión están equipadas con vacío? 100 % VHPDC significa capacidad de vacío total; <50 % significa uso selectivo únicamente.
- ¿Tonelaje máximo de máquina de fundición a presión? — Las carcasas de batería de VE a menudo requieren 2500T+. Las carcasas de motor típicamente necesitan 800–1600T. Verifique el tonelaje adecuado para el tamaño de su pieza.
- ¿Capacidad CNC 5 ejes y mecanizado en una sola sujeción? — ¿Puede el proveedor mecanizar todas las características críticas en una sola sujeción? Pida fotos de fijaciones y hojas de sujeción.
- ¿Tasa de inspección en línea? — ¿Qué porcentaje de piezas pasan por CMM, rayos X y prueba de estanqueidad en línea (no muestreo)? 100 % en línea para dimensiones críticas y estanqueidad es el estándar Tier-1.
- ¿Capacidades de tratamiento superficial? — ¿Ofrece el proveedor cataforesis, pintura en polvo, anodizado o FSW internamente o a través de socios calificados cercanos?
Ingeniería y gestión de programas (5 preguntas)
- ¿Proceso de análisis DFM? — Pida un informe DFM de muestra. Una revisión DFM estructurada puede eliminar el 60–80 % de defectos potenciales antes del herramental, como detallamos en nuestro artículo sobre cómo el análisis DFM reduce los defectos de fundición a presión.
- ¿Herramienta de simulación Moldflow y experiencia? — ¿Qué software (Magma, Procast, Flow-3D)? ¿Cuántas simulaciones por proyecto? Solicite un informe de simulación de llenado + solidificación.
- ¿Diseño y propiedad del herramental? — ¿Quién diseña el molde? ¿De quién es el molde? ¿Qué pasa con el molde al terminar el contrato? Asegure claridad contractual sobre propiedad y derechos de transferencia.
- ¿Cronograma del proyecto de DFM a PPAP? — Estándar: 12–16 semanas (DFM 3 semanas, fabricación de molde 6–8 semanas, ensayos T1–T3 2–4 semanas, PPAP 2 semanas). Proyectos que exceden 3 iteraciones de molde indican inestabilidad de proceso.
- ¿Clientes de referencia y volúmenes de producción? — Pida clientes de referencia con volúmenes similares. Un proveedor que produce 50 000+ carcasas/año para un Tier-1 ha demostrado escalabilidad.
Realidad de costes: China vs. Nearshore para carcasas de aluminio de VE
Comparación de coste total entregado (50 000 unidades/año, carcasa de motor)
| Elemento de coste | China (USD) | Nearshore — México (USD) | Nearshore — Europa del Este (USD) |
|---|---|---|---|
| Fundición + CNC unitario | $14–18 | $22–30 | $20–26 |
| Herramental (amortizado en 3 años) | $3–5 | $4–6 | $4–6 |
| Logística (flete marítimo + aduana) | $0,50–1,00 | $0,20–0,40 | $0,30–0,50 |
| Coste de calidad (chatarra + retrabajo) | $0,50–1,00 (con <2 % chatarra) | $1,50–3,00 (con 5–8 % chatarra) | $1,00–2,00 |
| Buffer de inventario (stock de seguridad) | $0,50–0,80 | $0,20–0,30 | $0,30–0,40 |
| Coste total entregado | $18,50–25,80 | $27,90–39,70 | $25,60–34,90 |
Conclusión clave: La ventaja de coste unitario de China (35–40 %) se compensa parcialmente con la logística, pero las diferencias de coste de calidad amplían la brecha. Un proveedor con 2 % de tasa de chatarra y 100 % de inspección en línea — típico de fabricantes chinos certificados IATF 16949 + VDA 6.3 clase A — entrega un coste total 3–5 % inferior al de un proveedor nearshore con 8 % de chatarra e inspección por muestreo.
Los costes ocultos de los proyectos de fundición a presión — cambios de ingeniería, recualificación PPAP, devoluciones de campo — a menudo superan los ahorros unitarios visibles de un proveedor más barato. Analizamos esto en detalle en nuestro artículo sobre costes ocultos en proyectos de fundición a presión.
Señales de alarma: 5 señales de que un proveedor de carcasas de VE no está listo para producción
- « IATF 16949 está en curso » — Sin certificado válido = sin sistema de calidad automotriz. No acepte « pendiente » como sustituto de un certificado verificado.
- Sin capacidad VHPDC — Si el proveedor no puede mostrar sistemas de vacío en máquinas de fundición a presión, las carcasas propensas a fugas fallarán a tasas del 5–15 %.
- Inspección por muestreo únicamente — Si la prueba de estanqueidad se hace en una muestra (5–10 %) en lugar de en el 100 % de las carcasas selladas, se producirán fallos de fuga en campo.
- Sin documentación PPAP — Si el proveedor no puede producir un paquete PPAP Level 3 de muestra, nunca ha cualificado una pieza para producción automotriz.
- Sin simulación Moldflow — Si el proveedor diseña moldes « por experiencia » sin simulación, espere 3–5 iteraciones de molde y cronogramas de 20+ semanas.
Preguntas frecuentes
P: ¿Cómo verifico que un proveedor chino de carcasas de aluminio para VE tiene IATF 16949?
R: Busque el número de certificado en la base de datos de supervisión global IATF (iatfglobaloversight.org). Confirme que el alcance incluye « fundición a presión de aluminio », que el organismo certificador está reconocido por IATF (TÜV, SGS, BSI, DNV), y que el estado de auditoría de vigilancia está activo sin no conformidades mayores abiertas.
P: ¿Cuál es el plazo típico para una carcasa de aluminio de VE a medida de un proveedor chino?
R: Para una pieza bien diseñada, 12–16 semanas de DFM a aprobación PPAP: DFM y Moldflow 3 semanas, fabricación de molde 6–8 semanas, ensayos T1–T3 2–4 semanas, documentación PPAP 2 semanas. Los proyectos que requieren más de 3 iteraciones de molde se extienden a 20+ semanas e indican inestabilidad de proceso.
P: ¿Son competitivos los proveedores chinos de fundición a presión para la producción de carcasas de VE a 50 000+ unidades/año?
R: Sí. A 50 000+ unidades/año, el coste unitario de China es 35–40 % inferior a las alternativas nearshore, con coste total entregado (incluyendo logística y costes de calidad) todavía 25–30 % inferior. La ventaja de coste se amplía con volúmenes mayores debido a economías de escala y menores tasas de chatarra con VHPDC.
P: ¿Qué calificación VDA 6.3 debería tener un proveedor de carcasas de VE?
R: Clase A (promedio <3,0) es el mínimo Tier-1. VDA 6.3 es el estándar de auditoría de proceso del Grupo Volkswagen, ampliamente adoptado por OEM europeos y Tier-1 como referencia de cualificación de proveedores. Clase B (3,0–4,0) indica riesgo controlado que requiere planes de mejora; Clase C (>4,0) significa brechas de calidad significativas.
P: ¿Puede un proveedor chino realizar el tratamiento térmico T6 de carcasas de VE después de la fundición a presión?
R: Solo con VHPDC. El HPDC estándar atrapa gas que se ampolla durante el tratamiento térmico T6 de solubilizado (500+°C). El VHPDC reduce la porosidad por debajo del 0,5 % en superficies críticas, permitiendo el tratamiento térmico T6 para aleaciones estructurales AlSi10Mg y A356 — alcanzando alargamiento >8 % y resistencia a tracción >280 MPa requeridos para carcasas de batería relevantes al choque.