什么是定制EV铝合金壳体供应商?
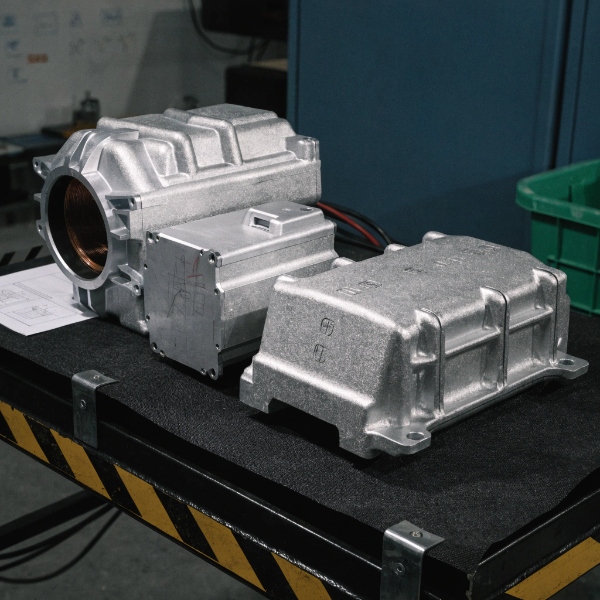
定制EV铝合金壳体供应商是按照客户特定设计、在IATF 16949认证质量体系下,专门为电动汽车平台工程设计和生产铝合金压铸壳体——电机壳体、逆变器壳体、电池包壳体、PDU壳体——的制造商。与标准压铸厂不同,EV壳体专家理解电动驱动系统特有的功能需求:通过集成冷却通道实现热管理、为功率电子提供EMI屏蔽、为续航实现轻量化、以及为碰撞安全保证结构完整性。
这一区别至关重要,因为EV铝合金壳体不是通用铸件。电机壳体必须通过集成水套散发2–5 kW的定子持续热量。逆变器壳体必须在满足CISPR 25 Class 5屏蔽要求的同时,维持功率模块安装面平面度≤0.1 mm。这些要求驱动了特定的工艺决策——真空压铸以降低孔隙率、5轴CNC以实现单装夹加工、氦气检漏以实现100%验证——这些都是通用压铸厂无法提供的。
为什么选择中国作为EV铝合金壳体供应商?
产量级别的成本结构
| 产量(件/年) | 中国单件成本(美元) | 近岸单件成本(美元) | 成本差异 | 盈亏平衡分析 |
|---|---|---|---|---|
| 10,000 | $18–28 | $28–42 | 低35–40% | 模具摊销有利于中国 |
| 50,000 | $12–20 | $22–35 | 低40–43% | 中国优势扩大 |
| 100,000 | $10–16 | $18–28 | 低43% | 规模经济主导 |
| 250,000+ | $8–13 | $15–24 | 低45–46% | 最大优势 |
供应链生态
中国EV供应链密度是任何近岸市场无法匹敌的结构性优势:
- 铝合金供应: 原铝冶炼厂距离压铸产业集群(广东、江苏、重庆)200公里以内——材料成本比欧洲进口合金低8–12%
- 模具制造: 模具钢(H13、SKD61)供应商和CNC模具制造商同地集聚——模具交期6–8周,而欧洲为10–14周
- 二次加工: 阳极氧化、电泳、粉末喷涂和搅拌摩擦焊(FSW)服务商位于工业园区周边——总交期缩短2–3周
质量趋同
对于IATF 16949认证的制造商,中国与欧洲/北美之间的质量差距已经缩小。关键在于选择具有已验证IATF范围、VDA 6.3"A"级评分和汽车追溯系统的供应商——而非大宗商品压铸厂。我们的EV压铸解决方案将VHPDC、5轴CNC和在线检测集成在同一厂区,以中国成本结构匹配Tier-1欧洲供应商的能力。
IATF 16949对EV铝合金壳体:认证实际证明了什么
基准线:IATF 16949 vs. ISO 9001
| 要求 | ISO 9001 | IATF 16949 | 为什么EV壳体需要它 |
|---|---|---|---|
| 统计过程控制(SPC) | 不要求 | 关键特性Cp ≥ 1.33, Cpk ≥ 1.67 | 壳体平面度和壁厚需要统计控制 |
| 先期产品质量策划(APQP) | 不要求 | 完整APQP含阶段评审 | EV平台时间紧迫——无法承受不受控的量产启动 |
| 失效模式与影响分析(FMEA) | 基于风险,通用 | 过程FMEA强制要求,设计FMEA在有设计责任时 | EV壳体失效 = 热失控、进水——灾难性 |
| 追溯性 | 通用 | 上下游追溯,外加批次追溯 | EV壳体召回风险要求完整批次追溯 |
| 供应商开发 | 通用 | 供应商开发计划强制要求 | 铝合金质量波动直接影响铸件完整性 |
如何验证IATF 16949真实性
- 证书查询: 在IATF全球监管数据库(iatfglobaloversight.org)查询证书编号。没有数据库验证的扫描PDF毫无意义。
- 范围验证: 认证范围必须明确包含"铝合金压铸"——而不仅仅是"机加工"或"装配"。范围限于"贸易"的供应商没有制造能力。
- 认证机构: 认证机构必须是IATF认可的(SGS、TÜV、BSI、DNV、Bureau Veritas)。非IATF认可的认证机构签发的证书不可信。
- 监督审核状态: 查询下次监督审核日期和任何未关闭的重大不符合项。待暂停 = 未解决的质量缺口。
EMP Tech的IATF 16949证书范围涵盖铝合金压铸和CNC加工,由TÜV认证,监督状态为活跃——可在IATF监管数据库中验证。我们的质量控制系统集成SPC、APQP和完整批次追溯。
EV壳体类型:按应用的制造要求
电机壳体(驱动电机 / 牵引电机)
| 要求 | 规格 | 制造影响 |
|---|---|---|
| 冷却通道集成 | 螺旋或轴向水套,通道壁厚3–5 mm | 抽芯设计,精密铸造,VHPDC保证壁面完整性 |
| 定子孔公差 | H7配合,IT7级,圆度≤0.03 mm | 5轴CNC镗孔,在线CMM测量 |
| 表面粗糙度(定子孔) | Ra 1.6 µm | 精镗或珩磨 |
| 泄漏完整性 | ≤1×10⁻⁶ mbar·L/s(氦气) | 100%氦气检漏 |
| 重量目标 | 3–8 kg(乘用EV) | 薄壁设计(名义2.5–3.5 mm),加强筋提升刚度 |
逆变器 / 转换器壳体
| 要求 | 规格 | 制造影响 |
|---|---|---|
| 平面度(功率模块安装面) | ≤0.1 mm / 100 mm | 单装夹5轴CNC加工 |
| EMI屏蔽 | CISPR 25 Class 5(30 MHz–1 GHz) | 铸造完整性(无穿透性气孔),表面处理 |
| 热界面平面度 | Ra 0.8 µm | 加工表面,100%测量 |
| 壁厚 | 名义2.0–3.0 mm | 薄壁VHPDC,真空保证填充完整性 |
| 连接器密封 | IP67 / IP6K9K | O型圈槽公差±0.02 mm |
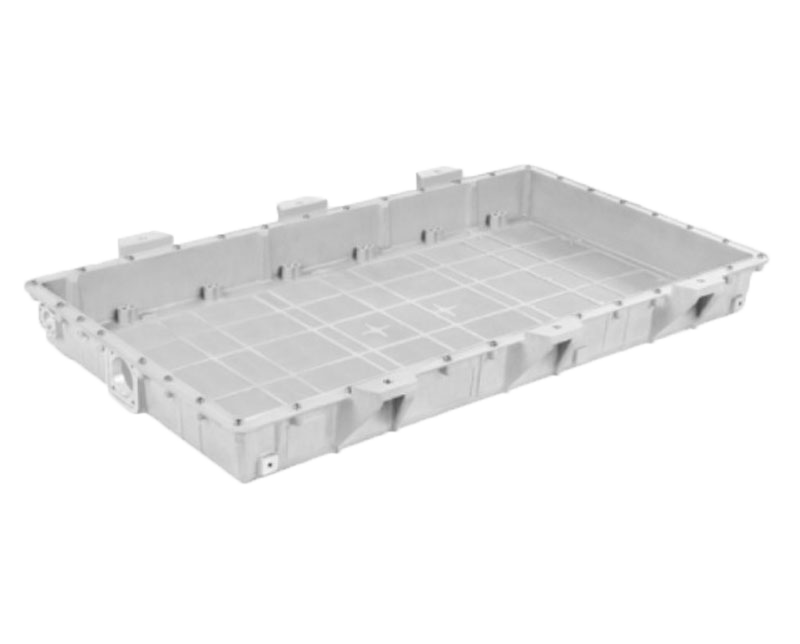
电池壳体 / 包体封装
| 要求 | 规格 | 制造影响 |
|---|---|---|
| 碰撞性能 | 侧柱碰、底部冲击 | 结构加强筋设计,合金选择(AlSi10Mg) |
| IP等级 | 最低IP67,清洗用IP6K9K | 100%检漏,FSW密封 |
| 重量 | 15–40 kg(包级壳体) | 大吨位压铸机(2500T+),薄壁(2.0–2.5 mm) |
| 耐腐蚀性 | 480小时盐雾试验(ASTM B117) | 电泳或粉末喷涂 |
PDU(配电单元)壳体
| 要求 | 规格 | 制造影响 |
|---|---|---|
| 高压绝缘 | 介电强度符合ISO 6469-3 | 材料纯度,无夹杂物 |
| 密封 | IP67 | O型圈槽,平面度控制 |
| 安装精度 | 位置公差±0.1 mm | CNC夹具设计,在线CMM |
VHPDC:为什么真空压铸对EV壳体至关重要
标准高压压铸(HPDC)在型腔内截留空气,产生分散和集中气孔。对EV壳体而言,这些气孔不仅是外观问题——它会导致:
- 泄漏路径: 密封壳体的穿透性气孔在标准HPDC下导致5–15%的氦气检漏失败率
- 机械弱点: 结构区域(螺栓凸台、碰撞载荷路径)中的气孔使疲劳寿命降低30–50%
- 热处理起泡: 任何T6热处理(500+°C固溶处理)都会使截留气体膨胀,导致表面起泡
真空高压压铸(VHPDC)在压射前抽空型腔,将关键面气孔率降至0.5%以下,整体气孔率降至1 mL/100 g以下。这使得以下成为可能:
- 密封壳体100%检漏通过率(目标:<1×10⁻⁶ mbar·L/s)
- T6热处理能力(适用于AlSi10Mg、A356合金)
- 一致的力学性能(结构壳体延伸率>8%)
| 气孔指标 | 标准HPDC | VHPDC | 改善 |
|---|---|---|---|
| 整体气孔率(mL/100g) | 1.5–3.0 | 0.3–0.8 | 降低60–75% |
| 关键面气孔率 | 1–3% | <0.5% | 降低80%以上 |
| 检漏一次通过率 | 85–95% | 99.5%以上 | 提升5–15% |
| T6可热处理性 | 否(起泡) | 是 | 为结构合金赋能 |
一体化工厂:压铸 + CNC + 检测同在一处
为什么一体化对EV壳体重要
EV壳体需要三个制造阶段:铸造、加工和检测。当这些阶段在不同设施中进行时,以下风险叠加:
| 外包模式风险 | 对EV壳体的影响 | 一体化解决方案 |
|---|---|---|
| 铸造与加工场地间运输 | 关键特征(定子孔、安装面)尺寸漂移±0.05–0.10 mm | 单一设施,无运输 |
| 质量责任缺口 | 铸造方指责加工方泄漏问题,加工方指责铸造方 | 单一质量体系,单一责任方 |
| 交期延长 | 场地间增加2–4周物流时间 | 3–5天铸到加工流转 |
| 追溯缺口 | 批次身份在设施边界丢失 | 从熔炼到出货的完整批次追溯 |
我们的制造设施在同一厂区集成了13台VHPDC压铸岛(350T–3050T)、150+台CNC加工中心(4/5轴)和在线检测(Zeiss CMM、X光、氦气检漏)——实现3–5天铸到加工流转,由单一质量体系负责。
供应商审核清单:面向中国EV壳体供应商的15个问题
质量体系(5个问题)
- IATF 16949证书编号和范围? — 在iatfglobaloversight.org验证。范围必须包含"铝合金压铸"。
- VDA 6.3过程审核评分? — 索要最新审核报告。A级(平均<3.0)为Tier-1最低要求。B级表示受控风险;C级表示重大缺口。
- PPAP Level 3样本文档包? — 索要当前量产零件的脱敏样本。没有PPAP文件包 = 没有汽车生产就绪度。
- 当前量产零件的Cpk数据? — 索要当前零件3–5个关键尺寸的SPC控制图。Cpk ≥ 1.67为Tier-1标准。
- 追溯系统和召回历史? — 供应商如何追溯材料批次→熔炼→压铸模次→加工批次→出货?过去3年有无召回事件?
制造能力(5个问题)
- VHPDC覆盖率? — 压铸机中配备真空系统的比例是多少?100% VHPDC意味着全面真空能力;<50%意味着仅选择性使用。
- 最大压铸机吨位? — EV电池壳体通常需要2500T以上。电机壳体一般需要800–1600T。验证供应商有足够的吨位满足你的零件尺寸。
- 5轴CNC能力和单装夹加工? — 供应商能否在一次装夹中加工所有关键特征?索要夹具照片和装夹单。
- 在线检测比例? — 多少比例的零件通过CMM、X光和检漏在线检测(而非抽检)?关键尺寸和泄漏完整性100%在线检测是Tier-1标准。
- 表面处理能力? — 供应商是否提供电泳、粉末喷涂、阳极氧化或FSW的厂内或合格周边合作伙伴能力?
工程和项目管理(5个问题)
- DFM分析流程? — 索要DFM样本报告。结构化的DFM评审可在模具制造前消除60–80%的潜在缺陷,正如我们在关于DFM分析如何减少压铸缺陷的文章中所述。
- 模流模拟工具和经验? — 使用什么软件(Magma、Procast、Flow-3D)?每个项目做几次模拟?索要填充+凝固模拟报告样本。
- 模具设计和所有权? — 谁设计模具?模具归谁所有?合同结束时模具如何处理?确保模具设计所有权和转让权在合同中明确规定。
- 从DFM到PPAP的项目时间线? — 标准:12–16周(DFM 3周,模具制造6–8周,T1–T3试模2–4周,PPAP 2周)。超过3轮模具迭代的项目表明工艺不稳定。
- 参考客户和产量? — 索要相似产量的参考客户。一个为Tier-1年产50,000+壳体的供应商已证明其可扩展性。
成本现实:中国 vs. 近岸用于EV铝合金壳体
总到岸成本对比(年产50,000件,电机壳体)
| 成本要素 | 中国(美元) | 近岸——墨西哥(美元) | 近岸——东欧(美元) |
|---|---|---|---|
| 单件压铸+CNC | $14–18 | $22–30 | $20–26 |
| 模具(3年摊销) | $3–5 | $4–6 | $4–6 |
| 物流(海运+清关) | $0.50–1.00 | $0.20–0.40 | $0.30–0.50 |
| 质量成本(废品+返工) | $0.50–1.00(废品率<2%) | $1.50–3.00(废品率5–8%) | $1.00–2.00 |
| 库存缓冲(安全库存) | $0.50–0.80 | $0.20–0.30 | $0.30–0.40 |
| 总到岸成本 | $18.50–25.80 | $27.90–39.70 | $25.60–34.90 |
关键洞察: 中国的单件成本优势(35–40%)部分被物流抵消,但质量成本差异放大了差距。一家废品率2%、100%在线检测的供应商——IATF 16949 + VDA 6.3 A级中国制造商的典型水平——总成本比废品率8%、仅抽检的近岸供应商低3–5%。
压铸项目的隐性成本——工程变更、PPAP重新资质认证、现场退货——往往超过更便宜供应商的可见单件节省。我们在关于压铸项目隐性成本的文章中对此进行了详细分析。
危险信号:EV壳体供应商未达生产就绪的5个迹象
- "IATF 16949正在办理中" — 没有有效证书 = 没有汽车质量体系。不要接受"待定"作为已验证证书的替代。
- 无VHPDC能力 — 如果供应商无法在压铸机上展示真空系统,易泄漏壳体将以5–15%的比率失效。
- 仅抽样检测 — 如果检漏仅对样本(5–10%)而非100%密封壳体进行,现场泄漏故障将不可避免。
- 无PPAP文档 — 如果供应商无法提供PPAP Level 3样本文件包,则其从未为汽车生产资质认证过任何零件。
- 无模流模拟 — 如果供应商"凭经验"设计模具而不进行模拟,预计3–5轮模具迭代和20+周的时间线。
常见问题
问:如何验证中国EV铝合金壳体供应商具有IATF 16949?
答:在IATF全球监管数据库(iatfglobaloversight.org)查询证书编号。确认范围包含"铝合金压铸",认证机构为IATF认可(TÜV、SGS、BSI、DNV),监督审核状态为活跃且无未关闭的重大不符合项。
问:从中国供应商定制EV铝合金壳体的典型交期是多少?
答:对于工程良好的零件,从DFM到PPAP批准12–16周:DFM和模流3周,模具制造6–8周,T1–T3试模2–4周,PPAP文档2周。需要3轮以上模具迭代的项目延长至20+周,表明工艺不稳定。
问:中国压铸供应商在50,000+件/年的EV壳体生产上有竞争力吗?
答:是的。在50,000+件/年时,中国单件成本比近岸替代方案低35–40%,总到岸成本(含物流和质量成本)仍低25–30%。由于规模经济和VHPDC带来的更低废品率,成本优势在更高产量时进一步扩大。
问:EV壳体供应商应具备什么VDA 6.3评分?
答:A级(平均分<3.0)是Tier-1最低要求。VDA 6.3是大众汽车集团的过程审核标准,被欧洲OEM和Tier-1广泛采用作为供应商资质基准。B级(3.0–4.0)表示需要改进计划的受控风险;C级(>4.0)表示重大质量缺口。
问:中国供应商能在压铸后对EV壳体进行T6热处理吗?
答:仅限VHPDC。标准HPDC截留的气体在T6固溶处理(500+°C)时膨胀起泡。VHPDC将关键面气孔率降至0.5%以下,使AlSi10Mg和A356结构合金能够进行T6热处理——达到碰撞相关电池壳体所需的延伸率>8%和抗拉强度>280 MPa。