Obtenez un devis de moulage sous pression sous 5 jours ouvrés
Demander un devis pour des pièces sur mesure en aluminium moulé sous pression est le moyen le plus rapide de passer du concept de conception à la réalité de la production. Chez EMP Tech, nous fournissons des devis détaillés et révisés par l’ingénierie dans les 5 jours ouvrés suivant la réception de votre dossier de RFQ — incluant un retour DFM, une ventilation des coûts d’outillage, une analyse du prix de pièce et un calendrier de projet adapté à votre date de SOP.
Que vous ayez besoin de carters de moteur VE, de carters d’onduleur, de bacs de batterie, de carters de transmission ou de supports structurels — notre équipe de devis combine 15 ans d’expérience de production VHPDC avec une capacité de simulation Moldflow pour vous donner un prix qui reflète une fabricabilité réelle — pas une estimation. Pour démarrer votre devis, contactez-nous avec votre modèle 3D et vos exigences techniques.
Ce dont nous avons besoin pour établir votre devis
Un devis précis nécessite une entrée précise. Le tableau ci-dessous liste les informations minimales que notre équipe d’ingénierie nécessite pour produire un devis exact. Les dossiers de RFQ incomplets sont la cause n°1 des devis retardés et des prix révisés — consultez notre guide RFQ pour les acheteurs OEM pour la check-list complète.
| Catégorie d’information | Documents requis | Pourquoi nous en avons besoin |
|---|---|---|
| Modèle CAO 3D | Fichier STEP ou IGES (SolidWorks/Creo natif également accepté) | Détermine la géométrie de la pièce, les contre-dépouilles, la faisabilité de démoulage et le stock d’usinage |
| Dessin 2D avec tolérances | PDF avec GD&T, cotes critiques, spécifications de surface | Identifie les caractéristiques à tolérance serrée qui entraînent des coûts d’usinage et d’inspection |
| Spécification d’alliage | ADC12, A380, AlSi10Mg, A356 ou sur mesure | Affecte le coût matière, l’usinabilité et les exigences de traitement thermique |
| Volume annuel estimé | Pièces par an (et demande mensuelle de pointe) | Détermine la classe d’outillage (prototype vs. production), la cavitation et le niveau d’automatisation |
| Exigences de traitement de surface | Anodisation, peinture poudre, cataphorèse, grenaillage ou brut de fonderie | Chaque procédé de finition a des implications de coût et de délai différentes |
| Exigences d’essai et de qualité | Norme d’essai d’étanchéité, niveau de RTX, plan d’inspection CMM, niveau PPAP | Détermine l’allocation d’équipement d’inspection et le coût de documentation qualité |
| Calendrier de projet | Date RFQ, objectif de lancement d’outillage, date de SOP | Détermine si la voie d’outillage standard ou accélérée est nécessaire |
| Exigences d’usinage | Brut de fonderie ou usiné ; si usiné, quelles caractéristiques et tolérances | Les opérations CNC sont un facteur de coût majeur — le savoir en amont évite la sous-estimation |
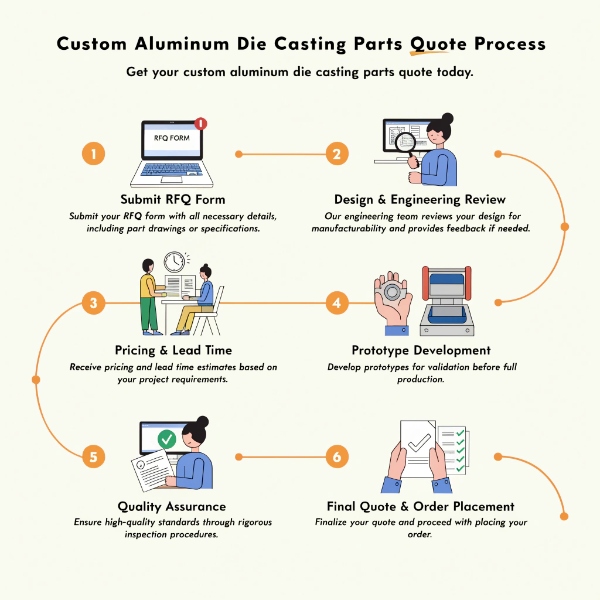
Comment fonctionne notre processus de devis : 4 étapes
Étape 1 : Réception de la RFQ et accusé de réception (Jour 0–1)
Lorsque vous soumettez votre RFQ en nous contactant, notre équipe d’ingénierie commerciale enregistre la demande et envoie un accusé de réception dans les 24 heures. Nous confirmons :
- Tous les documents requis reçus (modèle 3D, dessin 2D, alliage, volume, surface, essai, calendrier)
- Informations manquantes identifiées et demandées
- Délai de devis confirmé (standard : 5 jours ouvrés ; accéléré : 3 jours ouvrés pour pièces simples)
- Ingénieur de projet dédié assigné comme point de contact unique
Étape 2 : Revue DFM et analyse de fabricabilité (Jour 1–3)
Avant de générer un chiffre, notre équipe d’ingénierie conduit une revue DFM préliminaire :
| Élément de revue DFM | Ce que nous analysons | Impact sur le devis |
|---|---|---|
| Uniformité d’épaisseur de paroi | Rapports de transition, paroi min/max, sections épaisses | Détermine la faisabilité de remplissage, l’estimation du temps de cycle, le risque de porosité |
| Dépouilles et contre-dépouilles | Exigences de noyaux latéraux, nombre de tiroirs, complexité du plan de joint | Affecte directement le coût d’outillage (3 000 à 15 000 $ par tiroir) |
| Emplacement du plan de joint | Bavures sur surfaces fonctionnelles, stabilité dimensionnelle | Détermine les opérations d’usinage nécessaires |
| Concept d’attaque et de débordoir | Placement préliminaire de l’attaque, estimation du temps de remplissage | Affecte l’hypothèse de taux de rebut dans le prix de pièce |
| Analyse de tolérance | Cotes critiques vs. capacité brute de fonderie (ISO 8062) | Identifie les caractéristiques nécessitant de l’usinage CNC vs. brut de fonderie |
| Surface de projection et surface développée | Volume de tirage, sélection du tonnage machine | Détermine l’allocation machine et le taux horaire |
Si la revue DFM identifie des modifications de conception qui réduiraient le coût ou amélioreraient la qualité, nous les incluons comme recommandations DFM dans le devis — non comme une condition, mais comme une valeur ajoutée d’ingénierie. Cette approche est un élément central de notre capacité de fonderie sous pression automobile.
Étape 3 : Build-up des coûts et génération du devis (Jour 3–4)
Notre devis inclut une ventilation transparente des coûts :
| Élément de coût | Ce qu’il couvre | Comment nous le calculons |
|---|---|---|
| Outillage (one-shot) | Conception du moule, acier (H13/Dievar), usinage, traitement thermique, premier échantillonnage | Basé sur la taille de pièce, la complexité, la cavitation et le nombre de tiroirs |
| Prix de pièce (par pièce) | Matière, cycle de moulage, ébavurage, ébarbage, inspection | Basé sur le temps de cycle, le poids d’alliage, le taux machine et le taux de rebut |
| Usinage CNC (par pièce) | Usinage 4/5 axes des caractéristiques critiques | Basé sur le temps d’usinage, l’usure d’outil et la complexité du montage |
| Traitement de surface (par pièce) | Anodisation, peinture poudre, cataphorèse, etc. | Basé sur la surface et le type de procédé |
| Essai et qualité (par pièce) | CMM, RTX, essai d’étanchéité, documentation PPAP | Basé sur le plan d’inspection et le niveau PPAP |
| Emballage et logistique | Emballage personnalisé, codage à barres, étiquetage, expédition FOB/DAP | Basé sur la taille de pièce, la destination et les exigences d’emballage |
Étape 4 : Soumission du devis et appel de revue technique (Jour 5)
Le paquet de devis final comprend :
- Devis commercial — tarification itemisée avec outillage, prix de pièce et paliers de volume
- Rapport DFM — constats de fabricabilité avec modifications de conception recommandées
- Simulation Moldflow préliminaire — animation de remplissage et prédiction de porosité (pour pièces complexes)
- Calendrier de projet — du lancement d’outillage au SOP, avec jalons clés (T1, T2, T3, PPAP)
- Appel de revue technique — appel de 30 à 60 minutes avec l’ingénieur de projet assigné pour parcourir le devis et répondre aux questions
Ce qui rend un devis de fonderie exact vs. trompeur
Tous les devis de fonderie ne se valent pas. Un devis qui semble 15 % moins cher peut coûter 40 % plus cher en production en raison d’hypothèses cachées. Voici les signaux d’alerte à surveiller :
| Signal d’alerte du devis | Ce qu’il signifie | Impact sur le coût |
|---|---|---|
| Aucune revue DFM mentionnée | Le fondeur a sauté l’analyse de fabricabilité | Itérations d’outillage 3 à 5×, 15 000 à 50 000 $ de modifications |
| Prix d’outillage suspect bas | Le fondeur peut utiliser un acier de qualité inférieure ou monotype pour un besoin multitype | Durée de vie de l’outillage <50 000 tirs vs. >100 000 ; reconditionnement prématuré |
| Prix de pièce sans hypothèse de rebut | Aucun taux de rebut intégré | Coût de rebut caché de 4 à 8 % passé à l’acheteur en production |
| Usinage CNC non devisé séparément | Usinage groupé dans le prix de pièce sans ventilation | Pas de visibilité sur le coût d’usinage ; difficile à optimiser |
| Pas de coût de documentation PPAP ou qualité | Le fondeur peut ne pas inclure la conformité IATF 16949 | La documentation PPAP Level 3 coûte 3 000 à 8 000 $ ; si non devisée, elle manque ou est facturée plus tard |
| Pas de calendrier de projet | Pas d’engagement sur les jalons | Risque de retard de SOP ; des glissements de 4 à 8 semaines sont courants sans calendrier |
| Devis livré en <24 heures | Aucune revue d’ingénierie n’a été effectuée | Le prix est une estimation, pas une analyse ; sera révisé après attribution |
Nous discutons de ces pièges tarifaires en détail dans notre article sur les coûts cachés des projets de fonderie sous pression, où nous détaillons comment les devis bas se convertissent en coût total de projet élevé.
Pièces de fonderie sur mesure que nous devisons le plus fréquemment
| Catégorie de pièce | Alliage typique | Volume typique | Gamme d’outillage | Gamme de prix de pièce |
|---|---|---|---|---|
| Carter de moteur VE | ADC12 / AlSi10Mg | 50 000 à 500 000/an | 45 000 à 120 000 $ | 8 à 25 $/pièce |
| Carter d’onduleur / convertisseur | ADC12 / A380 | 30 000 à 200 000/an | 30 000 à 80 000 $ | 6 à 18 $/pièce |
| Bac / carter de batterie | ADC12 / A356 | 20 000 à 150 000/an | 50 000 à 150 000 $ | 12 à 35 $/pièce |
| Carter de transmission | ADC12 | 40 000 à 300 000/an | 35 000 à 90 000 $ | 7 à 20 $/pièce |
| Support structurel | ADC12 / A380 | 100 000 à 1 000 000/an | 15 000 à 40 000 $ | 1,50 à 6 $/pièce |
| Carter de contrôleur de moteur | ADC12 | 30 000 à 200 000/an | 25 000 à 65 000 $ | 5 à 15 $/pièce |
| Support / patin de moteur | ADC12 / A380 | 50 000 à 500 000/an | 20 000 à 50 000 $ | 3 à 10 $/pièce |
| Carter PDU | ADC12 | 20 000 à 100 000/an | 20 000 à 55 000 $ | 4 à 12 $/pièce |
Note : Toutes les gammes sont indicatives. Les devis réels dépendent de la géométrie de pièce, des exigences de tolérance, du traitement de surface et du volume. Soumettez votre modèle 3D pour un devis précis.
Comment soumettre votre RFQ à EMP Tech
Option 1 : Via le site web
Envoyez votre dossier de RFQ à notre page de contact. Incluez :
- Modèle CAO 3D (STEP/IGES)
- Dessin 2D avec tolérances (PDF)
- Spécification d’alliage
- Estimation de volume annuel
- Exigences de traitement de surface
- Exigences d’essai/qualité (IATF 16949, niveau PPAP, norme d’essai d’étanchéité)
- Date de SOP cible
Option 2 : Par e-mail direct
Envoyez vos documents de RFQ à notre équipe d’ingénierie commerciale. Incluez le nom du projet, le nom de votre entreprise et votre fonction (ingénierie, achats, qualité) afin que nous assignions la bonne ressource technique.
Option 3 : Demander d’abord un appel de revue technique
Si votre projet en est à un stade précoce et que vous définissez encore les exigences, demandez un appel technique de 30 minutes avec l’un de nos ingénieurs de projet. Nous pouvons révisé votre concept de conception, discuter des options d’alliage et conseiller sur la fabricabilité avant que vous ne finalisiez le dossier de RFQ.
Ce qui se passe après réception de votre devis
| Calendrier | Activité | Votre implication |
|---|---|---|
| Jour 5 | Devis livré avec rapport DFM et calendrier | Réviser le devis ; préparer les questions pour l’appel technique |
| Jour 5–7 | Appel de revue technique avec ingénieur de projet | Discuter des constats DFM, modifications de conception, calendrier |
| Semaine 2 | Itération de modification de conception (le cas échéant) | Fournir le modèle 3D mis à jour intégrant les recommandations DFM |
| Semaine 2–3 | Devis révisé émis (si le design a changé) | Réviser et approuver le devis final |
| Semaine 3–4 | Bon de commande et lancement d’outillage | Émettre le bon de commande ; arranger le calendrier de paiement d’outillage |
| Semaine 4–14 | Conception et fabrication d’outillage, premiers tirs d’essai (T1) | Optionnel : assister au tir T1 sur le site d’EMP Tech |
| Semaine 14–16 | Soumission et approbation PPAP | Réviser et approuver le paquet PPAP Level 3 |
| Semaine 16+ | La production en série commence | En continu : surveillance qualité, flexibilité de volume |
Pourquoi deviser avec EMP Tech
| Capacité | Ce que cela signifie pour votre devis |
|---|---|
| 13 machines de moulage (350T–3050T) | Nous devisons la bonne machine pour votre pièce — pas la seule que nous avons |
| Moulage sous pression à vide (VHPDC) standard | Les hypothèses de porosité dans le devis reflètent la capacité VHPDC, pas le HPDC standard |
| 150+ machines CNC (4/5 axes) | Coûts d’usinage basés sur des temps de cycle réels, pas des estimations |
| Certifié IATF 16949:2016 | PPAP Level 3 inclus dans le devis — pas de supplément |
| Notation VDA 6.3 « A » | Système qualité audité et approuvé par le groupe Volkswagen |
| Moldflow interne (Magma, Flow-3D) | Retour DFM dans le devis basé sur simulation, pas sur opinion |
| CMM Zeiss, RTX NDT, essai d’étanchéité hélium | Coûts d’inspection basés sur des exigences d’essai réelles |
| 15 ans d’expérience de plateforme VE | Estimations de calendrier et de coût basées sur 40+ lancements VE depuis 2018 |
Foire aux questions
Q : Combien de temps faut-il pour obtenir un devis de fonderie sous pression ?
R : EMP Tech livre des devis détaillés dans les 5 jours ouvrés suivant la réception d’un dossier de RFQ complet. Pour les pièces simples, des devis accélérés en 3 jours ouvrés sont disponibles. Les devis livrés en moins de 24 heures indiquent typiquement qu’aucune revue d’ingénierie n’a été effectuée et seront révisés après attribution.
Q : Quelles informations dois-je fournir pour un devis de fonderie ?
R : Vous devez fournir un modèle CAO 3D (STEP/IGES), un dessin 2D avec tolérances GD&T, une spécification d’alliage, un volume annuel estimé, des exigences de traitement de surface, des exigences d’essai/qualité (niveau PPAP, norme d’essai d’étanchéité) et une date de SOP cible. Consultez notre guide RFQ pour une check-list complète de 18 points.
Q : EMP Tech facture-t-il l’analyse DFM lors du devis ?
R : Non. La revue DFM préliminaire est incluse gratuitement avec chaque devis. Si une simulation Moldflow complète est nécessaire avant le devis (pour les pièces complexes à paroi fine), nous discutons du périmètre avec vous avant de procéder — les résultats de simulation sont alors inclus dans le paquet de devis.
Q : Quelle est la quantité minimale de commande pour des pièces sur mesure en fonderie sous pression ?
R : Il n’y a pas de minimum fixe — mais l’économie de la fonderie sous pression favorise les volumes supérieurs à 5 000 pièces par an en raison de l’investissement en outillage. Pour des volumes inférieurs, nous pouvons discuter d’options d’outillage prototype ou recommander des procédés alternatifs. Le coût d’outillage est amorti sur le volume, donc des volumes plus élevés donnent un coût par pièce plus bas.
Q : EMP Tech peut-il deviser des pièces qui ne sont pas encore entièrement conçues ?
R : Oui. Nous nous engageons fréquemment au stade du concept. Demandez un appel de revue technique et nos ingénieurs réviseront votre conception préliminaire, conseilleront sur la fabricabilité et fourniront un devis budgétaire avec fourchette. À mesure que la conception mûrit, nous affinons le devis avec des modèles mis à jour.
Q : Le devis inclut-il l’expédition et l’emballage ?
R : Oui. L’emballage standard est inclus dans le prix de pièce. L’emballage personnalisé (codage à barres, kitting, calage spécifique) et la logistique (FOB, DAP ou transporteur désigné par le client) sont devisés comme une ligne distincte basée sur votre destination et vos exigences.
Q : Que se passe-t-il si la revue DFM recommande des modifications de conception ?
R: Nous incluons les recommandations DFM comme valeur ajoutée d’ingénierie — non comme une condition du devis. Vous décidez de les intégrer ou non. Si vous acceptez les recommandations, nous émettons un devis révisé reflétant la conception mise à jour. Si vous déclinez, le devis original reste valable et nous procédons avec votre conception telle quelle.