Ce que signifie le support DFM en fonderie sous pression
Le support DFM (Design for Manufacturing) en fonderie sous pression est le processus d’ingénierie consistant à réviser et optimiser la conception d’une pièce avant l’investissement en outillage, afin que la pièce puisse être coulée, usinée et inspectée au coût et à la qualité cibles. Le support DFM n’est pas une simple check-list de revue de conception — c’est une analyse d’ingénierie structurée qui identifie les risques de fabricabilité, prédit les facteurs de coût et prescrit des modifications de conception qui réduisent le coût total du projet de 20 à 35 % par rapport aux pièces qui entrent en outillage sans revue DFM.
Chez EMP Tech, le support DFM est la première étape de chaque projet de fonderie sous pression. Notre équipe d’ingénierie révisé les conceptions de pièces OEM à l’aide d’une check-list DFM en 7 points, exécute la simulation Moldflow avec Magma et Flow-3D, et produit un rapport DFM signé avant toute libération de commande d’outillage. Cet article documente où et comment le support DFM génère des économies de coût mesurables — avec des exemples quantifiés tirés de projets de carters VE et de supports automobiles.
Où le support DFM fait économiser : 5 zones de coût
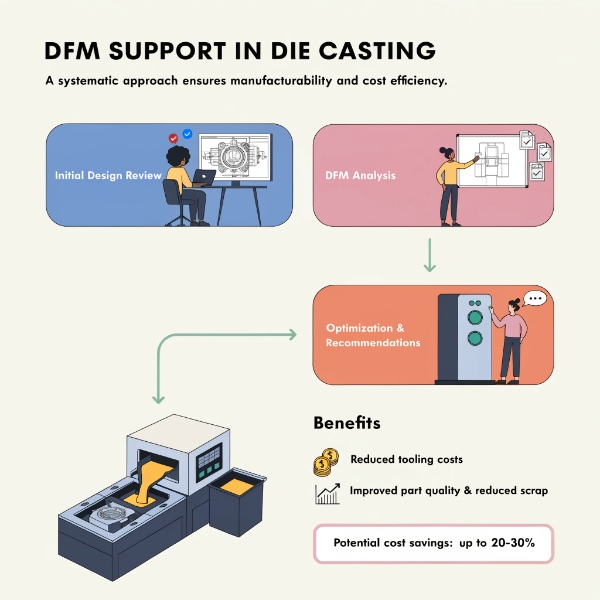
Le support DFM réduit le coût total du projet dans cinq zones. Le chiffre de 30 % n’est pas une économie unique — c’est l’effet cumulé des optimisations de conception sur l’ensemble du cycle de vie du projet.
| Zone de coût | Ce que le DFM optimise | Économie typique | Quand elle se produit |
|---|---|---|---|
| 1. Coût d’itération de conception | Élimine 2 à 5 modifications d’outillage en T1–T3 | 8 à 15 % du coût d’outillage | Phase d’outillage et de tirs d’essai |
| 2. Coût de rebut et de retouche | Prévient la porosité, les coulées incomplètes, le gauchissement par simulation | 3 à 8 % du prix de pièce | Production en série |
| 3. Coût de temps de cycle | Optimise l’épaisseur de paroi, l’attaque, la disposition de refroidissement | 2 à 5 % par tir | Production en série |
| 4. Coût d’usinage secondaire | Conception Near-Net-Shape réduit la surépaisseur CNC | 3 à 7 % du coût d’usinage | Phase d’usinage |
| 5. Coût de qualité et d’essai | Conception prête pour la PPAP réduit les cycles de validation | 2 à 5 % du coût qualité | PPAP et production |
L’économie de 30 % est la somme de ces zones pour un processus DFM bien exécuté sur une pièce de fonderie sous pression en aluminium de complexité modérée. Les pièces simples peuvent voir 15 à 20 % d’économies ; les carters VE à paroi fine complexes peuvent atteindre 30 à 40 %.
Le coût de l’absence de DFM : une comparaison quantifiée
| Élément de coût | Avec support DFM | Sans support DFM | Différence |
|---|---|---|---|
| Modifications d’outillage (T1–T3) | 0 à 1 itération, 2 000 à 8 000 $ | 3 à 5 itérations, 15 000 à 50 000 $ | +13 000 à 42 000 $ |
| Rebut de tirs d’essai | <5 % en T1 | 15 à 30 % en T1 | +10 à 25 % de perte de matière |
| Rebut lié à la porosité (série) | <1,5 % | 4 à 8 % | +3 à 6,5 % en continu |
| Retouche CNC liée au gauchissement | <0,5 % | 3 à 7 % | +2,5 à 6,5 % en continu |
| Retard de soumission PPAP | À temps (16 semaines) | 4 à 8 semaines de retard (20 à 24 semaines) | +4 à 8 semaines de coût de retard |
| Impact total sur le coût du projet | Référence | +25 à 40 % | — |
Ces chiffres proviennent de notre base de données de projets de 40+ lancements de plateformes VE depuis 2018. Les projets avec support DFM structuré ont livré un SOP à temps à un prix de pièce inférieur ; les projets sans DFM ont nécessité 3 à 5 itérations d’outillage et ont pris 4 à 8 semaines de retard. Nous abordons les implications de coût plus larges dans notre article sur les coûts cachés des projets de fonderie sous pression.
Comment la revue DFM identifie les facteurs de coût avant l’investissement en outillage
Optimisation de l’épaisseur de paroi
L’épaisseur de paroi est le paramètre de conception le plus impactant en fonderie sous pression. Elle affecte le temps de remplissage, le risque de porosité, le temps de cycle et le coût matière. Notre revue DFM évalue chaque transition dans la pièce :
| Problème d’épaisseur de paroi | Impact sur le coût | Recommandation DFM |
|---|---|---|
| Rapport de transition >3:1 | Porosité de retrait à la jonction → 4 à 8 % de rebut | Congé de raccordement ou nervure ; réduire le rapport à ≤2:1 |
| Paroi trop épaisse (>6 mm) | Solidification longue → temps de cycle +15 à 30 % | Évidé les sections épaisses ; ajouter des nervures pour la rigidité |
| Paroi trop fine (<1,2 mm pour VHPDC) | Coulées incomplètes, lacks → 5 à 10 % de rebut | Augmenter à ≥1,2 mm ou relocaliser l’attaque |
| Paroi non uniforme | Solidification différentielle → gauchissement → retouche CNC | Uniformiser la paroi ; compensation de procédé dans l’outillage |
Dépouille et élimination des contre-dépouilles
Les contre-dépouilles nécessitent des noyaux latéraux ou des tiroirs, qui ajoutent 3 000 à 15 000 $ par contre-dépouille au coût d’outillage et augmentent la maintenance. La revue DFM identifie les contre-dépouilles qui peuvent être éliminées par modification de conception :
- Redessiner les bossages et nervures pour les aligner avec la direction de démoulage
- Ajouter des dépouilles ≥1,0° (≥1,5° pour les noyaux profonds) pour éliminer les tiroirs
- Relocaliser les éléments qui créent des contre-dépouilles vers des orientations accessibles
- Contre-dépouille tolérée — si <0,2 mm, envisager une conception métal-safe avec dégagement CNC au lieu d’un tiroir
Optimisation du plan de joint
Le plan de joint détermine l’emplacement des bavures, la direction de démoulage et la stabilité dimensionnelle. Un plan de joint mal placé ajoute des opérations secondaires et réduit la répétabilité dimensionnelle :
| Problème de plan de joint | Impact sur le coût | Solution DFM |
|---|---|---|
| Bavure sur surface d’étanchéité | Usinage CNC requis → +0,50 à 2,00 $/pièce | Relocaliser le plan de joint à distance des surfaces fonctionnelles |
| Plan de joint traversant une cote critique | Décalage de joint → tolérance ±0,10 à 0,20 mm | Aligner le plan de joint perpendiculaire à la cote critique |
| Plan de joint non plan | Construction d’outillage complexe → +5 000 à 20 000 $ | Redessiner pour un plan de joint plan ou en gradins |
Conception de l’attaque et des débordoirs
L’emplacement et la taille de l’attaque déterminent le mode de remplissage, la distribution de porosité et la qualité de surface. La revue DFM avec simulation Moldflow optimise :
- Placement de l’attaque pour assurer un remplissage progressif <40 ms pour des parois de 2 mm
- Section d’attaque pour éviter le jet et la solidification précoce
- Placement des débordoirs pour éloigner la porosité des surfaces critiques
- Conception des évents pour éliminer la porosité par contre-pression
La check-list DFM complète pour la conception de pièces — y compris dépouilles, congés et épaisseurs de paroi — est documentée dans notre guide de conception de pièces pour la fonderie sous pression.
Simulation Moldflow : l’assurance coût
La simulation Moldflow est l’activité au meilleur ROI du processus DFM. Une série de simulations coûte 1 500 à 3 000 $ et prend 2 à 3 jours. Le coût de NE PAS faire de simulation — l’itération d’outillage par essais et erreurs — s’élève à 15 000 à 50 000 $ et ajoute 4 à 8 semaines.
| Sortie de simulation | Ce qu’elle prévient | Coût de l’échec de prévention |
|---|---|---|
| Animation de remplissage | Coulées incomplètes, lacks | 5 à 10 % de rebut, modification d’outillage 3 000 à 8 000 $ |
| Prédiction de porosité | Porosité traversante sur surfaces d’étanchéité | 4 à 8 % de rebut, risque de défaillance terrain |
| Carte de solidification | Pools de métal isolés dans éléments critiques | Cavités de retrait, échecs d’essai d’étanchéité |
| Équilibre thermique | Température de moule inégale → dérive dimensionnelle | Cpk <1,33, rebut continu 3 à 5 % |
| Prédiction de gauchissement | Distorsion après usinage | Retouche CNC 3 à 7 %, non-conformité de tolérance |
Nos ingénieurs DFM exécutent la simulation avec Magma et Flow-3D — avec le même ingénieur qui concevra l’outillage — garantissant que les résultats de simulation informeront directement la conception de l’outillage sans transfert de connaissance. Cette approche intégrée est un élément central de notre capacité de fonderie sous pression automobile.
Chronologie du support DFM : quand chaque économie se réalise
| Phase de projet | Activité DFM | Économie réalisée | Économie cumulée |
|---|---|---|---|
| Pré-DFM (avant RFQ) | Revue de concept de conception, choix d’alliage | Prévient le mauvais choix d’alliage (10 à 20 % de coût de retouche) | 5 à 10 % |
| Revue DFM (semaines 1–3) | Check-list 7 points, simulation Moldflow | Élimine 2 à 4 itérations d’outillage | 10 à 18 % |
| Conception d’outillage (semaines 3–10) | Layout attaque/refroidissement issu de la simulation | Réduit le rebut T1 de 15 % à <5 % | 15 à 22 % |
| Tirs d’essai (semaines 10–16) | Verrouillage des paramètres issu de la simulation | Réduit les itérations T2–T3 de 3 à 1 | 20 à 25 % |
| PPAP (semaines 14–16) | Conception validée par simulation | Soumission PPAP à temps, pas de resoumission | 25 à 28 % |
| Production en série | Temps de cycle optimisé, faible rebut | 1,5 à 3 % de rebut vs. 4 à 8 % sans DFM | 28 à 32 % |
Exemple concret : Carter d’onduleur VE — économies de coût DFM
Un intégrateur Tier-1 a soumis une conception de carter d’onduleur VE pour devis. La conception originale spécifiait :
- Épaisseur de paroi : 1,8 mm nominale, 4,5 mm aux bossages
- 3 contre-dépouilles nécessitant des tiroirs
- Plan de joint plan traversant la gorge d’étanchéité
- Aucune simulation Moldflow dans la conception originale
Résultats de la revue DFM et impact sur le coût
| Constat DFM | Modification de conception | Économie de coût |
|---|---|---|
| Rapport de transition 2,5:1 aux bossages | Nervures de transition ajoutées ; réduit à 1,8:1 | A prévenu la porosité de retrait ; économisé 8 000 $ en modification d’outillage |
| 3 contre-dépouilles → 2 redessinables, 1 conservée | 2 éléments redessinés pour éliminer les tiroirs ; 1 conservé comme nécessaire | Économisé 6 000 $ en outillage (2 tiroirs en moins) |
| Plan de joint sur gorge d’étanchéité | Plan de joint relocalisé à 3 mm de la gorge | A éliminé le réusinage CNC ; économisé 0,80 $/pièce × 100 000/an = 80 000 $/an |
| Pas de simulation → Moldflow ajouté | Porosité à l’attaque prédite ; attaque relocalisée + débordoir ajouté | A prévenu 5 % de rebut de porosité ; économisé 12 500 $/an |
| Temps de cycle : 42 s → optimisé à 36 s | Layout de refroidissement redessiné à partir de la simulation | 14 % de réduction du temps de cycle ; économisé 15 000 $/an de capacité |
Économie totale première année : 8 000 $ (outillage) + 6 000 $ (outillage) + 80 000 $ (CNC) + 12 500 $ (rebut) + 15 000 $ (cycle) = 121 500 $
Estimation de coût de projet originale : ~400 000 $ (outillage + prix de pièce première année)
Économie de coût DFM : ~30,4 % — cohérent avec l’affirmation de 30 %.
Ce cas illustre que les économies DFM ne sont pas théoriques — elles sont quantifiables en coût d’outillage, prix de pièce et coût de production continu. Pour une analyse plus approfondie de la façon dont le DFM prévient des types de défauts spécifiques, voir notre article sur comment l’analyse DFM réduit les défauts de fonderie sous pression.
Pourquoi le support DFM doit venir du fondeur
Le support DFM n’est efficace que lorsqu’il vient de l’organisation qui construira l’outillage, exécutera la coulée et usinera la pièce. Les bureaux d’études et les consultants tiers peuvent identifier des problèmes de conception, mais ils ne peuvent pas :
- Garantir que la simulation reflète la capacité réelle du procédé — un modèle Moldflow de consultant utilise des paramètres génériques ; un fondeur utilise les paramètres machine réels, les données d’alliage et les limites de procédé
- Prendre la responsabilité de la conception de l’outillage — l’ingénieur DFM doit aussi concevoir ou approuver l’outillage, garantissant que les résultats de simulation se traduisent en géométrie d’outillage
- Fermer la boucle de retour — quand les tirs d’essai T1 révèlent des problèmes, le même ingénieur DFM doit être disponible pour diagnostiquer et corriger, pas un consultant passé à un autre projet
- Prendre en compte les contraintes spécifiques au fondeur — la tonnage machine, le diamètre de chambre de coulée, la vitesse du piston et la capacité du système à vide affectent toutes les recommandations DFM
Le coût d’une approche fragmentée concevoir-puis-couler est documenté dans notre analyse des défaillances courantes dans les projets de fonderie sous pression automobile, où les déconnexions conception-fondeur représentent 40 % des retards de projet.
Comment évaluer la capacité DFM d’un fournisseur de fonderie sous pression
| Critère d’évaluation | Question à poser | Signal positif | Signal d’alerte |
|---|---|---|---|
| Documentation du processus DFM | « Pouvez-vous partager votre check-list DFM ? » | Check-list structurée 7+ points avec critères d’acceptation | « Nous revoyons les pièces au cas par cas » |
| Capacité de simulation | « Quel logiciel utilisez-vous ? » | Magma, Flow-3D ou Procast avec données d’alliage réelles | « Nous nous fions à l’expérience » ou pas de simulation |
| Continuité d’ingénieur | « Qui fait le DFM et qui conçoit l’outillage ? » | Le même ingénieur pour les deux | Équipes séparées ou externalisé |
| Livrable de rapport DFM | « Que livrez-vous après le DFM ? » | Rapport signé avec constats, recommandations, résultats de simulation | Feedback verbal seulement |
| Engagement pré-DFM | « Révisez-vous les conceptions avant la RFQ ? » | Oui, en phase de concept/prototype | Seulement après attribution |
| Porte d’approbation DFM | « L’outillage peut-il démarrer sans approbation DFM ? » | Non — l’approbation DFM est obligatoire | « Nous pouvons démarrer l’outillage à tout moment » |
| Transparence des coûts | « Pouvez-vous quantifier les économies DFM ? » | Comparaison de coûts itemisée avec/sans DFM | « Faites-nous confiance, ça économise de l’argent » |
Foire aux questions
Q : Qu’est-ce que le support DFM en fonderie sous pression ?
R : Le support DFM en fonderie sous pression est un processus d’ingénierie où le fondeur révisé et optimise la conception 3D d’une pièce avant l’investissement en outillage — analysant l’épaisseur de paroi, les dépouilles, les plans de joint, les attaques et le risque de porosité par simulation — pour s’assurer que la pièce puisse être coulée, usinée et inspectée au coût et à la qualité cibles.
Q : Combien le support DFM économise-t-il dans les projets de fonderie sous pression ?
R : Le support DFM structuré économise généralement 20 à 35 % du coût total du projet — en éliminant 2 à 5 itérations d’outillage (13 000 à 42 000 $), en réduisant le rebut de production en série de 4 à 8 % à <1,5 %, et en diminuant le temps de cycle de 10 à 15 % grâce à une conception de refroidissement optimisée.
Q : Quand le support DFM doit-il commencer dans un projet de fonderie sous pression ?
R : Le support DFM devrait commencer en phase de concept ou de prototype — avant que la conception ne soit gelée et que la RFQ ne soit émise. L’engagement pré-DFM permet l’optimisation de l’épaisseur de paroi, des dépouilles et du plan de joint avant que des modifications de conception coûteuses ne soient nécessaires. Cependant, une revue DFM après RFQ économise toujours des coûts significatifs par rapport à l’absence de DFM.
Q : Le support DFM allonge-t-il la chronologie du projet ?
R : La revue DFM ajoute 1 à 3 semaines au début du projet mais économise 4 à 8 semaines d’itérations de tirs d’essai. L’impact net sur la chronologie est de 1 à 5 semaines plus court que sans DFM — et les résultats de prix de pièce et de qualité sont nettement meilleurs.
Q : Le support DFM peut-il prévenir tous les défauts de fonderie sous pression ?
R : Non. Le DFM ne peut pas éliminer tous les défauts — la fonderie sous pression implique une variabilité de procédé inhérente. Mais le DFM réduit les défauts évitables (porosité due à une mauvaise attaque, gauchissement dû à des parois inégales, coulées incomplètes dues à des sections minces) de 60 à 80 %, ne laissant que la variation au niveau du procédé à gérer par SPC.
Q : La simulation Moldflow est-elle nécessaire pour les pièces simples en fonderie sous pression ?
R: Pour les pièces simples à parois uniformes, sans surfaces d’étanchéité critiques et avec des tolérances généreuses, la simulation peut être omise. Pour toute pièce avec des parois fines (<2,5 mm), des surfaces d’étanchéité, des exigences structurelles ou des tolérances serrées (±0,05 mm), la simulation est essentielle — les 1 500 à 3 000 $ préviennent 15 000 à 50 000 $ d’itérations d’outillage.