Pourquoi les carters en aluminium moulé sous pression nécessitent une ingénierie de blindage CEM
L’électronique de puissance des véhicules électriques a transformé le paysage CEM. Les onduleurs de traction modernes équipés de MOSFET SiC commutent à 20 kHz–100 kHz avec des dV/dt supérieurs à 50 V/ns. Les fronts raides génèrent un bruit large bande allant du bas-kHz jusqu’à plusieurs centaines de MHz. La FCC Part 15 Class B fixe des limites d’émissions rayonnées ; l’industrie automobile ajoute la norme CISPR 25, nettement plus sévère — les limites de Classe 5 se situent à 18–30 dBµV/m à 1 mètre pour certaines bandes.
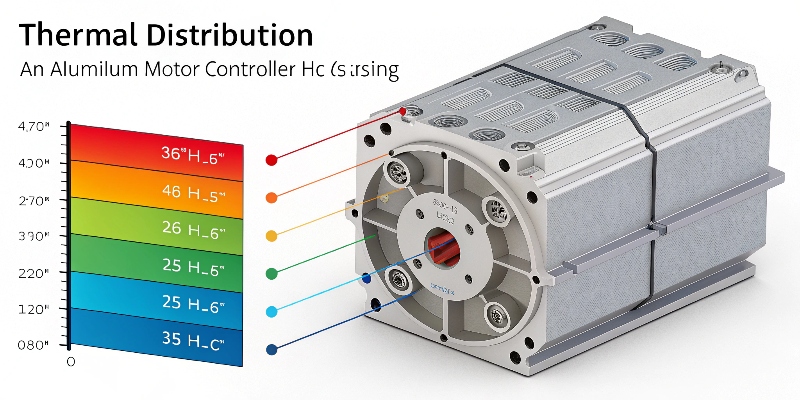
Le carter en aluminium moulé sous pression doit assurer simultanément deux fonctions : la gestion thermique (diffusion et dissipation de chaleur) et le confinement électromagnétique (fonction cage de Faraday). La bonne nouvelle : les alliages d’aluminium sont conducteurs. La mauvaise : un carter moulé n’est jamais une boîte métallique sans soudure. Il présente des plans de joint, des marques d’éjecteurs, des empreintes de noyau, des ouvertures usinées pour connecteurs et des joints d’étanchéité — chaque discontinuité agit comme une antenne à fente.
La véritable question d’ingénierie n’est donc pas « l’aluminium atténue-t-il la CEM ? » — il le fait, dans une certaine mesure. La question est : comment concevoir et traiter le carter moulé pour fermer chaque voie de fuite et pousser l’efficacité de blindage (SE) au-dessus de la marge requise par votre test CEM ?
Blindage intrinsèque : ce que l’aluminium moulé apporte déjà
Conductivité des alliages de moulage courants
L’ADC12 (équivalent JIS de l’A383) et l’A380 sont les chevaux de bataille du moulage sous pression structurel et électronique. Leur conductivité n’est pas exceptionnelle comparée à l’aluminium pur, mais elle suffit pour un blindage significatif.
| Caractéristique | ADC12 / A383 | A380 | AlSi10Mg (structure) | Al pur (réf.) |
|---|---|---|---|---|
| Conductivité électrique (% IACS) | ~23–25 | ~25–27 | ~30–33 | ~62 |
| Conductivité thermique (W/m·K) | ~96 | ~100 | ~150 | ~237 |
| Densité (g/cm³) | 2,74 | 2,71 | 2,68 | 2,70 |
| Résistance à la traction (MPa, brut) | ~320 | ~320 | ~240 (T6) | faible |
À 23–27 % IACS, la profondeur de peau à 100 MHz est d’environ :
δ = √(2ρ / ωμ) ≈ 13–14 µm pour l’ADC12 à 100 MHz
À 1 GHz, elle tombe à environ 4 µm. En pratique : même une paroi de 1 mm offre une épaisseur bien supérieure à celle nécessaire pour l’affaiblissement par absorption. La paroi n’est pas le problème. Les joints et les ouvertures le sont.
Efficacité de blindage : absorption + réflexion
SE totale (dB) = Affaiblissement par réflexion (R) + Affaiblissement par absorption (A) + Correction de réflexions multiples (B)
Pour une paroi de 2 mm en ADC12 à 100 MHz :
- Affaiblissement par réflexion : ~50 dB (élevé, car Z_aluminium ≪ Z_libre)
- Affaiblissement par absorption : ~40+ dB (épaisseur ≫ profondeur de peau)
- SE théorique : bien au-dessus de 90 dB
En pratique, nous mesurons 40–60 dB sur un carter bien conçu avec des joints correctement gérés. L’écart de plus de 30 dB entre théorie et réalité réside entièrement dans les joints, les ouvertures et les discontinuités de traitement de surface. C’est là que cet article concentre son propos.
Le problème de porosité : pourquoi le moulage sous pression sous vide est la fondation du blindage CEM
C’est ici que la plupart des articles sur le blindage CEM cessent de dire la vérité : la porosité dans les pièces moulées dégrade directement le blindage et la qualité du placage.
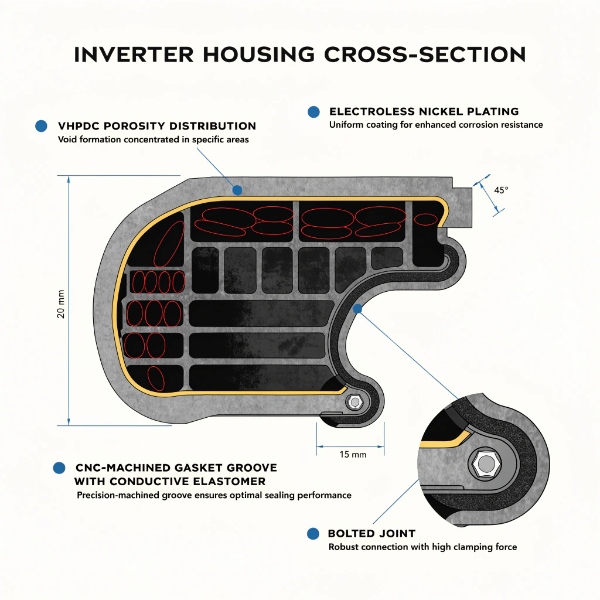
Le moulage sous pression conventionnel (HPDC) emprisonne de l’air dans la coulée. Il en résulte une porosité dispersée — des microvides répartis dans la section. Trois conséquences pour la CEM :
- Chemin de courant interrompu : La porosité rompt le chemin conducteur continu. Les courants haute fréquence suivant la peau interne du carter rencontrent des vides, augmentant l’impédance de transfert au niveau du joint.
- Cloquage du placage : Lors de l’application d’un dépôt de nickel chimique ou de cuivre pour améliorer le blindage, les bains de placage pénètrent dans la porosité ouverte. Lors des cycles thermiques ultérieurs, les bains emprisonnés dégazent → cloques → rupture de blindage.
- Porosité sur surfaces usinées : Les faces d’appui usinées par CNC (où les joints s’appuient) peuvent exposer une porosité sub-surfacique, créant des voies de fuite que les joints conducteurs ne comblent pas entièrement.
Comment le moulage sous pression sous vide (VHPDC) y remédie
Le moulage sous pression sous vide évacue la cavité du moule avant l’injection. Chez EMP Tech, les 13 îlots de moulage de 350 t à 3050 t sont tous équipés VHPDC. Les résultats mesurables :
| Indicateur | HPDC conventionnel | VHPDC (standard EMP Tech) |
|---|---|---|
| Teneur en gaz de cavité | Élevée (air emprisonné) | <5 % gaz résiduel |
| Porosité typique (rayons X, vol. %) | 3–5 % | <1–1,5 % |
| Rebut par cloquage (nickel chimique) | 5–12 % | <1 % |
| Rebut contrôle RX (zones critiques) | 2–4 % | <0,5 % |
Ceci est crucial car la plupart des ingénieurs CEM des Tier 1 imposent « revêtement conducteur ou placage » sur les carters moulés — et la qualité du placage est entièrement conditionnée par l’intégrité du substrat. Une pièce moulée à 5 % de porosité cloque quel que soit le niveau de la ligne de placage.
Gestion de la porosité guidée par Moldflow
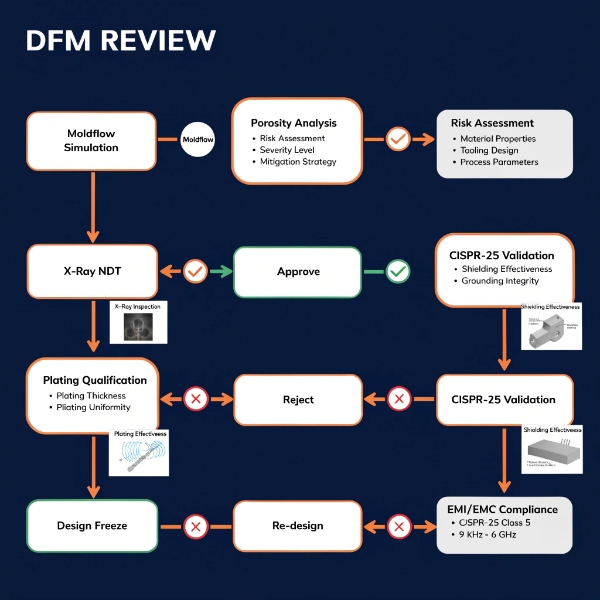
Même avec le VHPDC, une porosité résiduelle demeure une réalité industrielle. Nous utilisons la simulation Moldflow pour prédire et orienter la porosité vers des zones non critiques :
- La porosité est dirigée vers des surfaces non usinées, non jointives
- Les zones de gorge de joint usinées sont marquées critiques — Moldflow optimise l’attaque et le débord pour maintenir ces zones saines
- Le contrôle par rayons X cible alors les zones critiques (sièges de joint, zones de placage) plutôt qu’un échantillonnage aléatoire
C’est ce que nous entendons quand nous disons que nous gérons les risques par l’ingénierie, non par la promesse d’une pièce sans porosité. Tout fondeur qui promet une porosité zéro sur une pièce structurelle de 3050 t n’est pas honnête avec vous.
Options de traitement de surface pour l’amélioration du blindage
Les carters en aluminium moulé bruts offrent 40–60 dB SE selon la conception des joints. Pour de nombreuses applications EV (onduleurs, contrôleurs de moteur), l’objectif est de 60–80 dB sur la bande de fréquences pertinente. Cet écart est comblé par le traitement de surface et l’ingénierie des joints.
| Traitement | Gain SE (dB, typique) | Conductivité | Résistance corrosion | Coût indice | Risque de cloquage |
|---|---|---|---|---|---|
| Brut (moulé + CNC) | Référence (40–60) | 23–27 % IACS | Faible (oxydation) | 1,0 | — |
| Chromatation (Alodine) | 0 à –3 | Réduite (non conducteur) | Bonne | 1,2 | Faible |
| Nickel chimique (EN) | +10–20 | Moyenne | Excellente | 2,5 | Moyen (lié à porosité) |
| Placage composite Ni/Cu | +20–35 | Haute | Bonne | 3,0 | Moyen |
| Projection thermique zinc | +15–25 | Haute | Moyenne | 2,0 | Faible |
| Peinture conductrice pigment argent | +20–40 | Haute | Moyenne | 3,5 | Faible |
| Peinture conductrice pigment nickel | +10–25 | Moyenne | Moyenne | 2,0 | Faible |
Logique de sélection pratique pour carters d’onduleurs EV
Pour notre produit CEM-critique le plus volumineux (carters d’onduleurs de traction), l’empilement validé est :
- Substrat VHPDC (porosité <1,5 % en zones critiques)
- Préparation CNC ciblée des sièges de gorge de joint (Ra ≤ 1,6 µm, planéité 0,05 mm)
- Nickel chimique sur surfaces internes critiques (10–15 µm)
- Joint élastomère conducteur dans gorge usinée CNC (chemin continu, sans interruption)
- Butées de compression pour contrôler la déflection du joint (15–25 % de compression)
Cet empilement atteint de manière fiable 65–80 dB SE de 30 MHz à 1 GHz lors de nos essais composants CISPR 25. Ce n’est ni l’option la moins chère ni la plus agressive — c’est celle qui passe de façon reproductible sur les lots de production sans matériaux exotiques ni composés de joint à source unique.
Éléments de conception : gorges de joint, continuité des lignes de joint, contrôle des ouvertures
La gorge de joint — l’élément CEM le plus critique sur le carter
Le joint élastomère conducteur n’est qu’aussi bon que sa gorge. Les exigences d’ingénierie que nous imposons lors de chaque revue DFM :
- Largeur de gorge : Dimensionnée pour 15–25 % de compression du joint. La sur-compression provoque un fluage à froid et une déformation permanente ; la sous-compression laisse des voies de fuite.
- Planéité de la portée : Usinée CNC à 0,05 mm de planéité sur la portée du joint. Les surfaces brutes de fonderie sont inacceptables — la tolérance de surface moulée (±0,2 mm typique) créerait une compression inégale et des interstices localisés.
- Butées de compression : Bossages moulés ou usinés qui empêchent la sur-compression lors du serrage. Sans elles, le joint extrude et perd la pression de contact au centre des grandes portées.
- Rayon aux angles : Les gorges de joint doivent présenter des rayons généreux aux angles. Les angles internes vifs provoquent l’entassement du joint et des interstices — et en moulage sous pression, les angles vifs sont des concentrateurs de contraintes favorisant les retassures et fissures.
- Entraxe des vis : Le pas maximum est déterminé par la flèche du joint et la rigidité du panneau. Pour une paroi moulée typique de 2 mm + joint de 15 mm : entraxe ≤ 40–50 mm.
Gestion des ouvertures et des lignes de joint
Chaque ouverture est une antenne à fente. La fréquence de coupure d’une fente de longueur L est d’environ :
fc = c / (2L)
Pour un interstice de 30 mm (plus grande dimension) : fc ≈ 5 GHz. Aux fréquences inférieures à la coupure, la dégradation de SE d’une fente est d’environ :
SE_fente ≈ 20 log(λ / 2L)
Règles pratiques appliquées en revue DFM :
- Dimension d’ouverture maximale : ≤ λ/20 à la fréquence la plus élevée concernée
- À 1 GHz : λ/20 = 15 mm — maintenir tous les interstices sous 15 mm ou utiliser une géométrie guide-where-au-delà-de-la-coupure
- Passerelles de connecteurs : connecteurs filtrés CEM ou joint conducteur continu autour du périmètre du connecteur
- Ouvertures de ventilation : nids d’abeille à guide d’ondes (chaque cellule sous la coupure à la fréquence concernée)
Conductivité des assemblages vissés
Les assemblages vissés créent une résistance de contact. À haute fréquence, le courant RF circule par l’interface de contact entre les faces d’appui, non par les vis. La résistance de contact dépend de :
- État de surface : faces d’appui usinées CNC à Ra ≤ 1,6 µm
- Pression de contact : cible ≥ 1 MPa pour un joint à faible impédance continu
- Traitement de surface : l’aluminium brut s’oxyde en quelques heures — la couche d’oxyde est non conductrice et doit être pontée par placage ou joint
C’est pourquoi nous ne nous appuyons jamais sur un contact métal-métal brut pour le chemin CEM sur les pièces moulées. Le joint conducteur ou le placage porte le courant RF ; les vis fournissent la compression.
Essais et validation : efficacité de blindage
Normes et méthodes
| Méthode | Norme | Plage de fréquence | Grandeur mesurée | Cible typique |
|---|---|---|---|---|
| Enceinte blindée | IEEE Std 299 | 9 kHz – 18 GHz | SE globale du carter assemblé | 60–80 dB |
| Impédance de transfert | CEI 62153-4 | DC – 1 GHz | Qualité des joints et lignes | <10 mΩ |
| Ligne coaxiale | ASTM D4935 | 30 MHz – 1,5 GHz | SE matériau/placage | Comparaison traitements |
| Chambre réverbérante | CEI 61000-4-21 | 80 MHz – 18 GHz | Émissions réalistes | Limites CISPR 25 |
| Composant rayonné | CISPR 25 | 150 kHz – 1 GHz | Conformité système | Classe 4 / 5 |
Notre processus de validation étagé
Pour chaque nouveau programme de carter CEM-critique, nous menons une validation en quatre étapes :
- SE matériau/placage : Éprouvettes ASTM D4935 découpées dans le même lot de coulée, placquées en parallèle avec les pièces de série. Cela isole l’efficacité du traitement de la conception des joints.
- Impédance de transfert des joints : CEI 62153-4 sur échantillons de lignes vissées (placquées + jointées). Critère de réussite : <10 mΩ à 1 GHz.
- SE du carter assemblé : IEEE 299 en chambre blindée — carter complet avec joint, visserie et connecteurs installés.
- CISPR 25 composant : L’arbitre final. Électronique client installée, cycle de fonctionnement représentatif, émissions mesurées à 1 m.
Une revue DFM réelle — Carter d’onduleur pour un Tier 1 français
Lors d’un projet récent, l’équipe CEM du client spécifiait « 85 dB SE minimum, 30 MHz–1 GHz » sur la fiche technique du carter. Le premier prototype mesurait 58 dB à 230 MHz — un écart de 27 dB.
Cause racine : la découpe du connecteur traversait un plan de joint, créant un interstice non maîtrisé de 45 mm que le joint ne pouvait pas combler. Le correctif n’était pas un placage supplémentaire — c’était une modification DFM : déplacement du connecteur de 15 mm hors du plan de joint et ajout d’une portée usinée CNC tout autour du périmètre. Deuxième prototype : 78 dB. Les 7 dB restants jusqu’à l’objectif ont été comblés en passant d’un joint nickel-graphite à un matériau de remplissage argent-aluminium.
La leçon : environ 85 % des déficits de blindage sur carters moulés sont des problèmes de conception de joints et d’ouvertures, pas des problèmes de matériaux ou de placage. Aucun traitement de surface ne compense un interstice non maîtrisé de 45 mm.
Arbitrages coût et process
| Approche | Surcoût (% coût pièce) | SE atteinte (dB, 30 MHz–1 GHz) | Risque process | Délai validation |
|---|---|---|---|---|
| Brut + joints CNC, sans joint | 0 % | 40–50 | Élevé (oxyde, variance interstice) | Standard |
| Brut + joint conducteur | +8–12 % | 55–65 | Moyen (tolérance portée) | +1 semaine |
| Nickel chimique + joint | +18–25 % | 65–75 | Moyen (QC cloquage) | +2 semaines |
| Placage Ni/Cu + joint argent | +30–40 % | 75–85 | Faible (bien maîtrisé) | +3–4 semaines |
| Peinture conductrice (Ag) + joint | +25–35 % | 70–80 | Moyen (QC adhérence) | +2 semaines |
L’approche pragmatique choisie par la plupart des Tier 1 : nickel chimique + joint nickel-graphite — la règle 80/20 du blindage CEM. Elle satisfait CISPR 25 Classe 4 pour la plupart des applications onduleurs et contrôleurs de moteur, comporte un risque process maîtrisable et ne nécessite pas de matériaux exotiques à source unique.
Nous privilégions d’abord la qualité du substrat VHPDC car c’est le décibel le moins cher que l’on puisse acheter. Améliorer la porosité du substrat de 3 % à <1,5 % peut améliorer la SE du placage de 5–8 dB et réduire le rebut de placage de 90 % — à coût unitaire nul. C’est la première discussion que nous menons lors de toute revue DEM de carter CEM.
Synthèse des capacités EMP Tech pertinentes pour la CEM
| Capacité | Contribution CEM |
|---|---|
| Moulage sous pression sous vide (13 îlots, 350–3050 t) | Porosité <1,5 % → substrat de placage fiable → SE supérieure, rebut réduit |
| Gestion porosité Moldflow | Écarte les vides des sièges de joint et zones de placage |
| CNC 4/5 axes (150+ machines, en une prise) | Planéité gorge de joint 0,05 mm, Ra ≤ 1,6 µm |
| MMT Zeiss | Vérification dimensionnelle des portées de joint |
| Contrôle RX (ciblé) | Inspecte les zones critiques : sièges de joint, zones de placage |
| Contrôle d’étanchéité hélium/air en ligne | Valide l’intégrité des joints — voie de fuite de gaz = voie de fuite CEM |
| IATF 16949:2016 + VDA 6.3 note A | Discipline process pour une performance CEM répétable lot à lot |
| PPAP niveau 3 | Documentation complète des caractéristiques critiques de blindage |
Points clés
- La conductivité des alliages d’aluminium moulés suffit pour le blindage — les défaillances se situent au niveau des joints, des ouvertures et des discontinuités de traitement de surface, pas dans la paroi.
- Le moulage sous pression sous vide est l’amélioration SE la moins chère. Il permet directement un meilleur placage et moins de voies de fuite à coût unitaire nul.
- La gorge de joint est l’élément CEM le plus important du carter. Planéité, compression et continuité se définissent en DFM — pas sur la ligne de placage.
- Environ 85 % des déficits de blindage sont des problèmes de conception de joints et d’ouvertures, pas de matériaux ou de placage. Corriger en DFM, pas en reprise.
- Nickel chimique + joint nickel-graphite est le standard pragmatique pour les carters d’onduleurs et contrôleurs EV — 65–75 dB, risque maîtrisable, pas de matériaux exotiques.