La plupart des échecs de programmes de fonderie sous pression automobile que nous avons observés ne trouvent pas leur origine sur le plancher de production — ils naissent trois à six mois plus tôt, dans des décisions prises lors du sourcing et du DFM que personne ne revisite avant que des rejets PPAP ou des défaillances terrain ne forcent la question. Cet article détaille les schémas de défaillance récurrents observés sur les programmes Tier 1, organisés selon l’endroit où ils prennent réellement naissance dans le calendrier du programme — pas seulement où ils se manifestent.
Défaillance 1 : Cotes de tolérance recopiées d’un autre procédé ou programme
Ce qui se passe : Un plan reprend des cotes de tolérance issues d’une ancienne pièce métallique usinée, ou d’un autre programme de fonderie avec une géométrie différente, sans validation de ce que le HPDC peut réellement tenir. Le résultat est soit une spécification inatteignable découverte à l’inspection des premières pièces, soit une spécification atteignable mais inutilement serrée, générant un surcoût d’usinage non nécessaire.
Comment l’éviter : Chaque plan entrant fait l’objet d’une revue de capacité de tolérance par rapport aux classes CT de l’ISO 8062-3 pendant le DFM, élément par élément — et non d’une validation globale. Les cotes traversant le plan de joint, les éléments formés par noyau et les éléments usinés secondairement sont signalés séparément, car ils ne partagent pas le même plafond de capacité. Cela doit se produire avant la finalisation du devis, pas après la découpe de l’outillage.
Défaillance 2 : Conception d’attaque et de carotte non revue pour un nouvel alliage ou une nouvelle géométrie
Ce qui se passe : Un système d’alimentation qui fonctionnait sur un programme précédent est réutilisé sur un nouvel outillage avec une épaisseur de paroi ou un alliage différent, sur l’hypothèse que « ça a fonctionné avant ». La dynamique de remplissage ne se transpose pas d’une géométrie à l’autre — une attaque correctement dimensionnée pour une paroi de 3 mm sous-remplit ou sur-remplit une zone de paroi de 2 mm, produisant écoulement froid, lignes de flux ou porosité localisée qui n’apparaît qu’à des points spécifiques de la pièce.
Comment l’éviter : Une simulation Moldflow est exécutée pour chaque nouvelle conception d’outillage, quelle que soit sa ressemblance apparente avec un programme précédent, avec une validation explicite du rapport longueur d’écoulement/épaisseur de paroi et de la vitesse du front de remplissage à chaque transition d’épaisseur de paroi — pas seulement sur la section de paroi nominale.
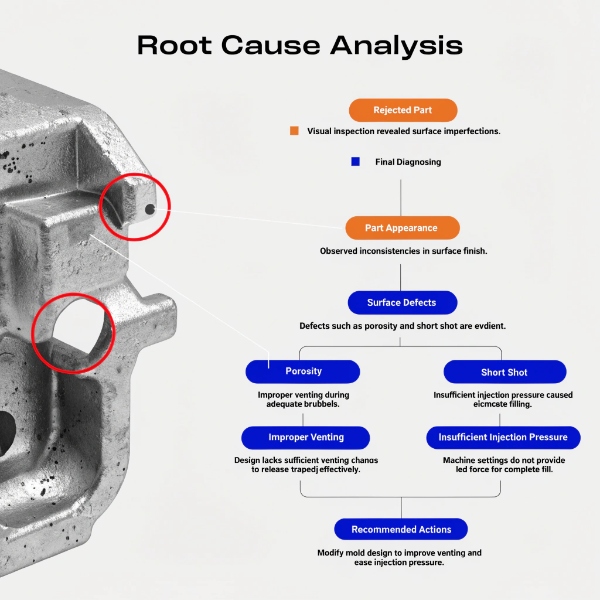
Défaillance 3 : Porosité en zone d’étanchéité ou structurelle découverte tardivement
Ce qui se passe : Les données de porosité globale paraissent acceptables en moyenne, mais le client découvre après usinage que la porosité intersecte une gorge d’étanchéité ou un alésage de roulement — un défaut invisible jusqu’à ce que la pièce brute soit ouverte par l’opération d’usinage elle-même. C’est l’un des modes de défaillance les plus coûteux, car il est généralement détecté après que la valeur a déjà été ajoutée par l’usinage.
| Point de détection | Coût de correction | Cause racine typique |
|---|---|---|
| Radiographie avant usinage (inspection à 100 %) | Le plus bas — mise au rebut de la pièce brute | Porosité gazeuse/de retassure en zone à risque connue |
| Test d’étanchéité après usinage | Modéré — pièce usinée mise au rebut | Porosité non visible avant coupe du plan d’étanchéité |
| Défaillance terrain | Le plus élevé — confinement, tri, risque potentiel de rappel | Porosité non détectée dans une zone non couverte par le plan d’inspection |
Comment l’éviter : Les zones d’étanchéité et structurelles sont identifiées dès le DFM, spécifiquement pour permettre à Moldflow d’orienter les zones de dernier remplissage/dernière solidification à l’écart de celles-ci vers des puits de trop-plein, et une couverture radiographique/de test d’étanchéité à 100 % est prévue spécifiquement pour ces zones — sans échantillonnage. S’appuyer sur des données de porosité globale moyennée comme indicateur du risque spécifique à une zone est la raison pour laquelle ce mode de défaillance passe inaperçu.
Défaillance 4 : Gauchissement et dérive dimensionnelle dus à un refroidissement non maîtrisé
Ce qui se passe : Les pièces passent l’inspection dimensionnelle immédiatement après usinage mais dérivent hors tolérance pendant le transport ou après assemblage, car les contraintes internes de fonderie dues à un refroidissement inégal n’ont pas été relâchées avant l’inspection finale. Cela se manifeste comme une réclamation client intermittente et difficile à diagnostiquer plutôt que comme un rejet PPAP net.
Comment l’éviter : Pour les pièces structurelles dimensionnellement critiques — carters moteur, sections de bac de batterie —, nous maintenons un refroidissement contraint après éjection sur un gabarit de contrôle pendant une durée définie avant de passer à l’usinage, et les transitions d’épaisseur de paroi abruptes sont signalées dès le DFM comme zones à risque de gauchissement nécessitant un rayon de transition.
Défaillance 5 : Usure de l’outillage non détectée avant qu’elle n’affecte le résultat dimensionnel
Ce qui se passe : L’usure de cavité, la déflexion des broches de noyau et la fissuration thermique progressent graduellement, et si les intervalles de maintenance préventive sont basés sur un calendrier OEM générique plutôt que sur le profil de contrainte spécifique de l’outillage, la dérive dimensionnelle s’installe suffisamment lentement pour échapper à une inspection par sondage jusqu’à ce qu’un lot soit déjà chez le client.
| Facteur de contrainte de l’outillage | Risque accru sans calendrier de PM ajusté |
|---|---|
| Zones à paroi mince (voir contenu sur l’épaisseur de paroi) | Fissuration thermique plus rapide aux zones d’attaque à haute vitesse |
| Programmes à haut volume/cadence élevée | Usure cumulative de cavité dépassant l’intervalle OEM générique |
| Éléments profonds formés par noyau | Dérive de déflexion des broches de noyau avec le nombre de tirs |
Comment l’éviter : Les intervalles de maintenance préventive sont définis par famille d’outillage en fonction du profil de contrainte réel (épaisseur de paroi, cadence, profondeur de noyau), et non selon un calendrier générique unique pour tout l’outillage, et la fréquence d’échantillonnage MMT augmente lorsqu’un outillage approche de son seuil historique de schéma d’usure, plutôt que de rester constante sur toute sa durée de vie.
Défaillance 6 : Modifications techniques mises en œuvre sans revalidation complète
Ce qui se passe : Une modification dimensionnelle ou d’attaque paraissant mineure est mise en œuvre, mais son effet d’entraînement sur la dynamique de remplissage, l’équilibre de refroidissement ou l’éjection n’est pas resimulé — de sorte qu’une modification corrigeant une cote introduit un nouveau défaut ailleurs dans la pièce, qui n’est détecté qu’au cycle d’inspection complet suivant.
Comment l’éviter : Toute modification affectant la géométrie de cavité déclenche un périmètre de revalidation défini (nouvelle simulation Moldflow si le trajet de remplissage est affecté, requalification MMT complète, nouvelle soumission PPAP si la modification est visible du client), convenu dans le processus d’ECN avant le début de la modification de l’outillage — et non décidé au cas par cas selon le caractère apparemment « mineur » de la modification.
Défaillance 7 : Substitution d’alliage sans requalification de la fluidité ou des propriétés mécaniques
Ce qui se passe : Un alliage moins coûteux ou à teneur recyclée est substitué pour des raisons de coût sans revalider la marge de fluidité (critique dans les zones à paroi mince) ni les propriétés mécaniques (critiques pour les pièces structurelles/pertinentes en cas de choc), car l’alliage de substitution est supposé « suffisamment proche » de la spécification d’origine.
Comment l’éviter : Toute substitution d’alliage est traitée comme une nouvelle qualification de matériau, pas comme un simple échange — la fluidité est revalidée spécifiquement à la zone d’épaisseur de paroi la plus serrée de la pièce, et les propriétés mécaniques (allongement, limite d’élasticité) sont retestées par rapport à l’exigence fonctionnelle réelle de la pièce, pas seulement par rapport à une fiche technique d’alliage générique.
En résumé
Presque tous les modes de défaillance récurrents en fonderie sous pression automobile remontent à une décision ayant sauté une validation spécifique au procédé — une tolérance recopiée sans vérification de la capacité de fonderie, une conception d’attaque réutilisée sans resimulation du remplissage, un alliage substitué sans requalification de la fluidité, une modification mise en œuvre sans revalidation de la pièce entière, pas seulement de l’élément modifié. Le fil conducteur commun à tout cela : la correction est presque toujours moins coûteuse pendant le DFM ou la revue d’ECN qu’après le PPAP, et les programmes qui évitent ces défaillances sont ceux qui traitent chaque changement de géométrie, d’alliage ou de conception comme nécessitant son propre cycle de validation, plutôt que de supposer un précédent tiré d’un programme antérieur similaire.