Por qué las carcasas de aluminio inyectado requieren ingeniería de blindaje EMI
La electrónica de potencia de los vehículos eléctricos ha transformado el panorama CEM. Los inversores de tracción modernos con MOSFET de SiC conmutan a 20 kHz–100 kHz con dV/dt superiores a 50 V/ns. Los flancos rápidos generan ruido de banda ancha desde el rango bajo de kHz hasta varios cientos de MHz. La FCC Part 15 Class B establece límites de emisiones radiadas; la industria automotriz añade la norma CISPR 25, significativamente más estricta — los límites de Clase 5 se sitúan en 18–30 dBµV/m a 1 metro para determinadas bandas.
La carcasa de aluminio inyectado debe cumplir simultáneamente dos funciones: gestión térmica (distribución y disipación de calor) y confinamiento electromagnético (función de jaula de Faraday). La buena noticia: las aleaciones de aluminio son conductoras. La mala: una carcasa inyectada nunca es una caja metálica sin costuras. Presenta líneas de partición, marcas de eyectores, huellas de núcleos, aberturas mecanizadas para conectores y juntas de estanqueidad — cada discontinuidad actúa como una antena de rendija.
La verdadera pregunta de ingeniería no es «¿el aluminio apantalla la EMI?» — lo hace, hasta cierto punto. La pregunta es: ¿cómo diseñar y procesar la carcasa inyectada para cerrar cada vía de fuga y elevar la eficacia de apantallamiento (SE) por encima del margen que exige su ensayo CEM?
Apantallamiento intrínseco: lo que el aluminio inyectado ya aporta
Conductividad de las aleaciones de inyección comunes
ADC12 (equivalente JIS de A383) y A380 son los caballos de batalla de la inyección estructural y electrónica. Su conductividad no es sobresaliente comparada con el aluminio puro, pero es suficiente para un apantallamiento significativo.
| Propiedad | ADC12 / A383 | A380 | AlSi10Mg (estructural) | Al puro (ref.) |
|---|---|---|---|---|
| Conductividad eléctrica (% IACS) | ~23–25 | ~25–27 | ~30–33 | ~62 |
| Conductividad térmica (W/m·K) | ~96 | ~100 | ~150 | ~237 |
| Densidad (g/cm³) | 2,74 | 2,71 | 2,68 | 2,70 |
| Resistencia a tracción (MPa, bruto) | ~320 | ~320 | ~240 (T6) | baja |
Al 23–27 % IACS, la profundidad de penetración a 100 MHz es aproximadamente:
δ = √(2ρ / ωμ) ≈ 13–14 µm para ADC12 a 100 MHz
A 1 GHz, desciende a unos 4 µm. En la práctica: incluso una pared de 1 mm ofrece un grosor muy superior al necesario para la atenuación por absorción. La pared no es el problema. Las juntas y las aberturas sí lo son.
Eficacia de apantallamiento: absorción + reflexión
SE total (dB) = Atenuación por reflexión (R) + Atenuación por absorción (A) + Corrección por reflexiones múltiples (B)
Para una pared de 2 mm en ADC12 a 100 MHz:
- Atenuación por reflexión: ~50 dB (alta, porque Z_aluminio ≪ Z_libre)
- Atenuación por absorción: ~40+ dB (grosor ≫ profundidad de penetración)
- SE teórica: muy por encima de 90 dB
En la práctica medimos 40–60 dB en una carcasa bien construida con juntas correctamente gestionadas. La brecha de más de 30 dB entre teoría y realidad reside íntegramente en las juntas, aberturas y discontinuidades del tratamiento superficial. Ahí es donde este artículo centra su atención.
El problema de la porosidad: por qué la fundición a presión al vacío es la base del blindaje EMI
Aquí es donde la mayoría de los artículos sobre blindaje EMI dejan de decir la verdad: la porosidad en las piezas inyectadas degrada directamente el apantallamiento y la calidad del revestimiento.
La fundición a presión convencional (HPDC) atrapa aire en el baño fundido. El resultado es porosidad dispersa — microvacíos distribuidos por la sección. Tres consecuencias para la CEM:
- Trayectoria de corriente interrumpida: La porosidad rompe la trayectoria conductora continua. Las corrientes de alta frecuencia que siguen la piel interior de la carcasa encuentran vacíos, aumentando la impedancia de transferencia en la junta.
- Ampollado del revestimiento: Al aplicar níquel electroless o cobre electrolítico para mejorar el blindaje, las soluciones de revestimiento penetran en la porosidad abierta. En ciclos térmicos posteriores, la solución atrapada desprende gases → ampollas → discontinuidad de blindaje.
- Porosidad en superficies mecanizadas: Las caras de contacto mecanizadas por CNC (donde se asientan las juntas) pueden exponer porosidad subsuperficial, creando vías de fuga que las juntas conductoras no logran puentear completamente.
Cómo lo aborda la fundición a presión al vacío (VHPDC)
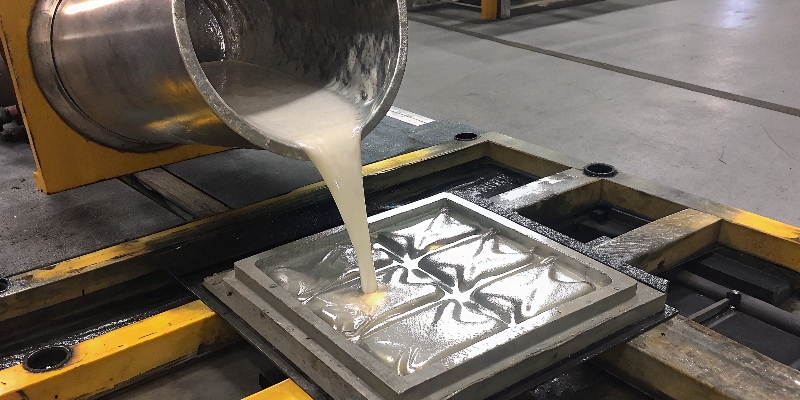
La fundición a presión al vacío evacua la cavidad del molde antes de la inyección. En EMP Tech, los 13 islotes de fundición de 350 t a 3050 t están equipados con VHPDC. Los resultados medibles:
| Indicador | HPDC convencional | VHPDC (estándar EMP Tech) |
|---|---|---|
| Contenido de gas en cavidad | Alto (aire atrapado) | <5 % gas residual |
| Porosidad típica (rayos X, vol. %) | 3–5 % | <1–1,5 % |
| Rechazo por ampollado (níquel químico) | 5–12 % | <1 % |
| Rechazo RX (zonas críticas) | 2–4 % | <0,5 % |
Esto es decisivo porque la mayoría de los ingenieros CEM de Tier 1 especifican «revestimiento conductor o galvanizado» en carcasas inyectadas — y la calidad del revestimiento está enteramente condicionada por la integridad del sustrato. Una pieza con 5 % de porosidad ampolla sin importar lo buena que sea la línea de galvanizado.
Gestión de porosidad guiada por Moldflow
Incluso con VHPDC, cierta porosidad residual es realidad industrial. Usamos la simulación Moldflow para predecir y dirigir la porosidad hacia zonas no críticas:
- La porosidad se dirige hacia superficies no mecanizadas, no de junta
- Las zonas de ranura para junta mecanizadas se marcan como críticas — Moldflow optimiza el diseño de bebedero y rebosadero para mantener sanas esas zonas
- El ensayo por rayos X se orienta entonces hacia las zonas críticas (asientos de junta, áreas de revestimiento) en lugar de un muestreo aleatorio
Esto es lo que queremos decir cuando afirmamos que gestionamos riesgos mediante ingeniería, no prometiendo porosidad cero. Cualquier fundidor que prometa porosidad cero en una pieza estructural de 3050 t no está siendo honesto con usted.
Opciones de tratamiento superficial para mejorar el blindaje
Las carcasas de aluminio inyectado sin tratar ofrecen 40–60 dB SE según el diseño de juntas. Para muchas aplicaciones EV (inversores, controladores de motor), el objetivo es 60–80 dB en la banda de frecuencias relevante. Ese hueco se cierra con tratamiento superficial más ingeniería de juntas.
| Tratamiento | Ganancia SE (dB, típica) | Conductividad | Resistencia corrosión | Índice coste | Riesgo ampollado |
|---|---|---|---|---|---|
| Bruto (inyectado + CNC) | Base (40–60) | 23–27 % IACS | Baja (óxido) | 1,0 | — |
| Cromatado (Alodine) | 0 a –3 | Reducida (no conductor) | Buena | 1,2 | Bajo |
| Níquel electroless (EN) | +10–20 | Media | Excelente | 2,5 | Medio (depende porosidad) |
| Revestimiento compuesto Ni/Cu | +20–35 | Alta | Buena | 3,0 | Medio |
| Proyección térmica de zinc | +15–25 | Alta | Media | 2,0 | Bajo |
| Pintura conductora pigmento plata | +20–40 | Alta | Media | 3,5 | Bajo |
| Pintura conductora pigmento níquel | +10–25 | Media | Media | 2,0 | Bajo |
Lógica de selección práctica para carcasas de inversor EV
Para nuestro producto CEM-crítico de mayor volumen (carcasas de inversor de tracción), el apilamiento validado es:
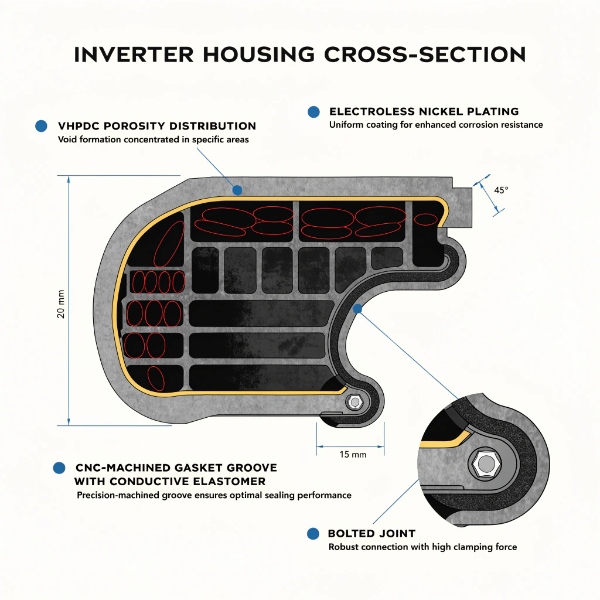
- Sustrato VHPDC (porosidad <1,5 % en zonas críticas)
- Preparación superficial CNC dirigida a los asientos de ranura de junta (Ra ≤ 1,6 µm, planicidad 0,05 mm)
- Níquel electroless en superficies internas críticas (10–15 µm)
- Junta de elastómero conductor en ranura mecanizada por CNC (trayectoria continua, sin interrupciones)
- Topes de compresión para controlar la deflexión de la junta (15–25 % de compresión)
Este apilamiento alcanza de forma fiable 65–80 dB SE de 30 MHz a 1 GHz en nuestras validaciones a nivel componente CISPR 25. No es la opción más económica ni la más agresiva — es la que pasa de manera consistente en lotes de producción sin materiales exóticos ni compuestos de junta de fuente única.
Elementos de diseño: ranuras para junta, continuidad de costuras, control de aberturas
La ranura para junta — el elemento CEM más crítico de la carcasa
La junta de elastómero conductor es tan buena como su ranura. Las exigencias de ingeniería que aplicamos en cada revisión DFM:
- Ancho de ranura: Dimensionado para 15–25 % de compresión de junta. La sobre-compresión provoca flujo en frío y deformación permanente; la sub-compresión deja vías de fuga.
- Planicidad del asiento: Mecanizado CNC a 0,05 mm de planicidad en el asiento de la junta. Las superficies brutas de fundición son inaceptables aquí — la tolerancia superficial de fundición (±0,2 mm típica) crearía compresión desigual y huecos localizados.
- Topes de compresión: Resaltes moldeados o mecanizados que evitan la sobre-compresión al atornillar. Sin ellos, la junta extruye y pierde presión de contacto en el centro de tramos largos.
- Radio de esquina: Las ranuras para junta deben tener radios generosos en las esquinas. Las esquinas interiores vivas provocan aculumulación de junta y huecos — y en la fundición a presión, las esquinas vivas son concentradores de tensión que favorecen rechazos y fisuras.
- Paso entre tornillos: El paso máximo se determina por la deflexión de la junta y la rigidez del panel. Para una pared inyectada típica de 2 mm + junta de 15 mm: paso ≤ 40–50 mm.
Gestión de aberturas y costuras
Cada abertura es una antena de rendija. La frecuencia de corte de una rendija de longitud L es aproximadamente:
fc = c / (2L)
Para una rendija de 30 mm (mayor dimensión): fc ≈ 5 GHz. A frecuencias inferiores a la de corte, la degradación de SE de una rendija es aproximadamente:
SE_rendija ≈ 20 log(λ / 2L)
Reglas prácticas que aplicamos en revisiones DFM:
- Dimensión máxima de abertura: ≤ λ/20 a la frecuencia más alta relevante
- A 1 GHz: λ/20 = 15 mm — mantener todas las rendijas bajo 15 mm o usar geometría de guía de ondas más allá del corte
- Pasadas de conector: conectores filtrados CEM o junta conductora continua alrededor del perímetro del conector
- Aberturas de ventilación: paneles nido de abeja con guía de ondas (cada celda por debajo del corte en la frecuencia relevante)
Conductividad de la unión atornillada
Las uniones atornilladas crean resistencia de contacto. A alta frecuencia, la corriente de RF fluye por la interfaz de contacto entre las caras de asiento, no por los tornillos. La resistencia de contacto depende de:
- Acabado superficial: caras de asiento mecanizadas CNC con Ra ≤ 1,6 µm
- Presión de contacto: objetivo ≥ 1 MPa para una unión de baja impedancia continua
- Tratamiento superficial: el aluminio bruto se oxida en horas — la capa de óxido es no conductora y debe puentearse con revestimiento o junta
Por eso nunca nos fiamos del contacto metal-metal bruto para la trayectoria CEM en piezas inyectadas. La junta conductora o el revestimiento transporta la corriente de RF; los tornillos aportan la compresión.
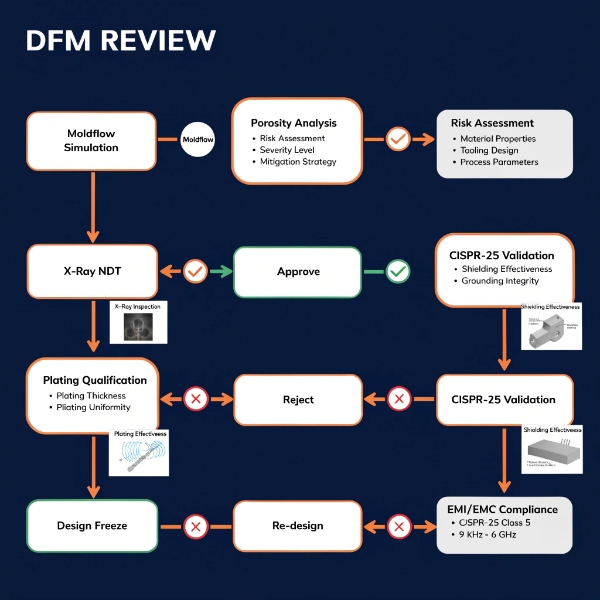
Ensayos y validación: eficacia de apantallamiento
Normas y métodos
| Método | Norma | Rango de frecuencia | Magnitud medida | Objetivo típico |
|---|---|---|---|---|
| Recinto blindado | IEEE Std 299 | 9 kHz – 18 GHz | SE global de la carcasa montada | 60–80 dB |
| Impedancia de transferencia | IEC 62153-4 | DC – 1 GHz | Calidad de junta y costura | <10 mΩ |
| Línea coaxial | ASTM D4935 | 30 MHz – 1,5 GHz | SE de material/revestimiento | Comparación de tratamientos |
| Cámara reverberante | IEC 61000-4-21 | 80 MHz – 18 GHz | Emisiones realistas | Límites CISPR 25 |
| Componente radiado | CISPR 25 | 150 kHz – 1 GHz | Conformidad del sistema | Clase 4 / 5 |
Nuestro proceso de validación por etapas
Para cada nuevo programa de carcasa CEM-crítica, realizamos una validación en cuatro etapas:
- SE de material/revestimiento: Probetas ASTM D4935 cortadas del mismo lote de fundición, revestidas junto con las piezas de serie. Esto aísla la eficacia del tratamiento del diseño de juntas.
- Impedancia de transferencia de juntas: IEC 62153-4 sobre muestras de costura atornillada (revestida + con junta). Criterio de superación: <10 mΩ a 1 GHz.
- SE de carcasa montada: IEEE 299 en nuestro recinto blindado — carcasa completa con junta, tornillería y conectores instalados.
- CISPR 25 a nivel componente: El árbitro final. Electrónica del cliente instalada, ciclo de servicio representativo, emisiones medidas a 1 m.
Una revisión DFM real — Carcasa de inversor para un Tier 1
En un proyecto reciente, el equipo CEM del cliente especificó «85 dB SE mínimo, 30 MHz–1 GHz» en la ficha técnica de la carcasa. El primer prototipo midió 58 dB a 230 MHz — una diferencia de 27 dB.
Causa raíz: la abertura del conector cruzaba una línea de partición, creando una rendija descontrolada de 45 mm que la junta no podía puentear. La solución no fue más revestimiento — fue un cambio DFM: reubicación del conector 15 mm fuera de la línea de partición y adición de un asiento mecanizado por CNC alrededor de todo el perímetro. Segundo prototipo: 78 dB. Los 7 dB restantes hasta el objetivo se cerraron mejorando la junta de níquel-grafito a material de relleno de plata-aluminio.
La lección: aproximadamente el 85 % de los déficits de blindaje en carcasas inyectadas son problemas de diseño de juntas y aberturas, no de materiales ni revestimientos. Ningún tratamiento superficial compensa una rendija descontrolada de 45 mm.
Compromisos de coste y proceso
| Enfoque | Sobrecoste (% coste pieza) | SE alcanzada (dB, 30 MHz–1 GHz) | Riesgo proceso | Plazo validación |
|---|---|---|---|---|
| Bruto + juntas CNC, sin junta | 0 % | 40–50 | Alto (óxido, varianza rendija) | Estándar |
| Bruto + junta conductora | +8–12 % | 55–65 | Medio (tolerancia asiento) | +1 semana |
| Níquel electroless + junta | +18–25 % | 65–75 | Medio (QC ampollado) | +2 semanas |
| Revestimiento Ni/Cu + junta plata | +30–40 % | 75–85 | Bajo (bien controlado) | +3–4 semanas |
| Pintura conductora (Ag) + junta | +25–35 % | 70–80 | Medio (QC adherencia) | +2 semanas |
El enfoque pragmático que la mayoría de Tier 1 adopta: níquel electroless + junta de níquel-grafito — la regla 80/20 del blindaje EMI. Cumple CISPR 25 Clase 4 para la mayoría de aplicaciones de inversor y controlador de motor, conlleva un riesgo de proceso gestionable y no requiere materiales exóticos de fuente única.
Priorizamos primero la calidad del sustrato VHPDC porque es el decibelio más barato que se puede comprar. Mejorar la porosidad del sustrato del 3 % a <1,5 % puede elevar la SE del revestimiento en 5–8 dB y reducir el rechazo de revestimiento en un 90 % — a coste unitario cero. Esa es la primera conversación que mantenemos en cualquier revisión DFM de carcasa CEM.
Resumen de capacidades de EMP Tech relevantes para CEM
| Capacidad | Aporte a CEM |
|---|---|
| Fundición a presión al vacío (13 islotes, 350–3050 t) | Porosidad <1,5 % → sustrato de revestimiento fiable → mayor SE, menor rechazo |
| Gestión de porosidad Moldflow | Aleja los vacíos de los asientos de junta y zonas de revestimiento |
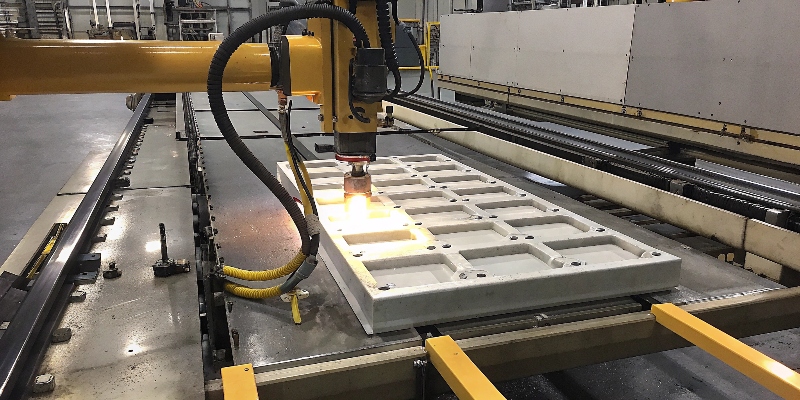
| CNC 4/5 ejes (150+ máquinas, en un solo amarre) | Planicidad de ranura 0,05 mm, Ra ≤ 1,6 µm |
| MMC Zeiss | Verificación dimensional del asiento de junta según plano |
| Ensayo RX (dirigido) | Inspecciona zonas críticas: asientos de junta, áreas de revestimiento |
| Prueba de estanqueidad helio/aire en línea | Valida integridad de juntas — vía de fuga de gas = vía de fuga CEM |
| IATF 16949:2016 + VDA 6.3 grado A | Disciplina de proceso para rendimiento CEM repetible lote a lote |
| PPAP Nivel 3 | Documentación completa de características críticas de blindaje |
Conclusiones clave
- La conductividad de las aleaciones de aluminio inyectado es suficiente para el blindaje — los fallos están en las juntas, aberturas y discontinuidades del tratamiento superficial, no en la pared.
- La fundición a presión al vacío es la mejora de SE más económica. Permite directamente un mejor revestimiento y menos vías de fuga a coste unitario cero.
- La ranura para junta es el elemento CEM más importante de la carcasa. Planicidad, compresión y continuidad se definen en el DFM — no en la línea de revestimiento.
- Aproximadamente el 85 % de los déficits de blindaje son problemas de diseño de juntas y aberturas, no de materiales ni revestimientos. Corregir en DFM, no en reproceso.
- Níquel electroless + junta de níquel-grafito es el estándar pragmático para carcasas de inversor y controlador EV — 65–75 dB, riesgo gestionable, sin materiales exóticos.