Was ist Rührreibschweißen beim Druckguss?
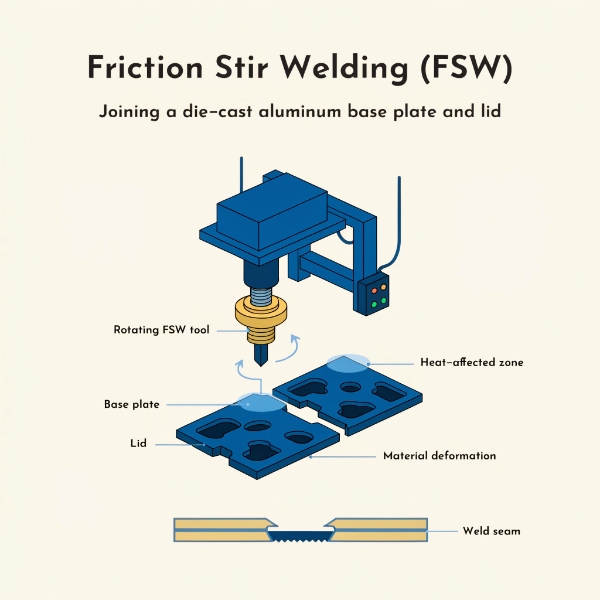
Rührreibschweißen (Friction Stir Welding, FSW) beim Druckguss ist ein Festphasen-Fügeverfahren, bei dem ein rotierendes, nicht verbrauchbares Werkzeug entlang der Naht zwischen zwei druckgegossenen Aluminiumkomponenten verfährt — typischerweise der Gussbasis und einer gewalzten oder gegossenen Deckelplatte. Die Reibung erzeugt Wärme, die das Metall plastifiziert, ohne es zu schmelzen, und das Werkzeug rührt die Materialien mechanisch zusammen, um eine homogene, porenfreie Verbindung zu schmieden. Im Gegensatz zu MIG-, WIG- oder Laserschweißen arbeitet FSW vollständig unterhalb des Schmelzpunkts von Aluminium (660°C), erreicht typischerweise 400–480°C im Schweißnahtkern und eliminiert thereby Porosität, Spritzer und thermische Verzerrung.
Bei Druckgussanwendungen dient FSW einem Hauptzweck: der Abdichtung von Gehäusen mit integrierten Kühlkanälen oder Elektronik. Das Verfahren ermöglicht die Herstellung von wassergekühlten EV-Wechselrichtergehäusen, Motorgehäusen und Batteriewannenkomponenten, bei denen die Gussbasis innere Kühlmittelkanäle aufweist, die mit einer Deckelplatte abgedichtet werden müssen, um eine leckdichte Baugruppe zu schaffen.
Wie FSW funktioniert: Der Festphasen-Fügeprozess
Das FSW-Verfahren verwendet ein speziell konstruiertes Werkzeug mit zwei Komponenten: einer Schulter, die auf der Oberfläche gleitet, und einem Stift (Pin), der in die Nahtlinie eindringt. Der Mechanismus verläuft in vier Phasen:
| Phase | Was passiert | Temperatur | Dauer |
|---|---|---|---|
| 1. Eintauchen | Rotierendes Werkzeug dringt in die Nahtlinie ein und erzeugt Reibungswärme | 200–300°C | 3–5 s |
| 2. Halten | Werkzeug hält Position, Wärmeaufbau plastifiziert das Material | 350–420°C | 2–4 s |
| 3. Vorschub | Werkzeug bewegt sich entlang der Naht und rührt plastifiziertes Metall | 400–480°C | 10–60 s (je nach Länge) |
| 4. Rückzug | Werkzeug zieht sich zurück und hinterlässt eine feste, geschmiedete Naht | Abkühlung auf Umgebung | 5–10 s |
Die entscheidende Erkenntnis ist, dass das Metall nie schmilzt. Bei 400–480°C wird das Aluminium weich genug, um sich plastisch zu verformen, behält aber seine feste kristalline Struktur. Der rotierende Stift mischt die beiden Oberflächen auf molekularer Kornebene mechanisch zusammen und erzeugt eine geschmiedete Verbindung, die:
- Porenfrei ist — keine Gasabsorption, da kein Schmelzen stattfindet
- Porositätsimmun ist — FSW wird nicht durch Gasporen im Druckgussmaterial beeinflusst, da es unterhalb des Schmelzpunkts arbeitet, wo sich Gas nicht ausdehnt
- Verzerrungsarm ist — Wärmeeintrag ist 60–80% geringer als beim WIG-Schweißen, was die Maßgenauigkeit erhält
Wann FSW im Druckguss eingesetzt wird: 5 Anwendungsszenarien
Szenario 1: Abdichtung wassergekühlter EV-Wechselrichtergehäuse
EV-Wechselrichtergehäuse mit integrierten Kühlmittelkanälen benötigen eine Deckelplatte zur Abdichtung des Kühlkanals. Die Deckelplatte muss 2–3 bar Kühlmitteldruck bei 90°C Dauerbetriebstemperatur standhalten, mit Thermozyklen von -40°C bis +105°C. FSW ist das branchenübliche Abdichtungsverfahren, da es Helium-Leckraten unter 1×10⁻³ mbar·L/s erreicht — eine Spezifikation, die MIG- und WIG-Schweißen routinemäßig mit 8–15% Ausschussquote verfehlen.
Bei EMP Tech setzen wir FSW zur Abdichtung von Konvertergehäuse-Komponenten ein und erreichen Leckraten unter 1×10⁻³ mbar·L/s mit IP67- und IP69K-Schutz. Wie wir in unserem Artikel über die Überlegenheit von Reibschweißen für EV-Steuergerätegehäuse ausführen, wird die FSW-Naht Teil des Grundmaterials und eliminiert alternde Dichtungen und Dichtmittelabbau über die 15-jährige Lebensdauer des Fahrzeugs.
Szenario 2: Abdichtung von Kühlmittelmänteln in EV-Motorgehäusen
EV-Traktionsmotorgehäuse weisen zunehmend integrierte Wassermäntel zur Stator Kühlung auf. Der Kühlwasserjacke wird beim HPDC-Prozess in das Gehäuse gegossen, aber die Galerie muss nach der Statorinstallation mit einer Platte verschlossen werden. FSW dichtet diese Naht ab, ohne innere Gratte oder Partikel einzubringen, die den Kühlmittelfluss blockieren könnten — ein entscheidender Vorteil gegenüber MIG-Schweißen, das Spritzer innerhalb des Kühlkanals erzeugt.
Für E-Motorgehäuse-Anwendungen erreicht die mit FSW abgedichtete Kühlmitteljacke:
- Berstdruckfestigkeit: 1,5 MPa Minimum (typische Spezifikation: 1,0 MPa)
- Dauerfestigkeit: >500.000 Thermozyklen (15 Jahre Fahrzeuglebensdauer)
- Helium-Leckrate: <1×10⁻³ mbar·L/s bei 100% der Produktionseinheiten
Szenario 3: Abdichtung von Kühlkanälen in Batteriewannen
Kühlplatten für Batteriepacks bestehen oft aus einer druckgegossenen Aluminiumwanne mit integrierten serpentineartigen Kühlkanälen, die mit einer Flachplatte abgedichtet sind. FSW hat sich zum Produktionsstandard für Batteriewannennahtschweißungen entwickelt, da es Leckraten unter 1×10⁻⁷ mbar·L/s erreicht — eine Größenordnung besser als typische Wechselrichtergehäuse-Spezifikationen. MIG- und WIG-Schweißen an dünnen Aluminium-Batteriewannen fallen bei Dichtigkeitsprüfungen mit 8–15% Ausschussquote durch; FSW erreicht routinemäßig <0,1% Ausschussquote in der Produktion.
Szenario 4: Hermetische Abdichtung von Energieverteilungsgehäusen (PDU)
PDU-Gehäuse verwalten Hochspannungsverteilung (400V/800V) und erfordern hermetische Abdichtung gegen Lichtbogenbildung und Feuchtigkeitseintritt. FSW erzeugt eine durchgehende, elektrisch leitfähige Verbindung ohne Spalte und gewährleistet konsistente EMV-Abschirmung über die Gehäusenaht — eine Fähigkeit, die geklebte oder dichtungsabgedichtete Nähte nicht bieten können.
Szenario 5: Abdichtung von Telekommunikations-/5G-Basisstations-RRU-Gehäusen
Remote-Radio-Unit(RRU)-Gehäuse für 5G-Basisstationen werden gegen IP65-Umgebungseintritt über eine 20-jährige Einsatzlebensdauer abgedichtet. FSW eliminiert den Dichtungsabbaupfad vollständig und erzeugt ein monolithisches Gehäuse, bei dem die thermische Ausdehnung über die gesamte Struktur einheitlich ist — entscheidend für Gehäuse, die -40°C bis +55°C Umgebungsthermik ausgesetzt sind.
Warum FSW: Vorteile gegenüber alternativen Abdichtungsverfahren
FSW vs. MIG / WIG-Schweißen
| Kriterium | FSW | MIG / WIG-Schweißen |
|---|---|---|
| Prozesszustand | Festphase (kein Schmelzen) | Schmelze (schmilzt Grundmetall) |
| Schweißtemperatur | 400–480°C | 660–2.300°C |
| Porosität in der Naht | Keine (kein Schmelzen = keine Gasabsorption) | Häufig (Wasserstoff- und Gasporen) |
| Thermische Verzerrung | Gering (60-80% weniger Wärmeeintrag) | Hoch (dünne Wände verziehen) |
| Leckfehlerquote (Produktion) | <0,1% | 8–15% |
| Nahtfestigkeit vs. Grundmaterial | 75–90% (Druckgusslegierungen) | 50–70% (wärmeeinflusszone schwächt) |
| Einfluss der Grundmaterialporosität | Immun (Festphasenprozess) | Verschlimmert (Gas dehnt beim Schmelzen aus) |
| Innere Spritzer/Partikel | Keine | Vorhanden (blockiert Kühlkanäle) |
| Automatisierungseignung | Ausgezeichnet (CNC-gesteuert) | Moderat (erfordert erfahrenen Schweißer) |
| Nachschweißbearbeitung erforderlich | Minimal | Oft erforderlich (Spritzer entfernen, einebnen) |
Der bedeutendste Vorteil ist die Porositätsimmunität. Druckgegossenes Aluminium enthält von Natur aus 0,5–3% Gasporenvolumenanteil. Beim MIG- oder WIG-Schweißen schmilzt dieses Material, das eingeschlossene Gas dehnt sich aus und erzeugt größere Poren und Blasenhohlräume im Schweißnahtbereich. FSW arbeitet unterhalb des Schmelzpunkts, sodass die vorhandene Porosität nicht expandiert — der Festphasen-Prozess schließt unter dem Anpressdruck des Werkzeugs sogar teilweise vorhandene Poren.
FSW vs. Dichtungen und Dichtmittel
| Kriterium | FSW | Dichtungen / Dichtmittel |
|---|---|---|
| Dichtungsabbau über Zeit | Keiner (monolithische Naht) | Dichtungen altern, verhärten und kriechen |
| Thermozyklenwiderstand | Einheitliche Ausdehnung (keine Differential) | Differentielle Ausdehnung lockert Dichtung |
| Erreichbare Leckrate | <1×10⁻³ mbar·L/s | 1×10⁻¹ mbar·L/s typisch |
| Feldeinsatzlebensdauer | 15+ Jahre (Fahrzeugleben) | 5–10 Jahre vor Dichtungswechsel |
| Mechanische Festigkeit | Naht ≥75% des Grundmaterials | Kein struktureller Beitrag |
| EMV-Abschirmkontinuität | Durchgehende leitfähige Verbindung | Dichtung unterbricht elektrischen Pfad |
FSW vs. Hartlöten
| Kriterium | FSW | Hartlöten |
|---|---|---|
| Nahttyp | Geschmiedete Verbindung (gleiches Material) | Lotmaterialverbindung (verschiedene Legierung) |
| Korrosionsbeständigkeit | Ausgezeichnet (keine galvanische Kopplung) | Risiko galvanischer Korrosion an Lot-Schnittstelle |
| Druckbeständigkeit | 1,5 MPa Berstdruck (geprüft) | 0,8–1,2 MPa typisch |
| Prozesstemperatur | 400–480°C | 580–620°C (nahe Schmelzpunkt) |
| Langzeit-Druckstabilität | Kein Abbau | Lot kann unter Thermik abbauen |
Druckgusslegierungen im FSW: Materialtechnische Aspekte
Nicht alle Druckgusslegierungen schneiden beim FSW gleich ab. Der Siliziumgehalt und die Gussporosität beeinflussen die Nahtqualität und den Werkzeugverschleiß erheblich:
| Legierung | Si-Gehalt (%) | FSW-Nahtfestigkeit (vs. Grundmaterial) | Werkzeugverschleißrisiko | Oberflächenqualität |
|---|---|---|---|---|
| ADC12 | 9,5–12 | 76–80% | Hoch (abrasive Si-Partikel) | Oxidhautanfällig |
| A380 | 7,5–9,5 | 75–85% | Mittel bis hoch | Standard-Oxidschicht |
| A360 | 9–10 | 80–88% | Niedrig bis mittel | Sauberste nach Schweißen |
| AlSi10Mg (Silafont-36) | 9–11 | 85–90% | Mittel | Gut |
| Castasil-37 | ~7 | 85–92% | Niedrig | Sehr gut |
Wichtige Materialaspekte:
ADC12 weist das höchste Werkzeugverschleißrisiko auf, da sein hoher Siliziumgehalt (9,5–12%) abrasive Si-Partikel erzeugt, die das FSW-Werkzeug erodieren. Wolfram-Rhenium- oder PCBN-Werkzeuge sind erforderlich, mit einer Werkzeuglebensdauer von typisch 200–500 m Schweißlänge pro Werkzeug.
AlSi10Mg (Silafont-36) erreicht die beste Balance aus Schweißnahtfestigkeit (85–90% des Grundmaterials) und Werkzeuglebensdauer und ist daher die bevorzugte Legierung für FSW-abgedichtete Gehäuse.
Porosität im Grundmaterial verursacht nicht direkt FSW-Schweißnahtfehler — aber hohe Porosität (>3%) reduziert die effektive Querschnittsfläche der Naht und sollte durch VHPDC kontrolliert werden. Unser Qualitätskontrollsystem verifiziert, dass die Porosität an FSW-Nahtflächen unter 0,8% vor dem Schweißen liegt.
FSW-Prozessparameter für Druckgussaluminium
Das Erreichen konsistenter FSW-Nahtqualität bei Druckgussaluminium erfordert enge Kontrolle von vier Hauptparametern:
| Parameter | Typischer Bereich für Druckguss-Al-Legierungen | Auswirkung von Abweichungen |
|---|---|---|
| Werkzeugdrehzahl | 800–1.500 U/min | Zu niedrig: unzureichende Plastifizierung, fehlende Bindung. Zu hoch: Gratbildung, Werkzeugverschleiß |
| Vorschubgeschwindigkeit | 60–200 mm/min | Zu niedrig: Überhitzung, Erweichung. Zu hoch: unzureichendes Rühren, Tunneldefekt |
| Anpresskraft (Z-Achse) | 8–25 kN | Zu niedrig: Hohlraumbildung. Zu hoch: Werkzeugbruch, übermäßiger Grat |
| Eintauchtiefe | 0,1–0,3 mm unter Oberfläche | Zu flach: Wurzeldefekt. Zu tief: Oberflächengrat, Werkzeugbeschädigung |
Optimierte Parameter für ADC12-Druckgussaluminium (basierend auf veröffentlichter Forschung):
- Werkzeugdrehzahl: 800 U/min
- Vorschubgeschwindigkeit: 60 mm/min (1,0 mm/s)
- Anpresskraft: 12,3 kN
- Eintauchtiefe: 0,1 mm
- Resultierende Nahtzugfestigkeit: 203 MPa (76% des Grundmaterials)
Für AlSi10Mg-Druckguss verschieben sich die optimierten Parameter aufgrund der besseren Duktilität der Legierung zu höheren Vorschubgeschwindigkeiten:
- Werkzeugdrehzahl: 1.200 U/min
- Vorschubgeschwindigkeit: 150 mm/min (2,5 mm/s)
- Anpresskraft: 15 kN
- Resultierende Nahtzugfestigkeit: 260 MPa (85% des Grundmaterials)
Wann FSW NICHT eingesetzt werden sollte: Grenzen und Alternativen
FSW ist keine universelle Lösung. Es hat spezifische Grenzen, die alternative Verfahren in bestimmten Szenarien bevorzugt machen:
Grenze 1: Nahtgeometrische Einschränkungen
FSW erfordert Zugang von einer Seite mit einer flachen oder sanft gekrümmten Oberfläche. Komplexe 3D-Geometrien, innere zylindrische Nähte oder mehrachsige Verbindungslinien sind schwierig oder unmöglich. Für innere Rohr-zu-Gehäuse-Verbindungen kann das Elektronenstrahlschweißen oder Laserschweißen geeigneter sein.
Grenze 2: Werkzeugzugang und Spannvorrichtung
Das FSW-Werkzeug erfordert einen freien Zugangspfad und eine steife Spannvorrichtung, um der 8–25 kN Anpresskraft zu widerstehen. Kleine Gehäuse (<100 mm) bieten möglicherweise nicht genügend ebene Oberfläche für eine effektive Einspannung. In diesen Fällen können eingeschraubte Verschlüsse mit O-Ring-Dichtungen oder Klebstoffverbindungen praktikabler sein.
Grenze 3: Materialstärkenbereich
FSW ist am effektivsten für Materialstärken von 1,5–10 mm. Unter 1,5 mm tendiert die Werkzeugschulter dazu, das Material übermäßig zu verdünnen; über 10 mm erfordert eine Ein-Pass-Naht sehr hohe Kräfte und spezialisierte Werkzeuge. Für sehr dicke Querschnitte (>10 mm) kann das Engspalt-MIG- oder Elektronenstrahlschweißen bevorzugt werden.
Grenze 4: Austrittsloch
FSW hinterlässt ein „Schlüsselloch" am Ende der Naht, wo das Werkzeug zurückzieht. Dies muss in der Nahtkonstruktion berücksichtigt werden — entweder durch Positionierung des Austrittslochs in einem unkritischen Bereich, Verwendung eines Werkzeugs mit einziehbarem Stift oder Verschließen des Schlüssellochs mit einer Plug-Schweißung.
Grenze 5: Werkzeugkosten bei hochsiliziumhaltigen Legierungen
FSW-Werkzeuge zum Schweißen von ADC12 (hoher Si-Gehalt) kosten 500–2.000 $ pro Werkzeug und halten 200–500 m Schweißlänge. Bei sehr hoher Produktionsstückzahl ist diese Werkzeugkosten durch die <0,1% Leckfehlerquote gerechtfertigt. Für Kleinserien oder Prototypenarbeit können die Werkzeugkosten das MIG-Schweißen trotz höherer Ausschussquote wirtschaftlicher machen.
Qualitätssicherung: Wie FSW-Nähte verifiziert werden
In der nach IATF 16949 zertifizierten Produktion wird jede FSW-Naht durch eine Kombination aus Prozessüberwachung und Nahtprüfung verifiziert:
| Prüfverfahren | Was es detektiert | Produktionsrate |
|---|---|---|
| Echtzeit-Kraft-/Drehmomentüberwachung | Werkzeugverschleiß, unzureichende Bindung, Hohlräume | 100% (Inline) |
| Helium-Leckprüfung | Jede durchgehende Leckagestrecke | 100% (Inline) |
| Röntgenradiographie | Innere Hohlräume, Tunneldefekte, Wurzeldefekte | Stichproben (1 pro 50 Teile) |
| Querschliff-Metallographie | Schweißnahtkerngeometrie, Bindelinienintegrität | PPAP + vierteljährlich |
| Zugprüfung (Probekörper) | Nahtfestigkeit vs. Grundmaterial | PPAP + jährlich |
| Berstdruckprüfung | Strukturelle Integrität des Kühlmittelkanals | PPAP + jährlich |
Häufig gestellte Fragen
F: Kann FSW Druckgussaluminium mit vorhandener Porosität schweißen?
A: Ja. FSW ist ein Festphasenprozess, der unterhalb des Schmelzpunkts arbeitet, sodass vorhandene Gasporen im Druckguss-Grundmaterial nicht expandieren oder neue Defekte erzeugen. Der Anpressdruck des Werkzeugs schließt sogar teilweise vorhandene Poren an der Nahtfläche. Dies ist der Hauptgrund, warum FSW beim Druckgussaluminium besser abschneidet als MIG/WIG-Schweißen.
F: Welche Leckrate kann FSW bei Druckgussaluminiumgehäusen erreichen?
A: FSW erreicht routinemäßig Helium-Leckraten unter 1×10⁻³ mbar·L/s bei Druckgussaluminiumgehäusen mit Produktionsausschussquoten unter 0,1%. Für Batteriewannen-Kühlplattenanwendungen sind Raten unter 1×10⁻⁷ mbar·L/s erreichbar. MIG- und WIG-Schweißen erreichen typischerweise 8–15% Ausschussquote bei gleichen Geometrien.
F: Wie lange hält ein FSW-Werkzeug beim Schweißen von ADC12-Druckguss?
A: Für ADC12 (hoher Si-Gehalt) halten Wolfram-Rhenium- oder PCBN-Werkzeuge etwa 200–500 Meter Schweißlänge vor dem Wechsel. Für AlSi10Mg verlängert sich die Werkzeuglebensdauer auf 500–1.000 Meter. Der Werkzeugverschleiß wird über Drehmoment-Trenddaten überwacht und der Wechsel wird vor Qualitätsabfall geplant.
F: Ist FSW im Vergleich zur Dichtungsabdichtung wirtschaftlich?
A: Bei hoher Produktionsstückzahl (>10.000 Einheiten/Jahr) ist FSW über den Produktlebenszyklus wirtschaftlicher als Dichtungsabdichtung. Während die anfängliche Werkzeug- und Ausrüstungsinvestition höher ist, reduziert die Eliminierung von Dichtungswechsel, Leckprüfungs-Nacharbeit und Felddurchgriffsansprüchen die Gesamtkosten über eine 5-jährige Produktion um 30–50%.
F: Kann FSW auf allen Druckguss-Al-Legierungen eingesetzt werden?
A: FSW kann alle gängigen Druckguss-Aluminiumlegierungen schweißen (ADC12, A380, A360, AlSi10Mg, Castasil-37). Legierungen mit höherem Siliziumgehalt (>10% Si) verursachen jedoch schnelleren Werkzeugverschleiß und können rauere Oberflächen erzeugen. AlSi10Mg und Castasil-37 bieten die beste Kombination aus Schweißnahtqualität und Werkzeuglebensdauer.