Qu’est-ce que le FSW dans la fonderie sous pression ?
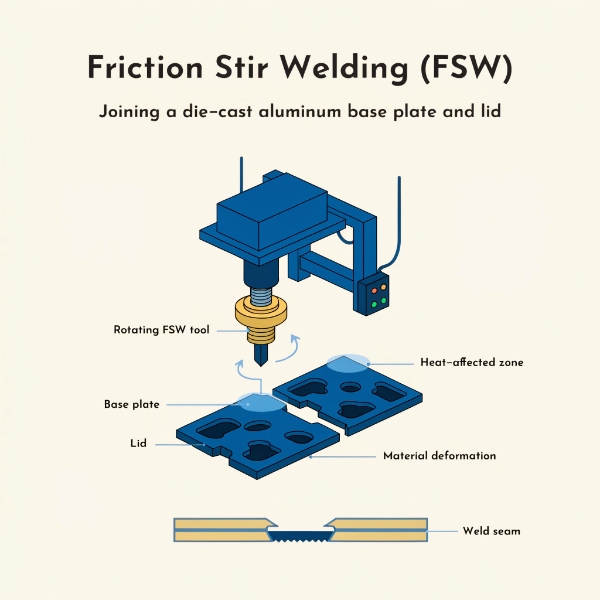
Le soudage par friction-malaxage (Friction Stir Welding, FSW) dans la fonderie sous pression est un procédé d’assemblage à l’état solide où un outil rotatif non consommable se déplace le long du joint entre deux composants en aluminium moulé sous pression — typiquement la base moulée et un couvercle laminé ou moulé — générant une chaleur de friction qui plastifie le métal sans le fondre, puis malaxe mécaniquement les matériaux ensemble pour forger un joint homogène et sans vide. Contrairement au soudage MIG, TIG ou laser, le FSW fonctionne entièrement en dessous du point de fusion de l’aluminium (660°C), atteignant typiquement 400–480°C au cœur du cordon, ce qui élimine la porosité, les projections et la distorsion thermique.
Dans les applications de fonderie sous pression, le FSW sert un objectif principal : l’étanchéité des carters moulés contenant des canaux de refroidissement intégrés ou de l’électronique. Le procédé permet la fabrication de carters d’onduleur VE refroidis par eau, de carters de moteur et de composants de bac de batterie où la base moulée présente des galeries de liquide de refroidissement internes qui doivent être scellées avec une plaque de couvercle pour créer un ensemble étanche aux fuites.
Comment fonctionne le FSW : Le mécanisme d’assemblage à l’état solide
Le procédé FSW utilise un outil spécialement conçu avec deux composants : un épaule qui glisse sur la surface et un pin (sonde) qui pénètre la ligne de joint. Le mécanisme procède en quatre phases :
| Phase | Ce qui se passe | Température | Durée |
|---|---|---|---|
| 1. Pénétration | L’outil rotatif pénètre la ligne de joint, générant une chaleur de friction | 200–300°C | 3–5 s |
| 2. Maintien | L’outil maintient sa position, la chaleur s’accumule pour plastifier le matériau | 350–420°C | 2–4 s |
| 3. Avance | L’outil se déplace le long du joint en malaxant le métal plastifié | 400–480°C | 10–60 s (selon la longueur) |
| 4. Retrait | L’outil se rétracte, laissant un cordon forgé solide | Refroidissement à ambiant | 5–10 s |
L’observation clé est que le métal ne fond jamais. À 400–480°C, l’aluminium devient suffisamment mou pour se déformer plastiquement mais conserve sa structure cristalline solide. Le pin rotatif mélange mécaniquement les deux surfaces au niveau du grain moléculaire, créant une liaison forgée qui est :
- Sans vide — aucune absorption de gaz car aucune fusion ne se produit
- Immunisée à la porosité — le FSW n’est pas affecté par la porosité gazeuse dans le matériau parent moulé, car il fonctionne en dessous du point de fusion où le gaz ne se dilate pas
- Faible distorsion — l’apport de chaleur est 60-80% inférieur au soudage TIG, préservant la précision dimensionnelle
Quand utiliser le FSW en fonderie sous pression : 5 scénarios d’application
Scénario 1 : Étanchéité des carters d’onduleur VE refroidis par eau
Les carters d’onduleur VE avec galeries de liquide de refroidissement intégrées nécessitent une plaque de couvercle pour sceller le canal de refroidissement. Le couvercle doit résister à 2–3 bar de pression de liquide de refroidissement à 90°C en température de fonctionnement continue, avec des cycles thermiques de -40°C à +105°C. Le FSW est la méthode d’étanchéité standard de l’industrie car il atteint des taux de fuite d’hélium inférieurs à 1×10⁻³ mbar·L/s — une spécification que le soudage MIG et TIG échoue systématiquement à 8–15% à cause de la porosité dans le cordon.
Chez EMP Tech, nous utilisons le FSW pour sceller des composants de carter de convertisseur, atteignant des taux de fuite inférieurs à 1×10⁻³ mbar·L/s avec protection IP67 et IP69K. Comme nous le détaillons dans notre article sur l’étanchéité supérieure par soudage par friction pour les carters d’unités de contrôle VE, le cordon FSW devient partie intégrante du matériau parent, éliminant le vieillissement des joints et la dégradation des mastics sur la durée de vie de 15 ans du véhicule.
Scénario 2 : Étanchéité des chemises de liquide de refroidissement des carters de moteur VE
Les carters de moteur de traction VE comportent de plus en plus de chemises d’eau intégrées pour le refroidissement du stator. La chemise de refroidissement est moulée dans le carter lors du procédé HPDC, mais la galerie doit être scellée avec une plaque après l’installation du stator. Le FSW scelle ce joint sans introduire de bavures internes ou de débris qui pourraient bloquer le flux de liquide de refroidissement — un avantage critique sur le soudage MIG, qui produit des projections à l’intérieur du canal de refroidissement.
Pour les applications de carter de moteur d’entraînement, la chemise de refroidissement scellée par FSW atteint :
- Résistance à la pression d’éclatement : 1,5 MPa minimum (spécification type : 1,0 MPa)
- Durée de vie en fatigue : >500.000 cycles thermiques (équivalent à 15 ans de durée de vie véhicule)
- Taux de fuite d’hélium : <1×10⁻³ mbar·L/s sur 100% des unités de production
Scénario 3 : Étanchéité des canaux de refroidissement de bac de batterie
Les plaques de refroidissement de batterie consistent souvent en un bac en aluminium moulé sous pression avec des canaux de refroidissement serpentin intégrés, scellés avec une plaque plate. Le FSW est devenu le standard de production pour les soudures de bac de batterie car il atteint des taux de fuite inférieurs à 1×10⁻⁷ mbar·L/s — un ordre de grandeur plus serré que les spécifications typiques de carter d’onduleur. Le soudage MIG et TIG sur les bacs en aluminium mince échouent les tests d’étanchéité à des taux de 8–15% ; le FSW atteint systématiquement des taux d’échec <0,1% en production.
Scénario 4 : Étanchéité hermétique des carters d’unité de distribution électrique (PDU)
Les carters PDU gèrent la distribution haute tension (400V/800V) et nécessitent une étanchéité hermétique pour prévenir les arcs électriques et l’intrusion d’humidité. Le FSW fournit une liaison continue et conductrice électriquement sans discontinuité, garantissant une protection CEM cohérente sur le joint du carter — une capacité que les joints collés ou à joints d’étanchéité ne peuvent égaler.
Scénario 5 : Étanchéité des carters RRU pour télécommunication / stations de base 5G
Les carters d’unité radio déportée (RRU) pour les stations de base 5G sont scellés contre l’entrée environnementale IP65 sur une durée de vie de terrain de 20 ans. Le FSW élimine entièrement le chemin de dégradation des joints, créant un carter monolithique où la dilatation thermique est uniforme à travers la structure — essentiel pour les carters exposés à des cycles ambiants de -40°C à +55°C.
Pourquoi le FSW : Avantages par rapport aux méthodes d’étanchéité alternatives
FSW vs. soudage MIG / TIG
| Critère | FSW | Soudage MIG / TIG |
|---|---|---|
| État du procédé | État solide (pas de fusion) | Fusion (fond le métal de base) |
| Température de soudage | 400–480°C | 660–2.300°C |
| Porosité du cordon | Aucune (pas de fusion = pas d’absorption de gaz) | Fréquente (porosité hydrogène et gazeuse) |
| Distorsion thermique | Faible (60-80% moins d’apport de chaleur) | Élevée (parois minces se déforment) |
| Taux d’échec de fuite (production) | <0,1% | 8–15% |
| Résistance du joint vs. matériau parent | 75–90% (alliages moulés) | 50–70% (zone affectée thermiquement affaiblit) |
| Effet de la porosité du matériau parent | Immunisé (procédé à l’état solide) | Aggravé (le gaz se dilate pendant la fusion) |
| Projections/débris internes | Aucune | Présentes (bloquent les canaux de refroidissement) |
| Aptitude à l’automatisation | Excellente (commandée par CNC) | Modérée (nécessite soudeur qualifié) |
| Usinage post-soudure requis | Minimal | Souvent requis (meuler projections, aplanir) |
L’avantage le plus significatif est l’immunité à la porosité. L’aluminium moulé sous pression contient intrinsèquement 0,5–3% de fraction volumique de porosité gazeuse. Lors du soudage MIG ou TIG qui fond ce matériau, le gaz emprisonné se dilate, créant des pores plus grands et des soufflures dans le cordon. Le FSW fonctionne en dessous du point de fusion, donc la porosité existante ne se dilate pas — le procédé de forgeage à l’état solide ferme même partiellement les pores existants sous la force descendante de l’outil.
FSW vs. joints d’étanchéité et mastics
| Critère | FSW | Joints / Mastics |
|---|---|---|
| Dégradation du sceau dans le temps | Aucune (joint monolithique) | Les joints vieillissent, durcissent et fluent |
| Résistance aux cycles thermiques | Dilatation uniforme (pas de différentiel) | La dilatation différentielle desserre le sceau |
| Taux de fuite atteignable | <1×10⁻³ mbar·L/s | 1×10⁻¹ mbar·L/s typique |
| Durée de vie en service | 15+ ans (durée de vie véhicule) | 5–10 ans avant remplacement de joint |
| Résistance mécanique | Joint ≥75% du matériau parent | Aucune contribution structurelle |
| Continuité du blindage CEM | Liaison conductrice continue | Le joint interrompt le chemin électrique |
FSW vs. brasage
| Critère | FSW | Brasage |
|---|---|---|
| Type de joint | Liaison forgée (même matériau) | Liaison par matériau d’apport (alliage différent) |
| Résistance à la corrosion | Excellente (pas de couple galvanique) | Risque de corrosion galvanique à l’interface d’apport |
| Résistance à la pression | 1,5 MPa pression d’éclatement (testé) | 0,8–1,2 MPa typique |
| Température de procédé | 400–480°C | 580–620°C (proche de la fusion) |
| Stabilité de pression à long terme | Pas de dégradation | L’apport peut se dégrader sous cyclage thermique |
Performance des alliages moulés en FSW : Considérations matérielles
Tous les alliages moulés ne performent pas identiquement en FSW. La teneur en silicium et le niveau de porosité de moulage affectent significativement la qualité du cordon et l’usure de l’outil :
| Alliage | Teneur en Si (%) | Résistance du joint FSW (vs. parent) | Risque d’usure d’outil | Qualité de surface |
|---|---|---|---|---|
| ADC12 | 9,5–12 | 76–80% | Élevé (particules de Si abrasives) | Propension à la peau d’oxyde |
| A380 | 7,5–9,5 | 75–85% | Modéré à élevé | Couche d’oxyde standard |
| A360 | 9–10 | 80–88% | Faible à modéré | Plus propre après soudage |
| AlSi10Mg (Silafont-36) | 9–11 | 85–90% | Modéré | Bonne |
| Castasil-37 | ~7 | 85–92% | Faible | Très bonne |
Considérations matérielles clés :
ADC12 présente le risque d’usure d’outil le plus élevé car sa forte teneur en silicium (9,5–12%) crée des particules de Si abrasives qui érodent l’outil FSW. Les outils en tungstène-rhénium ou PCBN sont requis, avec une durée de vie d’outil typique de 200–500 m de longueur de soudure par outil.
AlSi10Mg (Silafont-36) atteint le meilleur équilibre entre résistance du cordon (85–90% du matériau parent) et durée de vie d’outil, ce qui en fait l’alliage privilégié pour les carters étanchésifiés par FSW.
La porosité du matériau parent ne cause pas directement de défauts de soudure FSW — mais une porosité élevée (>3%) réduit la section efficace du joint et doit être maîtrisée par VHPDC. Notre système de contrôle qualité vérifie que la porosité aux surfaces de joint FSW est inférieure à 0,8% avant soudage.
Paramètres de procédé FSW pour l’aluminium moulé sous pression
Atteindre une qualité de cordon FSW constante sur l’aluminium moulé sous pression nécessite un contrôle étroit de quatre paramètres principaux :
| Paramètre | Plage typique pour alliages Al moulés | Effet de variation |
|---|---|---|
| Vitesse de rotation d’outil | 800–1.500 tr/min | Trop basse : plastification insuffisante, manque de liaison. Trop élevée : génération de bavures, usure d’outil |
| Vitesse d’avance | 60–200 mm/min | Trop basse : surchauffe, ramollissement. Trop élevée : malaxage insuffisant, défaut de tunnel |
| Force descendante (axe Z) | 8–25 kN | Trop basse : formation de vides. Trop élevée : fracture d’outil, bavures excessives |
| Profondeur de pénétration | 0,1–0,3 mm sous surface | Trop superficielle : défaut de racine. Trop profonde : bavures de surface, dommage d’outil |
Paramètres optimisés pour l’aluminium moulé ADC12 (basés sur la recherche publiée) :
- Vitesse de rotation : 800 tr/min
- Vitesse d’avance : 60 mm/min (1,0 mm/s)
- Force descendante : 12,3 kN
- Profondeur de pénétration : 0,1 mm
- Résistance à la traction du joint : 203 MPa (76% du matériau parent)
Pour AlSi10Mg moulé, les paramètres optimisés se déplacent vers des vitesses d’avance plus élevées en raison de la meilleure ductilité de l’alliage :
- Vitesse de rotation : 1.200 tr/min
- Vitesse d’avance : 150 mm/min (2,5 mm/s)
- Force descendante : 15 kN
- Résistance à la traction du joint : 260 MPa (85% du matériau parent)
Quand NE PAS utiliser le FSW : Limites et alternatives
Le FSW n’est pas une solution universelle. Il présente des limites spécifiques qui rendent les méthodes alternatives préférables dans certains scénarios :
Limitation 1 : Contraintes de géométrie de joint
Le FSW nécessite un accès d’un côté avec une surface plate ou courbe doucement. Les géométries 3D complexes, les joints cylindriques internes ou les lignes de joint multi-axes sont difficiles ou impossibles. Pour les joints tube-vers-carter internes, le soudage par faisceau d’électrons ou laser peut être plus approprié.
Limitation 2 : Accès d’outil et bridage
L’outil FSW nécessite un chemin d’approche dégagé et un bridage rigide pour résister à la force descendante de 8–25 kN. Les petits carters (<100 mm) peuvent ne pas offrir suffisamment de surface plate pour un bridage efficace. Dans ces cas, les bouchons filetés avec joints toriques ou le collage peuvent être plus pratiques.
Limitation 3 : Plage d’épaisseur de matériau
Le FSW est le plus efficace pour les épaisseurs de matériau de 1,5–10 mm. En dessous de 1,5 mm, l’épaule de l’outil tend à amincir excessivement le matériau ; au-dessus de 10 mm, une passe unique nécessite des forces très élevées et des outils spécialisés. Pour les sections très épaisses (>10 mm), le soudage MIG à étroit intervalle ou par faisceau d’électrons peut être préféré.
Limitation 4 : Trou de sortie
Le FSW laisse un « trou de clé » à la fin du cordon où l’outil se rétracte. Cela doit être pris en compte dans la conception du joint — soit en positionnant le trou de sortie dans une zone non critique, en utilisant un outil à pin rétractable, ou en remplissant le trou avec une soudure de bouchon.
Limitation 5 : Coût d’outil pour alliages à haute teneur en silicium
Les outils FSW pour souder l’ADC12 (teneur en Si élevée) coûtent 500–2.000 $ par outil et durent 200–500 m de longueur de soudure. Pour une production à très haut volume, ce coût d’outil est justifié par le taux d’échec de fuite <0,1%. Pour le travail à faible volume ou le prototypage, le coût d’outil peut rendre le soudage MIG plus économique malgré des taux de rebut plus élevés.
Assurance qualité : Comment les soudures FSW sont vérifiées
En production certifiée IATF 16949, chaque soudure FSW est vérifiée par une combinaison de surveillance en procédé et d’inspection post-soudure :
| Méthode d’inspection | Ce qu’elle détecte | Taux de production |
|---|---|---|
| Surveillance force/couple en temps réel | Usure d’outil, liaison insuffisante, vides | 100% (en ligne) |
| Test d’étanchéité à l’hélium | Toute voie de fuite traversante | 100% (en ligne) |
| Radiographie par rayons X | Vides internes, défauts de tunnel, défauts de racine | Échantillonnage (1 sur 50 pièces) |
| Métallographie de coupe transversale | Géométrie du cœur de cordon, intégrité de ligne de liaison | PPAP + trimestriel |
| Essai de traction (éprouvettes) | Résistance du joint vs. matériau parent | PPAP + annuel |
| Test de pression d’éclatement | Intégrité structurelle du canal de refroidissement | PPAP + annuel |
Foire aux questions
Q : Le FSW peut-il souder l’aluminium moulé sous pression avec une porosité existante ?
R : Oui. Le FSW est un procédé à l’état solide qui fonctionne en dessous du point de fusion, donc la porosité gazeuse existante dans le matériau parent moulé ne se dilate pas et ne crée pas de nouveaux défauts. La force descendante de l’outil ferme même partiellement les pores existants à la surface du joint. C’est la raison principale pour laquelle le FSW surpasse le soudage MIG/TIG sur l’aluminium moulé sous pression.
Q : Quel taux de fuite le FSW peut-il atteindre sur les carters en aluminium moulé sous pression ?
R : Le FSW atteint systématiquement des taux de fuite d’hélium inférieurs à 1×10⁻³ mbar·L/s sur les carters en aluminium moulé sous pression, avec des taux d’échec en production inférieurs à 0,1%. Pour les applications de plaques de refroidissement de bac de batterie, des taux inférieurs à 1×10⁻⁷ mbar·L/s sont atteignables. Le soudage MIG et TIG atteint typiquement des taux d’échec de 8–15% sur les mêmes géométries.
Q : Combien de temps dure un outil FSW lors du soudage de l’ADC12 moulé ?
R : Pour l’ADC12 (teneur en Si élevée), les outils en tungstène-rhénium ou PCBN durent environ 200–500 mètres de longueur de soudure avant remplacement. Pour AlSi10Mg, la durée de vie de l’outil s’étend à 500–1.000 mètres. L’usure de l’outil est surveillée via les données de tendance de couple, et le remplacement est planifié avant la dégradation de qualité.
Q : Le FSW est-il économique par rapport à l’étanchéité par joints ?
R : Pour une production à haut volume (>10.000 unités/an), le FSW est plus économique que l’étanchéité par joints sur le cycle de vie du produit. Bien que l’investissement initial en outillage et équipement soit plus élevé, l’élimination du remplacement de joints, de la retouche de test d’étanchéité et des réclamations de garantie terrain réduit le coût total de possession de 30–50% sur une production de 5 ans.
Q : Le FSW peut-il être utilisé sur tous les alliages d’aluminium moulé sous pression ?
R : Le FSW peut souder tous les alliages d’aluminium moulés sous pression courants (ADC12, A380, A360, AlSi10Mg, Castasil-37). Cependant, les alliages à teneur en silicium plus élevée (>10% Si) provoquent une usure d’outil plus rapide et peuvent produire des états de surface plus rugueux. AlSi10Mg et Castasil-37 offrent la meilleure combinaison de qualité de soudure et de durée de vie d’outil.