¿Qué es la soldadura por fricción y agitación en la fundición a presión?
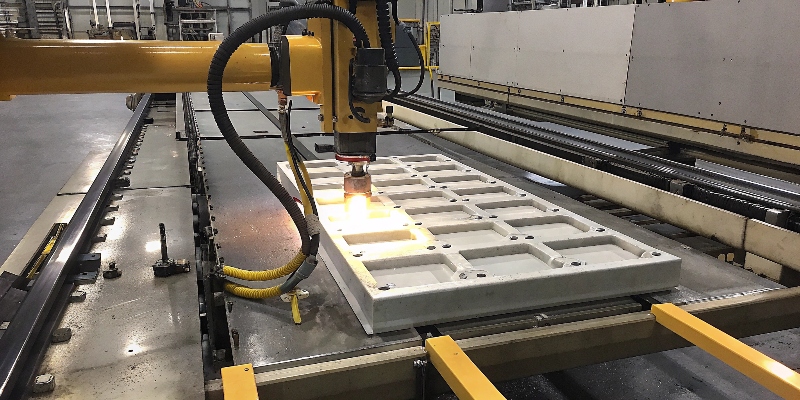
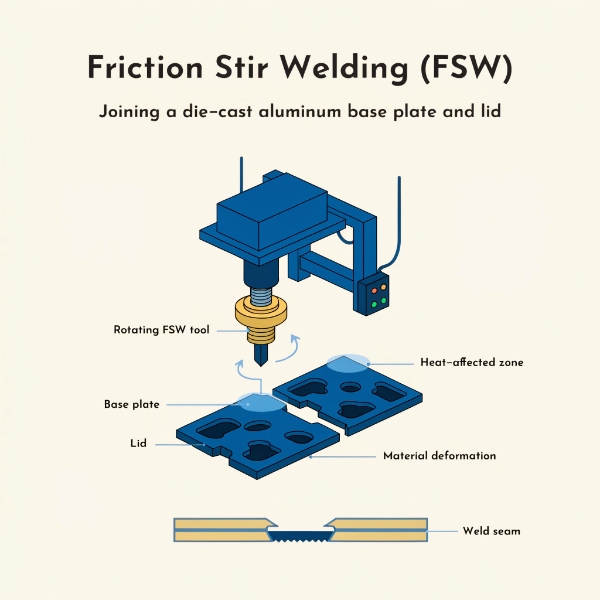
La soldadura por fricción y agitación (Friction Stir Welding, FSW) en la fundición a presión es un proceso de unión en estado sólido donde una herramienta rotativa no consumible recorre la línea de unión entre dos componentes de aluminio fundidos a presión — típicamente la base fundida y una tapa laminada o fundida — generando calor de fricción que plastifica el metal sin fundirlo, y luego agita mecánicamente los materiales para forjar una unión homogénea y sin vacíos. A diferencia de la soldadura MIG, TIG o láser, el FSW opera completamente por debajo del punto de fusión del aluminio (660°C), alcanzando típicamente 400–480°C en el núcleo del cordón, lo que elimina la porosidad, las salpicaduras y la distorsión térmica.
En aplicaciones de fundición a presión, el FSW sirve a un propósito principal: el sellado de carcasas fundidas que contienen canales de refrigeración integrados o electrónica. El proceso permite la fabricación de carcasas de inversor VE refrigeradas por agua, carcasas de motor y componentes de bandeja de batería donde la base fundida presenta galerías de refrigerante internas que deben sellarse con una placa de tapa para crear un conjunto hermético.
Cómo funciona el FSW: El mecanismo de unión en estado sólido
El proceso FSW utiliza una herramienta especialmente diseñada con dos componentes: un hombro que se desliza sobre la superficie y un pin (sonda) que penetra la línea de unión. El mecanismo procede en cuatro fases:
| Fase | Qué ocurre | Temperatura | Duración |
|---|---|---|---|
| 1. Penetración | La herramienta rotativa penetra la línea de unión, generando calor de fricción | 200–300°C | 3–5 s |
| 2. Espera | La herramienta mantiene su posición, el calor se acumula para plastificar el material | 350–420°C | 2–4 s |
| 3. Avance | La herramienta se mueve a lo largo de la unión, agitando el metal plastificado | 400–480°C | 10–60 s (según longitud) |
| 4. Retirada | La herramienta se retira, dejando un cordón forjado sólido | Enfriamiento a ambiente | 5–10 s |
La observación clave es que el metal nunca se funde. A 400–480°C, el aluminio se vuelve lo suficientemente blando para deformarse plásticamente pero retiene su estructura cristalina sólida. El pin rotativo mezcla mecánicamente las dos superficies a nivel de grano molecular, creando una unión forjada que es:
- Sin vacíos — no hay absorción de gas porque no ocurre fusión
- Inmune a la porosidad — el FSW no se ve afectado por la porosidad gaseosa en el material padre fundido, ya que opera por debajo del punto de fusión donde el gas no se expande
- Baja distorsión — la entrada de calor es 60-80% menor que la soldadura TIG, preservando la precisión dimensional
Cuándo usar el FSW en fundición a presión: 5 escenarios de aplicación
Escenario 1: Sellado de carcasas de inversor VE refrigeradas por agua
Las carcasas de inversor VE con galerías de refrigerante integradas requieren una placa de tapa para sellar el canal de refrigeración. La tapa debe soportar 2–3 bar de presión de refrigerante a 90°C de temperatura de operación continua, con ciclos térmicos de -40°C a +105°C. El FSW es el método de sellado estándar de la industria porque alcanza tasas de fuga de helio inferiores a 1×10⁻³ mbar·L/s — una especificación que la soldadura MIG y TIG falla rutinariamente a tasas del 8–15% debido a la porosidad en el cordón.
En EMP Tech, usamos FSW para sellar componentes de carcasa de convertidor, alcanzando tasas de fuga inferiores a 1×10⁻³ mbar·L/s con protección IP67 e IP69K. Como detallamos en nuestro artículo sobre cómo la soldadura por fricción garantiza un sellado superior para las unidades de control VE, el cordón FSW se convierte en parte del material padre, eliminando las juntas envejecidas y la degradación del sellante durante la vida útil de 15 años del vehículo.
Escenario 2: Sellado de camisas de refrigerante en carcasas de motor VE
Las carcasas de motor de tracción VE incorporan cada vez más camisas de agua integradas para la refrigeración del estator. La camisa de refrigeración se funde en la carcasa durante el proceso HPDC, pero la galería debe sellarse con una placa después de la instalación del estator. El FSW sella esta unión sin introducir rebabas internas o residuos que podrían bloquear el flujo de refrigerante — una ventaja crítica sobre la soldadura MIG, que produce salpicaduras dentro del canal de refrigeración.
Para aplicaciones de carcasa de motor de tracción, la camisa de refrigeración sellada por FSW alcanza:
- Resistencia a la presión de explosión: 1,5 MPa mínimo (especificación típica: 1,0 MPa)
- Vida útil en fatiga: >500.000 ciclos térmicos (equivalente a 15 años de vida útil del vehículo)
- Tasa de fuga de helio: <1×10⁻³ mbar·L/s en el 100% de las unidades de producción
Escenario 3: Sellado de canales de refrigeración de bandejas de batería
Las placas de refrigeración de batería a menudo consisten en una bandeja de aluminio fundido a presión con canales de refrigeración serpenteantes integrados, sellados con una placa plana. El FSW se ha convertido en el estándar de producción para las costuras de soldadura de bandejas de batería porque alcanza tasas de fuga inferiores a 1×10⁻⁷ mbar·L/s — un orden de magnitud más estricto que las especificaciones típicas de carcasa de inversor. La soldadura MIG y TIG en bandejas de aluminio delgado fallan las pruebas de fugas a tasas del 8–15%; el FSW alcanza rutinariamente tasas de fallo <0,1% en producción.
Escenario 4: Sellado hermético de carcasas de unidad de distribución de energía (PDU)
Las carcasas PDU gestionan la distribución de alta tensión (400V/800V) y requieren sellado hermético para prevenir arcos eléctricos e ingreso de humedad. El FSW proporciona una unión continua y eléctricamente conductora sin discontinuidades, garantizando una protección EMI consistente a través de la unión de la carcasa — una capacidad que las uniones pegadas o con juntas no pueden igualar.
Escenario 5: Sellado de carcasas RRU de telecomunicaciones / estaciones base 5G
Las carcasas de unidad de radio remota (RRU) para estaciones base 5G se sellan contra el ingreso ambiental IP65 durante una vida útil en campo de 20 años. El FSW elimina completamente la vía de degradación de las juntas, creando una carcasa monolítica donde la expansión térmica es uniforme en toda la estructura — crítico para carcasas expuestas a ciclos ambientales de -40°C a +55°C.
Por qué FSW: Ventajas sobre métodos de sellado alternativos
FSW vs. soldadura MIG / TIG
| Criterio | FSW | Soldadura MIG / TIG |
|---|---|---|
| Estado del proceso | Estado sólido (sin fusión) | Fusión (fundir el metal base) |
| Temperatura de soldadura | 400–480°C | 660–2.300°C |
| Porosidad en el cordón | Ninguna (sin fusión = sin absorción de gas) | Frecuente (porosidad de hidrógeno y gas) |
| Distorsión térmica | Baja (60-80% menos entrada de calor) | Alta (paredes delgadas se deforman) |
| Tasa de fallo de fuga (producción) | <0,1% | 8–15% |
| Resistencia de la unión vs. material padre | 75–90% (aleaciones fundidas) | 50–70% (zona afectada térmicamente se debilita) |
| Efecto de la porosidad del material padre | Inmune (proceso en estado sólido) | Empeorado (el gas se expande durante la fusión) |
| Salpicaduras/residuos internos | Ninguno | Presentes (bloquean canales de refrigerante) |
| Aptitud para automatización | Excelente (controlada por CNC) | Moderada (requiere soldador cualificado) |
| Mecanizado post-soldadura requerido | Mínimo | A menudo requerido (esmerilar salpicaduras, aplanar) |
La ventaja más significativa es la inmunidad a la porosidad. El aluminio fundido a presión contiene intrínsecamente un 0,5–3% de fracción volumétrica de porosidad gaseosa. Al soldar MIG o TIG que funde este material, el gas atrapado se expande, creando poros más grandes y sopladuras en el cordón. El FSW opera por debajo del punto de fusión, por lo que la porosidad existente no se expande — el proceso de forjado en estado sólido incluso cierra parcialmente los poros existentes bajo la fuerza descendente de la herramienta.
FSW vs. juntas y sellantes
| Criterio | FSW | Juntas / Sellantes |
|---|---|---|
| Degradación del sello con el tiempo | Ninguna (unión monolítica) | Las juntas envejecen, se endurecen y fluyen |
| Resistencia a ciclos térmicos | Expansión uniforme (sin diferencial) | La expansión diferencial afloja el sello |
| Tasa de fuga alcanzable | <1×10⁻³ mbar·L/s | 1×10⁻¹ mbar·L/s típica |
| Vida útil en campo | 15+ años (vida del vehículo) | 5–10 años antes del reemplazo de juntas |
| Resistencia mecánica | Unión ≥75% del material padre | Sin contribución estructural |
| Continuidad del blindaje EMI | Unión conductora continua | La junta interrumpe la trayectoria eléctrica |
FSW vs. soldadura fuerte (brazing)
| Criterio | FSW | Soldadura fuerte |
|---|---|---|
| Tipo de unión | Unión forjada (mismo material) | Unión con material de aporte (aleación diferente) |
| Resistencia a la corrosión | Excelente (sin par galvánico) | Riesgo de corrosión galvánica en la interfaz del aporte |
| Resistencia a la presión | 1,5 MPa presión de explosión (probado) | 0,8–1,2 MPa típico |
| Temperatura del proceso | 400–480°C | 580–620°C (cerca de la fusión) |
| Estabilidad de presión a largo plazo | Sin degradación | El aporte puede degradarse bajo ciclos térmicos |
Rendimiento de aleaciones fundidas en FSW: Consideraciones materiales
No todas las aleaciones fundidas rinden igual en FSW. El contenido de silicio y el nivel de porosidad de fundición afectan significativamente la calidad del cordón y el desgaste de la herramienta:
| Aleación | Contenido de Si (%) | Resistencia de unión FSW (vs. padre) | Riesgo de desgaste de herramienta | Calidad de superficie |
|---|---|---|---|---|
| ADC12 | 9,5–12 | 76–80% | Alto (partículas de Si abrasivas) | Propensa a piel de óxido |
| A380 | 7,5–9,5 | 75–85% | Moderado a alto | Capa de óxido estándar |
| A360 | 9–10 | 80–88% | Bajo a moderado | Más limpia después de soldar |
| AlSi10Mg (Silafont-36) | 9–11 | 85–90% | Moderado | Buena |
| Castasil-37 | ~7 | 85–92% | Bajo | Muy buena |
Consideraciones materiales clave:
ADC12 presenta el mayor riesgo de desgaste de herramienta porque su alto contenido de silicio (9,5–12%) crea partículas de Si abrasivas que erosionan la herramienta FSW. Se requieren herramientas de tungsteno- renio o PCBN, con una vida útil típica de 200–500 m de longitud de soldadura por herramienta.
AlSi10Mg (Silafont-36) alcanza el mejor equilibrio entre resistencia del cordón (85–90% del material padre) y vida útil de la herramienta, lo que lo convierte en la aleación preferida para carcasas selladas con FSW.
La porosidad del material padre no causa directamente defectos de soldadura FSW — pero una alta porosidad (>3%) reduce el área de sección transversal efectiva de la unión y debe controlarse mediante VHPDC. Nuestro sistema de control de calidad verifica que la porosidad en las superficies de unión FSW sea inferior al 0,8% antes de soldar.
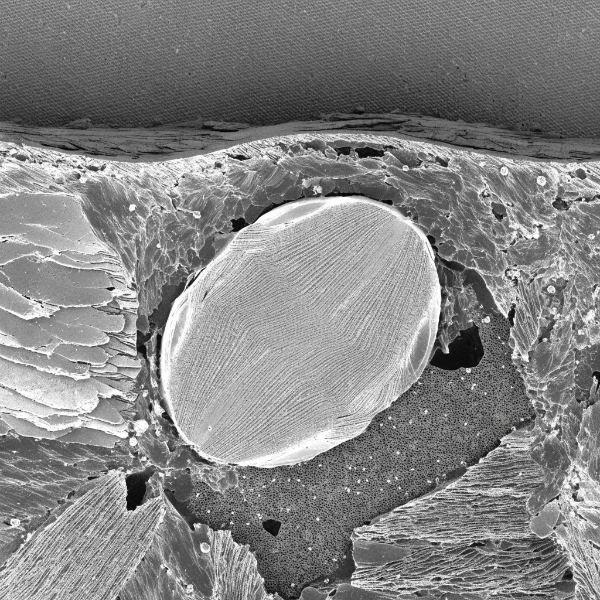
Parámetros de proceso FSW para aluminio fundido a presión
Lograr una calidad de cordón FSW consistente en aluminio fundido a presión requiere un control estricto de cuatro parámetros principales:
| Parámetro | Rango típico para aleaciones Al fundidas | Efecto de variación |
|---|---|---|
| Velocidad de rotación de herramienta | 800–1.500 RPM | Muy baja: plastificación insuficiente, falta de unión. Muy alta: generación de rebabas, desgaste de herramienta |
| Velocidad de avance | 60–200 mm/min | Muy baja: sobrecalentamiento, ablandamiento. Muy alta: agitación insuficiente, defecto de túnel |
| Fuerza descendente (eje Z) | 8–25 kN | Muy baja: formación de vacíos. Muy alta: fractura de herramienta, rebabas excesivas |
| Profundidad de penetración | 0,1–0,3 mm bajo superficie | Muy superficial: defecto de raíz. Muy profunda: rebabas superficiales, daño de herramienta |
Parámetros optimizados para aluminio fundido ADC12 (basados en investigación publicada):
- Velocidad de rotación: 800 RPM
- Velocidad de avance: 60 mm/min (1,0 mm/s)
- Fuerza descendente: 12,3 kN
- Profundidad de penetración: 0,1 mm
- Resistencia a tracción de la unión resultante: 203 MPa (76% del material padre)
Para AlSi10Mg fundido, los parámetros optimizados se desplazan a velocidades de avance más altas debido a la mejor ductilidad de la aleación:
- Velocidad de rotación: 1.200 RPM
- Velocidad de avance: 150 mm/min (2,5 mm/s)
- Fuerza descendente: 15 kN
- Resistencia a tracción de la unión resultante: 260 MPa (85% del material padre)
Cuándo NO usar FSW: Limitaciones y alternativas
El FSW no es una solución universal. Tiene limitaciones específicas que hacen que los métodos alternativos sean preferibles en ciertos escenarios:
Limitación 1: Restricciones de geometría de unión
El FSW requiere acceso desde un lado con una superficie plana o suavemente curvada. Las geometrías 3D complejas, las uniones cilíndricas internas o las líneas de unión multieje son difíciles o imposibles. Para uniones internas de tubo a carcasa, la soldadura por haz de electrones o láser puede ser más adecuada.
Limitación 2: Acceso de herramienta y fijación
La herramienta FSW requiere un camino de aproximación claro y una fijación rígida para resistir la fuerza descendente de 8–25 kN. Las carcasas pequeñas (<100 mm) pueden no proporcionar suficiente superficie plana para una fijación efectiva. En estos casos, los tapones roscados con juntas tóricas o la unión adhesiva pueden ser más prácticos.
Limitación 3: Rango de espesor de material
El FSW es más efectivo para espesores de material de 1,5–10 mm. Por debajo de 1,5 mm, el hombro de la herramienta tiende a adelgazar excesivamente el material; por encima de 10 mm, una soldadura de pasada única requiere fuerzas muy altas y herramientas especializadas. Para secciones muy gruesas (>10 mm), la soldadura MIG de paso estrecho o por haz de electrones puede ser preferida.
Limitación 4: Agujero de salida
El FSW deja un "agujero de llave" al final de la soldadura donde la herramienta se retira. Esto debe tenerse en cuenta en el diseño de la unión — ya sea ubicando el agujero de salida en un área no crítica, usando una herramienta de pin retráctil, o rellenando el agujero con una soldadura de tapón.
Limitación 5: Costo de herramienta para aleaciones de alto silicio
Las herramientas FSW para soldar ADC12 (alto contenido de Si) cuestan 500–2.000 $ por herramienta y duran 200–500 m de longitud de soldadura. Para producción de muy alto volumen, este costo de herramienta se justifica por la tasa de fallo de fuga <0,1%. Para trabajo de bajo volumen o prototipos, el costo de herramienta puede hacer que la soldadura MIG sea más económica a pesar de las mayores tasas de rechazo.
Aseguramiento de calidad: Cómo se verifican las soldaduras FSW
En producción certificada IATF 16949, cada soldadura FSW se verifica mediante una combinación de monitoreo en proceso e inspección post-soldadura:
| Método de inspección | Qué detecta | Tasa de producción |
|---|---|---|
| Monitoreo de fuerza/par en tiempo real | Desgaste de herramienta, unión insuficiente, vacíos | 100% (en línea) |
| Prueba de fuga de helio | Cualquier ruta de fuga a través del espesor | 100% (en línea) |
| Radiografía por rayos X | Vacíos internos, defectos de túnel, defectos de raíz | Muestreo (1 por 50 piezas) |
| Metalografía de sección transversal | Geometría del núcleo del cordón, integridad de la línea de unión | PPAP + trimestral |
| Prueba de tracción (probetas) | Resistencia de la unión vs. material padre | PPAP + anual |
| Prueba de presión de explosión | Integridad estructural del canal de refrigerante | PPAP + anual |
Preguntas frecuentes
P: ¿Puede el FSW soldar aluminio fundido a presión con porosidad existente?
R: Sí. El FSW es un proceso en estado sólido que opera por debajo del punto de fusión, por lo que la porosidad gaseosa existente en el material padre fundido no se expande ni crea nuevos defectos. La fuerza descendente de la herramienta incluso cierra parcialmente los poros existentes en la superficie de la unión. Esta es la razón principal por la que el FSW supera a la soldadura MIG/TIG en aluminio fundido a presión.
P: ¿Qué tasa de fuga puede alcanzar el FSW en carcasas de aluminio fundido a presión?
R: El FSW alcanza rutinariamente tasas de fuga de helio inferiores a 1×10⁻³ mbar·L/s en carcasas de aluminio fundido a presión, con tasas de fallo en producción inferiores al 0,1%. Para aplicaciones de placas de refrigeración de bandejas de batería, son alcanzables tasas inferiores a 1×10⁻⁷ mbar·L/s. La soldadura MIG y TIG alcanza típicamente tasas de fallo del 8–15% en las mismas geometrías.
P: ¿Cuánto dura una herramienta FSW al soldar ADC12 fundido?
R: Para ADC12 (alto contenido de Si), las herramientas de tungsteno- renio o PCBN duran aproximadamente 200–500 metros de longitud de soldadura antes de requerir reemplazo. Para AlSi10Mg, la vida útil de la herramienta se extiende a 500–1.000 metros. El desgaste de la herramienta se monitorea mediante datos de tendencia de par, y el reemplazo se programa antes de que ocurra la degradación de calidad.
P: ¿Es el FSW rentable en comparación con el sellado por juntas?
R: Para producción de alto volumen (>10.000 unidades/año), el FSW es más rentable que el sellado por juntas durante el ciclo de vida del producto. Aunque la inversión inicial en herramientas y equipos es mayor, la eliminación del reemplazo de juntas, la retrabajo de pruebas de fuga y las reclamaciones de garantía en campo reducen el coste total de propiedad en un 30–50% durante una producción de 5 años.
P: ¿Se puede usar el FSW en todas las aleaciones de aluminio fundido a presión?
R: El FSW puede soldar todas las aleaciones de aluminio fundido a presión comunes (ADC12, A380, A360, AlSi10Mg, Castasil-37). Sin embargo, las aleaciones con mayor contenido de silicio (>10% Si) causan un desgaste de herramienta más rápido y pueden producir acabados superficiales más rugosos. AlSi10Mg y Castasil-37 ofrecen la mejor combinación de calidad de soldadura y vida útil de herramienta.