Projektübersicht
| Parameter | Detail |
|---|---|
| Bauteil | EV-Wechselrichter-/DC-DC-Konvertergehäuse |
| Legierung | AlSi10Mg (Silafont-36) |
| Min. Wandstärke | 1,2 mm (nominal 1,5 mm in umgebenden Bereichen) |
| Bauteilgewicht | 2,8 kg (Basis: 3,5 kg) |
| Bauteilgröße | 320 × 210 × 95 mm |
| Jahresvolumen | 180.000 Stück |
| Anlage | 1.250T VHPDC mit Vakuumsystem |
| Kunde | Tier-1-EV-Powertrain-Integrator |
| Zeitachse | DFM-Start → PPAP-Freigabe: 22 Wochen |
Die Herausforderung: Warum 1,2 mm Wandstärke nicht „nur dünner" ist
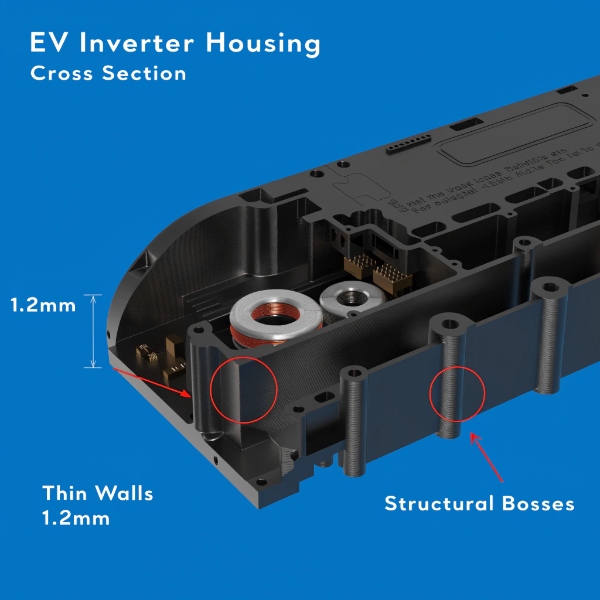
Das Konstruktionsteam des Kunden spezifizierte eine 1,2 mm Wandstärke im oberen Deckelbereich des Wechselrichtergehäuses, um das Bauraumprofil eines gestapelten Leistungmoduls unterzubringen. Dies liegt unter der konventionellen Dünwand-Schwelle von 1,5 mm im Automobil-HPDC — einem Bereich, in dem flüssiges Aluminium erstarrt, bevor der Hohlraum vollständig gefüllt ist, und in dem der Spielraum zwischen Erfolg und katastrophalem Versagen dramatisch schrumpft.
Im Automobil-Aluminium-HPDC gelten Wände zwischen 1,5–2,5 mm als Dünwand-Bereich. Unter 1,5 mm wird das Projekt extrem empfindlich für Fließlänge, Anschnittposition, Entlüftung, Werkzeugtemperatur und Vakuum-Timing — wie wir in unserem Leitfaden für Dünwand-Aluminiumdruckguss erläutern, wo wir Dünwandigkeit nicht an einer einzelnen Zahl definieren, sondern am gesamten System aus Füllpfad, thermischer Balance und Strukturgeometrie.
Die 1,2 mm Wand bedeckte etwa 35% der Bauteiloberfläche, konzentriert auf die obere Deckelfläche, wo das Leistungmodul montiert wurde. Die restlichen Wände waren 2,0–2,5 mm starke Strukturabschnitte. Dies schuf eine erhebliche Übergangsherausforderung von dünn zu dick.
Fehleranalyse: Drei Iterationen von Probeabgüssen
Iteration 1: Kaltschluss und Füllfehler (Werkzeugversuch T1)
Der erste Versuch verwendete ein Standard-Angusssystem mit zwei Eingüssen an der Längsseite und konventionelle Überlaufplatzierung. Die Ergebnisse waren für eine 1,2 mm Wand vorhersehbar:
| Fehler | Position | Ursache |
|---|---|---|
| Kaltschluss (sichtbare Naht) | Mitte der 1,2 mm Wand | Zwei Metallfronten trafen bei 615°C — 55°C unter Liquidus |
| Füllfehler (unvollständige Füllung) | Obere Ecke, 280 mm vom Anschnitt | Fließlängen-zu-Dicke-Verhältnis überschritt 230:1 |
| Gasporen | Dichtfläschenzone | Vakuumaktivierung 0,08s zu spät — Luft eingeschlossen vor Füllende |
| Oberflächen-Kaltlappe | Nahe Überlaufkanten | Werkzeugtemperatur 145°C im Dünwandbereich (Ziel: 180°C) |
Das Fließlängen-zu-Dicke-Verhältnis von 230:1 war das kritische Versagen. Für AlSi10Mg bei Standard-Werkzeugtemperaturen (150–180°C) liegt das praktische Maximum bei etwa 150:1. Bei 230:1 hatte die Schmelze zu viel Wärme verloren, um die Füllung vor dem Erstarren abzuschließen.
Iteration 2: Verzug und Leckageversagen (Werkzeugversuch T2)
Die zweite Iteration fügte drei Zusatzanschnähe am Dünwandbereich hinzu und erhöhte die Werkzeugtemperatur lokal auf 200°C. Die Füllung verbesserte sich — Kaltschlüsse verschwanden — aber zwei neue Fehler traten auf:
| Fehler | Messung | Ursache |
|---|---|---|
| Verzug (Deckelebenheit) | 0,35 mm/100 mm (Spec: 0,10 mm) | Thermischer Gradient: Dünwand erstarrte bei 0,3s, dicker Boss bei 2,1s — 1,8s Differenz |
| Leckageversagen (Heliumtest) | 5×10⁻⁵ mbar·L/s (Spec: 1×10⁻⁶) | Gasporen an Dichtfläche nach CNC-Bearbeitung freigelegt |
| Einfallstelle | An Rippe-Wand-Verbindung | Rippenwurzel (3,5 mm) neben 1,2 mm Wand erzeugte lokalen Hot Spot |
Der Verzug war das grundlegendere Problem. Die 1,8-Sekunden-Erstarrungsdifferenz zwischen Dünwand und dickem Boss erzeugte eine eingeschlossene thermische Spannung, die das Bauteil beim Auswerfen verzerrte. Dies ist ein klassischer Dünwand-Fehlermodus — den wir in unserem Artikel zur DFM-Analyse für Druckgussdefekte beschreiben, wo wir zeigen, dass das Management des thermischen Gradienten — nicht die Wandstärke allein — bestimmt, ob ein Dünwandbauteil nach dem Auswerfen eben bleibt.
Iteration 3: Verengung des Prozessfensters (Werkzeugversuch T3)
Die dritte Iteration versuchte, den Verzug durch konforme Kühlkanäle nahe der dicken Bosse zu lösen, um deren Erstarrungsgeschwindigkeit zu beschleunigen. Dies reduzierte den thermischen Gradienten auf 0,9s — aber das Prozessfenster wurde so eng, dass jede Schwankung der Werkzeugtemperatur (±10°C) oder Schmelztemperatur (±5°C) das Bauteil zurück in Kaltschluss oder Verzug drückte.
Das Qualitätskontrollteam kennzeichnete dies als instabile Produktionsbedingung: Cpk der Ebenheit lag bei 1,12 — weit unter der IATF-16949-Anforderung von 1,33.
Die Lösung: Integrierte DFM + Prozess-Ingenieurkunst
Schritt 1: Neugestaltung des Angusssystems
Wir verließen den Kantenanschnitt vollständig und implementierten einen Vollbreiten-Fächeranschnitt an der Schmalseite des Dünwandbereichs. Dies reduzierte das Fließlängen-zu-Dicke-Verhältnis von 230:1 auf 95:1 — sicher im Bereich für AlSi10Mg bei 180°C Werkzeugtemperatur.
| Angusparameter | T1 (Fehlgeschlagen) | T3 (Grenzwertig) | Finale Auslegung |
|---|---|---|---|
| Anschnitttyp | Kantenanschnitt, 2 Eingüsse | Kantenanschnitt, 5 Eingüsse | Fächeranschnitt, Vollbreite |
| Fließlänge:Dicke-Verhältnis | 230:1 | 160:1 | 95:1 |
| Anschnittgeschwindigkeit | 52 m/s | 48 m/s | 38 m/s |
| Füllzeit | 0,045s | 0,038s | 0,062s |
Der Fächeranschnitt erhöhte die Füllzeit auf 0,062s, reduzierte aber die Anschnittgeschwindigkeit auf 38 m/s. Dies erscheint kontraintuitiv — langsamere Füllung für dünne Wände — aber der entscheidende Erkenntnis war, dass der Fächeranschnitt ein einheitliches Schmelzfront erzeugte, das die gesamte Dünwandzone gleichzeitig erreichte und die Zwei-Fronten-Kaltschlussbedingung vollständig eliminierte.
Schritt 2: Konforme Kühlung + Vakuum-Timing-Neugestaltung
Wir gestalteten das thermische Werkzeugmanagement mit konformen Kühlkanälen (3D-gedruckter Einsatz) neu, die auf die dicken Boss-Zonen abzielten und deren Erstarrungszeit von 2,1s auf 1,2s reduzierten. Die Dünwandzone wurde bei 185°C Werkzeugtemperatur über einen separaten Kühlkreislauf gehalten.
Gleichzeitig gestalteten wir das Vakuum-Timing neu. Das ursprüngliche System aktivierte das Vakuum bei Schussstart und hielt es durch die Füllung — aber die Vakuummessung zeigte, dass der Hohlraumdruck nur auf 120 mbar abfiel, bevor die Füllung die Dünwandzone erreichte. Wir positionierten die Vakuum-Entlüftungen am hinteren Ende der Dünwandsektion und fügten einen zweiten Vakuumkanal hinzu. Dies reduzierte den Hohlraumdruck auf 35 mbar und verlagerte Gasporen von der Dichtfläche.
Schritt 3: Überlauf- und Entlüftungsstrategie
Die Überlaufplatzierung wurde basierend auf Moldflow-Simulationsergebnissen neu gestaltet. Die ursprünglichen Überläufe lagen an der Trennebene — bequem für den Werkzeugbau, aber in der letzten Füllzone. Wir verlegten die Überläufe auf die obere Fläche der Dünwandsektion, direkt am Ende der Füllung. Dies stellte sicher, dass jede Gaseinschlussverteilung in den Überlauf gezogen wurde, anstatt in der Dichtflächenzone eingeschlossen zu werden.
Schritt 4: Rippenauslegungsoptimierung
Die ursprüngliche Rippenauslegung verwendete 3,5 mm Rippdicke neben der 1,2 mm Wand — ein 2,9:1-Verhältnis, das einen lokalen Hot Spot und eine Einfallstelle erzeugte. Wir gestalteten die Rippen auf 2,0 mm Dicke mit einem 0,5 mm Radien-Fillet an der Rippe-Wand-Verbindung um, behielten die Struktursteifigkeit bei und reduzierten gleichzeitig das thermische Massedifferential.
| Konstruktionsparameter | Original | Optimiert | Auswirkung |
|---|---|---|---|
| Rippdicke an Dünwand | 3,5 mm | 2,0 mm | Einfallstelle eliminiert |
| Rippe-Wand-Radien | 0,3 mm | 0,5 mm | Spannungskonzentration reduziert |
| Übergangswinkel dünn-zu-dick | 30° | 15° | Thermische Gradientenspannung reduziert |
| Überlaufposition | Trennebene | Obere Fläche (Füllungsende) | Poren von Dichtzone verschoben |
| Werkzeugtemp. an Dünwand | 145°C | 185°C | Vorzeitige Erstarrung verhindert |
Ergebnisse: Produktionsvalidierungsdaten
Nach Implementierung der integrierten DFM-Neugestaltung bestand das Werkzeug den T4-Versuch beim ersten Versuch und trat in die PPAP-Produktionsvalidierung ein:
| Qualitätskennwert | Spezifikation | T1-Ergebnis | Endergebnis | Erreichter Cpk |
|---|---|---|---|---|
| Dünwandfüllung (visuell) | 100% | 72% | 100% | — |
| Kaltschluss | Keiner | 3 pro Teil | 0 pro Teil | — |
| Deckelebenheit | 0,10 mm/100 mm | 0,35 mm | 0,06 mm | 1,78 |
| Helium-Leckrate | ≤1×10⁻⁶ mbar·L/s | 5×10⁻⁵ | 3×10⁻⁷ | 2,15 |
| Bauteilgewicht | 2,8 kg ±0,05 | 2,79 kg | 2,81 kg | 1,92 |
| Oberflächenporosität (CT) | < 0,5% an Dichtfläche | 1,8% | 0,3% | — |
| Zykluszeit | ≤ 90s | 95s | 82s | — |
| Ausschussquote | < 3% | 34% | 1,2% | — |
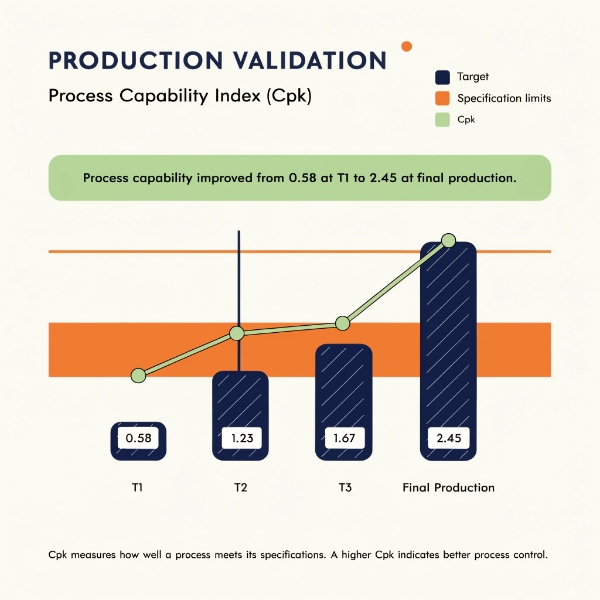
Das kritischste Ergebnis war der Helium-Lecktest: die Dichtflächenzone erreichte 3×10⁻⁷ mbar·L/s — 3,3-mal besser als die 1×10⁻⁶-Spezifikation, mit einem Cpk von 2,15. Dies wurde erreicht, indem Gasporen durch Überlaufumpositionierung und Vakuumkanal-Neugestaltung von der Dichtfläche weg bewegt wurden — nicht durch Änderung der Legierung oder Erhöhung der Wandstärke.
Ingenieurserkenntnisse: Fünf Lektionen aus der 1,2 mm Wand
Lektion 1: Das Fließlängen-zu-Dicke-Verhältnis ist die echte Konstruktionsregel
Der wichtigste einzelne Parameter für die Dünwand-Machbarkeit ist nicht die Wandstärke selbst, sondern das Verhältnis von Fließlänge zu Wandstärke. Für AlSi10Mg bei Standard-Werkzeugtemperaturen liegt das praktische Limit bei 150:1. Bei 1,2 mm Wand bedeutet dies, dass die maximale Fließstrecke von Anschnitt bis Füllende 180 mm beträgt. Wenn die Bauteilgeometrie einen längeren Fließpfad erfordert, muss die Auslegung des Angusssystems angepasst werden — nicht die Wandstärke erhöht werden.
Lektion 2: Verzug ist ein thermisches Gradientenproblem, kein Wandstärkeproblem
Der 0,35 mm Verzug in T2 wurde durch eine 1,8-Sekunden-Erstarrungsdifferenz zwischen Dünwand und dickem Boss verursacht — nicht durch die 1,2 mm Wand selbst. Die Reduzierung der Erstarrungszeit des dicken Bosses durch konforme Kühlung löste den Verzug, ohne die Dünwandspezifikation zu ändern. Dies zeigt, dass Dünwand-Verzug fundamental ein thermisches Werkzeugmanagement-Problem ist.
Lektion 3: Vakuum-Timing und Entlüftungsposition bestimmen die Dichtqualität
Das Leckageversagen in T1 wurde nicht durch unzureichendes Vakuumniveau verursacht — es wurde durch Vakuum-Entlüftungen verursacht, die zu weit von der Dünwandzone entfernt positioniert waren. Gas wurde an der Dichtfläche eingeschlossen, bevor das Vakuum es evakuieren konnte. Das Umpositionieren der Entlüftungen in die End-of-Fill-Zone auf der Dünwandoberfläche bewegte die Gasporen vollständig von der Dichtfläche weg. Die Legierung war nie das Problem; die Entlüftungsauslegung war es.
Lektion 4: Überlaufplatzierung ist kein Werkzeugbau-Nachgedanke
In T1 waren Überläufe an der Trennebene aus Werkzeugbau-Bequemlichkeit platziert. Das bedeutete, dass das zuletzt gefüllte Metall — das gasreichste, verunreinigte Metall — an der Dichtflächenzone war. Das Verlegen der Überläufe an die tatsächliche End-of-Fill-Position auf der Dünwandoberfläche war die wirkungsvollste einzelne Konstruktionsänderung. Sie verbesserte die Leckrate um zwei Größenordnungen ohne Änderung von Legierung, Vakuumsystem oder Wandstärke.
Lektion 5: Prozessfensterbreite ist wichtiger als Spitzenleistung
T3 erreichte akzeptable Bauteile — aber nur innerhalb eines ±10°C Werkzeugtemperaturfensters. In der Produktion ist dies instabil. Die finale Auslegung erreichte die gleiche Qualität innerhalb eines ±25°C Fensters und machte sie robust gegen die normale Prozessschwankung, die bei 180.000 Stück Jahresproduktion auftritt. Eine Auslegung, die nur in einem engen Prozessfenster funktioniert, ist keine produktionsreife Auslegung.
Zeitachse: 22 Wochen vom DFM bis PPAP
| Phase | Dauer | Wesentliches Ergebnis |
|---|---|---|
| DFM-Review + Moldflow-Simulation | Wochen 1-3 | Angus-Neugestaltung, Kühl-layout, Überlaufplan |
| Werkzeugkonstruktion und -fertigung | Wochen 4-11 | H13-Stahl, konformer Kühleinsatz, Vakuumkanäle |
| T1-Versuch (fehlgeschlagen) | Woche 12 | Kaltschluss, Füllfehler, Gasporen — 3 Fehler |
| T2-Versuch (fehlgeschlagen) | Woche 14 | Verzug 0,35 mm, Leckageversagen |
| T3-Versuch (grenzwertig) | Woche 16 | Bauteile akzeptabel, aber Cpk 1,12 — instabil |
| Neugestaltung: Fächeranschnitt + Überlauf + Rippen | Wochen 17-19 | Neuer Ansichteinsatz, neue Überlaufpositionen, Rippenmodifikation |
| T4-Versuch (erfolgreich) | Woche 20 | Alle Specs erfüllt, Cpk ≥ 1,67 |
| PPAP-Level-3-Einreichung | Wochen 21-22 | Vollständige Dokumentation genehmigt |
Kostenanalyse
| Kostenfaktor | Basis (2,5 mm Wand, 3,5 kg) | Optimiert (1,2 mm Wand, 2,8 kg) | Delta |
|---|---|---|---|
| Material pro Teil | 9,10 $ | 7,28 $ | -1,82 $ (-20%) |
| Zykluszeit | 90s | 82s | -8s (-9%) |
| Jährliche Materialeinsparung (180k Stück) | — | — | -327.600 $ |
| Jährlicher Durchsatzgewinn (82s Zyklus) | — | — | +16.000 Stück Kapazität |
| Werkzeugmodifikationskosten (T1-T4) | — | 28.000 $ | Einmalig |
| Amortisationszeit | — | — | 1,7 Monate |
Die 1,2 mm Wand erreichte eine 20%ige Gewichtsreduzierung und 9%ige Zykluszeitverbesserung und generierte allein 327.600 $ jährliche Materialeinsparungen. Die Werkzeugmodifikationsinvestition von 28.000 $ wurde in 1,7 Monaten zurückgewonnen — was zeigt, dass die Investition in DFM und Prozess-Ingenieurkunst upfront sich bei Hochvolumenproduktion schnell amortisiert.
Häufig gestellte Fragen
F: Kann Aluminiumdruckguss 1,2 mm Wandstärke zuverlässig erreichen?
A: Ja, aber nur mit integrierter Kontrolle von Auslegung des Angusssystems, Werkzeugtemperatur, Vakuum-Timing und Überlaufplatzierung. Das Fließlängen-zu-Dicke-Verhältnis muss unter 150:1 für AlSi10Mg bleiben. Bei 1,2 mm Wand begrenzt dies die maximale Fließstrecke auf 180 mm vom Anschnitt bis zum Füllende.
F: Was ist die Mindestwandstärke für Aluminiumdruckguss?
A: Das allgemeine Branchenminimum liegt bei 1,5–2,0 mm für Standard-HPDC. Mit VHPDC, optimiertem Angusssystem und Werkzeugtemperaturkontrolle sind 1,2 mm auf lokalisierten Abschnitten erreichbar, die bis zu 35% der Bauteiloberfläche bedecken. Unter 1,0 mm sind Spezialverfahren wie Thixoforming oder Squeeze-Casting erforderlich.
F: Warum verursachte die dünne Wand Leckageversagen im Wechselrichtergehäuse?
A: Das Leck wurde nicht direkt durch die 1,2 mm Wand verursacht — es wurde durch Gasporen an der Dichtfläche verursacht. Die ursprüngliche Überlaufplatzierung an der Trennebene bedeutete, dass das gasreiche Metall als Letztes an der Dichtzone gefüllt wurde. Das Verlegen der Überläufe an die tatsächliche End-of-Fill-Position auf der Dünwandoberfläche verlagerte die Poren von der Dichtfläche.
F: Wie hilft konforme Kühlung beim Dünwand-Druckguss?
A: Konforme Kühlkanäle (über 3D-gedruckte Werkzeugeinsätze hergestellt) zielen auf dicke Strukturabschnitte ab, um deren Erstarrungsgeschwindigkeit zu beschleunigen und den thermischen Gradienten zwischen dünnen Wänden und dicken Bossen zu reduzieren. In diesem Fall reduzierte konforme Kühlung die Erstarrungsdifferenz von 1,8s auf 0,3s und eliminierte den Verzug ohne Änderung der Wandstärke.
F: Welches Fließlängen-zu-Dicke-Verhältnis ist sicher für Dünwand-Aluminiumdruckguss?
A: Für AlSi10Mg bei Standard-Werkzeugtemperaturen (150–180°C) liegt das praktische Maximum bei 150:1. Dies bedeutet, dass bei 1,2 mm Wand die Fließstrecke vom Anschnitt bis zum Füllende 180 mm nicht überschreiten sollte. Wenn die Geometrie einen längeren Fließpfad erfordert, müssen Zusatzanschnitte oder ein Fächeranschnitt verwendet werden, um die effektive Fließlänge zu verkürzen.