Qu’est-ce qui définit un fournisseur de moulage sous pression d’aluminium haute précision ?
Un fournisseur de moulage sous pression d’aluminium haute précision est un fabricant capable de produire de manière constante des composants en aluminium moulés sous pression avec des tolérances dimensionnelles de ±0,05 mm sur les caractéristiques critiques, des valeurs de Cp ≥ 1,33 sur les dimensions brutes de fonderie, et des Cpk ≥ 1,67 sur les dimensions critiques pour la fonction (CTF) usinées — le tout sous un système de management de la qualité certifié IATF 16949:2016. La distinction entre un fondeur sous pression général et un fournisseur de précision ne réside pas dans une seule capacité, mais dans la chaîne intégrée de moulage sous pression à vide (VHPDC), d’usinage multi-axes, d’inspection en ligne et de documentation de processus validée (PPAP Level 3).
Chez EMP Tech, nous exploitons 13 îlots de moulage sous pression grand format (350T–3050T), 150+ centres d’usinage CNC à quatre et cinq axes, et un système qualité complet IATF 16949 / VDA 6.3 Grade A pour fournir des composants en aluminium moulés sous pression de précision prêts à l’assemblage pour les intégrateurs automobiles Tier-1/2.
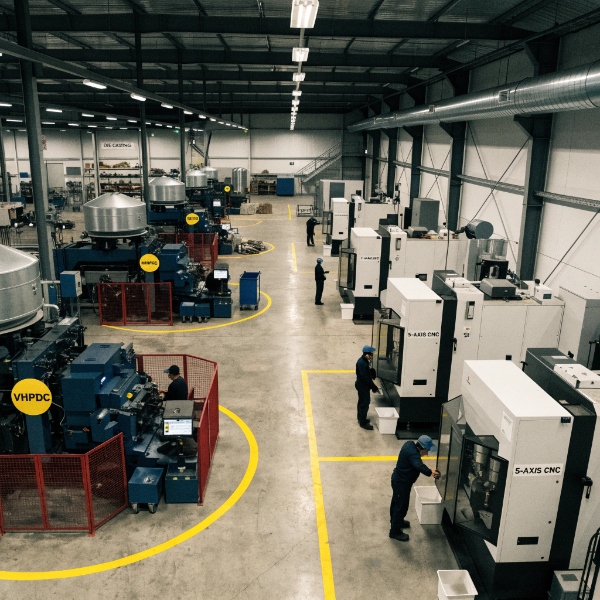
Équipements de moulage : 13 îlots VHPDC de 350T à 3050T
La précision commence à l’étape de la fonte. Nos 13 îlots de moulage couvrent une plage de force de verrouillage de 350 à 3.050 tonnes, permettant la production de tous types de pièces, des petits boîtiers de capteurs aux bacs de batterie structurels de 35 kg. Tous les îlots sont équipés de capacités de moulage sous pression à vide (VHPDC) — une condition préalable à la maîtrise de la porosité sur les voies thermiques et structurelles critiques.
| Capacité | Spécification | Impact sur la précision |
|---|---|---|
| Plage de force de verrouillage | 350T – 3050T | Composants de 0,05 à 35 kg |
| Niveau de vide VHPDC | ≤50 mbar pression de cavité | Porosité < 0,5% sur surfaces critiques |
| Unité de tirage servo-contrôlée | ±0,3% répétabilité de vitesse | Remplissage constant, ±0,02 mm répétabilité dimensionnelle |
| Surveillance de processus en temps réel | 200+ paramètres par tir | Traçabilité Cpk pour chaque pièce |
| Contrôle de température du moule | ±5°C via refroidissement conforme | Réduit la distorsion thermique à < 0,03 mm |
L’unité de tirage servo-contrôlée avec ±0,3% de répétabilité de vitesse est le facteur d’équipement le plus important pour la précision. Elle garantit que chaque cavité se remplit de manière identique d’un tir à l’autre, ce qui se traduit directement par une répétabilité dimensionnelle. Sans cela, l’usinage CNC en aval doit tenir compte de la variation de fonte — augmentant les surépaisseurs d’usinage, les temps de cycle et les coûts.
Usinage CNC : Précision à configuration unique sur 150+ centres multi-axes
Le moulage sous pression atteint une géométrie quasi-nette, mais les dimensions critiques pour la fonction (CTF) — alésages de roulement, surfaces d’étanchéité, plans de référence de montage — nécessitent un usinage de précision. Notre installation exploite 150+ centres d’usinage CNC à quatre et cinq axes, configurés pour l’usinage à configuration unique des carters moulés sous pression.
L’usinage à configuration unique signifie que la pièce est bridée une seule fois et que toutes les caractéristiques critiques sont usinées dans un seul serrage. Cela élimine l’accumulation de tolérances qui se produit lorsqu’une pièce est re-bridée entre opérations — une source courante de dérive dimensionnelle de ±0,05–0,10 mm dans les processus multi-serrages. Le résultat :
| Capacité d’usinage | Tolérance atteinte | Application |
|---|---|---|
| Fraisage 5 axes (configuration unique) | ±0,01 mm | Alésages de roulement, portées |
| Fraisage 4 axes | ±0,015 mm | Plans de référence, bossages |
| Tournage CNC (double broche) | ±0,005 mm | Caractéristiques cylindriques, filetages |
| Perçage deep-hole | ±0,02 mm | Galeries d’huile, canaux de refroidissement |
| Fraisage de filets | Classe 6H/6g | Inserts filetés, trous de fixation |
Pour les composants de carter de moteur d’entraînement, l’alésage du stator et les surfaces de siège de roulement sont usinés dans une seule opération 5 axes, maintenant la tolérance H6 (±0,005 mm) sur l’alésage du stator et l’ajustement H6/h5 sur les sièges de roulement. Ce niveau de précision est documenté dans notre système de contrôle qualité avec traçabilité Cpk complète selon les exigences IATF 16949 — nous maintenons un Cpk ≥ 1,67 sur toutes les dimensions CTF, vérifié par mesure Zeiss CMM sur chaque lot de production.
Système qualité : IATF 16949, VDA 6.3 Grade A, PPAP Level 3
Le système qualité d’un fournisseur de moulage de précision est le cadre qui rend la précision répétable possible. EMP Tech maintient trois certifications qualité interconnectées :
Certification IATF 16949:2016
IATF 16949 est le standard de management de la qualité le plus exigeant de l’industrie automobile. Il exige le contrôle statistique des procédés (SPC) sur toutes les dimensions CTF, des évaluations de risques documentées (PFMEA), et une soumission PPAP complète pour chaque nouvelle pièce. Nos objectifs Cp et Cpk par type de tolérance :
| Type de tolérance | Objectif Cp | Objectif Cpk | Exigence IATF 16949 |
|---|---|---|---|
| Dimensions brutes de fonderie (NADCA) | ≥ 1,33 | ≥ 1,33 | Ppk ≥ 1,67 au PPAP |
| Dimensions CTF usinées | ≥ 2,0 | ≥ 1,67 | Ppk ≥ 1,67 au PPAP |
| Positionnel (GD&T) | ≥ 1,67 | ≥ 1,33 | Ppk ≥ 1,67 au PPAP |
Ces objectifs ne sont pas aspiratifs — ils sont vérifiés sur chaque lot de production avec des données Zeiss CMM et enregistrés dans notre système SPC pour une traçabilité complète.
Audit de processus VDA 6.3 — Grade A
VDA 6.3 est le standard d’audit de processus du groupe Volkswagen, considéré comme le plus rigoureux de l’industrie automobile. EMP Tech a atteint la note Grade A (la plus élevée), démontrant que notre contrôle de processus répond aux attentes des OEM européens — et non seulement aux standards domestiques chinois.
Documentation PPAP Level 3
Chaque lancement de nouveau produit comprend un package PPAP Level 3 complet : relevé dimensionnel, certificats matériau, résultats d’essais de performance, diagrammes de flux de processus, PFMEA, plans de contrôle et études MSA. Cette profondeur de documentation est ce que les intégrateurs Tier-1 exigent pour qualifier un fournisseur en production.
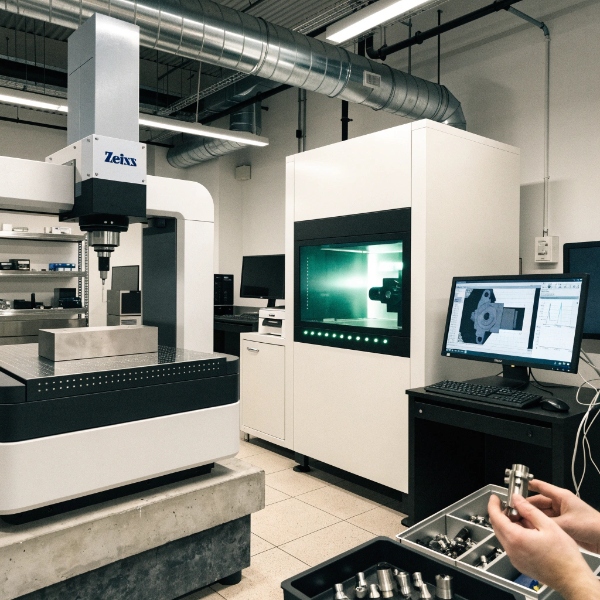
Capacités d’inspection et de métrologie
La précision qui ne peut pas être mesurée ne peut pas être garantie. Nos capacités d’inspection couvrent chaque dimension qualité critique :
| Méthode d’inspection | Équipement | Capacité | Application |
|---|---|---|---|
| Mesure par coordonnées | Zeiss CMM (3 ensembles) | ±0,001 mm incertitude de mesure | Vérification dimensionnelle CTF |
| Rayons X NDT | Radiographie numérique | Sensibilité ASTM E505 | Porosité interne, détection de fissures |
| Test d’étanchéité hélium | Spectromètre de masse en ligne | Taux de fuite 1×10⁻⁶ mbar·L/s | Vérification d’étanchéité des canaux de refroidissement |
| Dépression d’air automatisée | En ligne | Résolution 0,5 kPa | Dépistage de fuites en production |
| Profilométrie de surface | Tactile + optique | Plage Ra 0,1–6,3 µm | Vérification d’état de surface d’étanchéité |
| Test de propreté | Standard VDA 19 | Comptage + distribution de particules | Propreté fonctionnelle pour composants hydrauliques/électriques |
La capacité de test d’étanchéité hélium en ligne est particulièrement significative pour les carters de gestion thermique VE. Les carters d’onduleur et de moteur refroidis par eau doivent passer des taux de fuite de 1×10⁻⁶ mbar·L/s — équivalent à détecter un trou plus petit que 5 microns. Nous effectuons cela sur 100% des unités de production, pas seulement un audit d’échantillonnage.
Processus DFM : Ingénierie de précision avant la fonte
La précision est conçue, pas inspectée. Notre processus de revue Design for Manufacturing (DFM) commence avant que l’acier de l’outil ne soit coupé, couvrant l’optimisation de l’épaisseur de paroi, la gestion des dépouilles, la stratégie d’attaque et d’évacuation, et la gestion thermique des surfaces critiques. Comme nous le détaillons dans notre article sur l’analyse DFM pour réduire les défauts de moulage, une revue DFM structurée peut éliminer 60-80% des défauts potentiels avant qu’ils n’atteignent la production.
La revue DFM inclut la simulation Moldflow pour prédire :
- Le modèle de remplissage et les emplacements d’air emprisonné
- Les zones de retrait de solidification
- Les gradients thermiques causant la distorsion
- La distribution de la porosité sur les surfaces critiques
Cette approche basée sur la simulation est documentée dans notre guide d’ingénierie de tolérance serrée du moulage sous pression d’aluminium, où nous démontrons que l’atteinte de ±0,05 mm sur les caractéristiques brutes de fonderie nécessite une précision de cavité de moule de ±0,02 mm, un refroidissement conforme pour la stabilité thermique, et des profils de tirage servo-contrôlés fonctionnant de concert.
Comparaison de capacités : Ce que les fournisseurs Tier-1 exigent vs ce que EMP livre
| Capacité | Exigence Tier-1 | Fondeur général | EMP Tech |
|---|---|---|---|
| Capacité VHPDC | Requise pour pièces structure/EV | 30-50% des fondeurs | 100% des îlots |
| Axes d’usinage CNC | 4 axes minimum | 3 axes courant | 4/5 axes standard |
| Tolérance sur caractéristiques CTF | ±0,02 mm | ±0,05 mm typique | ±0,01 mm atteignable |
| Cpk sur dimensions CTF | ≥ 1,33 | Souvent non documenté | ≥ 1,67 vérifié |
| Test d’étanchéité en ligne | 100% pour carters étanches | Audit d’échantillons courant | 100% production |
| Documentation PPAP | Level 3 | Level 1-2 courant | Level 3 standard |
| Standard d’audit de processus | VDA 6.3 | ISO 9001 | VDA 6.3 Grade A |
| Mesure CMM | Requise | Jauges manuelles | Zeiss automatisé |
| Inspection rayons X | Exigence IATF | Échantillon seulement | Échantillonnage production |
| Test de propreté | VDA 19 pour hydraulique | Rare | Capacité standard |
Comment qualifier un fournisseur de moulage sous pression haute précision : Checklist en 6 étapes
Lors de l’évaluation d’un fournisseur de moulage de précision pour des programmes automobiles Tier-1, vérifiez :
- Pénétration VHPDC : Demandez quel pourcentage de leurs machines de moulage sous pression ont une capacité de vide. Si ce n’est pas 100%, le contrôle de la porosité sur vos surfaces critiques sera incohérent.
- Intégration CNC : Demandez si l’usinage CNC est interne ou externalisé. L’usinage externalisé introduit des retards logistiques, des lacunes de responsabilité qualité, et une accumulation de tolérances due au transport et au re-bridage.
- Documentation Cpk : Demandez les données Cpk d’une pièce en production actuelle — pas une étude de capacité, mais des données SPC en cours. Si elles ne peuvent pas être fournies, le système qualité est théorique, pas opérationnel.
- Note VDA 6.3 : Demandez leur dernier résultat d’audit VDA 6.3. Grade A est le standard des OEM européens ; Grade B indique des lacunes de processus qui apparaîtront en production.
- Taux d’inspection en ligne : Demandez quel pourcentage des pièces reçoit une inspection en ligne à 100% (test d’étanchéité, rayons X). Une inspection par échantillonnage uniquement signifie que des défauts peuvent atteindre votre ligne d’assemblage.
- Niveau de soumission PPAP : Confirmez qu’ils peuvent fournir PPAP Level 3, pas seulement Level 1. Level 3 inclut le relevé dimensionnel, les certificats matériau et les essais de performance — le minimum pour la qualification en production automobile.
Foire aux questions
Q : Quelles tolérances le moulage sous pression d’aluminium haute précision peut-il atteindre ?
R : Les dimensions brutes de fonderie suivent les standards NADCA : ±0,10 mm pour les caractéristiques inférieures à 25 mm, ±0,15 mm pour 25–160 mm. Les caractéristiques CTF usinées atteignent ±0,01 mm sur CNC 5 axes avec Cpk ≥ 1,67. Les tolérances positionnelles GD&T de ±0,05 mm sont atteignables avec une maîtrise appropriée de l’outillage et du processus.
Q : Quelle est la différence entre HPDC et VHPDC pour les pièces de précision ?
R : Le HPDC (moulage sous pression standard) entraîne typiquement 1-3% de fraction volumique de porosité. Le VHPDC (moulage sous pression à vide) réduit cela à moins de 0,5% sur les surfaces critiques, ce qui améliore à la fois les propriétés mécaniques et la stabilité dimensionnelle — essentiel pour les carters structurels et de gestion thermique.
Q : Comment la certification IATF 16949 affecte-t-elle la précision du moulage sous pression ?
R : IATF 16949 exige le contrôle statistique des procédés (SPC) sur toutes les dimensions critiques pour la fonction, un Cpk documenté ≥ 1,33 pour la production en cours, et un Ppk ≥ 1,67 à la soumission PPAP. Cela signifie que la précision est statistiquement vérifiée et traçable, pas simplement affirmée — une distinction critique pour les composants de sécurité automobile.
Q : Pourquoi l’usinage CNC à configuration unique est-il important pour les pièces moulées ?
R : L’usinage à configuration unique élimine l’accumulation de tolérances due au re-bridage. Lorsqu’une pièce est bridée une fois et que toutes les caractéristiques CTF sont usinées dans une seule opération 5 axes, les relations dimensionnelles entre caractéristiques (par exemple, la concentricité de l’alésage de roulement par rapport à l’alésage du stator) sont garanties à la précision inhérente de la machine de ±0,01 mm.
Q : Que signifie VDA 6.3 Grade A pour un fournisseur de moulage sous pression ?
R : VDA 6.3 est le standard d’audit de processus du groupe Volkswagen. Grade A (la note la plus élevée) indique que le contrôle de processus, la maintenance des équipements, la documentation qualité et le système d’amélioration continue du fournisseur répondent aux attentes des OEM européens — un niveau d’exigence supérieur à la seule certification ISO 9001.