¿Qué define a un proveedor de fundición a presión de aluminio de alta precisión?
Un proveedor de fundición a presión de aluminio de alta precisión es un fabricante capaz de producir consistentemente componentes de aluminio fundidos a presión con tolerancias dimensionales de ±0,05 mm en características críticas, valores de Cp ≥ 1,33 en dimensiones de fundición, y Cpk ≥ 1,67 en dimensiones críticas para la función (CTF) mecanizadas — todo bajo un sistema de gestión de calidad certificado por IATF 16949:2016. La distinción entre un fundidor general y un proveedor de precisión no reside en una sola capacidad, sino en la cadena integrada de fundición a presión al vacío (VHPDC), mecanizado CNC multi-eje, inspección en línea y documentación de proceso validada (PPAP Level 3).
En EMP Tech, operamos 13 islas de fundición a presión de gran formato (350T–3050T), 150+ centros de mecanizado CNC de cuatro y cinco ejes, y un sistema de calidad completo IATF 16949 / VDA 6.3 Grade A para entregar componentes de aluminio fundidos a presión de precisión listos para ensamblaje para integradores automotrices Tier-1/2.
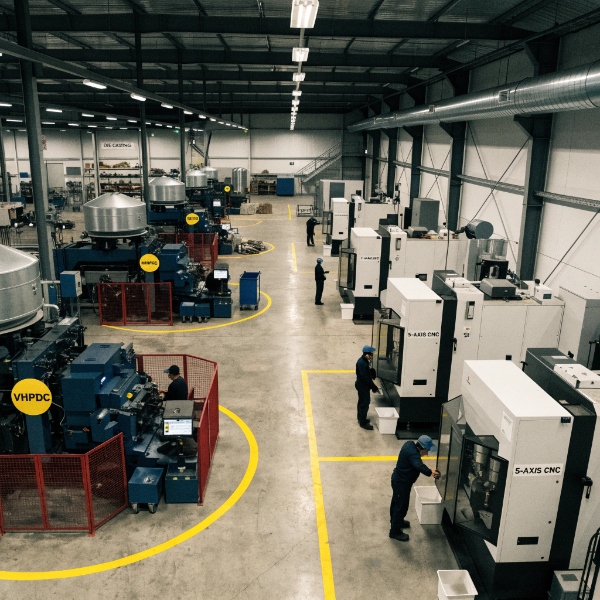
Equipos de fundición: 13 islas VHPDC de 350T a 3050T
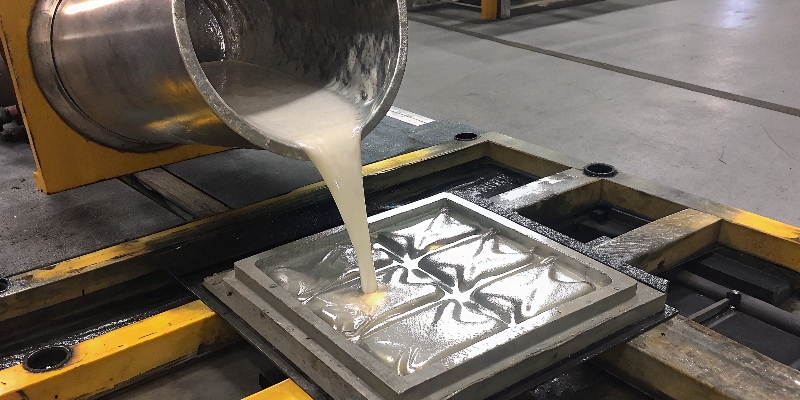
La precisión comienza en la etapa de fundición. Nuestras 13 islas de fundición cubren un rango de fuerza de cierre de 350 a 3.050 toneladas, permitiendo desde pequeños carcasas de sensores hasta bandejas de batería estructurales de 35 kg. Todas las islas están equipadas con capacidad de fundición a presión al vacío (VHPDC) — un requisito previo para controlar la porosidad en rutas térmicas y estructurales críticas.
| Capacidad | Especificación | Impacto en la precisión |
|---|---|---|
| Rango de fuerza de cierre | 350T – 3050T | Componentes de 0,05 a 35 kg |
| Nivel de vacío VHPDC | ≤50 mbar presión de cavidad | Porosidad < 0,5% en superficies críticas |
| Unidad de inyección servocontrolada | ±0,3% repetibilidad de velocidad | Patrón de llenado consistente, ±0,02 mm repetibilidad dimensional |
| Monitoreo de proceso en tiempo real | 200+ parámetros por inyección | Trazabilidad Cpk para cada fundición |
| Control de temperatura del molde | ±5°C mediante enfriamiento conforme | Reduce la distorsión térmica a < 0,03 mm |
La unidad de inyección servocontrolada con ±0,3% de repetibilidad de velocidad es el factor de equipo individual más importante para la precisión. Asegura que cada cavidad se llene de forma idéntica de una inyección a otra, lo que se traduce directamente en repetibilidad dimensional. Sin esto, el mecanizado CNC posterior debe compensar la variación de fundición — aumentando el sobremetal de mecanizado, el tiempo de ciclo y el coste.
Mecanizado CNC: Precisión de configuración única en 150+ centros multi-eje
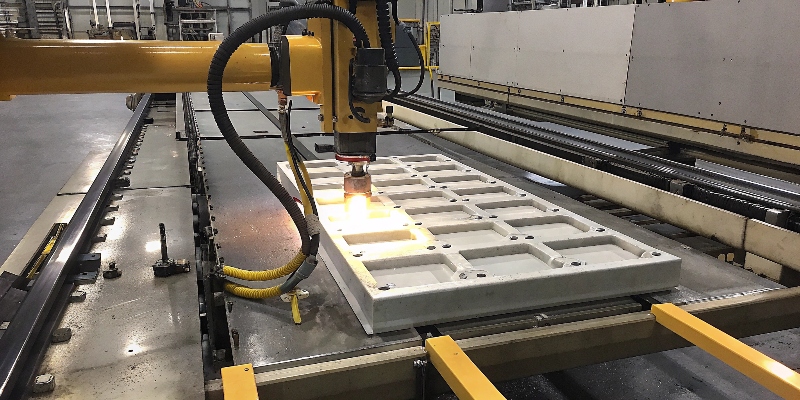
La fundición a presión alcanza una geometría casi-neta, pero las dimensiones críticas para la función (CTF) — alojamientos de rodamientos, superficies de sellado, planos de referencia de montaje — requieren mecanizado de precisión. Nuestra instalación opera 150+ centros de mecanizado CNC de cuatro y cinco ejes, configurados para el mecanizado de configuración única de carcasas fundidas a presión.
El mecanizado de configuración única significa que la pieza se sujeta una vez y todas las características críticas se mecanizan en un solo amarre. Esto elimina la acumulación de tolerancias que ocurre cuando una pieza se re-sujeta entre operaciones — una fuente común de desviación dimensional de ±0,05–0,10 mm en procesos de múltiples amarres. El resultado:
| Capacidad de mecanizado | Tolerancia alcanzada | Aplicación |
|---|---|---|
| Fresado 5 ejes (configuración única) | ±0,01 mm | Alojamientos de rodamientos, caras de acoplamiento |
| Fresado 4 ejes | ±0,015 mm | Planos de referencia, patrones de tetones |
| Torneado CNC (doble husillo) | ±0,005 mm | Características cilíndricas, roscas |
| Taladrado deep-hole | ±0,02 mm | Galerías de aceite, canales de refrigerante |
| Fresado de roscas | Clase 6H/6g | Insertos roscados, agujeros de fijación |
Para componentes de carcasa de motor de tracción, el alojamiento del estator y las superficies de asiento del rodamiento se mecanizan en una sola operación de 5 ejes, manteniendo la tolerancia H6 (±0,005 mm) en el alojamiento del estator y el ajuste H6/h5 en los asientos de rodamientos. Este nivel de precisión está documentado en nuestro sistema de control de calidad con trazabilidad Cpk completa según los requisitos de IATF 16949 — mantenemos un Cpk ≥ 1,67 en todas las dimensiones CTF, verificado por medición Zeiss CMM en cada lote de producción.
Sistema de calidad: IATF 16949, VDA 6.3 Grade A, PPAP Level 3
El sistema de calidad de un proveedor de fundición de precisión es el marco que hace posible la precisión repetible. EMP Tech mantiene tres certificaciones de calidad interconectadas:
Certificación IATF 16949:2016
IATF 16949 es el estándar de gestión de calidad más exigente de la industria automotriz. Requiere control estadístico de procesos (SPC) en todas las dimensiones CTF, evaluaciones de riesgo documentadas (PFMEA) y presentación completa de PPAP para cada nueva pieza. Nuestros objetivos de Cp y Cpk por tipo de tolerancia:
| Tipo de tolerancia | Objetivo Cp | Objetivo Cpk | Requisito IATF 16949 |
|---|---|---|---|
| Dimensiones de fundición (estándar NADCA) | ≥ 1,33 | ≥ 1,33 | Ppk ≥ 1,67 en PPAP |
| Dimensiones CTF mecanizadas | ≥ 2,0 | ≥ 1,67 | Ppk ≥ 1,67 en PPAP |
| Posicional (GD&T) | ≥ 1,67 | ≥ 1,33 | Ppk ≥ 1,67 en PPAP |
Estos objetivos no son aspiracionales — se verifican en cada lote de producción con datos de Zeiss CMM y se registran en nuestro sistema SPC para trazabilidad completa.
Auditoría de proceso VDA 6.3 — Grade A
VDA 6.3 es el estándar de auditoría de proceso del Grupo Volkswagen, considerado el más riguroso de la industria automotriz. EMP Tech alcanzó la calificación Grade A (la más alta), demostrando que nuestro control de proceso cumple las expectativas de los OEM europeos — no solo los estándares nacionales chinos.
Documentación PPAP Level 3
Cada lanzamiento de nuevo producto incluye un paquete completo de PPAP Level 3: diseño dimensional, certificados de material, resultados de pruebas de rendimiento, diagramas de flujo de proceso, PFMEA, planes de control y estudios MSA. Esta profundidad de documentación es lo que los integradores Tier-1 requieren para calificar a un proveedor para producción.
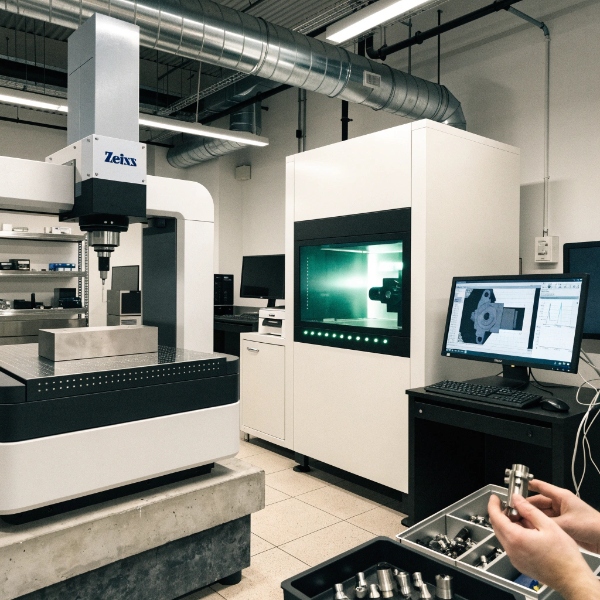
Capacidades de inspección y metrología
La precisión que no puede medirse no puede garantizarse. Nuestras capacidades de inspección cubren cada dimensión de calidad crítica:
| Método de inspección | Equipo | Capacidad | Aplicación |
|---|---|---|---|
| Medición por coordenadas | Zeiss CMM (3 conjuntos) | ±0,001 mm incertidumbre de medición | Verificación dimensional CTF |
| Rayos X NDT | Radiografía digital | Sensibilidad ASTM E505 | Porosidad interna, detección de grietas |
| Prueba de fuga de helio | Espectrómetro de masas en línea | Tasa de fuga 1×10⁻⁶ mbar·L/s | Verificación de sellado de canales de refrigerante |
| Caída de presión de aire | En línea automatizada | Resolución 0,5 kPa | Detección de fugas en línea de producción |
| Profilometría de superficie | Táctil + óptico | Rango Ra 0,1–6,3 µm | Verificación de acabado superficial de sellado |
| Prueba de limpieza | Estándar VDA 19 | Recuento + distribución de partículas | Limpieza funcional para componentes hidráulicos/eléctricos |
La capacidad de prueba de fuga de helio en línea es particularmente significativa para carcasas de gestión térmica de VE. Las carcasas de inversor y motor refrigeradas por agua deben pasar tasas de fuga de 1×10⁻⁶ mbar·L/s — equivalente a detectar un agujero más pequeño que 5 micras. Realizamos esto en el 100% de las unidades de producción, no solo en auditoría de muestras.
Proceso DFM: Ingeniería de precisión antes de la fundición
La precisión se diseña, no se inspecciona. Nuestro proceso de revisión de Design for Manufacturing (DFM) comienza antes de que se corte el acero del molde, cubriendo optimización de espesor de pared, gestión de ángulos de desmoldeo, estrategia de ataque y venteo, y gestión térmica de superficies críticas. Como detallamos en nuestro artículo sobre cómo el análisis DFM reduce los defectos de fundición a presión, una revisión DFM estructurada puede eliminar el 60-80% de los defectos potenciales antes de que lleguen a producción.
La revisión DFM incluye simulación Moldflow para predecir:
- Patrón de llenado y ubicaciones de aire atrapado
- Zonas de contracción por solidificación
- Gradientes térmicos que causan distorsión
- Distribución de porosidad en superficies críticas
Este enfoque basado en simulación está documentado en nuestra guía de ingeniería de tolerancia estrecha en fundición a presión de aluminio, donde demostramos que alcanzar ±0,05 mm en características de fundición requiere precisión de cavidad del molde de ±0,02 mm, enfriamiento conforme para estabilidad térmica, y perfiles de inyección servocontrolados funcionando en conjunto.
Comparación de capacidades: Lo que los proveedores Tier-1 requieren vs lo que EMP entrega
| Capacidad | Requisito Tier-1 | Fundidor general | EMP Tech |
|---|---|---|---|
| Capacidad VHPDC | Requerida para piezas estructurales/EV | 30-50% de fundidores | 100% de islas |
| Ejes de mecanizado CNC | Mínimo 4 ejes | 3 ejes común | 4/5 ejes estándar |
| Tolerancia en características CTF | ±0,02 mm | ±0,05 mm típico | ±0,01 mm alcanzable |
| Cpk en dimensiones CTF | ≥ 1,33 | A menudo sin documentar | ≥ 1,67 verificado |
| Prueba de fuga en línea | 100% para carcasas selladas | Auditoría de muestras común | 100% producción |
| Documentación PPAP | Level 3 | Level 1-2 común | Level 3 estándar |
| Estándar de auditoría de proceso | VDA 6.3 | ISO 9001 | VDA 6.3 Grade A |
| Medición CMM | Requerida | Calibres manuales | Zeiss automatizado |
| Inspección de rayos X | Requisito IATF | Solo muestra | Muestreo de producción |
| Prueba de limpieza | VDA 19 para hidráulica | Raro | Capacidad estándar |
Cómo calificar a un proveedor de fundición a presión de alta precisión: Lista de verificación de 6 pasos
Al evaluar un proveedor de fundición de precisión para programas automotrices Tier-1, verifique:
- Penetración VHPDC: Pregunte qué porcentaje de sus máquinas de fundición a presión tienen capacidad de vacío. Si no es el 100%, el control de porosidad en sus superficies críticas será inconsistente.
- Integración CNC: Pregunte si el mecanizado CNC es interno o subcontratado. El mecanizado subcontratado introduce retrasos logísticos, brechas de responsabilidad de calidad y acumulación de tolerancias por transporte y re-sujeción.
- Documentación Cpk: Solicite datos de Cpk de una pieza en producción actual — no un estudio de capacidad, sino datos SPC en curso. Si no pueden proporcionarlos, su sistema de calidad es teórico, no operativo.
- Calificación VDA 6.3: Pregunte por su último resultado de auditoría VDA 6.3. Grade A es el estándar de los OEM europeos; Grade B indica brechas de proceso que aparecerán en producción.
- Tasa de inspección en línea: Pregunte qué porcentaje de piezas reciben inspección en línea al 100% (prueba de fuga, rayos X). La inspección solo por muestreo significa que los defectos pueden llegar a su línea de ensamblaje.
- Nivel de presentación PPAP: Confirme que pueden entregar PPAP Level 3, no solo Level 1. Level 3 incluye diseño dimensional, certificados de material y pruebas de rendimiento — el mínimo para la calificación de producción automotriz.
Preguntas frecuentes
P: ¿Qué tolerancias puede alcanzar la fundición a presión de aluminio de alta precisión?
R: Las dimensiones de fundición siguen los estándares NADCA: ±0,10 mm para características menores de 25 mm, ±0,15 mm para 25–160 mm. Las características CTF mecanizadas alcanzan ±0,01 mm en CNC de 5 ejes con Cpk ≥ 1,67. Las tolerancias posicionales GD&T de ±0,05 mm son alcanzables con el control adecuado de herramienta y proceso.
P: ¿Cuál es la diferencia entre HPDC y VHPDC para piezas de precisión?
R: La HPDC (fundición a presión estándar) típicamente resulta en 1-3% de fracción volumétrica de porosidad. La VHPDC (fundición a presión al vacío) reduce esto a menos del 0,5% en superficies críticas, lo que mejora tanto las propiedades mecánicas como la estabilidad dimensional — esencial para carcasas estructurales y de gestión térmica.
P: ¿Cómo afecta la certificación IATF 16949 a la precisión de la fundición a presión?
R: IATF 16949 requiere control estadístico de procesos (SPC) en todas las dimensiones críticas para la función, Cpk documentado ≥ 1,33 para producción en curso, y Ppk ≥ 1,67 en la presentación de PPAP. Esto significa que la precisión se verifica estadísticamente y es trazable, no solo afirmada — una distinción crítica para componentes de seguridad automotriz.
P: ¿Por qué es importante el mecanizado CNC de configuración única para piezas fundidas?
R: El mecanizado de configuración única elimina la acumulación de tolerancias por re-sujeción. Cuando una pieza se sujeta una vez y todas las características CTF se mecanizan en una sola operación de 5 ejes, las relaciones dimensionales entre características (por ejemplo, concentricidad del alojamiento del rodamiento respecto al del estator) se garantizan en la precisión inherente de la máquina de ±0,01 mm.
P: ¿Qué significa VDA 6.3 Grade A para un proveedor de fundición a presión?
R: VDA 6.3 es el estándar de auditoría de proceso del Grupo Volkswagen. Grade A (la calificación más alta) indica que el control de proceso, el mantenimiento de equipos, la documentación de calidad y el sistema de mejora continua del proveedor cumplen las expectativas de los OEM europeos — un estándar más alto que la sola certificación ISO 9001.