La mayoría de los fallos de programas de fundición a presión automotriz que hemos observado no se originan en el piso de fundición: se originan de tres a seis meses antes, en decisiones tomadas durante el sourcing y el DFM que nadie revisa hasta que los rechazos de PPAP o las fallas en campo obligan a abordar el tema. Este artículo repasa los patrones de fallo que se repiten en programas Tier 1, organizados según dónde se originan realmente en el cronograma del programa, no solo dónde se manifiestan.
Fallo 1: Especificaciones de tolerancia copiadas de otro proceso o programa
Qué ocurre: Un plano arrastra cotas de tolerancia de una pieza metálica mecanizada heredada, o de otro programa de fundición con geometría distinta, sin validación frente a lo que el HPDC realmente puede sostener. El resultado es una especificación inalcanzable descubierta en la inspección de primera pieza, o una especificación alcanzable pero innecesariamente estrecha que genera un costo de mecanizado innecesario.
Cómo evitarlo: Cada plano entrante se revisa en cuanto a capacidad de tolerancia frente a las clases CT de la norma ISO 8062-3 durante el DFM, elemento por elemento, no como una aprobación general. Las cotas que cruzan el plano de partición, los elementos formados por macho y los elementos mecanizados posteriormente se señalan por separado, porque no comparten el mismo límite de capacidad. Esto debe ocurrir antes de finalizar la cotización, no después del corte del molde.
Fallo 2: Diseño de entrada y canal de colada no revisado para una nueva aleación o geometría
Qué ocurre: Un sistema de alimentación que funcionó en un programa anterior se reutiliza en un nuevo herramental con distinto espesor de pared o aleación, bajo el supuesto de que "funcionó antes". La dinámica de llenado no se transfiere entre geometrías: una entrada correctamente dimensionada para una pared de 3 mm subllena o sobrellena una zona de pared de 2 mm, produciendo flujo frío, líneas de flujo o porosidad localizada que solo aparece en puntos específicos de la pieza.
Cómo evitarlo: Se ejecuta simulación Moldflow en cada nuevo diseño de molde, sin importar cuán similar parezca a un programa anterior, con validación explícita de la relación longitud de flujo/espesor de pared y la velocidad del frente de llenado en cada transición de espesor de pared, no solo en la sección de pared nominal.
Fallo 3: Porosidad en zonas de sellado o estructurales descubierta tardíamente
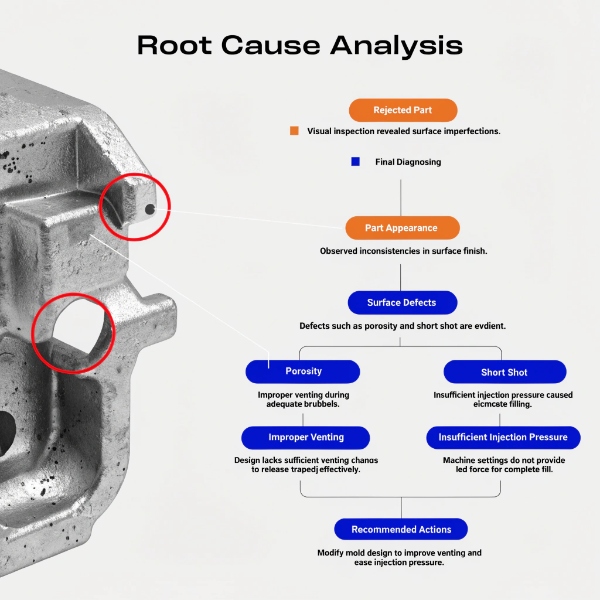
Qué ocurre: Los datos de porosidad global parecen aceptables en promedio, pero el cliente descubre tras el mecanizado que la porosidad intersecta una ranura de sellado o un alesado de rodamiento: un defecto invisible hasta que la propia operación de CNC abre la pieza. Este es uno de los modos de fallo más costosos porque típicamente se detecta después de que ya se ha añadido valor mediante mecanizado.
| Punto de detección | Costo de corrección | Causa raíz típica |
|---|---|---|
| Radiografía previa al mecanizado (inspección al 100%) | El más bajo — desecho de pieza bruta | Porosidad gaseosa/de contracción en zona de riesgo conocida |
| Prueba de fugas post-mecanizado | Moderado — pieza mecanizada desechada | Porosidad no visible hasta el corte del plano de sellado |
| Falla en campo | El más alto — contención, clasificación, posible exposición a retiro de producto | Porosidad no detectada en una zona no cubierta por el plan de inspección |
Cómo evitarlo: Las zonas de sellado y estructurales se identifican durante el DFM específicamente para que Moldflow pueda dirigir las zonas de último llenado/última solidificación lejos de ellas hacia pozos de rebose, y la cobertura de radiografía/prueba de fugas al 100% se define específicamente para esas zonas, no por muestreo. Confiar en los datos promedio de porosidad global como sustituto del riesgo específico de zona es la razón por la que este modo de fallo pasa desapercibido.
Fallo 4: Alabeo y deriva dimensional por enfriamiento no controlado
Qué ocurre: Las piezas pasan la inspección dimensional inmediatamente después del mecanizado, pero se salen de tolerancia durante el tránsito o tras el ensamblaje, porque la tensión interna de fundición generada por un enfriamiento desigual no se alivió antes de la inspección final. Esto se manifiesta como una queja de cliente intermitente y difícil de diagnosticar, en lugar de un rechazo claro de PPAP.
Cómo evitarlo: Para piezas estructurales dimensionalmente críticas —carcasas de motor, secciones de bandeja de batería—, mantenemos un enfriamiento restringido tras la expulsión en un dispositivo de control durante un tiempo definido antes de proceder al mecanizado, y las transiciones abruptas de espesor de pared se señalan durante el DFM como zonas de riesgo de alabeo que requieren un radio de transición.
Fallo 5: Desgaste del molde no detectado antes de afectar el resultado dimensional
Qué ocurre: El desgaste de cavidad, la deflexión de pasadores de núcleo y el agrietamiento térmico avanzan gradualmente, y si los intervalos de mantenimiento preventivo se basan en un calendario OEM genérico en lugar del perfil de esfuerzo específico del molde, la deriva dimensional se instala lo suficientemente despacio como para pasar desapercibida en la inspección por muestreo hasta que un lote ya está en manos del cliente.
| Factor de esfuerzo del molde | Riesgo elevado sin calendario de PM ajustado |
|---|---|
| Zonas de pared delgada (ver contenido sobre espesor de pared) | Agrietamiento térmico más rápido en zonas de entrada de alta velocidad |
| Programas de alto volumen/alta tasa de ciclo | Desgaste acumulado de cavidad supera el intervalo OEM genérico |
| Elementos profundos formados por macho | Deriva de deflexión de pasador de núcleo con el conteo de disparos |
Cómo evitarlo: Los intervalos de mantenimiento preventivo se establecen por familia de molde según el perfil de esfuerzo real (espesor de pared, tasa de ciclo, profundidad de núcleo), no un calendario único genérico para todo el herramental, y la frecuencia de muestreo de CMM aumenta a medida que un molde se acerca a su umbral histórico de patrón de desgaste, en lugar de mantenerse constante durante toda su vida útil.
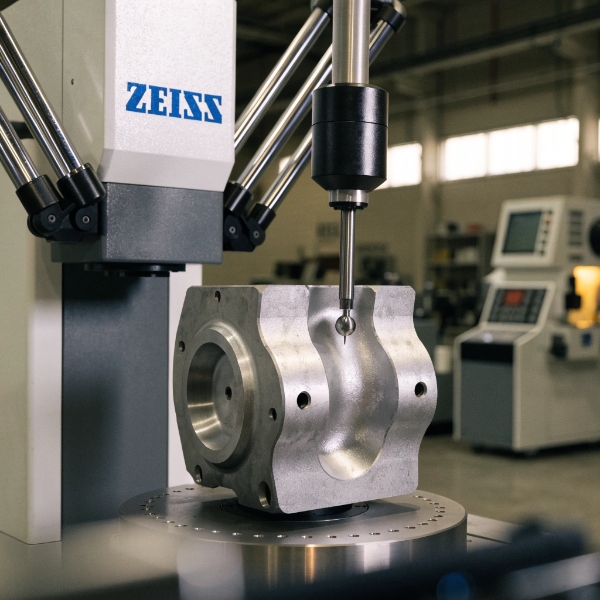
Fallo 6: Cambios de ingeniería implementados sin revalidación completa
Qué ocurre: Se implementa un cambio dimensional o de entrada aparentemente menor, pero no se vuelve a simular su efecto en cadena sobre la dinámica de llenado, el balance de enfriamiento o la expulsión, de modo que un cambio que corrige una cota introduce un nuevo defecto en otra parte de la pieza que no se detecta hasta el siguiente ciclo completo de inspección.
Cómo evitarlo: Cualquier cambio que afecte la geometría de la cavidad desencadena un alcance de revalidación definido (nueva simulación Moldflow si se ve afectada la trayectoria de llenado, recalificación completa de CMM, nueva presentación de PPAP si el cambio es visible para el cliente), acordado en el proceso de ECN antes de que comience la modificación del molde, no decidido de forma ad hoc según cuán "menor" parezca el cambio.
Fallo 7: Sustitución de aleación sin recalificación de fluidez o propiedades mecánicas
Qué ocurre: Se sustituye una aleación de menor costo o con contenido reciclado por razones de costo sin revalidar el margen de fluidez (crítico en zonas de pared delgada) ni las propiedades mecánicas (críticas para piezas estructurales/relevantes en caso de impacto), porque se asume que la aleación sustituta es "suficientemente cercana" a la especificación original.
Cómo evitarlo: Cualquier sustitución de aleación se trata como una nueva calificación de material, no como un simple intercambio: la fluidez se revalida específicamente en la zona de espesor de pared más estrecha de la pieza, y las propiedades mecánicas (elongación, límite elástico) se vuelven a probar contra el requisito funcional real de la pieza, no solo contra una ficha técnica genérica de la aleación.
Conclusión
Casi todos los modos de fallo recurrentes en la fundición a presión automotriz se remontan a una decisión que omitió una validación específica del proceso: una tolerancia copiada sin verificar la capacidad de fundición, un diseño de entrada reutilizado sin volver a simular el llenado, una aleación sustituida sin recalificar la fluidez, un cambio implementado sin revalidar toda la pieza, no solo el elemento modificado. El hilo común en todo esto: la corrección casi siempre es más barata durante el DFM o la revisión de ECN que después del PPAP, y los programas que evitan estos fallos son los que tratan cada cambio de geometría, aleación o diseño como algo que requiere su propio ciclo de validación, en lugar de asumir un precedente basado en un programa anterior similar.