项目概览
| 参数 | 详情 |
|---|---|
| 零件 | EV 逆变器/DC-DC 转换器壳体 |
| 合金 | AlSi10Mg (Silafont-36) |
| 最小壁厚 | 1.2 mm(周围区域标称 1.5 mm) |
| 零件重量 | 2.8 kg(基准:3.5 kg) |
| 零件尺寸 | 320 × 210 × 95 mm |
| 年产量 | 180,000 件 |
| 设备 | 1,250T VHPDC 真空压铸机 |
| 客户 | Tier-1 EV 动力系统集成商 |
| 时间线 | DFM 启动 → PPAP 批准:22 周 |
挑战:为什么 1.2 mm 壁厚不是"只是更薄一点"
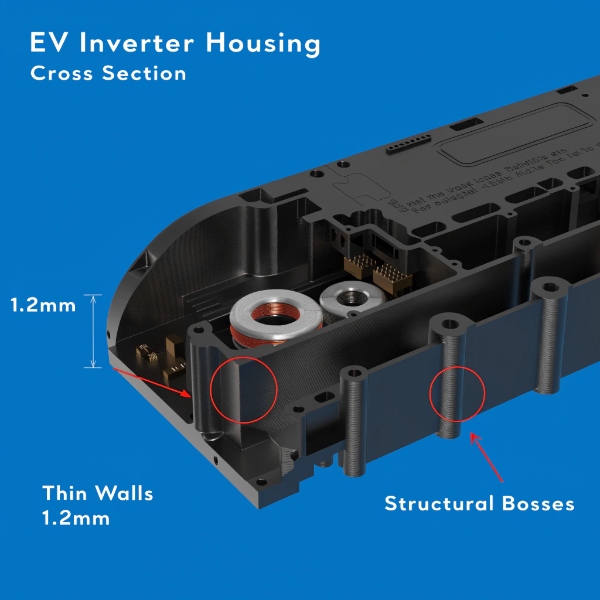
客户设计团队在逆变器壳体上盖板区域指定了 1.2 mm 壁厚,以适应堆叠功率模块的间隙包络。这低于汽车 HPDC 中 1.5 mm 的常规薄壁阈值——在此区域,熔融铝在型腔完全充满前即凝固,成功与灾难性失效之间的余量急剧缩小。
在汽车铝 HPDC 中,1.5–2.5 mm 被视为薄壁范围。低于 1.5 mm 时,项目对充型长度、进浇口位置、排气、模温和真空时序变得极其敏感——正如我们在薄壁铝压铸指南中所阐述的,我们不是以单一数字定义薄壁,而是以充型路径、热平衡和结构几何的完整系统来定义。
1.2 mm 壁覆盖了约 35% 的零件表面积,集中在功率模块安装的上盖板面。其余壁厚为 2.0–2.5 mm 结构截面。这造成了严重的薄-厚过渡挑战。
失效分析:三轮试模迭代
第一轮:冷隔和充型不足(试模 T1)
第一轮采用标准进浇设计,两个内浇口设在长边,溢流槽按常规布置。对于 1.2 mm 壁厚,结果是可以预见的:
| 缺陷 | 位置 | 根本原因 |
|---|---|---|
| 冷隔(可见接缝) | 1.2 mm 壁中心 | 两股金属前沿在 615°C 汇合——低于液相线 55°C |
| 充型不足(未充满) | 上角部,距浇口 280 mm | 流长壁厚比超过 230:1 |
| 气孔 | 密封面区域 | 真空激活延迟 0.08s——充型完成前空气已卷入 |
| 表面冷疤 | 溢流槽边缘附近 | 薄壁区模温 145°C(目标:180°C) |
流长壁厚比 230:1 是关键失效因素。对于 AlSi10Mg 在标准模温(150–180°C)下,实用极限约为 150:1。在 230:1 时,熔体已损失过多热量,无法在凝固前完成充型。
第二轮:翘曲和泄漏失效(试模 T2)
第二轮在薄壁区附近增加了三个补充浇口,局部模温升至 200°C。充型改善——冷隔消失——但出现了两个新问题:
| 缺陷 | 测量值 | 根本原因 |
|---|---|---|
| 翘曲(盖板平面度) | 0.35 mm/100 mm(规格:0.10 mm) | 热梯度:薄壁在 0.3s 凝固,厚凸台在 2.1s——1.8s 差值 |
| 泄漏失效(氦检漏) | 5×10⁻⁵ mbar·L/s(规格:1×10⁻⁶) | 气孔在 CNC 加工后在密封面暴露 |
| 缩凹 | 筋-壁交界处 | 筋根(3.5 mm)紧邻 1.2 mm 壁形成局部热节 |
翘曲是更根本的问题。薄壁和厚凸台之间 1.8 秒的凝固差值产生了锁定的热应力,导致零件在顶出时变形。这是典型的薄壁失效模式——我们在关于 DFM 分析减少压铸缺陷的文章中有详细论述,我们在其中论证了热梯度管理——而非壁厚本身——决定了薄壁件在顶出后能否保持平面度。
第三轮:工艺窗口收窄(试模 T3)
第三轮尝试通过在厚凸台附近增加随形冷却通道来加速其凝固速率,解决翘曲问题。这使热梯度降至 0.9s——但工艺窗口变得极窄,模温(±10°C)或铝液温度(±5°C)的任何波动都会使零件重新出现冷隔或翘曲失效。
质量控质团队将此标记为不稳定生产条件:平面度 Cpk 为 1.12——远低于 IATF 16949 要求的 1.33。
解决方案:一体化 DFM + 工艺工程
步骤一:重新设计浇注系统
我们完全放弃了边缘进浇方案,在薄壁区的短边实施了全宽扇形浇口。这将流长壁厚比从 230:1 降至 95:1——安全处于 AlSi10Mg 在 180°C 模温下的范围内。
| 浇注参数 | T1(失败) | T3(临界) | 最终设计 |
|---|---|---|---|
| 浇口类型 | 边缘进浇,2 个内浇口 | 边缘进浇,5 个内浇口 | 扇形浇口,全宽 |
| 流长:壁厚比 | 230:1 | 160:1 | 95:1 |
| 浇口速度 | 52 m/s | 48 m/s | 38 m/s |
| 充型时间 | 0.045s | 0.038s | 0.062s |
扇形浇口增加了充型时间至 0.062s,但将浇口速度降至 38 m/s。这看似有悖常理——薄壁需要更慢的充型——但关键洞察在于扇形浇口产生了统一的熔体前沿,同时到达整个薄壁区域,完全消除了双前沿冷隔条件。
步骤二:随形冷却 + 真空时序重新设计
我们用随形冷却通道(3D 打印镶件)重新设计模具热管理,针对厚凸台区域,将其凝固时间从 2.1s 降至 1.2s。薄壁区通过独立冷却回路维持在 185°C 模温。
同时重新设计了真空时序。原系统在压射启动时激活真空并维持至充型结束——但真空测量显示型腔压力在充型到达薄壁区前仅降至 120 mbar。我们将真空排气口重新定位至薄壁截面远端,并增加了第二条真空通道。这使型腔压力降至 35 mbar,并将气孔从密封面移开。
步骤三:溢流槽和排气策略
基于模流仿真结果重新设计溢流槽布置。原溢流槽设在分型面——对模具制造方便,但位于最后充型区域。我们将溢流槽移至薄壁截面的上表面,直接位于充型末端。这确保任何卷气被拉入溢流槽,而非困在密封面区域。
步骤四:加强筋设计优化
原加强筋设计在 1.2 mm 壁旁使用 3.5 mm 筋厚——2.9:1 的比例造成局部热节和缩凹。我们将加强筋重新设计为 2.0 mm 厚度,筋-壁交界处采用 0.5 mm 圆角,保持结构刚度同时降低热质量差。
| 设计参数 | 原设计 | 优化后 | 影响 |
|---|---|---|---|
| 薄壁处筋厚 | 3.5 mm | 2.0 mm | 消除缩凹 |
| 筋-壁圆角 | 0.3 mm | 0.5 mm | 降低应力集中 |
| 薄-厚过渡角 | 30° | 15° | 降低热梯度应力 |
| 溢流槽位置 | 分型面 | 上表面(充型末端) | 气孔远离密封区 |
| 薄壁区模温 | 145°C | 185°C | 防止过早凝固 |
结果:生产验证数据
实施一体化 DFM 重新设计后,模具首次通过 T4 试模,进入 PPAP 生产验证:
| 质量指标 | 规格 | T1 结果 | 最终结果 | 达到 Cpk |
|---|---|---|---|---|
| 薄壁充型(目视) | 100% | 72% | 100% | — |
| 冷隔 | 无 | 3 个/件 | 0 个/件 | — |
| 盖板平面度 | 0.10 mm/100 mm | 0.35 mm | 0.06 mm | 1.78 |
| 氦气泄漏率 | ≤1×10⁻⁶ mbar·L/s | 5×10⁻⁵ | 3×10⁻⁷ | 2.15 |
| 零件重量 | 2.8 kg ±0.05 | 2.79 kg | 2.81 kg | 1.92 |
| 表面孔隙率 (CT) | < 0.5%(密封面) | 1.8% | 0.3% | — |
| 节拍时间 | ≤ 90s | 95s | 82s | — |
| 废品率 | < 3% | 34% | 1.2% | — |
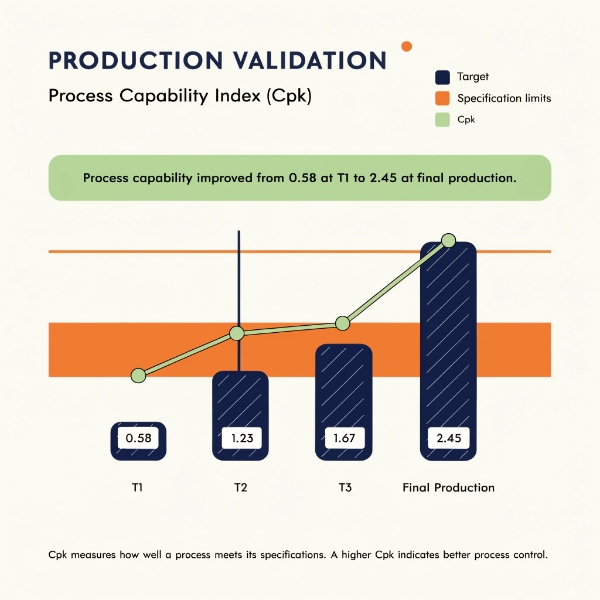
最关键的结果是氦气检漏:密封面区域达到 3×10⁻⁷ mbar·L/s——比 1×10⁻⁶ 规格好 3.3 倍,Cpk 为 2.15。这是通过溢流槽重新定位和真空通道重新设计将气孔从密封面移走实现的——而非改变合金或增加壁厚。
工程经验:1.2 mm 壁的五条教训
教训一:流长壁厚比才是真正的设计准则
薄壁可行性的最重要单一参数不是壁厚本身,而是流长与壁厚之比。对于 AlSi10Mg 在标准模温下,实用极限为 150:1。在 1.2 mm 壁厚下,这意味着从浇口到充型末端的最大流距为 180 mm。如果零件几何需要更长的充型路径,必须重新设计浇注系统——而非增加壁厚。
教训二:翘曲是热梯度问题,不是壁厚问题
T2 中 0.35 mm 的翘曲由薄壁和厚凸台之间 1.8 秒的凝固差值引起——而非 1.2 mm 壁本身。通过随形冷却降低厚凸台的凝固时间,在不改变薄壁规格的情况下解决了翘曲。这证明薄壁翘曲从根本上说是模具热管理问题。
教训三:真空时序和排气位置决定密封质量
T1 的泄漏失效不是由真空度不足引起的——而是由真空排气口距薄壁区太远引起的。气体在真空排出前已被困在密封面。将排气口重新定位至薄壁表面的充型末端区域,将气孔完全从密封带移走。合金从来不是问题;排气设计才是。
教训四:溢流槽位置不是模具设计的附带问题
T1 中溢流槽设在分型面是为了模具制造方便。这意味着最后充型的金属——含气量最高、最脏的金属——位于密封面区域。将溢流槽移至薄壁表面的实际充型末端位置,是影响最大的单一设计变更。在合金、真空系统或壁厚不做任何改变的情况下,泄漏率改善了两个数量级。
教训五:工艺窗口宽度比峰值性能更重要
T3 达到了合格零件——但仅在 ±10°C 模温窗口内。在生产中这是不稳定的。最终设计在 ±25°C 窗口内达到了同等质量,使其能够承受 18 万件年生产中的正常工艺波动。只在窄工艺窗口内有效的设计不是量产就绪设计。
时间线:从 DFM 到 PPAP 的 22 周
| 阶段 | 时长 | 关键交付物 |
|---|---|---|
| DFM 评审 + 模流仿真 | 第 1-3 周 | 浇注系统重新设计、冷却布局、溢流槽方案 |
| 模具设计和制造 | 第 4-11 周 | H13 钢、随形冷却镶件、真空通道 |
| T1 试模(失败) | 第 12 周 | 冷隔、充型不足、气孔——3 种缺陷 |
| T2 试模(失败) | 第 14 周 | 翘曲 0.35 mm、泄漏失效 |
| T3 试模(临界) | 第 16 周 | 零件合格但 Cpk 1.12——不稳定 |
| 重新设计:扇形浇口+溢流槽+加强筋 | 第 17-19 周 | 新浇口镶件、新溢流槽位置、筋修改 |
| T4 试模(成功) | 第 20 周 | 全部规格达标,Cpk ≥ 1.67 |
| PPAP Level 3 提交 | 第 21-22 周 | 完整文档包获批准 |
成本影响
| 成本因素 | 基准(2.5 mm 壁, 3.5 kg) | 优化后(1.2 mm 壁, 2.8 kg) | 差值 |
|---|---|---|---|
| 单件材料成本 | $9.10 | $7.28 | -$1.82 (-20%) |
| 节拍时间 | 90s | 82s | -8s (-9%) |
| 年材料节省(18 万件) | — | — | -$327,600 |
| 年产能提升(82s 节拍) | — | — | +16,000 件产能 |
| 模具修改费用(T1-T4) | — | $28,000 | 一次性 |
| 投资回收期 | — | — | 1.7 个月 |
1.2 mm 壁实现了 20% 减重和 9% 节拍改善,仅材料费每年节省 $327,600。模具修改投资 $28,000 在 1.7 个月内回收——证明前期投入 DFM 和工艺工程在高量生产中快速回本。
常见问题
问:铝合金压铸能可靠地做到 1.2 mm 壁厚吗?
答:可以,但必须集成控制浇注系统设计、模温、真空时序和溢流槽位置。AlSi10Mg 的流长壁厚比须低于 150:1。在 1.2 mm 壁厚下,浇口到充型末端的最大流距为 180 mm。如果零件几何需要更长的充型路径,必须使用补充浇口或扇形浇口设计缩短有效流长。
问:铝合金压铸的最小壁厚是多少?
答:行业标准 HPDC 一般最小 1.5–2.0 mm。采用 VHPDC、优化浇注系统和模温控制后,1.2 mm 可在覆盖不超过 35% 零件表面积的局部截面上实现。低于 1.0 mm 需要半固态或挤压铸造等特殊工艺。
问:为什么薄壁导致逆变器壳体泄漏失效?
答:泄漏不是直接由 1.2 mm 壁引起的——而是由密封面的气孔引起的。原溢流槽设在分型面意味着含气量最高的金属最后充填密封区域。将溢流槽移至薄壁表面的实际充型末端位置后,气孔远离了密封带。
问:随形冷却如何帮助薄壁压铸?
答:随形冷却通道(通过 3D 打印模具镶件制造)针对厚结构截面以加速其凝固速率,降低薄壁和厚凸台之间的热梯度差值。本案例中,随形冷却将凝固差值从 1.8s 降至 0.3s,在不改变壁厚的情况下消除了翘曲。
问:薄壁铝压铸的安全流长壁厚比是多少?
答:对于 AlSi10Mg 在标准模温(150–180°C)下,实用极限为 150:1。这意味着在 1.2 mm 壁厚下,浇口到充型末端的流距不应超过 180 mm。如果几何需要更长的充型路径,必须使用补充浇口或扇形浇口设计来缩短有效流长。