Autorenname: Stan

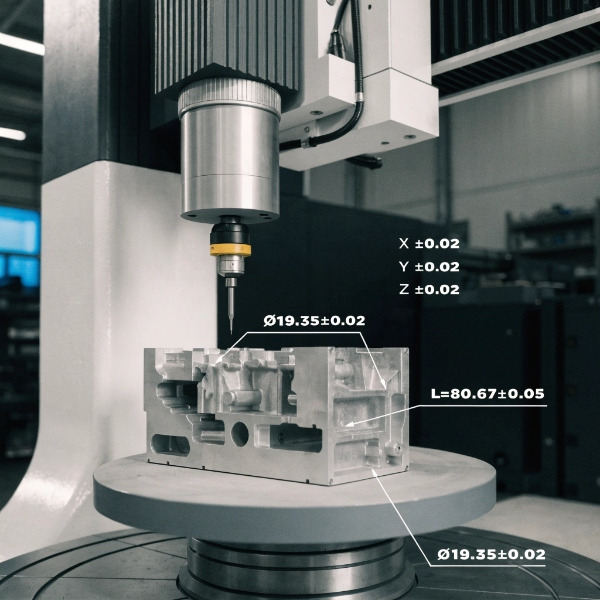
Enge Toleranzen beim Aluminium-Druckguss: Methoden und Daten

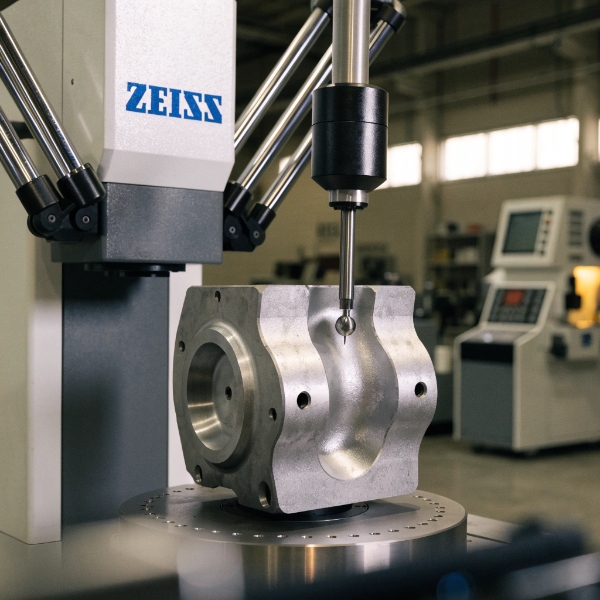
Die Realität der Druckgusstoleranzen: Gegossen vs. Bearbeitet Jede Diskussion über „enge Toleranzen im Druckguss" muss mit einer ehrlichen Trennung beginnen: was der Gussprozess liefert vs. was die Bearbeitung liefert. Druckguss ist ein near-net-shape-Verfahren, kein Präzisionsverfahren. Der Wert des Druckgusses liegt darin, komplexe Geometrien in einem Arbeitsgang und im Maßstab zu fertigen — nicht darin, ±0,01
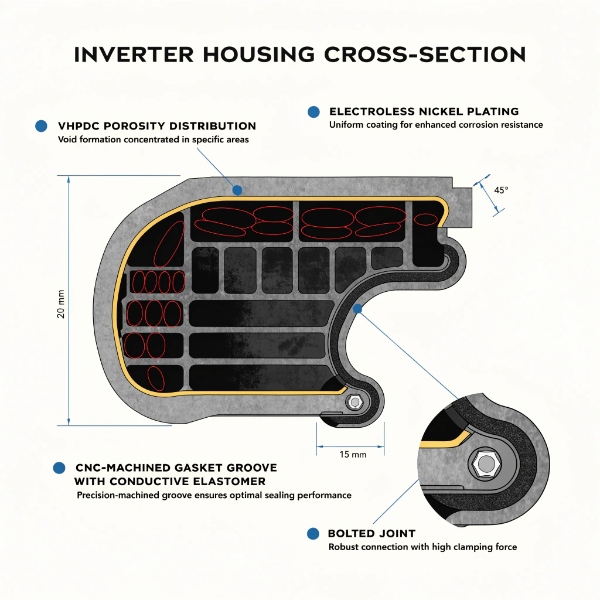
EMV-Abschirmung für Aluminium-Druckgussgehäuse: Ingenieurdaten

Warum Aluminium-Druckgussgehäuse eine EMV-Abschirmungstechnik erfordern Die Leistungselektronik von Elektrofahrzeugen hat die EMV-Landschaft verändert. Moderne Traktionswechselrichter mit SiC-MOSFETs schalten bei 20 kHz–100 kHz mit dV/dt-Werten über 50 V/ns. Die steilen Flankenkanten erzeugen breitbandiges Rauschen vom niedrigen kHz-Bereich bis weit in den dreistelligen MHz-Bereich. Die FCC Part 15 Class B definiert Grenzwerte für gestrahlte Emissionen; die Automobilindustrie

Häufige Fehler bei Automotive-Druckgussprojekten (und wie man sie vermeidet)

Die meisten Fehlschläge bei Automotive-Druckgussprogrammen, die wir gesehen haben, entstehen nicht in der Gießerei – sie entstehen drei bis sechs Monate früher, bei Entscheidungen während Sourcing und DFM, die niemand mehr überprüft, bis PPAP-Rückweisungen oder Feldausfälle das Thema erzwingen. Dieser Artikel behandelt die Fehlermuster, die sich bei Tier-1-Programmen wiederholt zeigen, geordnet danach, wo im Programmzeitplan

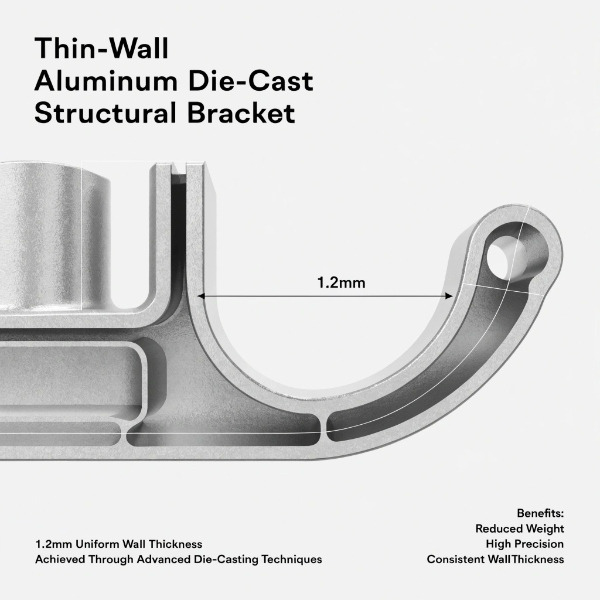
Dünnwandiger Druckguss bei 1,2 mm: Herausforderungen & Lösungen

Eine Wandstärkenangabe von 1,2 mm nominal auf einem EV-Strukturhalter oder im Rahmen einer Leichtbauinitiative für Inverter-Gehäuse klingt auf der Zeichnung unkompliziert. In der Werkstatt sieht das anders aus – die Füllzeit fällt in ein Fenster von wenigen Millisekunden, die Anschnittgeschwindigkeit muss erhöht werden, um vorzeitiges Erstarren zu vermeiden, und der Spielraum für Fehler bei der

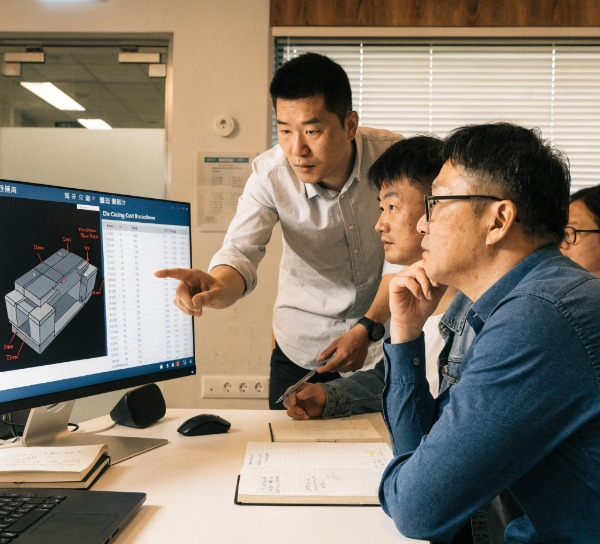
Versteckte Kosten bei Druckgussprojekten: Was auf dem Angebot nicht sichtbar ist

Jede Stückpreis-Vergleichstabelle, die ein Tier-1-Einkäufer erstellt, sieht sauber aus – drei Lieferanten, je eine Spalte, die niedrigste Zahl gewinnt. Was diese Tabelle so gut wie nie erfasst, ist der Punkt, an dem sich die eigentliche Kostendifferenz über die Programmlaufzeit zeigt: Annahmen zur Werkzeugamortisation, schleichende Erweiterung des Nachbearbeitungsumfangs, Änderungszyklen und Logistikstruktur. Wir haben Programme erlebt, bei

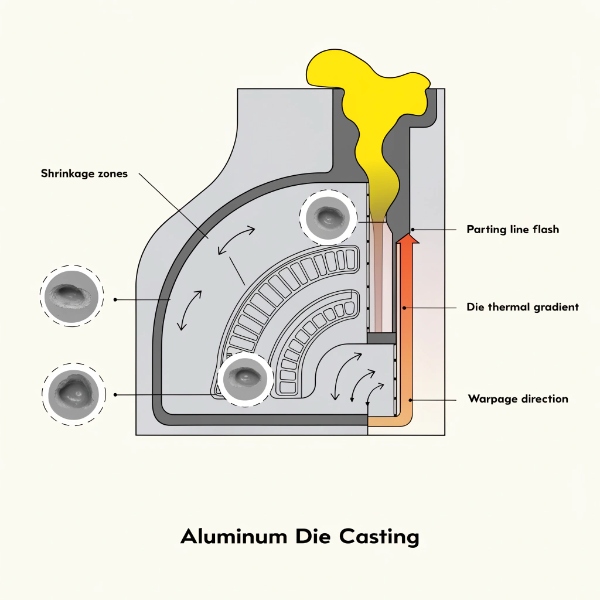
Maßtoleranz beim Aluminium-Druckguss: Was in Millimetern realistisch ist

Jedes DFM-Review beginnt mit einer Kunden-PDF, in der ±0,05 mm für ein rohes, unbearbeitetes Gussmaß angegeben ist – und jedes Mal müssen wir das noch vor Abschluss des Kickoff-Meetings korrigieren. Die Toleranzfähigkeit beim HPDC ist keine feste Zahl – sie hängt davon ab, ob das Maß über die Formtrennebene verläuft, innerhalb einer einzigen Formhälfte liegt,