Warum Ihr RFQ-Paket die Angebotsqualität bestimmt
Eine Angebotsanfrage (RFQ – Request for Quotation) ist kein einzelnes Dokument — sie ist ein Paket aus Engineering-, Qualitäts- und Handelsinformationen, das einem Druckgusslieferanten ermöglicht, die Herstellbarkeit zu beurteilen, Kosten zu berechnen und einen Produktionsplan vorzuschlagen. Die Qualität des RFQ-Pakets bestimmt drei Dinge direkt: Angebotspräzision, Angebotsgeschwindigkeit und die Anzahl der Annahmen, die der Lieferant treffen muss. Annahmen sind beim Druckguss gefährlich — eine falsche Annahme über Legierung, Toleranz oder Prüfungsanforderungen kann ein Angebot um 40% oder mehr verfälschen.
Bei EMP Tech erhalten wir über 200 RFQ-Pakete pro Jahr. Diejenigen mit vollständiger Dokumentation erhalten ein festes Angebot innerhalb von 5–7 Werktagen. Diejenigen mit fehlenden Informationen — kein 3D-Modell, keine Toleranzen, undefinierte Prüfungsanforderungen — erfordern 2–3 Klärungsrunden per E-Mail, die 2–4 Wochen zur Angebotszeit hinzufügen. Dieser Leitfaden definiert den Mindestumfang an Dokumentation, den OEM-Käufer liefern müssen, um ein präzises, schnelles und vollständiges Druckgussangebot zu erhalten.
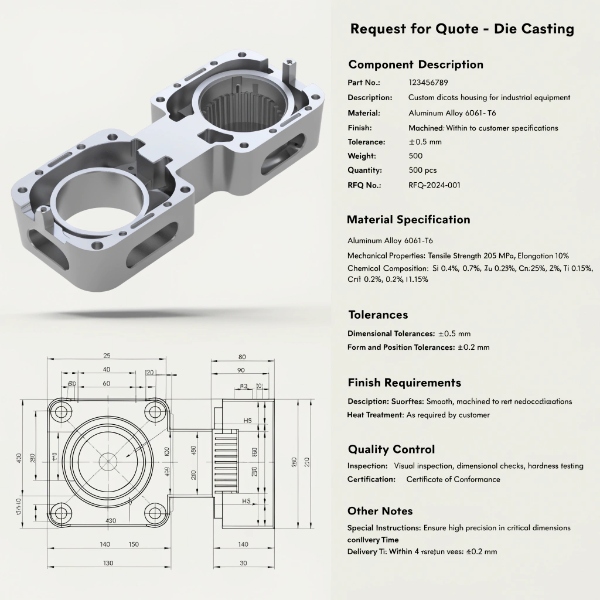
Das Mindest-RFQ-Dokumentenset: 10 Posten
| # | Dokument / Information | Format | Ohne dies |
|---|---|---|---|
| 1 | 3D-CAD-Modell | STEP, IGES oder nativ (SolidWorks, CATIA) | Lieferant kann Teilegeometrie nicht beurteilen, kein DFM oder Werkzeugkomplexitätsberechnung |
| 2 | 2D-Zeichnung mit Toleranzen | PDF oder DWG | Lieferant kann kritische Maße, Oberflächenrauheit oder GD&T-Anforderungen nicht identifizieren |
| 3 | Legierungsspezifikation | ASTM-, DIN- oder JIS-Normnummer | Lieferant verwendet ADC12 als Standard — erfüllt möglicherweise nicht Ihre Festigkeits- oder Korrosionsanforderungen |
| 4 | Jahresvolumen und Losgröße | Stück/Jahr, Stück/Lieferung | Lieferant kann Kavitätenanzahl, Pressenauswahl oder Logistikplan nicht bestimmen |
| 5 | Qualitätsanforderungen | IATF 16949, PPAP-Level, Prüfplan | Lieferant kann Qualitätssystem, Prüfgeräte oder Dokumentation nicht kalkulieren |
| 6 | Oberflächenbehandlungsspezifikation | Beschichtungstyp, Norm, Dicke | Lieferant schließt Sekundärverarbeitung aus — Angebot unterschätzt Gesamtkosten um 15–30% |
| 7 | Prüfungsanforderungen | Leckprüfung, Röntgen, CMM, mechanisch | Lieferant schließt Prüfung aus — Angebot unterschätzt Kosten und omitiert Geräateverifizierung |
| 8 | Verpackungs- und Etikettierungsanforderungen | Verpackungsspezifikation, Etikettformat, Barcode | Lieferant verwendet Standard-Exportverpackung — erfüllt möglicherweise nicht Ihre linenseitige Lieferung |
| 9 | Zielzeitplan | DFM-Start, T1, PPAP, SOP-Daten | Lieferant kann Kapazität nicht verifizieren oder realistischen Zeitplan vorschlagen |
| 10 | Handelsbedingungen | Incoterms, Zahlungsbedingungen, Werkzeugeigentum | Lieferant verwendet EXW und 50% Vorkasse — entspricht möglicherweise nicht Ihrer Beschaffungsrichtlinie |
Posten 1: 3D-CAD-Modell — Welches Format und Detaillierungsgrad
Akzeptierte Formate
| Format | Bevorzugt | Anmerkungen |
|---|---|---|
| STEP (AP214 oder AP242) | Ja | Universell; erhält Geometrie; bevorzugt für DFM und Moldflow |
| IGES | Akzeptabel | Älteres Format; kann einige Oberflächendaten verlieren |
| Nativ SolidWorks (.sldprt) | Ja | Wenn Lieferant SolidWorks verwendet — erhält Feature-Baum |
| Nativ CATIA (.CATPart) | Akzeptabel | In STEP konvertieren, wenn Lieferant CATIA nicht verwendet |
| STL | Nein | Nur Dreiecksnetz; unzureichend für Werkzeugkonstruktion |
| Nur 2D (PDF/DWG) | Nein | DFM, Moldflow oder CNC-Programmierung aus 2D nicht möglich |
Anforderungen an Modelldetail
Das 3D-Modell muss Folgendes enthalten:
- Nen geometrie — alle Merkmale, Verrundungen und Rippen gemäß Konstruktionsabsicht modelliert
- Entformungsschrägen — falls bereits konstruiert, angeben; falls nicht, schlägt Lieferant während DFM vor
- Wanddicken — in Schnitten sichtbar; minimale und nominale Wanddicken identifizierbar
- Trennebenenpräferenz — falls der Käufer eine bevorzugte Trennebene hat (z. B. aus kosmetischen Gründen), am Modell oder in der Zeichnung angeben
- Kernlöcher und Hinterschneidungen — alle inneren Merkmale modellieren; nicht dem Lieferant zum „Herausfinden" überlassen
Häufige 3D-Modell-Probleme
| Problem | Auswirkung auf Angebot | Vermeidung |
|---|---|---|
| Fehlende Verrundungen an scharfen Kanten | Lieferant nimmt Radien an — kann abweichend von endgültiger Geometrie anbieten | Alle Verrundungen gemäß Konstruktionsabsicht modellieren |
| Inkonsistente Wanddicke | Lieferant kann Porositätsrisiko nicht beurteilen — kann überangeboteen zur Abdeckung von Unsicherheit | Übergänge ≤3:1-Verhältnis sicherstellen |
| Hinterschneidungen nicht modelliert | Lieferant übersieht Seitenkern-Anforderungen — unterangeboteen Werkzeug | Alle innere Geometrie originalgetreu modellieren |
| Kosmetische vs. funktionale Flächen nicht identifiziert | Lieferant kann Bearbeitungszugaben nicht differenzieren | Kritische Flächen im Modell annotieren oder farblich markieren |
Posten 2: 2D-Zeichnung — Toleranz- und GD&T-Spezifikation
Die 2D-Zeichnung spezifiziert Toleranzen, Oberflächenrauheit und Form- und Lagetoleranzen. Das 3D-Modell allein definiert keine Toleranzen — ISO 8062 (Allgemeintoleranzen für Gussteile) bietet Standardtoleranzen, aber die meisten OEM-Käufer benötigen engere Toleranzen an kritischen Merkmalen.
Zeichnung muss enthalten
| Zeichnungselement | Was zu spezifizieren | Warum es für das Angebot wichtig ist |
|---|---|---|
| Allgemeintoleranzen | ISO 8062 Klasse (z. B. DCTG 7) oder explizit ±X mm | Bestimmt Bearbeitungsumfang — engere Allgemeintoleranz = mehr CNC-Operationen |
| Kritische Maßtoleranzen | ±0,05 mm für bearbeitet, ±0,2 mm für gegossen | Bestimmt CMM-Prüfplan und Einstellakt-Bearbeitungsanforderungen |
| GD&T (Form- und Lagetoleranzen) | Ebenheit, Rundheit, Lagetoleranzen nach ISO 1101 | Ebenheit ≤0,1 mm auf Montageflächen erfordert 5-Achs-CMM; ±0,05 Lage erfordert Inline-CMM |
| Oberflächenrauheit (Ra) | Pro Fläche oder Merkmal | Ra 0,8 µm erfordert Bearbeitung; Ra 1,6 µm kann gegossen mit Polieren sein |
| Trennebenen-Angabe | Bevorzugte oder zwingende Lage | Bestimmt Werkzeugkonstruktionskomplexität und potenzielle Grat auf funktionalen Flächen |
| Entformungsschrägen-Spezifikation | Mindestschräge pro Fläche | Unzureichende Schräge verursacht Kleben — Lieferant muss Entformungskosten hinzufügen |
| Materialbezeichnung | Legierung + Norm (z. B. EN AC-46000 / ADC12 nach JIS H 5302) | Falsche Legierungsannahme kann Materialkosten um 20–30% verfälschen |
| Wärmebehandlungsspezifikation | T5, T6 oder keine | T6 erfordert VHPDC — nicht alle Lieferanten können liefern; beeinflusst Kosten und Lieferzeit |
| Oberflächenbehandlung-Hinweise | Beschichtungstyp, Dicke, Norm | Kataphorese, Pulverbeschichtung, Eloxieren haben unterschiedliche Kosten und Lieferzeiten |
| Prüfungsanforderungen auf Zeichnung | Leckprüfdruck, Röntgen-Abnahmekriterien, Berstdruck | Bestimmt Prüfgeräte und Taktzeit im Angebot |
Posten 3: Legierungsspezifikation — Richtig machen
Gängige Druckgusslegierungen
| Legierung (Norm) | Si (%) | Cu (%) | Mg (%) | Zugfestigkeit (MPa) | Bruchdehnung (%) | Typische Anwendung |
|---|---|---|---|---|---|---|
| ADC12 (JIS H 5302) | 9,5–12,0 | 1,8–3,5 | ≤0,3 | 228 | 1,5 | Allzweck-Gehäuse, Halter |
| A380 (ASTM B85) | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3,5 | Strukturhalter, Fahrwerkkomponenten |
| AlSi10Mg (EN AC-43000) | 9,0–11,0 | ≤0,1 | 0,2–0,45 | 240 (T6) | 6 (T6) | Batteriegehäuse, crashrelevante Strukturen |
| A356 (ASTM B108) | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 290 (T6) | 8 (T6) | Fahrwerkkomponenten, Strukturguss |
| EN AC-46000 (DIN EN 1706) | 9,0–11,0 | 2,6–3,6 | ≤0,3 | 240 | <1 | Europäisches Äquivalent von ADC12 |
Was passiert, wenn die Legierung nicht spezifiziert ist
Wenn in der RFQ keine Legierung angegeben ist, verwendet der Lieferant typischerweise ADC12 — die gängigste und kostengünstigste Druckgusslegierung. Dies kann für Allzweckgehäuse akzeptabel sein, schafft aber Probleme bei:
- Strukturanwendungen: ADC12-Bruchdehnung beträgt nur 1,5% — unzureichend für crashrelevante Batteriegehäuse mit >8% Bruchdehnung (AlSi10Mg T6)
- Korrosionskritische Anwendungen: A380 hat bessere Korrosionsbeständigkeit als ADC12 in Salzwasserumgebungen
- T6-Wärmebehandlungsanforderungen: ADC12 kann nicht T6-wärmebehandelt werden (Blasenbildung durch eingeschlossenes Gas bei Standard-HPDC); AlSi10Mg erfordert VHPDC
- Europäische Kunden: EN AC-46000 ist das europäische Äquivalent von ADC12, hat aber leicht abweichende Zusammensetzungsgrenzen — Spezifikation nach europäischer Norm vermeidet Zoll- oder Homologationsprobleme
Kostenauswirkung: Die Legierungswahl beeinflusst die Materialkosten um 5–15%, aber die größere Auswirkung liegt in der Prozessfähigkeit — AlSi10Mg mit T6 erfordert VHPDC, was Maschinenauswahl, Taktzeit und Werkzeugkonstruktion beeinflusst.
Posten 4: Produktionsvolumen und Losgröße
Warum das Volumen alles bestimmt
| Volumenstufe | Kavitätenanzahl | Pressentonnage | Werkzeugklasse | Stückkosten |
|---|---|---|---|---|
| <10.000/Jahr | 1 Kavität | Mittel (800–1600T) | Standard H13 | Höchste (Werkzeugamortisation dominiert) |
| 10.000–50.000/Jahr | 1–2 Kavitäten | Mittel (800–1600T) | Premium H13 + Nitrierung | Moderat |
| 50.000–250.000/Jahr | 2–4 Kavitäten | Groß (1600–2500T) | Premium H13 + konforme Kühlung | Niedrig |
| 250.000+/Jahr | 4–6 Kavitäten | Groß (2500T+) | Premium mit optimierter Thermik | Niedrigste |
Losgröße und Logistik
Das Jahresvolumen allein reicht nicht. Die RFQ muss auch Folgendes angeben:
- Losgröße / Liefermenge: Bestimmt Verpackung, Logistikkosten und Bestandspuffer
- Lieferfrequenz: Wöchentlich, vierzehntägig, monatlich — steuert Lager und Terminplanung
- Incoterms: FOB Shanghai, DDP Detroit usw. — Logistikkosten variieren 3–8% des Stückpreises je nach Bedingungen
- Sicherheitsbestand: Erfordert der Käufer Pufferbestand beim Lieferanten? Dies beeinflusst Arbeitskapital und Kosten
Posten 5: Qualitätsanforderungen — IATF 16949, PPAP und Prüfung
Qualitätsdokumentations-Level
| Anforderung | Bedeutung für das Angebot | Kostenauswirkung |
|---|---|---|
| IATF-16949-zertifizierter Lieferant | Lieferant muss IATF-Zertifizierung aufrechterhalten — verifiziert auf iatfglobaloversight.org | 3–5% des Stückpreises (Qualitätssystemkosten) |
| PPAP Level 3 | Vollständiges Dokumentationspaket — 15+ Elemente | 3.000–8.000 USD einmalig pro Teilenummer |
| PPAP Level 1 | Nur Konstruktionsdokument + dimensionales Layout | 500–1.500 USD einmalig |
| 100% Inline-CMM | Jedes Teil an kritischen Maßen gemessen | +0,50–1,50 USD/Stück |
| 100% Leckprüfung | Helium-Leckprüfung an jedem abgedichteten Gehäuse | +0,30–0,80 USD/Stück |
| Röntgen-NDT | Stichprobe oder 100% — spezifiziert Abnahmekriterien | +0,20–0,50 USD/Stück (Stichprobe) |
| Cpk-Dokumentation | Laufende SPC-Daten mit Cpk ≥ 1,67 bei kritischen | +0,20–0,50 USD/Stück |
| VDA-6.3-Prozessaudit | Lieferant muss VDA 6.3 Klasse A halten | In IATF-16949-Systemkosten enthalten |
Unser Qualitätskontrollsystem integriert all dies — IATF 16949, VDA 6.3 Klasse A, PPAP Level 3 und 100% Inline-Prüfung mit Zeiss-CMM, Röntgen und Helium-Leckprüfung.
Posten 6: Oberflächenbehandlung und Sekundärverarbeitung
Gängige Oberflächenbehandlungen für Druckgussteile
| Behandlung | Norm | Dicke | Anwendung | Kostenauswirkung |
|---|---|---|---|---|
| Kataphorese | — | 20–30 µm | Batteriegehäuse, Unterbodenteile | +1–3 USD/Stück |
| Pulverbeschichtung | — | 60–120 µm | Strukturhalter, kosmetische Gehäuse | +0,50–2 USD/Stück |
| Eloxieren (Typ II) | MIL-A-8625 | 10–25 µm | Kosmetisches Aluminium; nicht für alle Druckgusslegierungen | +0,80–2,50 USD/Stück |
| Chromatierung | MIL-DTL-5541 | 0,5–1,5 µm | Korrosionsschutz, Lackbasis | +0,20–0,50 USD/Stück |
| Strahlen / Kugelstrahlen | — | — | Kosmetische Textur, Entgraten | +0,10–0,30 USD/Stück |
| Rührreibschweißen (FSW) | — | — | Batteriegehäuse-Verdichtung, Fügen von Gussteilen | +2–8 USD/Stück |
Bearbeitungsanforderungen
Wenn der Druckgusslieferant die Bearbeitung (CNC) liefern soll, muss die RFQ Folgendes spezifizieren:
- Bearbeitete Flächen und Toleranzen: Welche Merkmale bearbeitet vs. gegossen
- Oberflächenrauheit bearbeiteter Flächen: Ra 0,8, Ra 1,6, Ra 3,2 — jedes treibt verschiedene Bearbeitungsoperationen
- Einstellakt-Anforderung: Erfordert das Teil alle kritischen Merkmale in einer Aufspannung? Dies treibt 5-Achs-CNC und Vorrichtungsauslegung
- Gewindebohrungen: Kernlochdurchmesser, Gewindetiefe, Gewindenorm (metrisch, UNF)
- Entgraten und Kantenschutz: Auf Zeichnung oder in Spezifikation angeben
Posten 7: Prüfungs- und Inspektionsanforderungen
Funktionale Prüfspezifikationen
| Prüfungsart | Was zu spezifizieren | Typische Annahme | Gerät |
|---|---|---|---|
| Helium-Leckprüfung | Prüfdruck, Ablehnungsgrenze | ≤1×10⁻⁶ mbar·L/s | Helium-Massenspektrometer |
| Luftdruckabfallprüfung | Prüfdruck, Leckrate, Taktzeit | ≤5 cc/min bei 2 bar | Druckabfall-Prüfvorrichtung |
| Berstdruckprüfung | Prüfdruck, Haltezeit | ≥2× Betriebsdruck ohne Versagen | Hydrostatische Prüfvorrichtung |
| Röntgenradiographie | Abnahmenorm, Fehlergrößenlimits | ASTM E505 Level A/B | Röntgenkabine |
| Dimensionales Layout (CMM) | Anzahl Merkmale, Häufigkeit | 100% Inline oder 5/Lot-Stichprobe | Zeiss-CMM |
| Mechanische Prüfung | Zug, Härte, Schlag | Nach ASTM B557 / ISO 6892 | Universalprüfmaschine |
| Salzspray-Korrosion | Dauer, Abnahme | 480 Stunden nach ASTM B117 | Salzspray-Kammer |
Schlüsselprinzip: Wenn Prüfungsanforderungen nicht angegeben sind, bietet der Lieferant nach Mindeststandard (Stichprobenprüfung, keine Leckprüfung, kein Röntgen). Dies erzeugt ein niedrigeres Angebot, schafft aber Feldausfallrisiko — was nach SOP zum versteckten Kosten wird, wie wir in unserer Analyse der versteckten Kosten bei Druckgussprojekten erläutern.
Posten 8: Verpackung und Etikettierung
Verpackungsspezifikationen
| Verpackungselement | Was zu spezifizieren | Standard bei Nichtspezifikation |
|---|---|---|
| Verpackungstyp | Karton, Palette, Mehrwegbehälter | Exportkarton + Holzpalette |
| Teile pro Behälter | Menge pro Karton / Palette | Lieferant bestimmt nach Teilgröße |
| Zwischenlagen / Trennung | Papier, Kunststofftrennwand, Schaumstoffeinlage | Papier-Zwischenlagen |
| Etiketteninhalt | Teilenummer, Menge, Datumskode, Chargennummer | Standard-Versandetikett |
| Barcode-Format | Code 128, QR, Data Matrix | Kein Barcode |
| Mehrwegbehälter | Falls Mehrweggestell — Abmessungen, Gewicht, Rückführung | Einwegverpackung |
| Linenseitige Lieferung | KANBAN, sequenziert, direkt zur Montage | Massensendung an Lager |
Posten 9: Zielzeitplan
Realistische Zeitplanerwartungen
| Meilenstein | Typische Dauer (ab RFQ) | Abhängig von |
|---|---|---|
| Angebot | 5–7 Werktage (vollständige RFQ) | RFQ-Vollständigkeit |
| DFM + Moldflow | 3 Wochen (ab Auftrag) | Teilkomplexität |
| Werkzeugkonstruktion und -bau | 6–8 Wochen | Teilkomplexität, Kavitätenanzahl |
| T1-Probeabguss | Woche 10–11 | Werkzeugfertigstellung |
| T2/T3-Optimierung | Woche 12–14 | Anzahl Iterationen |
| PPAP-Einreichung | Woche 14–16 | Dokumentationsvollständigkeit |
| SOP (Produktionsstart) | Woche 16–20 | PPAP-Freigabe + Hochlauf |
Was in der RFQ angeben:
- Ziel-SOP-Datum: Wann muss die erste Produktionssendung ankommen?
- PPAP-Zieldatum: Wann muss PPAP eingereicht werden?
- T1-Zieldatum: Wann benötigen Sie erste Muster zur Prüfung?
- Harte Restriktionen: Gibt es unbewegliche Daten durch Fahrzeuglaunch, regulatorische Frist oder Kundenbindung?
Wenn diese Daten angegeben sind, kann der Lieferant die Kapazität verifizieren und einen realistischen Zeitplan vorschlagen. Wenn nicht, bietet der Lieferant nach Standardlieferzeiten, die möglicherweise nicht Ihrem Programmzeitplan entsprechen — was nach Entdeckung des Terminkonflikts zu einer Neuanfrage führt.
Posten 10: Handelsbedingungen
| Handelsbedingungen | Optionen | Standard bei Nichtspezifikation |
|---|---|---|
| Incoterms | FOB, CIF, DAP, DDP | EXW (ab Werk) |
| Zahlungsbedingungen | Net 30, Net 60, LC, 30% Vorkasse | 50% Vorkasse + Rest vor Versand |
| Werkzeugzahlung | Amortisiert im Stückpreis, einmalige Zahlung, 50/50-Split | Einmalige Zahlung mit Erstauftrag |
| Werkzeugeigentum | Käufereigentum, Lieferanteneigentum, gemeinsam | Lieferanteneigentum |
| Vertragsdauer | 1 Jahr, 2 Jahre, Projektlebensdauer | 1 Jahr |
| Preisanpassungsklausel | An Aluminium-LME-Index gebunden, fest für Vertragslaufzeit | Fest für 12 Monate |
| Volumenbindung | Mindestjahresvolumen | Keine Bindung (höherer Stückpreis) |
Häufige RFQ-Lücken, die das Angebot um 2–4 Wochen verzögern
In unserer Erfahrung mit über 200 RFQ-Paketen pro Jahr sind folgende Lücken die häufigsten Ursachen für Angebotsverzögerungen:
| Lücke | Häufigkeit | Auswirkung | Behebung |
|---|---|---|---|
| Kein 3D-Modell (nur 2D-Zeichnung) | 15% der RFQs | Kein DFM oder Moldflow möglich; Angebot nur Schätzung | STEP-Datei bereitstellen |
| Toleranzen nicht auf Zeichnung | 30% der RFQs | Lieferant muss ISO-8062-Standardwerte annehmen — entsprechen möglicherweise nicht Anforderungen | Kritische Toleranzen explizit spezifizieren |
| Legierung nicht spezifiziert | 20% der RFQs | Lieferant verwendet ADC12; erfüllt möglicherweise nicht funktionale Anforderungen | Legierung + Norm angeben |
| Prüfungsanforderungen undefiniert | 40% der RFQs | Lieferant bietet Mindestprüfung; Feldausfallrisiko nach SOP | Leck-, Röntgen-, CMM-Anforderungen angeben |
| Jahresvolumen nicht angegeben | 10% der RFQs | Kavitätenanzahl oder Werkzeugklasse nicht bestimmbar | Jahresvolumen + Losgröße angeben |
| Oberflächenbehandlung nicht spezifiziert | 25% der RFQs | Angebot ohne Kataphorese/Pulver — unterschätzt Gesamtkosten 15–30% | Beschichtungstyp und Norm angeben |
| Kein Zielzeitplan | 35% der RFQs | Lieferant bietet Standardlieferzeit; passt möglicherweise nicht zum Programm | SOP-Zieldatum angeben |
| Handelsbedingungen undefiniert | 50% der RFQs | Standardbedingungen entsprechen möglicherweise nicht Beschaffungsrichtlinie | Incoterms, Zahlung, Werkzeugeigentum angeben |
RFQ-Checklisten-Vorlage
Vor dem Senden einer RFQ an einen Druckgusslieferanten verifizieren Sie, dass Folgendes enthalten ist:
Engineering-Dokumente (5 Posten)
- [ ] 3D-CAD-Modell im STEP-Format (oder nativ SolidWorks/CATIA)
- [ ] 2D-Zeichnung mit allen Toleranzen, GD&T und Oberflächenrauheit-Hinweisen
- [ ] Legierungsspezifikation mit Normreferenz (z. B. ADC12 nach JIS H 5302)
- [ ] Wärmebehandlungsspezifikation (T5, T6 oder keine)
- [ ] Oberflächenbehandlungsspezifikation (Beschichtungstyp, Dicke, Norm)
Produktion und Logistik (3 Posten)
- [ ] Jahresproduktionsvolumen (Stück/Jahr)
- [ ] Losgröße und Lieferfrequenz
- [ ] Incoterms und Lieferziel
Qualitätsanforderungen (4 Posten)
- [ ] Qualitätssystemanforderung (IATF 16949, VDA 6.3)
- [ ] PPAP-Level (Level 1, 2 oder 3)
- [ ] Inspektionsanforderungen (CMM-Häufigkeit, Röntgen-Stichprobe, Leckprüfung)
- [ ] Cpk-Ziel für kritische Maße (≥1,67 typisch)
Prüfungsanforderungen (3 Posten)
- [ ] Leckprüfungsspezifikation (Druck, Ablehnungsgrenze)
- [ ] Röntgen-Abnahmekriterien (Fehlergröße, Norm)
- [ ] Funktionale Prüfungsanforderungen (Berst, Ermüdung, Korrosion)
Handelsbedingungen (3 Posten)
- [ ] Zielzeitplan (T1, PPAP, SOP-Daten)
- [ ] Zahlungsbedingungen und Werkzeugeigentum
- [ ] Verpackungs- und Etikettierungsanforderungen
Gesamt: 18 Posten. Eine vollständige RFQ mit allen 18 Posten erhält ein festes, detailliertes Angebot innerhalb von 5–7 Werktagen. Eine RFQ mit 3+ fehlenden Posten erfordert typischerweise 2–4 Wochen Klärung, bevor ein festes Angebot erstellt werden kann.
Wie wir Ihre RFQ bearbeiten
Wenn Sie ein vollständiges RFQ-Paket bei EMP Tech einreichen, folgt unser interner Prozess diesen Schritten:
- RFQ-Eingangsprüfung (Tag 1): Engineering prüft Vollständigkeit — Lücken werden innerhalb von 24 Stunden mitgeteilt
- DFM- Machbarkeitsanalyse (Tag 2–3): Unser Engineering-Team führt eine vorläufige DFM-Review am 3D-Modell durch, um Herstellbarkeitsprobleme zu identifizieren — dies ist eine Mehrwertleistung, keine kostenpflichtige Leistung
- Moldflow-Vorabklärung (Tag 3–4): Bei komplexer Geometrie führen wir eine vorläufige Füllungssimulation durch, um Gießbarkeit zu verifizieren — dies identifiziert Anschnitt- und Porositätsrisiken vor der Angebotserstellung
- Kostenkalkulation (Tag 4–5): Material, Werkzeug, CNC, Oberflächenbehandlung, Prüfung, Verpackung und Logistikkosten werden berechnet und validiert
- Angebotsausstellung (Tag 5–7): Festes Angebot mit Werkzeugkosten, Stückpreis (bei 3 Volumenstufen), Lieferzeit und Qualitätsplan
Eine strukturierte DFM-Review kann 60–80% der potenziellen Defekte vor der Werkzeugherstellung eliminieren — deshalb investieren wir in diese Analyse vor der Angebotserstellung, wie wir in unserem Artikel über DFM-Analyse zur Reduzierung von Druckgussdefekten erläutern. Unser Team für EV-Druckgusslösungen ist bereit, Ihre RFQ zu prüfen und ein detailliertes Angebot zu erstellen.
Häufig gestellte Fragen
F: Welche Dokumente muss ich für ein Druckgussangebot senden?
A: Das Mindest-Dokumentenset ist: 3D-CAD-Modell (STEP-Format), 2D-Zeichnung mit Toleranzen und GD&T, Legierungsspezifikation mit Normreferenz, Jahresvolumen und Losgröße, Qualitätsanforderungen (IATF 16949, PPAP-Level), Oberflächenbehandlungsspezifikation, Prüfungsanforderungen, Verpackungsanforderungen, Zielzeitplan und Handelsbedingungen. Eine RFQ mit allen 18 Checklisten-Posten erhält ein festes Angebot innerhalb von 5–7 Werktagen.
F: Wie schnell kann ich ein Druckgussangebot erhalten?
A: Mit einem vollständigen RFQ-Paket (alle 18 Posten) 5–7 Werktage. Fehlende Posten lösen Klärungsrunden aus, die 2–4 Wochen hinzufügen. Die häufigste Verzögerung ist fehlendes 3D-Modell (nur 2D), nicht spezifizierte Toleranzen und undefinierte Prüfungsanforderungen.
F: Kann ich ein Angebot nur mit 3D-Modell und ohne 2D-Zeichnung erhalten?
A: Sie können eine vorläufige Schätzung erhalten, aber kein festes Angebot. Ohne 2D-Zeichnung kann der Lieferant kritische Toleranzen, Oberflächenrauheitsanforderungen oder GD&T-Hinweise nicht identifizieren — und muss Annahmen treffen, die das Angebot bei Eintreffen der Zeichnung ungültig machen können.
F: Was passiert, wenn ich die Legierung in meiner RFQ nicht spezifiziere?
A: Der Lieferant verwendet typischerweise ADC12 (JIS H 5302), die gängigste und kostengünstigste Druckgusslegierung. Dies kann für Allzweckgehäuse akzeptabel sein, schafft aber Probleme bei Strukturanwendungen (ADC12-Bruchdehnung nur 1,5%), T6-Wärmebehandlungsanforderungen (ADC12 blistert bei T6) oder europäischer Homologation (EN AC-46000 hat andere Zusammensetzungsgrenzen).
F: Warum muss der Lieferant mein Jahresvolumen für ein Angebot kennen?
A: Das Jahresvolumen bestimmt die Kavitätenanzahl (1 vs. 4 Kavitäten), Pressentonnage-Auswahl, Werkzeugklasse (Standard H13 vs. Premium mit konformer Kühlung) und Stückpreis-Werkzeugamortisation. Ein Angebot für 10.000 Stück/Jahr und eines für 250.000 Stück/Jahr für dasselbe Teil unterscheiden sich um 40–60% im Stückpreis aufgrund dieser Faktoren.