Ce que signifie l’accompagnement de projet VE
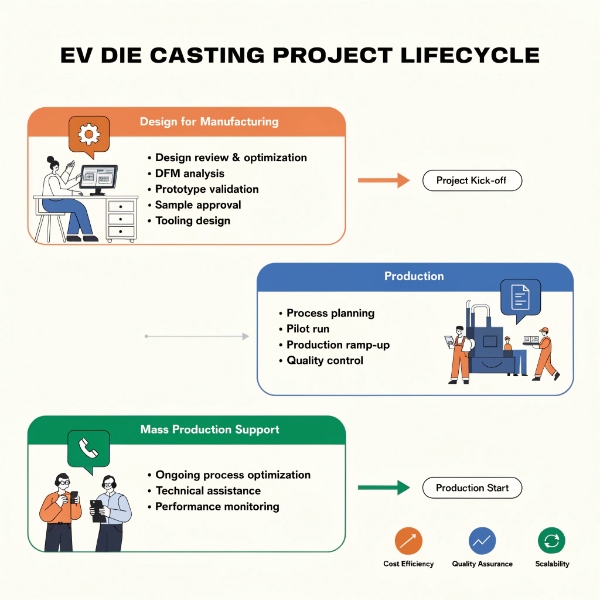
Accompagner un projet VE (véhicule électrique) du DFM (Design for Manufacturing) à la production en série signifie assumer la responsabilité technique du cycle de vie complet d’une pièce moulée sous pression en aluminium — de la première revue de conception au millionième tir de production. Ce n’est pas une relation fournisseur transactionnelle. C’est un partenariat de co-ingénierie où l’équipe technique du fondeur travaille aux côtés des ingénieurs conception, qualité et fabrication de l’OEM pour garantir que la pièce est fondable, usinable, testable et livrable au coût et à la qualité cibles.
Chez EMP Tech, notre accompagnement des projets VE couvre quatre catégories de carters — carters moteur, carters onduleur/convertisseur, enveloppes de batterie et carters PDU — sur 13 îlots de moulage sous pression VHPDC et 150+ centres d’usinage CNC. Nous avons accompagné plus de 40 lancements de plateformes VE depuis 2018, produisant des pièces pour des intégrateurs de systèmes Tier-1 au service d’OEM européens et nord-américains. Cet article documente le modèle d’accompagnement que nous appliquons à chaque étape du projet.
Étape 1 : Engagement pré-DFM (avant RFQ)
Pourquoi l’engagement précoce est important
Les décisions d’ingénierie les plus impactantes dans un projet de moulage sous pression sont prises avant l’émission de la RFQ. Au moment où un design de pièce atteint le stade de la RFQ, les épaisseurs de paroi, les angles de dépouille, les rayons de congé et les emplacements de plan de joint sont souvent figés — et beaucoup de ces choix de conception ont été faits sans entrée de fabrication. Notre équipe d’ingénierie s’engage auprès des équipes de conception OEM durant les phases de concept et de prototype pour fournir un retour de fabricabilité avant le gel du design.
Ce que nous fournissons en engagement pré-DFM
| Service | Livrable | Impact |
|---|---|---|
| Revue de fabricabilité | Évaluation DFM préliminaire du modèle 3D | Identifie les risques de fondabilité avant le gel du design |
| Conseil sur le choix d’alliage | Recommandation basée sur les exigences fonctionnelles | Prévient un mauvais choix d’alliage coûtant 10–20 % supplémentaires en retouche ou changement de processus |
| Recommandation de voie de processus | VHPDC vs. HPDC, stratégie d’usinage, plan d’essai | Aligne la méthode de fabrication sur la fonction de la pièce |
| Analyse des facteurs de coût | Identification des 5 principaux facteurs de coût du design | Permet l’optimisation du coût avant l’investissement en outillage |
| Validation du calendrier | Vérification que le SOP cible est atteignable | Prévient des engagements irréalistes — 12–16 semaines est le standard, pas 6 |
Exemple pré-DFM : épaisseur de paroi de carter moteur
Une équipe de conception OEM a présenté un carter moteur avec une épaisseur de paroi nominale de 2,0 mm et des bossages de 4,0 mm d’épaisseur pour le montage de boulons. Notre revue pré-DFM a identifié que le ratio de transition de 2:1 causerait de la porosité de retrait à la jonction bossage-paroi. Nous avons recommandé soit d’épaissir la paroi nominale à 2,5 mm (réduisant le ratio de transition à 1,6:1) soit d’ajouter une nervure de transition entre le bossage et la paroi. L’OEM a adopté la solution de nervure — aucun impact sur le coût, zéro itération d’outillage sur cette caractéristique à T1.
C’est pourquoi l’engagement précoce est important. Une revue DFM au stade du concept ne coûte rien ; la même correction à T1 coûte 2 semaines et une modification d’outillage. Nous traitons ce principe en détail dans notre article sur l’analyse DFM pour réduire les défauts de moulage sous pression.
Étape 2 : Revue DFM et simulation Moldflow (Semaines 1–3)
Processus de revue DFM structuré
Une fois la RFQ attribuée, nous exécutons une revue DFM structurée avec les livrables suivants :
| Livrable DFM | Contenu | Critère de porte |
|---|---|---|
| Analyse d’épaisseur de paroi | Ratios de transition, épaisseur minimum, points chauds | Toutes transitions ≤3:1 ; min 1,2 mm pour VHPDC |
| Vérification des angles de dépouille | Évaluation de dépouille par surface | ≥1,0° standard ; ≥1,5° pour noyaux profonds |
| Proposition de plan de joint | Emplacement du plan de joint avec justification | Pas de bave sur surfaces d’étanchéité ou fonctionnelles |
| Proposition de conception d’attaque | Emplacement, section et direction de remplissage | Remplissage progressif, pas de jet |
| Carte de risque de porosité | Identification des caractéristiques critiques à risque de porosité | Porosité <0,5 % aux surfaces critiques via conception débordement/évent |
| Prédiction de déformation | Analyse de déformation par solidification différentielle | Dans tolérance après compensation d’outillage |
| Vérification des surépaisseurs d’usinage | Stock de matière sur surfaces usinées | 0,3–0,8 mm de surépaisseur, accessible en une prise |
Simulation Moldflow avec Magma / Flow-3D
| Sortie de simulation | Ce qu’elle prédit | Cible d’acceptation |
|---|---|---|
| Animation de remplissage | Motif d’écoulement du métal, turbulence, solidification précoce | Remplissage progressif <40 ms pour paroi 2 mm |
| Carte de solidification | Emplacements des points chauds, zones de dernière solidification | Pas de liquide isolé aux caractéristiques critiques |
| Prédiction de porosité | Taille et emplacement de la porosité prévue | <0,5 % aux surfaces critiques, <1 mL/100g global |
| Équilibre thermique | Distribution de température du moule | ±15°C d’uniformité avec canaux de refroidissement conçus |
| Prédiction de déformation | Écart dimensionnel par rapport au nominal | Dans la tolérance du plan après compensation de géométrie |
Porte de validation DFM
La revue DFM conclut par une réunion formelle de validation avec l’équipe d’ingénierie du client. Tous les problèmes identifiés sont listés avec les solutions proposées, et le client approuve les modifications de conception avant la commande de l’outillage. Aucune commande d’outillage n’est libérée sans validation DFM — c’est une porte non négociable dans notre processus APQP.
Étape 3 : Conception et fabrication d’outillage (Semaines 3–10)
Philosophie de conception d’outillage
Notre conception d’outillage suit trois principes :
- Équilibre thermique d’abord : La disposition des canaux de refroidissement est conçue avant la géométrie de cavité — le moule doit maintenir ±15°C d’uniformité pour la stabilité dimensionnelle et la constance du temps de cycle
- Responsabilité unique : Le même ingénieur qui a mené le DFM et le Moldflow conçoit l’outillage — pas de gap de transfert de connaissances
- Maintenabilité intégrée : Le placement des broches d’éjection, l’accès aux coulisseaux et la conception des plaques d’usure permettent la maintenance en presse sans démontage du moule
Spécifications de fabrication d’outillage
| Composant | Matériau | Dureté | Durée de vie |
|---|---|---|---|
| Empreintes de cavité | H13 / SKD61 | HRC 46–48 | 100 000–500 000 tirs |
| Noyaux | H13 (nitruré, 0,15–0,25 mm de profondeur) | HRC 46–48 + nitruration | 50 000–200 000 tirs |
| Coulisseaux | H13 (nitruré) | HRC 46–48 + nitruration | 50 000–150 000 tirs |
| Broches d’éjection | SKD61 | HRC 50–52 | 50 000+ tirs |
| Châssis de moule | Acier 1045 | — | 10+ ans |
Calendrier de fabrication d’outillage
| Semaine | Activité | Livrable |
|---|---|---|
| 1–2 | Ébauchage CNC de cavité, noyaux, châssis | Géométrie à 0,5 mm du final |
| 2–3 | Traitement thermique sous vide (H13 → HRC 46–48, triple revenu) | Acier trempé dimensionnellement stable |
| 3–5 | Fraisage dur CNC 5 axes vers géométrie finale | ±0,01 mm de tolérance sur surfaces critiques |
| 4–6 | Électroérosion enfonçage (poches profondes, nervures) + fil (broches d’éjection, connexions de refroidissement) | Toutes les caractéristiques internes complètes |
| 5–7 | Polissage (Ra 0,4–1,6 µm) + texturation | État de surface à spécification |
| 6–8 | Assemblage, test de pression de refroidissement (50 bar), contrôle d’éjection | Prêt pour T1 |
Étape 4 : Tirs d’essai et PPAP (Semaines 10–16)
Processus de tirs d’essai T1–T3
Notre processus de tirs d’essai est documenté en détail dans notre processus de moulage sous pression, mais les éléments d’accompagnement clés pour les projets VE sont :
| Tir | Objectif | Focus spécifique VE | Porte |
|---|---|---|---|
| T1 | Vérifier remplissage, éjection, proximité dimensionnelle | Vérification du remplissage des canaux de refroidissement sur carters moteur ; identification des chemins de fuite sur carters onduleur | Pas de tir court, éjection libre |
| T2 | Conformité dimensionnelle + porosité | Test de fuite hélium ≤1×10⁻⁶ mbar·L/s sur carters étanches ; porosité rayons X <0,5 % aux surfaces critiques | 100 % dimensionnel réussi, fuite réussie |
| T3 | Tir d’échantillons PPAP sous paramètres verrouillés | 30–300 pièces pour soumission PPAP ; Cpk ≥1,67 sur dimensions critiques | Lot d’échantillons PPAP approuvé |
Paquet PPAP Level 3
Pour les projets VE, le PPAP Level 3 est obligatoire. Nous livrons le paquet complet :
- Enregistrement de conception (modèle 3D + plan 2D, révision confirmée)
- AMDEC produit + AMDEC processus (top 10 IPR avec contrôles)
- Diagramme de flux de processus (fusion → moulage → usinage → test → emballage → expédition)
- Plan de contrôle (classe de caractéristique, méthode, fréquence, plan de réaction)
- MSA (gage R&R <10 % sur dimensions critiques)
- Tracé dimensionnel (15–30+ mesures CMM, code couleur conforme/non conforme)
- Rapports d’essai matériau (spectromètre + traction selon ASTM B557)
- Résultats de tests de performance (fuite hélium, pression d’éclatement, brouillard salin)
- Étude initiale de processus (Cpk ≥1,67 critique, ≥1,33 significatif)
Étape 5 : Production en série et accompagnement continu
Accompagnement au lancement de production
Après approbation PPAP et SOP, notre accompagnement se poursuit tout au long du cycle de vie de production :
| Activité d’accompagnement | Fréquence | Objectif |
|---|---|---|
| Revue qualité quotidienne | 30 premiers jours | Pareto des rebuts, analyse de cause racine des défauts, actions correctives |
| Revue SPC hebdomadaire | En cours | Surveillance Cpk sur toutes les dimensions critiques ; action si Cpk <1,67 |
| Revue mensuelle des défauts | En cours | Top 3 types de défauts, analyse de cause racine, améliorations par ECN |
| Surveillance de l’état d’outillage | Tous les 10 000 tirs | Mesure d’usure de cavité, inspection des canaux de refroidissement |
| Rénovation d’outillage | 50 000–100 000 tirs | Repolissage, remplacement de broches, re-nitruration |
| Révision complète | 150 000–250 000 tirs | Remplacement d’empreintes, re-validation CMM complète |
SPC et surveillance qualité
Notre système de contrôle qualité maintient une SPC continue sur chaque caractéristique critique :
| Classe de caractéristique | Méthode SPC | Seuil d’action | Réponse |
|---|---|---|---|
| Critique (étanchéité, sécurité) | X-bar/R, mesure 100 % | Cpk <1,67 → arrêt | Investiguer, corriger, revérifier |
| Significatif (fonctionnel) | X-bar/R, échantillonnage 5/lot | Cpk <1,33 → action | Investiguer, ajuster, revérifier |
| Général (cosmétique) | Échantillonnage visuel | Taux de défaut >2 % → action | Ajuster le processus, inspecter |
Accompagnement de montée en volume
| Phase de volume | Focus d’accompagnement | Activités |
|---|---|---|
| Montée 30–50 % | Stabilisation du processus | Revues qualité quotidiennes, formation opérateurs, réduction des rebuts |
| Montée 50–80 % | Optimisation du temps de cycle | Affinement des paramètres de processus, amélioration du TRG |
| Montée 80–100 % | Gestion en régime stationnaire | Surveillance SPC, maintenance préventive, amélioration continue |
| Augmentation de volume (nouveau programme) | Vérification de capacité | Disponibilité de presse, duplication d’outillage, polyvalence opérateurs |
Types de carters VE : comment nous accompagnons chacun
Accompagnement des carters moteur
| Élément d’accompagnement | Ce que nous faisons | Pourquoi les carters moteur VE en ont besoin |
|---|---|---|
| DFM des canaux de refroidissement | Vérifier la coulabilité des chemises d’eau spirale/axiale ; paroi 3–5 mm | Les canaux moulés ne doivent pas fuiter — porosité traversante = défaillance terrain |
| Usinage de l’alésage stator | Alésage CNC 5 axes en une prise vers tolérance H7 | Circularité ≤0,03 mm ; Ra 1,6 µm ; impossible en plusieurs prises |
| Test de fuite hélium 100 % | Chaque carter testé à ≤1×10⁻⁶ mbar·L/s | L’intégrité de la chemise d’eau est critique pour la sécurité |
| Validation des cycles thermiques | Vérifier la survie aux cycles thermiques (−40°C à +120°C, 1 000 cycles) | Les carters moteur VE subissent des cycles thermiques extrêmes |
Accompagnement des carters onduleur/convertisseur
| Élément d’accompagnement | Ce que nous faisons | Pourquoi les onduleurs VE en ont besoin |
|---|---|---|
| Contrôle de planéité sur face de montage | Usinage CNC 5 axes en une prise ; planéité ≤0,1 mm/100 mm | L’interface thermique du module de puissance exige la planéité pour le transfert thermique |
| Vérification du blindage CEM | Intégrité de moulage (pas de porosité traversante) + traitement de surface | Le blindage CISPR 25 Classe 5 exige un moulage sans défaut |
| VHPDC à paroi mince | Paroi nominale 2,0–3,0 mm avec remplissage sous vide | Les parois minces réduisent le poids ; le vide empêche les défauts de remplissage |
| Étanchéité des connecteurs | Tolérance de gorge de joint torique ±0,02 mm | Étanchéité IP67/IP6K9K pour connecteurs haute tension |
Accompagnement des enveloppes de batterie
| Élément d’accompagnement | Ce que nous faisons | Pourquoi les batteries VE en ont besoin |
|---|---|---|
| Moulage à grand tonnage | Presse VHPDC 2500T+ pour enveloppes de 15–40 kg | Les enveloppes de batterie sont les plus gros moulés sous pression d’un VE |
| FSW (soudage par friction-malaxage) | FSW interne ou partenaire pour joints d’étanchéité | Le FSW permet l’étanchéité hermétique des enveloppes multi-pièces |
| Analyse de résistance au crash | Revue DFM du design de nervures, sélection d’alliage (AlSi10Mg) | L’impact latéral par poteau et l’écrasement inférieur sont des exigences réglementaires |
| Validation IP67/IP6K9K | Test d’étanchéité 100 % + validation de lavage | Les enveloppes de batterie doivent survivre au lavage haute pression |
Accompagnement des carters PDU
| Élément d’accompagnement | Ce que nous faisons | Pourquoi les PDU VE en ont besoin |
|---|---|---|
| Intégrité diélectrique | Contrôle de la pureté du matériau, surveillance des inclusions | Isolation haute tension selon ISO 6469-3 |
| Montage de précision | Tolérance de position ±0,1 mm sur bossages de montage | Les composants internes du PDU exigent un positionnement précis |
| Vérification d’étanchéité | Test d’étanchéité IP67 sur 100 % des carters | Les composants haute tension doivent être protégés de l’humidité |
Notre équipe d’accompagnement de projet VE
Structure de l’équipe d’ingénierie dédiée
| Rôle | Responsabilité | Quand engagé |
|---|---|---|
| Chef de projet | Calendrier global du projet, interface client, escalade | Du pré-DFM au SOP+ |
| Ingénieur DFM principal | Revue DFM, Moldflow, approbation conception d’outillage | Étapes 1–3 |
| Ingénieur conception d’outillage | Conception d’outillage, disposition refroidissement, conception d’attaque | Étape 3 |
| Ingénieur de processus | Tirs d’essai, verrouillage des paramètres, configuration production | Étapes 3–5 |
| Ingénieur qualité | PPAP, SPC, plan de contrôle, surveillance Cpk | Étapes 4–5+ |
| Ingénieur programmation CNC | Stratégie d’usinage, conception de montage, optimisation en une prise | Étapes 3–5 |
| Responsable maintenance outillage | Maintenance préventive, planification de rénovation | Étape 5+ |
Communication et rapports
| Rapport | Fréquence | Contenu |
|---|---|---|
| Rapport de statut projet | Hebdomadaire (Étapes 1–4), Quotidien (Étape 5, 30 premiers jours) | Calendrier, points ouverts, registre des risques |
| Rapport DFM | Ponctuel à l’Étape 2 | Tous les problèmes de conception, modifications proposées, validation client |
| Rapport de tir d’essai | Par tir (T1, T2, T3) | Journal de tir, tracé dimensionnel, rayons X, résultats de fuite |
| Paquet PPAP | Ponctuel à l’Étape 4 | Documentation complète Level 3 |
| Rapport de production mensuel | Mensuel (Étape 5+) | Volume, taux de rebut, tendances Cpk, actions ouvertes |
Pourquoi l’accompagnement intégré bat la chaîne d’approvisionnement fragmentée
Le coût d’une chaîne d’approvisionnement fragmentée
| Modèle fragmenté | Problème | Impact sur les projets VE |
|---|---|---|
| Bureau d’études → Fondeur → Usineur → Testeur | Chaque transition perd des informations et ajoute du temps logistique | Calendrier 2–4 semaines plus long ; dérive dimensionnelle à chaque transition |
| Fondeur non impliqué dans le DFM | Outil conçu sans entrée de fabrication → 3–5 itérations | 4–8 semaines de temps d’essai supplémentaire |
| Usineur séparé du fondeur | Transport entre sites → dérive dimensionnelle ±0,05–0,10 mm | Caractéristiques critiques (alésage stator, plots de montage) hors tolérance |
| Système qualité fragmenté | Pas de partie unique responsable des fuites/porosité | Renvois de balle entre fondeur et usineur ; défaillances terrain |
| Pas d’équipe de maintenance d’outillage | Usure d’outillage non surveillée → dérive de qualité en production | Cpk chute sous 1,67 ; rebut augmente ; plaintes client |
La solution intégrée
Notre site de production intègre le moulage sous pression, l’usinage CNC et le test sous un même toit — avec une équipe d’ingénierie, un système qualité et un point de responsabilité :
- Chaîne d’ingénierie unique du DFM à la production : L’ingénieur qui mène la revue DFM approuve aussi la conception d’outillage et verrouille les paramètres de processus — pas de gap de transfert de connaissances
- Flux moulage-vers-usinage de 3–5 jours : Pas de transport entre sites ; pas de dérive dimensionnelle due à la logistique
- Système qualité unique : Un plan de contrôle, un système SPC, un responsable pour tous les résultats qualité
- Maintenance d’outillage interne : Équipe dédiée et atelier d’outillage pour rénovation rapide — minimisant les interruptions de production
- Traçabilité complète : Lot de matière → fusion → tir de moulage → lot d’usinage → expédition — tous liés dans un système
Le processus complet du DFM à la production en série est documenté dans notre article sur le processus de moulage sous pression, et notre approche intégrée du moulage sous pression pour VE est détaillée sur notre page solutions VE.
Foire aux questions
Q : Quand devrions-nous engager EMP Tech dans notre projet de carter VE ?
R : Idéalement pendant la phase de concept ou de prototype — avant que le design ne soit figé et la RFQ émise. L’engagement pré-DFM nous permet de fournir un retour de fabricabilité sur l’épaisseur de paroi, les dépouilles et l’attaque avant que des changements de conception coûteux ne soient nécessaires. Cependant, nous accompagnons aussi les projets au stade de la RFQ si le design est déjà figé — notre revue DFM identifiera les problèmes de fabricabilité restants.
Q : Combien de temps faut-il du DFM à la production en série pour un carter VE ?
R : 12–16 semaines pour une pièce bien conçue : DFM et Moldflow 3 semaines, conception et fabrication d’outillage 6–8 semaines, tirs d’essai T1–T3 2–4 semaines, documentation PPAP 2 semaines. Les projets nécessitant 3+ itérations de moule s’étendent à 20+ semaines — c’est pourquoi nous investissons massivement dans l’Étape 1 DFM pour minimiser les itérations.
Q : Accompagnez-vous des projets VE avec des exigences de traitement thermique T6 ?
R : Oui. Le traitement thermique T6 (mise en solution à 500+°C suivie d’un vieillissement) exige le VHPDC pour éviter le cloquage du gaz emprisonné. Nos 13 îlots de moulage VHPDC supportent tous le traitement sous vide, permettant le traitement thermique T6 pour les alliages structurels AlSi10Mg et A356 — atteignant un allongement >8 % et une résistance à la traction >280 MPa requis pour les enveloppes de batterie crash-relevantes.
Q : Pouvez-vous gérer à la fois le moulage sous pression et l’usinage CNC pour les carters VE ?
R : Oui — les deux sous un même toit dans notre installation. Nous opérons 13 îlots de moulage VHPDC (350T–3050T) et 150+ centres d’usinage CNC (4/5 axes). L’usinage en une prise est notre approche standard pour les caractéristiques critiques — l’alésage stator, les plots de montage et les gorges d’étanchéité sont tous usinés dans un seul bridage pour maintenir les relations positionnelles.
Q : Quelle documentation qualité fournissez-vous pour les projets VE ?
R : PPAP Level 3 complet — incluant le tracé dimensionnel (15–30+ mesures CMM), AMDEC produit/processus, le diagramme de flux de processus, le plan de contrôle, l’analyse des systèmes de mesure (gage R&R), les rapports d’essai matériau, les résultats de tests de performance, et l’étude initiale de processus avec Cpk ≥1,67 sur les dimensions critiques. Notre système qualité est certifié IATF 16949 et noté VDA 6.3 Grade A.