Was EV-Projektunterstützung bedeutet
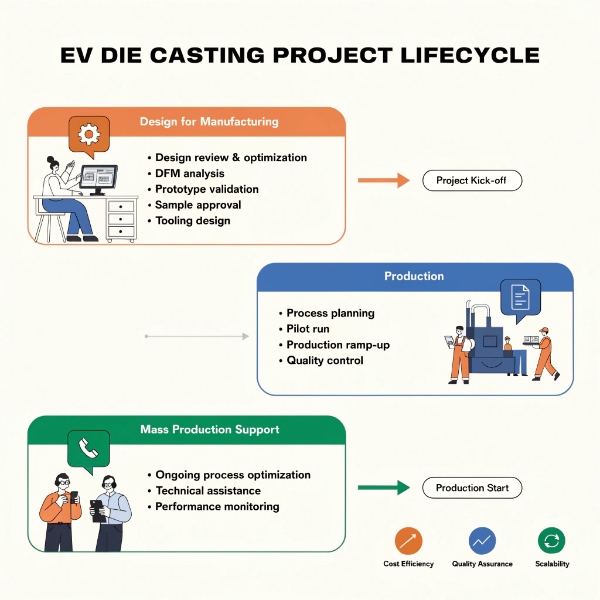
Ein EV-Projekt (Elektrofahrzeug) vom DFM (Design for Manufacturing) bis zur Serienfertigung zu begleiten bedeutet, die Engineering-Verantwortung für den kompletten Lebenszyklus eines Aluminium-Druckgusses zu übernehmen — vom ersten Design-Review bis zum millionsten Produktionsschuss. Dies ist keine transaktionale Lieferantenbeziehung. Es ist eine Co-Engineering-Partnerschaft, in der das Technikteam des Druckgusslieferanten gemeinsam mit den Konstruktions-, Qualitäts- und Fertigungsingenieuren des OEM arbeitet, um sicherzustellen, dass das Teil gießbar, bearbeitbar, prüfbar und zu Zielkosten und -qualität lieferbar ist.
Bei EMP Tech umfasst unsere EV-Projektunterstützung vier Gehäusekategorien — Motorgehäuse, Wechselrichter-/Konvertergehäuse, Batteriegehäuse und PDU-Gehäuse — über 13 VHPDC-Druckgießinseln und 150+ CNC-Bearbeitungszentren. Wir haben seit 2018 über 40 EV-Plattform-Launches unterstützt und Teile für Tier-1-Systemintegratoren produziert, die europäische und nordamerikanische OEMs beliefern. Dieser Artikel dokumentiert das Unterstützungsmodell, das wir auf jeder Projektstufe anwenden.
Stufe 1: Pre-DFM-Engagement (vor RFQ)
Warum frühe Einbindung wichtig ist
Die wirkungsvollsten Engineering-Entscheidungen in einem Druckgussprojekt werden vor der RFQ-Veröffentlichung getroffen. Wenn ein Teildesign das RFQ-Stadium erreicht, sind Wanddicken, Entformungsschrägen, Verrundungsradien und Trennebenenpositionen oft festgelegt — und viele dieser Designentscheidungen wurden ohne Fertigungseingabe getroffen. Unser Engineering-Team bindet sich in der Konzept- und Prototypenphase der OEM-Konstruktionsteams ein, um Fertigungsfeedback vor dem Design-Freeze zu geben.
Was wir im Pre-DFM-Engagement liefern
| Service | Lieferobjekt | Auswirkung |
|---|---|---|
| Fertigbarkeits-Review | Vorläufige DFM-Bewertung des 3D-Modells | Identifiziert Gießbarkeitsrisiken vor Design-Freeze |
| Legierungsauswahl-Beratung | Empfehlung basierend auf funktionalen Anforderungen | Verhindert falsche Legierungswahl, die 10–20% Mehrkosten in Nacharbeit oder Prozessänderung verursacht |
| Prozessrouten-Empfehlung | VHPDC vs. HPDC, Bearbeitungsstrategie, Prüfplan | Richtet Fertigungsmethode an Teelfunktion aus |
| Kostentreiber-Analyse | Identifizierung der Top-5-Kostentreiber im Design | Ermöglicht Kostenoptimierung im Design vor Werkzeuginvestition |
| Zeitplanvalidierung | Verifizierung, dass Ziel-SOP erreichbar ist | Verhindert unrealistische Verpflichtungen — 12–16 Wochen sind Standard, nicht 6 |
Pre-DFM-Fallbeispiel: Motorgehäuse-Wanddicke
Ein OEM-Konstruktionsteam präsentierte ein Motorgehäuse mit 2,0 mm nominaler Wanddicke und 4,0 mm dicken Boss-Features für Schraubenmontage. Unsere Pre-DFM-Überprüfung identifizierte, dass das 2:1-Übergangsverhältnis Schrumpfporosität am Boss-Wand-Übergang verursachen würde. Wir empfahlen entweder eine Verdickung der nominalen Wand auf 2,5 mm (Reduzierung des Übergangsverhältnisses auf 1,6:1) oder das Hinzufügen einer Übergangsrippe zwischen Boss und Wand. Der OEM übernahm die Rippenlösung — keine Kostenauswirkung, null Werkzeugiterationen bei diesem Merkmal bei T1.
Deshalb ist frühe Einbindung wichtig. Eine DFM-Überprüfung in der Konzeptphase kostet nichts; dieselbe Korrektur bei T1 kostet 2 Wochen und eine Werkzeugmodifikation. Wir behandeln dieses Prinzip ausführlich in unserem Artikel über DFM-Analyse zur Reduzierung von Druckgussdefekten.
Stufe 2: DFM-Review und Moldflow-Simulation (Wochen 1–3)
Strukturiertes DFM-Review-Verfahren
Nach RFQ-Auftragserteilung führen wir ein strukturiertes DFM-Review mit folgenden Lieferobjekten durch:
| DFM-Lieferobjekt | Inhalt | Gate-Kriterium |
|---|---|---|
| Wanddickenanalyse | Übergangsverhältnisse, Mindestdicke, Hot-Spot-Bereiche | Alle Übergänge ≤3:1; min 1,2 mm für VHPDC |
| Entformungsschrägen-Verifizierung | Schrägenbewertung pro Fläche | ≥1,0° Standard; ≥1,5° für tiefe Kerne |
| Trennebenenvorschlag | Trennebenenposition mit Begründung | Kein Grat auf Dicht- oder Funktionsflächen |
| Anschnittdesign-Vorschlag | Anschnittlage, -fläche und Füllrichtung | Progressive Füllung, keine Strahlbildung |
| Porositätsrisikokarte | Identifizierung kritischer Merkmale mit Porositätsrisiko | Porosität <0,5% an kritischen Flächen via Überlauf-/Entlüftungsdesign |
| Verzugsvorhersage | Verzugsanalyse aus differentieller Erstarrung | Innerhalb Toleranz nach Werkzeugkompensation |
| Bearbeitungszugabe-Verifizierung | Materialaufmaß auf bearbeiteten Flächen | 0,3–0,8 mm Aufmaß, in einer Aufspannung zugänglich |
Moldflow-Simulation mit Magma / Flow-3D
| Simulationsausgabe | Was sie vorhersagt | Akzeptanzziel |
|---|---|---|
| Füll-Animation | Metallströmungsmuster, Turbulenz, frühe Erstarrung | Progressive Füllung <40 ms bei 2 mm Wand |
| Erstarrungskarte | Hot-Spot-Positionen, zuletzt erstarrende Zonen | Keine isolierte Schmelze an kritischen Merkmalen |
| Porositätsvorhersage | Größe und Lage der vorhergesagten Porosität | <0,5% an kritischen Flächen, <1 mL/100g gesamt |
| Thermische Balance | Werkzeugtemperaturverteilung | ±15°C Einheitlichkeit mit konzipierten Kühlkanälen |
| Verzugsvorhersage | Maßabweichung vom Nennwert | Innerhalb Zeichnungstoleranz nach Geometriekompensation |
DFM-Sign-Off-Gate
Das DFM-Review schließt mit einem formellen Freigabemeeting mit dem Engineering-Team des Kunden ab. Alle identifizierten Probleme werden mit vorgeschlagenen Lösungen aufgelistet, und der Kunde genehmigt die Designmodifikationen, bevor das Werkzeug bestellt wird. Kein Werkzugauftrag wird ohne DFM-Freigabe freigegeben — dies ist ein nicht verhandelbares Gate in unserem APQP-Prozess.
Stufe 3: Werkzeugkonstruktion und -bau (Wochen 3–10)
Werkzeugdesign-Philosophie
Unsere Werkzeugkonstruktion folgt drei Prinzipien:
- Thermische Balance zuerst: Das Kühlkanal-Layout wird vor der Kavitätengeometrie konstruiert — das Werkzeug muss ±15°C Einheitlichkeit für Maßstabilität und Taktzeitkonsistenz aufrechterhalten
- Einzelverantwortung: Derselbe Ingenieur, der DFM und Moldflow durchführte, konstruiert das Werkzeug — keine Wissenstransferlücke
- Wartbarkeit integriert: Auswerferstift-Platzierung, Schieberzugang und Verschleißplattendesign ermöglichen Wartung in der Presse ohne Werkzeugzerlegung
Werkzeugbau-Spezifikationen
| Komponente | Material | Härte | Lebensdauer |
|---|---|---|---|
| Kavitäteneinsätze | H13 / SKD61 | HRC 46–48 | 100.000–500.000 Shots |
| Kernstifte | H13 (nitriert, 0,15–0,25 mm Tiefe) | HRC 46–48 + Nitrierung | 50.000–200.000 Shots |
| Schieber | H13 (nitriert) | HRC 46–48 + Nitrierung | 50.000–150.000 Shots |
| Auswerferstifte | SKD61 | HRC 50–52 | 50.000+ Shots |
| Werkzeuggestell | 1045 Kohlenstoffstahl | — | 10+ Jahre |
Werkzeugbau-Zeitplan
| Woche | Aktivität | Lieferobjekt |
|---|---|---|
| 1–2 | CNC-Schruppfräsen von Kavität, Kernen, Gestell | Geometrie innerhalb 0,5 mm des Endmaßes |
| 2–3 | Vakuumwärmebehandlung (H13 → HRC 46–48, dreifach angelassen) | Maßstabiler gehärteter Stahl |
| 3–5 | 5-Achs-CNC-Hartfräsen auf Endgeometrie | ±0,01 mm Toleranz an kritischen Flächen |
| 4–6 | Senk-Erodieren (tiefe Taschen, Rippen) + Drahterodieren (Auswerferbohrungen, Kühlverbindungen) | Alle internen Merkmale fertig |
| 5–7 | Polieren (Ra 0,4–1,6 µm) + Texturieren | Oberflächenrauheit nach Spezifikation |
| 6–8 | Montage, Kühl-Druckprüfung (50 bar), Auswerfer-Funktionsprüfung | Bereit für T1-Probeabguss |
Stufe 4: Probeabgüsse und PPAP (Wochen 10–16)
T1–T3-Probeabguss-Prozess
Unser Probeabguss-Prozess ist detailliert in unserem Druckguss-Workflow dokumentiert, aber die wichtigsten Unterstützungselemente für EV-Projekte sind:
| Versuch | Ziel | EV-spezifischer Fokus | Gate |
|---|---|---|---|
| T1 | Füllung, Auswurf, dimensionale Nähe verifizieren | Kühlkanal-Füllungsverifizierung an Motorgehäusen; Leckweg-Identifikation an Wechselrichtergehäusen | Keine Kurzschüsse, freier Auswurf |
| T2 | Dimensionale + Porositätskonformität | Helium-Leckprüfung ≤1×10⁻⁶ mbar·L/s an abgedichteten Gehäusen; Röntgen-Porosität <0,5% an kritischen Flächen | 100% dimensional bestanden, Leck bestanden |
| T3 | PPAP-Probenlauf unter festgelegten Parametern | 30–300 Teile für PPAP-Einreichung; Cpk ≥1,67 bei kritischen Maßen | PPAP-Probensatz genehmigt |
PPAP-Level-3-Paket
Für EV-Projekte ist PPAP Level 3 obligatorisch. Wir liefern das komplette Paket:
- Konstruktionsdokument (3D-Modell + 2D-Zeichnung, Revision bestätigt)
- DFMEA + PFMEA (Top 10 RPN-Positionen mit Kontrollen)
- Prozessflussdiagramm (Schmelze → Guss → Bearbeitung → Prüfung → Verpackung → Versand)
- Kontrollplan (Merkmalsklasse, Methode, Häufigkeit, Reaktionsplan)
- MSA (Prüfmittel-Fähigkeit <10% bei kritischen Maßen)
- Dimensionales Layout (15–30+ CMM-Messungen, farbcodiert Pass/Fail)
- Materialprüfberichte (Spektrometer + Zugversuch nach ASTM B557)
- Leistungstestergebnisse (Helium-Leck, Berstdruck, Salzspray)
- Erste Prozessstudie (Cpk ≥1,67 kritisch, ≥1,33 signifikant)
Stufe 5: Serienfertigung und kontinuierliche Unterstützung
Produktionsanlauf-Unterstützung
Nach PPAP-Freigabe und SOP setzen wir unsere Unterstützung durch den gesamten Produktionslebenszyklus fort:
| Unterstützungsaktivität | Häufigkeit | Zweck |
|---|---|---|
| Tägliche Qualitätsprüfung | Erste 30 Tage | Ausschuss-Pareto, Defekt-Ursachenanalyse, Korrekturmaßnahmen |
| Wöchentliche SPC-Prüfung | Laufend | Cpk-Überwachung aller kritischen Maße; Aktion bei Cpk <1,67 |
| Monatliche Defektprüfung | Laufend | Top 3-Defekttypen, Ursachenanalyse, ECN-getriebene Verbesserungen |
| Werkzeugzustandsüberwachung | Alle 10.000 Shots | Kavitätenverschleißmessung, Kühlkanal-Inspektion |
| Werkzeuginstandsetzung | 50.000–100.000 Shots | Nachpolieren, Stiftaustausch, Nitrierung erneuern |
| Vollüberholung | 150.000–250.000 Shots | Einsatzaustausch, vollständige CMM-Re-Validierung |
SPC und Qualitätsüberwachung
Unser Qualitätskontrollsystem hält kontinuierliche SPC auf jedem kritischen Merkmal:
| Merkmalsklasse | SPC-Methode | Aktionsgrenze | Reaktion |
|---|---|---|---|
| Kritisch (Dichtung, Sicherheit) | X-Quer/R, 100% Messung | Cpk <1,67 → Stopp | Untersuchen, korrigieren, neu verifizieren |
| Signifikant (funktional) | X-Quer/R, 5/Lot-Stichprobe | Cpk <1,33 → Aktion | Untersuchen, anpassen, neu verifizieren |
| Allgemein (kosmetisch) | Visuelle Stichprobe | Defektrate >2% → Aktion | Prozess anpassen, inspizieren |
Volumenskalierungs-Unterstützung
| Volumenphase | Unterstützungsfokus | Aktivitäten |
|---|---|---|
| 30–50% Hochlauf | Prozessstabilisierung | Tägliche Qualitätsprüfungen, Bediener-Schulung, Ausschussreduktion |
| 50–80% Hochlauf | Taktzeit-Optimierung | Prozessparameter-Feinabstimmung, OEE-Verbesserung |
| 80–100% Hochlauf | Stationärer Betrieb | SPC-Überwachung, präventive Wartung, kontinuierliche Verbesserung |
| Volumenerhöhung (neues Programm) | Kapazitätsverifizierung | Pressenverfügbarkeit, Werkzeugduplikation, Bediener-Quertraining |
EV-Gehäusetypen: Wie wir jeden unterstützen
Motorgehäuse-Unterstützung
| Unterstützungselement | Was wir tun | Warum EV-Motorgehäuse es brauchen |
|---|---|---|
| Kühlkanal-DFM | Gießbarkeit von Spiral-/Axialwassermantel verifizieren; Wanddicke 3–5 mm | Guss-Kühlkanäle dürfen nicht lecken — Durchgangsporosität = Feldversagen |
| Statorbohrung-Bearbeitung | Einstellakt 5-Achs-CNC-Ausbohren auf H7-Toleranz | Rundheit ≤0,03 mm; Ra 1,6 µm; unmöglich mit mehreren Aufspannungen |
| 100% Helium-Leckprüfung | Jedes Gehäuse bei ≤1×10⁻⁶ mbar·L/s geprüft | Wassermantel-Integrität ist sicherheitskritisch |
| Thermozyklus-Validierung | Überprüfung auf Thermozyklus-Überleben (−40°C bis +120°C, 1.000 Zyklen) | EV-Motorgehäuse erleben extreme Thermozyklen |
Wechselrichter-/Konvertergehäuse-Unterstützung
| Unterstützungselement | Was wir tun | Warum EV-Wechselrichter es brauchen |
|---|---|---|
| Ebenheitskontrolle an Montagefläche | Einstellakt 5-Achs-CNC-Bearbeitung; Ebenheit ≤0,1 mm/100 mm | Leistungsmodul-Thermische Schnittstelle erfordert Ebenheit für Wärmeübertragung |
| EMV-Abschirmungs-Verifizierung | Gussintegrität (keine Durchgangsporosität) + Oberflächenbehandlung | CISPR-25-Klasse-5-Abschirmung erfordert fehlerfreien Guss |
| Dünnwand-VHPDC | 2,0–3,0 mm nominale Wand mit Vakuumfüllung | Dünne Wände reduzieren Gewicht; Vakuum verhindert Füllungsfehler |
| Steckverdichtung | O-Ring-Nuttoleranz ±0,02 mm | IP67/IP6K9K-Verdichtung für Hochspannungsstecker |
Batteriegehäuse-Unterstützung
| Unterstützungselement | Was wir tun | Warum EV-Batterien es brauchen |
|---|---|---|
| Großtonnagenguss | 2500T+ VHPDC-Presse für 15–40 kg Gehäuse | Batteriegehäuse sind die größten Druckgussteile in einem EV |
| FSW (Rührreibschweißen) | Hausinternes oder Partner-FSW für Dichtungsnähte | FSW ermöglicht hermetische Verdichtung von mehrteiligen Gehäusen |
| Crashworthiness-Analyse | DFM-Review des Rippendesigns, Materialauswahl (AlSi10Mg) | Seiten-Pfahlauftprall und Boden-Durchschlag sind regulatorische Anforderungen |
| IP67/IP6K9K-Validierung | 100% Leckprüfung + Waschvalidierung | Batteriegehäuse müssen Hochdruckwaschen überstehen |
PDU-Gehäuse-Unterstützung
| Unterstützungselement | Was wir tun | Warum EV-PDUs es brauchen |
|---|---|---|
| Dielektrische Integrität | Materialreinheitskontrolle, Einschlussüberwachung | Hochspannungsisolation nach ISO 6469-3 |
| Präzisionsmontage | Lagetoleranz ±0,1 mm auf Montagebossen | PDU-interne Komponenten erfordern präzise Positionierung |
| Dichtungs-Verifizierung | IP67-Leckprüfung an 100% der Gehäuse | Hochspannungskomponenten müssen vor Feuchtigkeit abgedichtet sein |
Unser EV-Projektunterstützungs-Team
Dedizierte Engineering-Teamstruktur
| Rolle | Verantwortung | Wann eingebunden |
|---|---|---|
| Projektmanager | Gesamter Projektzeitplan, Kundenschnittstelle, Eskalation | Von Pre-DFM bis SOP+ |
| Leitender DFM-Ingenieur | DFM-Review, Moldflow, Werkzeugdesign-Freigabe | Stufen 1–3 |
| Werkzeugdesign-Ingenieur | Werkzeugkonstruktion, Kühl-Layout, Anschnittdesign | Stufe 3 |
| Prozessingenieur | Probeabgüsse, Parameterfestlegung, Produktions-Setup | Stufen 3–5 |
| Qualitätsingenieur | PPAP, SPC, Kontrollplan, Cpk-Überwachung | Stufen 4–5+ |
| CNC-Programmieringenieur | Bearbeitungsstrategie, Vorrichtungsdesign, Einstellakt-Optimierung | Stufen 3–5 |
| Werkzeugwartungsleiter | Präventive Wartung, Instandsetzungsplanung | Stufe 5+ |
Kommunikation und Berichterstattung
| Bericht | Häufigkeit | Inhalt |
|---|---|---|
| Projektstatusbericht | Wöchentlich (Stufen 1–4), Täglich (Stufe 5 erste 30 Tage) | Zeitplan, offene Punkte, Risikoregister |
| DFM-Bericht | Einmalig bei Stufe 2 | Alle Design-Probleme, vorgeschlagene Modifikationen, Kundenfreigabe |
| Probeabguss-Bericht | Pro Versuch (T1, T2, T3) | Shot-Protokoll, dimensionales Layout, Röntgen, Leckprüfergebnisse |
| PPAP-Paket | Einmalig bei Stufe 4 | Vollständige Level-3-Dokumentation |
| Monatlicher Produktionsbericht | Monatlich (Stufe 5+) | Volumen, Ausschussrate, Cpk-Trends, offene Aktionen |
Warum integrierte Unterstützung die fragmentierte Lieferkette schlägt
Die Kosten einer fragmentierten Lieferkette
| Fragmentiertes Modell | Problem | Auswirkung auf EV-Projekte |
|---|---|---|
| Konstruktionsbüro → Gießer → Bearbeiter → Prüfer | Jeder Übergang verliert Informationen und fügt Logistikzeit hinzu | 2–4 Wochen längere Zeit; dimensionaler Drift bei jedem Übergang |
| Gießer nicht in DFM eingebunden | Werkzeug ohne Fertigungseingabe konstruiert → 3–5 Iterationen | 4–8 Wochen zusätzliche Probeabgusszeit |
| Bearbeiter vom Gießer getrennt | Transport zwischen Standorten → ±0,05–0,10 mm dimensionaler Drift | Kritische Merkmale (Statorbohrung, Montageflächen) außer Toleranz |
| Qualitätssystem fragmentiert | Keine alleinverantwortliche Partei für Leck-/Porositätsversagen | gegenseitige Schuldzuweisungen; Feldversagen |
| Kein Werkzeugwartungsteam | Werkzeugverschleiß unüberwacht → Qualitätsdrift mitten in der Produktion | Cpk fällt unter 1,67; Ausschuss steigt; Kundenbeschwerden |
Die integrierte Lösung
Unsere Fertigungsstätte integriert Druckguss, CNC-Bearbeitung und Prüfung unter einem Dach — mit einem Engineering-Team, einem Qualitätssystem und einem Verantwortlichen:
- Einzelne DFM-zu-Produktion-Engineering-Kette: Der Ingenieur, der das DFM-Review durchführt, genehmigt auch die Werkzeugkonstruktion und legt die Prozessparameter fest — keine Wissenstransferlücken
- 3–5 Tage Guss-zu-Bearbeitung-Durchlauf: Kein Transport zwischen Standorten; kein dimensionaler Drift durch Logistik
- Einzigartiges Qualitätssystem: Ein Kontrollplan, ein SPC-System, ein Verantwortlicher für alle Qualitätsergebnisse
- Hausinterne Werkzeugwartung: Dediziertes Team und Werkzeugbau für schnelle Instandsetzung — minimiert Produktionsunterbrechung
- Vollständige Rückverfolgbarkeit: Materialcharge → Schmelze → Gießschuss → Bearbeitungscharge → Versand — alles in einem System verknüpft
Der komplette Workflow vom DFM bis zur Serienfertigung ist in unserem Druckguss-Workflow-Artikel dokumentiert, und unser integrierter Ansatz für EV-Druckguss ist auf unserer EV-Lösungen-Seite detailliert.
Häufig gestellte Fragen
F: Wann sollten wir EMP Tech in unser EV-Gehäuseprojekt einbinden?
A: Idealerweise in der Konzept- oder Prototypenphase — bevor das Design eingefroren und die RFQ veröffentlicht ist. Pre-DFM-Engagement ermöglicht uns, Fertigungsfeedback zu Wanddicke, Schrägen und Anschnitt zu geben, bevor kostspielige Designänderungen nötig sind. Wir unterstützen jedoch auch Projekte im RFQ-Stadium, wenn das Design bereits festgelegt ist — unser DFM-Review identifiziert verbleibende Herstellbarkeitsprobleme.
F: Wie lange dauert es vom DFM bis zur Serienfertigung bei einem EV-Gehäuse?
A: 12–16 Wochen für ein gut konstruiertes Teil: DFM und Moldflow 3 Wochen, Werkzeugkonstruktion und -bau 6–8 Wochen, Probeabgüsse T1–T3 2–4 Wochen, PPAP-Dokumentation 2 Wochen. Projekte mit 3+ Werkzeugiterationen dauern 20+ Wochen — deshalb investieren wir stark in Stufe 1 DFM, um Iterationen zu minimieren.
F: Unterstützen Sie EV-Projekte mit T6-Wärmebehandlungsanforderungen?
A: Ja. T6-Wärmebehandlung (Lösungsglühen bei 500+°C gefolgt von Auslagern) erfordert VHPDC, um Blasenbildung durch eingeschlossenes Gas zu verhindern. Unsere 13 VHPDC-Druckgießinseln unterstützen alle Vakuumverarbeitung und ermöglichen T6-Wärmebehandlung für AlSi10Mg- und A356-Strukturlegierungen — mit Bruchdehnung >8% und Zugfestigkeit >280 MPa für crashrelevante Batteriegehäuse.
F: Können Sie sowohl Druckguss als auch CNC-Bearbeitung für EV-Gehäuse übernehmen?
A: Ja — beides unter einem Dach in unserer Anlage. Wir betreiben 13 VHPDC-Druckgießinseln (350T–3050T) und 150+ CNC-Bearbeitungszentren (4/5-Achs). Einstellakt-Bearbeitung ist unser Standardansatz für kritische Merkmale — die Statorbohrung, Montageflächen und Dichtnuten werden alle in einer Aufspannung bearbeitet, um Lagebeziehungen zu erhalten.
F: Welche Qualitätsdokumentation stellen Sie für EV-Projekte zur Verfügung?
A: Vollständiges PPAP Level 3 — einschließlich dimensionalem Layout (15–30+ CMM-Messungen), DFMEA/PFMEA, Prozessflussdiagramm, Kontrollplan, MSA (Prüfmittel-Fähigkeit), Materialprüfberichten, Leistungstestergebnissen und erster Prozessstudie mit Cpk ≥1,67 bei kritischen Maßen. Unser Qualitätssystem ist IATF-16949-zertifiziert und VDA-6.3-Klasse-A-bewertet.