EV项目支持意味着什么
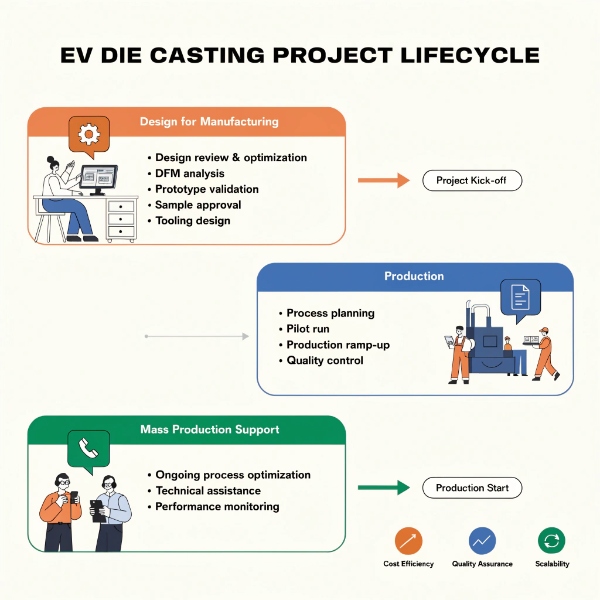
从DFM(面向制造的设计)到量产支持EV(电动汽车)项目,意味着对一个铝合金压铸件的完整生命周期承担工程责任——从首次设计评审到第一百万次生产压射。这不是交易型供应商关系。这是一种联合工程合作伙伴关系,压铸供应商的技术团队与OEM的设计、质量和制造工程师并肩工作,确保零件可铸造、可加工、可测试,并以目标成本和质量交付。
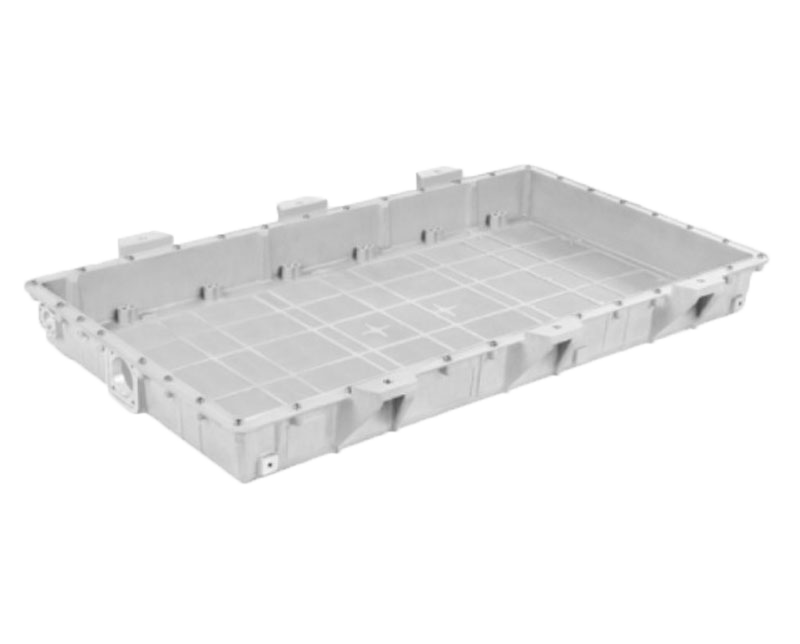
EMP Tech的EV项目支持覆盖四类壳体——电机壳体、逆变器/转换器壳体、电池包壳体和PDU壳体——在13台VHPDC压铸岛和150+台CNC加工中心上生产。自2018年以来,我们已支持40+个EV平台量产,为服务欧洲和北美OEM的Tier-1系统集成商生产零件。本文记录了我们在每个项目阶段应用的支持模型。
第一阶段:DFM前介入(RFQ之前)
为什么早期介入很重要
压铸项目中影响最大的工程决策在RFQ发布之前就做出了。当零件设计到达RFQ阶段时,壁厚、拔模斜度、圆角半径和分型面位置通常已经锁定——而这些设计选择中有很多是在没有制造输入的情况下做出的。我们的工程团队在OEM设计团队的概念和原型阶段就参与其中,在设计冻结前提供制造反馈。
DFM前介入我们提供什么
| 服务 | 交付物 | 影响 |
|---|---|---|
| 可制造性评审 | 3D模型初步DFM评估 | 在设计冻结前识别可铸造风险 |
| 合金选择咨询 | 基于功能要求的推荐 | 防止错误合金选择导致10–20%的额外返工或工艺变更成本 |
| 工艺路线推荐 | VHPDC vs. HPDC、加工策略、测试计划 | 使制造方法与零件功能匹配 |
| 成本驱动分析 | 识别设计中的前5大成本驱动 | 在模具投资前实现设计成本优化 |
| 时间线验证 | 验证目标SOP可达性 | 防止不切实际的承诺——12–16周是标准,不是6周 |
DFM前案例:电机壳体壁厚
一个OEM设计团队提交了壁厚名义2.0 mm、螺栓安装凸台厚4.0 mm的电机壳体。我们的DFM前评审发现2:1的过渡比会在凸台到壁面的交接处产生缩孔。我们建议要么将名义壁厚增加到2.5 mm(将过渡比降至1.6:1),要么在凸台和壁面之间添加过渡加强筋。OEM采纳了加强筋方案——零成本影响,T1时该特征零次模具迭代。
这就是早期介入重要的原因。概念阶段的DFM评审不花一分钱;同样的修正到T1阶段要花2周和一次模具修改。我们在关于DFM分析如何减少压铸缺陷的文章中详细阐述了这一原则。
第二阶段:DFM评审与模流模拟(第1–3周)
结构化DFM评审流程
RFQ授标后,我们执行结构化DFM评审,交付以下内容:
| DFM交付物 | 内容 | 门标准 |
|---|---|---|
| 壁厚分析 | 过渡比、最小厚度、厚截面热节 | 所有过渡≤3:1;VHPDC最小1.2 mm |
| 拔模斜度验证 | 按面评估斜度 | 标准≥1.0°;深芯≥1.5° |
| 分型面建议 | 分型面位置及理由 | 密封面或功能面无飞边 |
| 浇口设计建议 | 浇口位置、面积和填充方向 | 渐进填充,无喷射 |
| 气孔风险图 | 识别有气孔风险的关键特征 | 通过溢流/排气设计使关键面气孔<0.5% |
| 变形预测 | 差异凝固引起的翘曲分析 | 模具补偿后在公差内 |
| 加工余量验证 | 加工面上的材料余量 | 0.3–0.8 mm余量,单装夹可达 |
Magma / Flow-3D 模流模拟
| 模拟输出 | 预测什么 | 验收目标 |
|---|---|---|
| 填充动画 | 金属流动模式、紊流、早期凝固 | 2 mm壁渐进填充<40 ms |
| 凝固图 | 热节位置、最后凝固区域 | 关键特征处无孤立液池 |
| 气孔预测 | 预测气孔的大小和位置 | 关键面<0.5%,整体<1 mL/100g |
| 热平衡 | 模具温度分布 | 设计冷却水路后±15°C均匀性 |
| 翘曲预测 | 与名义值的尺寸偏差 | 几何补偿后在图纸公差内 |
DFM签收门
DFM评审以与客户工程团队的正式签收会议结束。所有识别的问题连同建议方案列出,客户在模具下单前批准设计修改。未经DFM签收不释放模具订单——这是我们APQP流程中不可协商的门。
第三阶段:模具设计与制造(第3–10周)
模具设计理念
我们的模具设计遵循三个原则:
- 热平衡优先: 冷却水路布局在型腔几何之前设计——模具必须保持±15°C均匀性以确保尺寸稳定性和周期时间一致性
- 单一责任制: 执行DFM和模流的同一工程师设计模具——没有知识传递间隙
- 可维护性内置: 顶杆布置、滑块通道和耐磨板设计允许在机维护而无需拆卸模具
模具制造规格
| 组件 | 材料 | 硬度 | 寿命 |
|---|---|---|---|
| 型腔镶块 | H13 / SKD61 | HRC 46–48 | 100,000–500,000模次 |
| 型芯 | H13(氮化,0.15–0.25 mm深) | HRC 46–48 + 氮化 | 50,000–200,000模次 |
| 滑块 | H13(氮化) | HRC 46–48 + 氮化 | 50,000–150,000模次 |
| 顶杆 | SKD61 | HRC 50–52 | 50,000+模次 |
| 模架 | 1045碳钢 | — | 10年以上 |
模具制造时间表
| 周 | 活动 | 交付物 |
|---|---|---|
| 1–2 | 型腔、型芯、模架CNC粗加工 | 几何在最终尺寸0.5 mm内 |
| 2–3 | 真空热处理(H13 → HRC 46–48,三次回火) | 尺寸稳定的淬硬钢 |
| 3–5 | 5轴CNC硬铣至最终几何 | 关键面±0.01 mm公差 |
| 4–6 | EDM成型(深腔、筋条)+ 线切割(顶杆孔、冷却连接) | 所有内部特征完成 |
| 5–7 | 抛光(Ra 0.4–1.6 µm)+ 纹理 | 表面粗糙度达标 |
| 6–8 | 装配、冷却耐压测试(50 bar)、顶出功能检查 | 准备T1试模 |
第四阶段:试模与PPAP(第10–16周)
T1–T3试模流程
我们的试模流程在压铸工作流程中有详细记录,但EV项目的关键支持要素是:
| 试模 | 目标 | EV专用关注 | 门 |
|---|---|---|---|
| T1 | 验证填充、顶出、尺寸接近度 | 电机壳体冷却水路填充验证;逆变器壳体泄漏路径识别 | 无欠铸、自由顶出 |
| T2 | 尺寸+气孔符合性 | 密封壳体氦气检漏≤1×10⁻⁶ mbar·L/s;关键面X光气孔<0.5% | 100%尺寸通过、泄漏通过 |
| T3 | 锁定参数下PPAP样品批次 | 30–300件PPAP提交;关键尺寸Cpk ≥1.67 | PPAP样品组批准 |
PPAP Level 3文件包
对于EV项目,PPAP Level 3是强制性的。我们交付完整文件包:
- 设计记录(3D模型+2D图纸,修订确认)
- DFMEA + PFMEA(前10项RPN及控制措施)
- 过程流程图(熔炼→铸造→加工→检测→包装→出货)
- 控制计划(特征等级、方法、频次、反应计划)
- MSA(关键尺寸量具R&R <10%)
- 尺寸布局(15–30+ CMM测量,颜色标记合格/不合格)
- 材料测试报告(光谱+拉伸按ASTM B557)
- 性能测试结果(氦气泄漏、爆破压力、盐雾)
- 初始过程研究(Cpk ≥1.67关键,≥1.33重要)
第五阶段:量产与持续支持
量产启动支持
PPAP批准和SOP后,我们的支持贯穿整个生产生命周期:
| 支持活动 | 频次 | 目的 |
|---|---|---|
| 每日质量评审 | 前30天 | 废品帕累托、缺陷根因分析、纠正措施 |
| 每周SPC评审 | 持续 | 所有关键尺寸Cpk监控;Cpk <1.67时行动 |
| 月度缺陷评审 | 持续 | 前3大缺陷类型、根因分析、ECN驱动改进 |
| 模具状态监控 | 每10,000模次 | 型腔磨损测量、冷却水路检查 |
| 模具翻新 | 50,000–100,000模次 | 重新抛光、更换顶杆、重新氮化 |
| 全面翻新 | 150,000–250,000模次 | 更换镶块、全面CMM重新验证 |
SPC和质量监控
我们的质量控制系统对每个关键特性保持持续SPC:
| 特性等级 | SPC方法 | 行动限 | 反应 |
|---|---|---|---|
| 关键(密封、安全) | X-bar/R,100%测量 | Cpk <1.67 → 停机 | 调查、纠正、重新验证 |
| 重要(功能) | X-bar/R,5件/批抽样 | Cpk <1.33 → 行动 | 调查、调整、重新验证 |
| 一般(外观) | 目视抽样 | 缺陷率>2% → 行动 | 调整过程、检验 |
放量支持
| 产量阶段 | 支持重点 | 活动 |
|---|---|---|
| 30–50%爬坡 | 过程稳定 | 每日质量评审、操作员培训、废品降低 |
| 50–80%爬坡 | 周期时间优化 | 工艺参数精调、OEE提升 |
| 80–100%爬坡 | 稳态管理 | SPC监控、预防性维护、持续改进 |
| 量增加(新项目) | 产能验证 | 压机可用性、模具复制、操作员交叉培训 |
EV壳体类型:我们如何支持每一种
电机壳体支持
| 支持要素 | 我们做什么 | 为什么EV电机壳体需要 |
|---|---|---|
| 冷却水路DFM | 验证螺旋/轴向水套可铸造性;壁厚3–5 mm | 铸造冷却水路不能泄漏——穿透性气孔=现场失效 |
| 定子孔加工 | 单装夹5轴CNC镗孔至H7公差 | 圆度≤0.03 mm;Ra 1.6 µm;多装夹无法实现 |
| 100%氦气检漏 | 每件壳体在≤1×10⁻⁶ mbar·L/s下检测 | 水套完整性安全关键 |
| 热循环验证 | 验证壳体经受热循环(−40°C至+120°C,1,000次) | EV电机壳体经历极端热循环 |
逆变器/转换器壳体支持
| 支持要素 | 我们做什么 | 为什么EV逆变器需要 |
|---|---|---|
| 安装面平面度控制 | 单装夹5轴CNC加工;平面度≤0.1 mm/100 mm | 功率模块热界面需要平面度以实现散热 |
| EMI屏蔽验证 | 铸造完整性(无穿透气孔)+表面处理 | CISPR 25 Class 5屏蔽要求无缺陷铸造 |
| 薄壁VHPDC | 名义2.0–3.0 mm壁厚配真空填充 | 薄壁减重;真空防止填充缺陷 |
| 连接器密封 | O型圈槽公差±0.02 mm | 高压连接器IP67/IP6K9K密封 |
电池包壳体支持
| 支持要素 | 我们做什么 | 为什么EV电池需要 |
|---|---|---|
| 大吨位铸造 | 2500T+ VHPDC压铸机用于15–40 kg壳体 | 电池包壳体是EV中最大的压铸件 |
| FSW(搅拌摩擦焊) | 厂内或合作伙伴FSW用于密封焊缝 | FSW实现多件壳体的气密密封 |
| 碰撞性能分析 | 加强筋设计DFM评审、合金选择(AlSi10Mg) | 侧柱碰和底部冲击是法规要求 |
| IP67/IP6K9K验证 | 100%检漏+清洗验证 | 电池包壳体必须经受高压清洗 |
PDU壳体支持
| 支持要素 | 我们做什么 | 为什么EV PDU需要 |
|---|---|---|
| 介电完整性 | 材料纯度控制、夹杂物监控 | 高压绝缘按ISO 6469-3 |
| 精密安装 | 安装凸台位置公差±0.1 mm | PDU内部组件需要精确定位 |
| 密封验证 | 100%壳体IP67检漏 | 高压组件必须密封防潮 |
我们的EV项目支持团队
专职工程团队结构
| 角色 | 职责 | 何时介入 |
|---|---|---|
| 项目经理 | 整体项目时间线、客户接口、升级 | 从DFM前到SOP+ |
| 主任DFM工程师 | DFM评审、模流、模具设计批准 | 第一至三阶段 |
| 模具设计工程师 | 模具设计、冷却布局、浇口设计 | 第三阶段 |
| 工艺工程师 | 试模、参数锁定、量产设置 | 第三至五阶段 |
| 质量工程师 | PPAP、SPC、控制计划、Cpk监控 | 第四至五+阶段 |
| CNC编程工程师 | 加工策略、夹具设计、单装夹优化 | 第三至五阶段 |
| 模具维护主管 | 预防性维护、翻新计划 | 第五+阶段 |
沟通与报告
| 报告 | 频次 | 内容 |
|---|---|---|
| 项目状态报告 | 每周(第一至四阶段),每日(第五阶段前30天) | 时间线、未闭问题、风险登记 |
| DFM报告 | 第二阶段一次性 | 所有设计问题、建议修改、客户签收 |
| 试模报告 | 每次试模(T1、T2、T3) | 压铸记录、尺寸布局、X光、检漏结果 |
| PPAP文件包 | 第四阶段一次性 | 完整Level 3文档 |
| 月度生产报告 | 月度(第五+阶段) | 产量、废品率、Cpk趋势、未闭行动 |
为什么一体化支持胜过碎片化供应链
碎片化供应链的代价
| 碎片化模式 | 问题 | 对EV项目的影响 |
|---|---|---|
| 设计公司→铸造厂→加工厂→检测厂 | 每次交接丢失信息并增加物流时间 | 时间线长2–4周;每次交接尺寸漂移 |
| 铸造厂未参与DFM | 模具无制造输入设计→3–5次迭代 | 额外4–8周试模时间 |
| 加工厂与铸造厂分离 | 场地间运输→尺寸漂移±0.05–0.10 mm | 关键特征(定子孔、安装面)超差 |
| 质量体系碎片化 | 无单一责任方对泄漏/气孔问题 | 铸造厂和加工厂互相推诿;现场失效 |
| 无模具维护团队 | 模具磨损不受监控→生产中质量漂移 | Cpk降至1.67以下;废品增加;客户投诉 |
一体化解决方案
我们的制造设施将压铸、CNC加工和检测集成在同一厂区——一个工程团队、一个质量体系、一个责任方:
- DFM到量产单一工程链: 执行DFM评审的工程师也批准模具设计和锁定工艺参数——没有知识传递间隙
- 3–5天铸到加工流转: 无场地间运输;无物流导致的尺寸漂移
- 单一质量体系: 一个控制计划、一个SPC系统、一个质量结果责任方
- 厂内模具维护: 专职团队和模具车间快速翻新——最大限度减少生产中断
- 完整追溯: 材料批次→熔炼→压铸模次→加工批次→出货——全部在一个系统中关联
从DFM到量产的完整工作流程在我们的压铸工作流程文章中有详细记录,我们针对EV压铸的一体化方法在EV解决方案页面有详细说明。
常见问题
问:我们应该在EV壳体项目的什么时候引入EMP Tech?
答:最好在概念或原型阶段——在设计冻结和RFQ发布之前。DFM前介入使我们能够在壁厚、拔模斜度和浇口方面提供制造反馈,避免需要昂贵的设计变更。但如果设计已经冻结,我们也支持RFQ阶段的项目——我们的DFM评审将识别任何剩余的可制造性问题。
问:EV壳体从DFM到量产需要多长时间?
答:对于工程良好的零件12–16周:DFM和模流3周,模具设计和制造6–8周,T1–T3试模2–4周,PPAP文档2周。需要3轮以上模具迭代的项目延长至20+周——这就是我们在第一阶段DFM大量投入以减少迭代的原因。
问:你们支持有T6热处理要求的EV项目吗?
答:支持。T6热处理(500+°C固溶处理后时效)需要VHPDC以防止截留气体起泡。我们的13台VHPDC压铸岛全部支持真空处理,使AlSi10Mg和A356结构合金能够进行T6热处理——达到碰撞相关电池壳体所需的延伸率>8%和抗拉强度>280 MPa。
问:你们能同时处理EV壳体的压铸和CNC加工吗?
答:能——两者都在我们设施的同一厂区。我们运营13台VHPDC压铸岛(350T–3050T)和150+台CNC加工中心(4/5轴)。单装夹加工是我们对关键特征的标准方法——定子孔、安装面和密封槽全部在一次装夹中加工,以保持位置关系。
问:你们为EV项目提供什么质量文档?
答:完整PPAP Level 3——包括尺寸布局(15–30+ CMM测量)、DFMEA/PFMEA、过程流程图、控制计划、MSA(量具R&R)、材料测试报告、性能测试结果和初始过程研究(关键尺寸Cpk ≥1.67)。我们的质量体系通过IATF 16949认证,VDA 6.3评为A级。