Pourquoi votre dossier RFQ détermine la qualité du devis
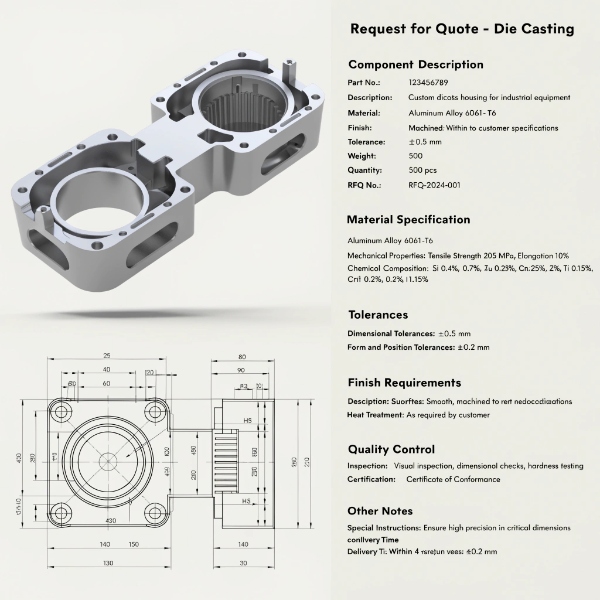
Une demande de cotation (RFQ — Request for Quotation) n’est pas un document unique — c’est un ensemble d’informations techniques, qualités et commerciales qui permet à un fondeur sous pression d’évaluer la fabricabilité, de calculer les coûts et de proposer un plan de production. La qualité du dossier RFQ détermine trois choses : la précision du devis, sa rapidité et le nombre d’hypothèses que le fournisseur doit formuler. Les hypothèses sont dangereuses en moulage sous pression — une mauvaise hypothèse sur l’alliage, la tolérance ou les exigences d’essai peut faire varier un devis de 40 % ou plus.
Chez EMP Tech, nous recevons plus de 200 dossiers RFQ par an. Ceux qui incluent une documentation complète reçoivent un devis ferme dans les 5 à 7 jours ouvrés. Ceux qui manquent d’informations critiques — pas de modèle 3D, tolérances non précisées, exigences d’essai non définies — nécessitent 2 à 3 séries d’e-mails de clarification qui ajoutent 2 à 4 semaines au délai de cotation. Ce guide définit l’ensemble minimum de documentation que les acheteurs OEM doivent fournir pour recevoir un devis de moulage sous pression précis, rapide et complet.
L’ensemble minimum de documents RFQ : 10 éléments
| # | Document / Information | Format | Sans cela |
|---|---|---|---|
| 1 | Modèle CAO 3D | STEP, IGES ou natif (SolidWorks, CATIA) | Le fournisseur ne peut pas évaluer la géométrie, faire de DFM ou calculer la complexité d’outillage |
| 2 | Plan 2D avec tolérances | PDF ou DWG | Le fournisseur ne peut pas identifier les cotes critiques, l’état de surface ou les exigences GD&T |
| 3 | Spécification d’alliage | Norme ASTM, DIN ou JIS | Le fournisseur utilise ADC12 par défaut — peut ne pas répondre à vos exigences de résistance ou de corrosion |
| 4 | Volume annuel et lot de livraison | Unités/an, unités/livraison | Le fournisseur ne peut pas déterminer le nombre d’empreintes, la presse ou le plan logistique |
| 5 | Exigences qualité | IATF 16949, niveau PPAP, plan d’inspection | Le fournisseur ne peut pas coûter le système qualité, les équipements de contrôle ou la documentation |
| 6 | Spécification de traitement de surface | Type de revêtement, norme, épaisseur | Le fournisseur exclut le traitement secondaire — le devis sous-estime le coût total de 15–30 % |
| 7 | Exigences d’essai | Étanchéité, rayons X, CMM, mécanique | Le fournisseur exclut les essais — le devis sous-estime le coût et omet la vérification d’équipement |
| 8 | Exigences d’emballage et d’étiquetage | Spec d’emballage, format d’étiquette, code-barres | Le fournisseur utilise l’emballage export standard — peut ne pas répondre à vos besoins de livraison en ligne |
| 9 | Calendrier cible | Dates DFM, T1, PPAP, SOP | Le fournisseur ne peut pas vérifier la capacité ou proposer un calendrier réaliste |
| 10 | Conditions commerciales | Incoterms, conditions de paiement, propriété outillage | Le fournisseur utilise EXW et 50 % d’avance — peut ne pas correspondre à votre politique d’achat |
Élément 1 : Modèle CAO 3D — Quel format et niveau de détail
Formats acceptés
| Format | Préféré | Notes |
|---|---|---|
| STEP (AP214 ou AP242) | Oui | Universel ; préserve la géométrie ; préféré pour DFM et Moldflow |
| IGES | Acceptable | Ancien format ; peut perdre des données de surface |
| Natif SolidWorks (.sldprt) | Oui | Si le fournisseur utilise SolidWorks — préserve l’arbre de fonctions |
| Natif CATIA (.CATPart) | Acceptable | Convertir en STEP si le fournisseur n’utilise pas CATIA |
| STL | Non | Maillage triangulaire uniquement ; insuffisant pour la conception d’outillage |
| 2D uniquement (PDF/DWG) | Non | DFM, Moldflow ou programmation CNC impossibles depuis la 2D |
Exigences de détail du modèle
Le modèle 3D doit inclure :
- Géométrie nominale — toutes les caractéristiques, congés et nervures modélisées selon l’intention de conception finale
- Angles de dépouille — si déjà conçus, l’indiquer ; sinon, le fournisseur proposera pendant le DFM
- Épaisseurs de paroi — visibles en coupes ; épaisseurs minimale et nominale identifiables
- Préférence de plan de joint — si l’acheteur a un plan de joint préféré (par exemple, pour des raisons cosmétiques), l’indiquer sur le modèle ou sur le plan
- Trous de noyau et démoulages — modéliser toutes les caractéristiques internes ; ne pas laisser au fournisseur le soin de les « deviner »
Problèmes courants de modèle 3D
| Problème | Impact sur le devis | Comment l’éviter |
|---|---|---|
| Congés manquants sur arêtes vives | Le fournisseur suppose des rayons — peut coter différemment de la géométrie finale | Modéliser tous les congés selon l’intention de conception |
| Épaisseur de paroi incohérente | Le fournisseur ne peut pas évaluer le risque de porosité — peut surcoter pour couvrir l’incertitude | Assurer des transitions ≤3:1 |
| Démoulages non modélisés | Le fournisseur manque les exigences de noyaux latéraux — sous-cote l’outillage | Modéliser toute la géométrie interne fidèlement |
| Surfaces cosmétiques vs. fonctionnelles non identifiées | Le fournisseur ne peut pas différencier les surépaisseurs d’usinage | Annoter ou coder par couleur les surfaces critiques dans le modèle |
Élément 2 : Plan 2D — Spécification de tolérance et GD&T
Le plan 2D spécifie les tolérances, l’état de surface et le tolérancement géométrique. Le modèle 3D seul ne définit pas les tolérances — ISO 8062 (tolérances générales pour moulages) fournit des tolérances par défaut, mais la plupart des acheteurs OEM exigent des tolérances plus serrées sur les caractéristiques critiques.
Le plan doit inclure
| Élément du plan | Ce qu’il faut spécifier | Pourquoi cela compte pour le devis |
|---|---|---|
| Tolérances générales | Classe ISO 8062 (ex. DCTG 7) ou ±X mm explicite | Détermine la portée d’usinage — tolérance générale plus serrée = plus d’opérations CNC |
| Tolérances de cotes critiques | ±0,05 mm pour usiné, ±0,2 mm pour brut de fonderie | Détermine le plan d’inspection CMM et les exigences d’usinage en une prise |
| GD&T (tolérancement géométrique) | Planéité, circularité, tolérances de position selon ISO 1101 | Planéité ≤0,1 mm sur plots de montage exige CNC 5 axes ; position ±0,05 exige CMM en ligne |
| État de surface (Ra) | Par surface ou par caractéristique | Ra 0,8 µm exige un usinage ; Ra 1,6 µm peut être brut avec polissage |
| Indication du plan de joint | Emplacement préféré ou obligatoire | Détermine la complexité de conception d’outillage et la bave potentielle sur surfaces fonctionnelles |
| Spécification des angles de dépouille | Dépouille minimale par surface | Dépouille insuffisante cause collage — le fournisseur doit ajouter des coûts de démoulage |
| Désignation matériau | Alliage + norme (ex. EN AC-46000 / ADC12 selon JIS H 5302) | Mauvaise hypothèse d’alliage peut faire varier le coût matière de 20–30 % |
| Spécification de traitement thermique | T5, T6 ou aucun | T6 exige le VHPDC — tous les fournisseurs ne peuvent pas livrer ; affecte coût et délai |
| Annotations de traitement de surface | Type de revêtement, épaisseur, norme | Cataphorèse, thermolaquage, anodisation ont chacun un coût et un délai différents |
| Exigences d’essai sur le plan | Pression d’essai d’étanchéité, critères d’acceptation rayons X, pression d’éclatement | Détermine les équipements d’inspection et le temps de cycle dans le devis |
Élément 3 : Spécification d’alliage — Bien la faire
Alliages de moulage sous pression courants
| Alliage (Norme) | Si (%) | Cu (%) | Mg (%) | Résistance à la traction (MPa) | Allongement (%) | Application typique |
|---|---|---|---|---|---|---|
| ADC12 (JIS H 5302) | 9,5–12,0 | 1,8–3,5 | ≤0,3 | 228 | 1,5 | Carters à usage général, supports |
| A380 (ASTM B85) | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3,5 | Supports structurels, composants de châssis |
| AlSi10Mg (EN AC-43000) | 9,0–11,0 | ≤0,1 | 0,2–0,45 | 240 (T6) | 6 (T6) | Carters batterie, structures crash-relevantes |
| A356 (ASTM B108) | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 290 (T6) | 8 (T6) | Composants de suspension, moulages structurels |
| EN AC-46000 (DIN EN 1706) | 9,0–11,0 | 2,6–3,6 | ≤0,3 | 240 | <1 | Équivalent européen de l’ADC12 |
Que se passe-t-il quand l’alliage n’est pas spécifié
Si la RFQ ne spécifie pas d’alliage, le fournisseur utilisera typiquement ADC12 — l’alliage de moulage sous pression le plus courant et le moins coûteux. Cela peut être acceptable pour des carters à usage général, mais pose problème pour :
- Applications structurelles : L’allongement de l’ADC12 n’est que de 1,5 % — insuffisant pour les carters batterie crash-relevants exigeant >8 % d’allongement (AlSi10Mg T6)
- Applications critiques pour la corrosion : L’A380 a une meilleure résistance à la corrosion que l’ADC12 en environnement salin
- Exigences de traitement thermique T6 : L’ADC12 ne peut pas être traité thermiquement T6 (cloquage du gaz emprisonné en HPDC standard) ; l’AlSi10Mg exige le VHPDC
- Clients européens : L’EN AC-46000 est l’équivalent européen de l’ADC12 mais avec des limites de composition légèrement différentes — spécifier par norme européenne évite les problèmes de douane ou d’homologation
Implication de coût : Le choix d’alliage affecte le coût matière de 5–15 %, mais l’impact majeur est sur la capabilité de processus — l’AlSi10Mg avec T6 exige le VHPDC, ce qui affecte la sélection de machine, le temps de cycle et la conception d’outillage.
Élément 4 : Volume de production et taille de lot
Pourquoi le volume détermine tout
| Palier de volume | Nombre d’empreintes | Tonnage de presse | Grade d’outillage | Coût unitaire |
|---|---|---|---|---|
| <10 000/an | 1 empreinte | Moyen (800–1600T) | H13 standard | Le plus élevé (amortissement d’outillage domine) |
| 10 000–50 000/an | 1–2 empreintes | Moyen (800–1600T) | H13 premium + nitruration | Modéré |
| 50 000–250 000/an | 2–4 empreintes | Grand (1600–2500T) | H13 premium + refroidissement conforme | Bas |
| 250 000+/an | 4–6 empreintes | Grand (2500T+) | Premium avec thermique optimisée | Le plus bas |
Taille de lot et logistique
Le volume annuel seul ne suffit pas. La RFQ doit aussi préciser :
- Taille de lot / quantité de livraison : Détermine l’emballage, le coût logistique et le tampon d’inventaire
- Fréquence de livraison : Hebdomadaire, bihebdomadaire, mensuelle — pilote l’entrepôt et la planification
- Incoterms : FOB Shanghai, DDP Detroit, etc. — le coût logistique varie de 3–8 % du prix unitaire selon les conditions
- Exigence de stock de sécurité : L’acheteur exige-t-il un stock tampon chez le fournisseur ? Cela affecte le fonds de roulement et le coût
Élément 5 : Exigences qualité — IATF 16949, PPAP et inspection
Niveau de documentation qualité
| Exigence | Ce que cela signifie pour le devis | Impact sur le coût |
|---|---|---|
| Fournisseur certifié IATF 16949 | Le fournisseur doit maintenir la certification IATF — vérifiable sur iatfglobaloversight.org | 3–5 % du prix unitaire (coût du système qualité) |
| PPAP Level 3 | Paquet de documentation complet — 15+ éléments | 3 000–8 000 USD ponctuel par numéro de pièce |
| PPAP Level 1 | Enregistrement de conception + tracé dimensionnel uniquement | 500–1 500 USD ponctuel |
| CMM en ligne 100 % | Chaque pièce mesurée sur les cotes critiques | +0,50–1,50 USD/pièce |
| Test d’étanchéité 100 % | Test de fuite hélium sur chaque carter étanche | +0,30–0,80 USD/pièce |
| Rayons X NDT | Échantillonnage ou 100 % — précise les critères d’acceptation | +0,20–0,50 USD/pièce (échantillonnage) |
| Documentation Cpk | Données SPC continues avec Cpk ≥ 1,67 sur les critiques | +0,20–0,50 USD/pièce |
| Audit de processus VDA 6.3 | Le fournisseur doit détenir la note VDA 6.3 A | Inclus dans le coût du système IATF 16949 |
Notre système de contrôle qualité intègre tout ce qui précède — IATF 16949, VDA 6.3 note A, PPAP Level 3 et inspection en ligne 100 % avec Zeiss CMM, rayons X et test d’étanchéité à l’hélium.
Élément 6 : Traitement de surface et traitement secondaire
Traitements de surface courants pour moulages sous pression
| Traitement | Norme | Épaisseur | Application | Impact sur le coût |
|---|---|---|---|---|
| Cataphorèse | — | 20–30 µm | Carters batterie, pièces sous-châssis | +1–3 USD/pièce |
| Thermolaquage | — | 60–120 µm | Supports structurels, carters cosmétiques | +0,50–2 USD/pièce |
| Anodisation (Type II) | MIL-A-8625 | 10–25 µm | Aluminium cosmétique ; pas pour tous les alliages de moulage | +0,80–2,50 USD/pièce |
| Conversion chromatée | MIL-DTL-5541 | 0,5–1,5 µm | Protection anticorrosion, base de peinture | +0,20–0,50 USD/pièce |
| Sablage / grenaillage | — | — | Texture cosmétique, ébavurage | +0,10–0,30 USD/pièce |
| Soudage par friction-malaxage (FSW) | — | — | Scellage de carter batterie, assemblage de moulages | +2–8 USD/pièce |
Exigences d’usinage
Si le fondeur sous pression doit livrer l’usinage (CNC), la RFQ doit préciser :
- Surfaces usinées et tolérances : Quelles caractéristiques nécessitent un usinage vs. brut de fonderie
- État de surface sur surfaces usinées : Ra 0,8, Ra 1,6, Ra 3,2 — chacun implique des opérations d’usinage différentes
- Exigence d’usinage en une prise : La pièce exige-t-elle toutes les caractéristiques critiques usinées en une seule prise ? Cela implique du CNC 5 axes et de la conception de montage
- Trous filetés : Diamètre de perçage, profondeur de filetage, norme de filetage (métrique, UNF)
- Ébavurage et cassure d’arête : Spécifier sur le plan ou dans la spécification
Élément 7 : Exigences d’essai et d’inspection
Spécifications d’essais fonctionnels
| Type d’essai | Ce qu’il faut spécifier | Acceptance typique | Équipement |
|---|---|---|---|
| Test d’étanchéité à l’hélium | Pression d’essai, limite de rejet | ≤1×10⁻⁶ mbar·L/s | Spectromètre de masse à hélium |
| Test de décroissance de pression d’air | Pression d’essai, taux de fuite, temps de cycle | ≤5 cc/min à 2 bar | Banc de test de décroissance de pression |
| Test de pression d’éclatement | Pression d’essai, temps de maintien | ≥2× pression de service sans défaillance | Banc de test hydrostatique |
| Radiographie par rayons X | Norme d’acceptation, limites de taille de défaut | ASTM E505 Niveau A/B | Cabine à rayons X |
| Tracé dimensionnel (CMM) | Nombre de caractéristiques, fréquence | 100 % en ligne ou échantillonnage 5/lot | Zeiss CMM |
| Essais mécaniques | Traction, dureté, choc | Selon ASTM B557 / ISO 6892 | Machine d’essai universelle |
| Corrosion brouillard salin | Durée, acceptation | 480 heures selon ASTM B117 | Chambre de brouillard salin |
Principe clé : Si les exigences d’essai ne sont pas indiquées, le fournisseur cotera au standard minimum (inspection par échantillonnage, pas de test d’étanchéité, pas de rayons X). Cela produit un devis plus bas mais crée un risque de défaillance terrain — qui devient un coût caché après SOP, comme nous l’expliquons dans notre analyse des coûts cachés des projets de moulage sous pression.
Élément 8 : Emballage et étiquetage
Spécifications d’emballage
| Élément d’emballage | Ce qu’il faut spécifier | Par défaut si non spécifié |
|---|---|---|
| Type d’emballage | Carton, palette, rack retournable | Carton d’export + palette en bois |
| Pièces par contenant | Quantité par carton / palette | Le fournisseur détermine selon la taille de pièce |
| Intercalaire / séparation | Papier, diviseur plastique, insert mousse | Papier intercalaire |
| Contenu de l’étiquette | Numéro de pièce, quantité, code date, numéro de lot | Étiquette d’expédition standard |
| Format de code-barres | Code 128, QR, Data Matrix | Pas de code-barres |
| Contenant retournable | Si rack réutilisable — dimensions, poids, logistique de retour | Emballage à usage unique |
| Livraison en ligne | KANBAN, séquencé, direct à l’assemblage | Expédition en vrac à l’entrepôt |
Élément 9 : Calendrier cible
Attentes réalistes de calendrier
| Étape | Durée typique (à partir de la RFQ) | Dépend de |
|---|---|---|
| Devis | 5–7 jours ouvrés (RFQ complète) | Complétude de la RFQ |
| DFM + Moldflow | 3 semaines (à partir de la commande) | Complexité de pièce |
| Conception et fabrication d’outillage | 6–8 semaines | Complexité, nombre d’empreintes |
| T1 tir d’essai | Semaine 10–11 | Achèvement d’outillage |
| Optimisation T2/T3 | Semaine 12–14 | Nombre d’itérations |
| Soumission PPAP | Semaine 14–16 | Complétude de documentation |
| SOP (démarrage de production) | Semaine 16–20 | Approbation PPAP + montée en charge |
Ce qu’il faut fournir dans la RFQ :
- Date cible de SOP : Quand la première expédition de production doit-elle arriver ?
- Date cible de PPAP : Quand le PPAP doit-il être soumis ?
- Date cible de T1 : Quand avez-vous besoin des premiers échantillons pour test ?
- Contraintes strictes : Y a-t-il des dates immuables dictées par le lancement du véhicule, une échéance réglementaire ou un engagement client ?
Si ces dates sont fournies, le fournisseur peut vérifier la capacité et proposer un calendrier réaliste. Sinon, le fournisseur cote selon les délais standard, qui peuvent ne pas correspondre à votre calendrier programme — provoquant une re-cotation après découverte du conflit de planning.
Élément 10 : Conditions commerciales
| Élément commercial | Options | Par défaut si non spécifié |
|---|---|---|
| Incoterms | FOB, CIF, DAP, DDP | EXW (Ex Works) |
| Conditions de paiement | Net 30, Net 60, LC, 30 % d’avance | 50 % d’avance + solde avant expédition |
| Paiement d’outillage | Amorti dans le prix unitaire, paiement ponctuel, 50/50 | Paiement ponctuel avec première commande |
| Propriété d’outillage | Propriété acheteur, propriété fournisseur, partagé | Propriété fournisseur |
| Durée de contrat | 1 an, 2 ans, durée du projet | 1 an |
| Clause d’ajustement de prix | Indexée au LME de l’aluminium, fixe pour le contrat | Fixe pour 12 mois |
| Engagement de volume | Volume annuel minimum | Pas d’engagement (prix unitaire plus élevé) |
Lacunes RFQ courantes qui retardent le devis de 2 à 4 semaines
Dans notre expérience de révision de plus de 200 dossiers RFQ par an, les lacunes suivantes sont les causes les plus courantes de retard de cotation :
| Lacune | Fréquence | Impact | Correction |
|---|---|---|---|
| Pas de modèle 3D (plan 2D uniquement) | 15 % des RFQ | DFM ou Moldflow impossible ; devis = estimation seulement | Fournir un fichier STEP |
| Tolérances non spécifiées sur le plan | 30 % des RFQ | Le fournisseur suppose les valeurs ISO 8062 par défaut — peuvent ne pas correspondre aux exigences | Spécifier les tolérances critiques explicitement |
| Alliage non spécifié | 20 % des RFQ | Le fournisseur utilise ADC12 ; peut ne pas répondre aux exigences fonctionnelles | Spécifier alliage + norme |
| Exigences d’essai non définies | 40 % des RFQ | Le fournisseur cote l’inspection minimum ; risque de défaillance terrain après SOP | Spécifier les exigences étanchéité, rayons X, CMM |
| Volume annuel non indiqué | 10 % des RFQ | Nombre d’empreintes ou grade d’outillage indéterminable | Indiquer le volume annuel + taille de lot |
| Traitement de surface non spécifié | 25 % des RFQ | Devis sans cataphorèse/thermolaquage — sous-estime le coût total de 15–30 % | Spécifier le type de revêtement et la norme |
| Pas de calendrier cible | 35 % des RFQ | Le fournisseur cote selon les délais standard ; peut ne pas correspondre au calendrier programme | Fournir la date cible de SOP |
| Conditions commerciales non définies | 50 % des RFQ | Les conditions par défaut peuvent ne pas correspondre à la politique d’achat | Indiquer Incoterms, paiement, propriété outillage |
Modèle de checklist RFQ
Avant d’envoyer une RFQ à un fondeur sous pression, vérifiez que les éléments suivants sont inclus :
Documents techniques (5 éléments)
- [ ] Modèle CAO 3D au format STEP (ou natif SolidWorks/CATIA)
- [ ] Plan 2D avec toutes les tolérances, GD&T et annotations d’état de surface
- [ ] Spécification d’alliage avec référence de norme (ex. ADC12 selon JIS H 5302)
- [ ] Spécification de traitement thermique (T5, T6 ou aucun)
- [ ] Spécification de traitement de surface (type de revêtement, épaisseur, norme)
Production et logistique (3 éléments)
- [ ] Volume de production annuel (unités/an)
- [ ] Taille de lot et fréquence de livraison
- [ ] Incoterms et destination de livraison
Exigences qualité (4 éléments)
- [ ] Exigence de système qualité (IATF 16949, VDA 6.3)
- [ ] Niveau PPAP (Level 1, 2 ou 3)
- [ ] Exigences d’inspection (fréquence CMM, échantillonnage rayons X, test d’étanchéité)
- [ ] Objectif Cpk sur les cotes critiques (≥1,67 typique)
Exigences d’essai (3 éléments)
- [ ] Spécification de test d’étanchéité (pression, limite de rejet)
- [ ] Critères d’acceptation rayons X (taille de défaut, norme)
- [ ] Exigences de tests fonctionnels (éclatement, fatigue, corrosion)
Commercial (3 éléments)
- [ ] Calendrier cible (dates T1, PPAP, SOP)
- [ ] Conditions de paiement et propriété d’outillage
- [ ] Exigences d’emballage et d’étiquetage
Total : 18 éléments. Une RFQ complète avec les 18 éléments reçoit un devis ferme et détaillé dans les 5 à 7 jours ouvrés. Une RFQ manquant 3 éléments ou plus nécessite typiquement 2 à 4 semaines de clarification avant qu’un devis ferme puisse être établi.
Comment nous traitons votre RFQ
Lorsque vous soumettez un dossier RFQ complet à EMP Tech, notre processus interne suit ces étapes :
- Revue de réception RFQ (Jour 1) : L’ingénierie examine la complétude — toute lacune identifiée et communiquée dans les 24 heures
- Analyse de faisabilité DFM (Jour 2–3) : Notre équipe d’ingénierie effectue une revue DFM préliminaire sur le modèle 3D pour identifier les problèmes de fabricabilité — c’est un service à valeur ajoutée, pas un élément facturable
- Pré-évaluation Moldflow (Jour 3–4) : Si la pièce a une géométrie complexe, nous effectuons une simulation de remplissage préliminaire pour vérifier la coulabilité — ceci identifie les risques d’attaque et de porosité avant le devis
- Calcul des coûts (Jour 4–5) : Matière, outillage, CNC, traitement de surface, essais, emballage et coûts logistiques sont calculés et validés
- Émission du devis (Jour 5–7) : Devis ferme émis avec coût d’outillage, prix unitaire (à 3 paliers de volume), délai et plan qualité
Une revue DFM structurée peut éliminer 60–80 % des défauts potentiels avant l’outillage — c’est pourquoi nous investissons dans cette analyse avant le devis, comme nous l’expliquons dans notre article sur l’analyse DFM pour réduire les défauts de moulage sous pression. Notre équipe de solutions de moulage sous pression pour VE est prête à examiner votre RFQ et à fournir un devis détaillé.
Foire aux questions
Q : Quels documents dois-je envoyer pour un devis de moulage sous pression ?
R : L’ensemble minimum de documents est : modèle CAO 3D (format STEP), plan 2D avec tolérances et GD&T, spécification d’alliage avec référence de norme, volume annuel et taille de lot, exigences qualité (IATF 16949, niveau PPAP), spécification de traitement de surface, exigences d’essai, exigences d’emballage, calendrier cible et conditions commerciales. Une RFQ avec les 18 éléments de la checklist reçoit un devis ferme dans les 5 à 7 jours ouvrés.
Q : Quelle vitesse pour obtenir un devis de moulage sous pression ?
R : Avec un dossier RFQ complet (les 18 éléments), 5 à 7 jours ouvrés. Les éléments manquants déclenchent des séries de clarification qui ajoutent 2 à 4 semaines. Le retard le plus courant est l’absence de modèle 3D (2D uniquement), les tolérances non spécifiées et les exigences d’essai non définies.
Q : Puis-je obtenir un devis avec seulement un modèle 3D et sans plan 2D ?
R : Vous pouvez obtenir une estimation préliminaire, mais pas un devis ferme. Sans plan 2D, le fournisseur ne peut pas identifier les tolérances critiques, les exigences d’état de surface ou les annotations GD&T — et doit formuler des hypothèses qui peuvent invalider le devis à l’arrivée du plan.
Q : Que se passe-t-il si je ne spécifie pas l’alliage dans ma RFQ ?
R : Le fournisseur utilisera typiquement ADC12 (JIS H 5302), l’alliage de moulage sous pression le plus courant et le moins coûteux. Cela peut être acceptable pour des carters à usage général, mais pose problème pour les applications structurelles (allongement ADC12 = 1,5 % seulement), les exigences de traitement thermique T6 (ADC12 cloque au T6), ou l’homologation européenne (EN AC-46000 a des limites de composition différentes).
Q : Pourquoi le fournisseur doit-il connaître mon volume annuel pour un devis ?
R : Le volume annuel détermine le nombre d’empreintes (1 vs. 4 empreintes), la sélection du tonnage de presse, le grade d’outillage (H13 standard vs. premium avec refroidissement conforme) et l’amortissement d’outillage par pièce. Un devis pour 10 000 pièces/an et un devis pour 250 000 pièces/an pour la même pièce différeront de 40 à 60 % en prix unitaire à cause de ces facteurs.