La pièce sort du moule, elle est bonne. Trois jours plus tard, le métrologue la pose sur le marbre et la portée d’étanchéité est voilée de 0,9 mm sur 260 mm. Le retrait annoncé au plan était de 0,5 %. Il l’est toujours. Ce n’est pas le retrait qui a changé, c’est la façon dont il s’est réparti.
Nous avons vécu ce cas sur un couvercle de convertisseur en AlSi10Mg, 1,8 kg, 320 × 240 mm, paroi de 2,5 mm et bride de 4 mm. Quarante pièces sur six cents hors tolérance, toutes du même côté du moule, toutes avec le même sens de voile. Le client a d’abord accusé la machine. La machine était à 1 250 tonnes, réglée comme la semaine précédente, et elle sortait des pièces conformes sur l’autre empreinte.
Le retrait n’est pas un pourcentage, c’est une carte
Un plan indique « retrait 0,5 % ». Cette valeur vient d’un essai normalisé sur une éprouvette de 100 mm, coulée dans des conditions qui ne ressemblent à celles d’aucune pièce réelle. Dans une empreinte, le métal se solidifie à des vitesses différentes selon l’épaisseur, la distance à l’injecteur et la présence d’un noyau. Le résultat n’est pas un retrait, c’est une distribution de retraits.
Sur ce type de couvercle, les coupes montrent trois régimes distincts :
| Zone | Épaisseur | Retrait mesuré | Ce qui le pilote |
|---|---|---|---|
| Paroi latérale, à 40 mm de l’injecteur | 2,5 mm | 0,42 à 0,48 % | Refroidissement rapide, peau solide tôt |
| Bride, à l’opposé de l’injecteur | 4,0 mm | 0,55 à 0,62 % | Dernière zone remplie, pression résiduelle faible |
| Massif autour du bossage de fixation | 9,0 mm | 0,68 à 0,75 % | Volume thermique, retassure interne possible |
L’écart entre 0,42 % et 0,75 % sur la même pièce, c’est 1,0 mm sur 300 mm de longueur. Le plan demandait ±0,5 mm sur la planéité. Le calcul de retrait uniforme ne pouvait pas donner autre chose qu’un faux sentiment de sécurité.
Pourquoi la pièce se voile au lieu de rétrécir
Un retrait homogène réduit la pièce sans la déformer. Un retrait hétérogène crée des contraintes internes, et ces contraintes se libèrent au moment où la pièce n’est plus bridée : à l’éjection, puis pendant les premières heures de refroidissement libre.
Trois causes se cumulaient sur notre couvercle.
Le gradient thermique. La bride côté injecteur restait à 210 °C à l’ouverture, la bride opposée à 165 °C. La zone chaude se contractait plus tard, plus fort, et tirait la zone froide qui était déjà rigide. Le voile se forme là, pas dans le moule.
L’éjection asymétrique. Six broches d’éjection, quatre côté opérateur, deux côté opposé. À 65 % de solidification, la pièce est assez rigide pour supporter l’éjection, mais pas assez pour résister à un moment de flexion. Les deux broches isolées poussaient 0,3 mm plus loin que les quatre autres.
Le noyau hydraulique. Il restait en place 1,8 seconde après l’ouverture du moule. La zone autour du noyau refroidissait donc en étant encore contrainte, alors que le reste de la pièce était libre.
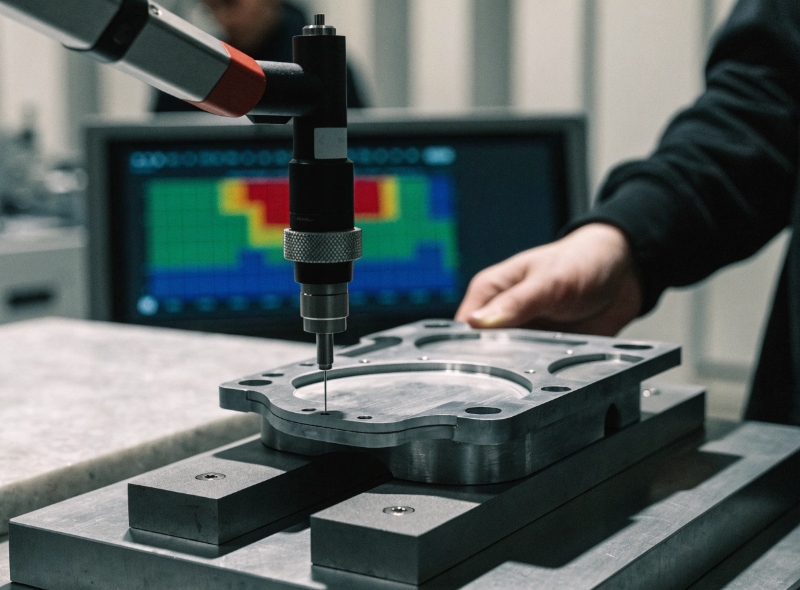
La littérature récente va dans le même sens que la mesure en atelier. Une étude publiée en 2025 dans l’International Journal of Metalcasting prédit la déformation à partir de la température et de la pression internes à l’empreinte pendant le cycle — donc à partir de l’histoire thermique locale, pas d’un retrait moyen appliqué à la pièce entière. C’est exactement ce que montre la carte de retrait du paragraphe précédent.
Mesurer avant de corriger
La tentation, quand une pièce se voile, est de retoucher l’empreinte tout de suite. C’est la façon la plus rapide de dépenser 12 000 € pour rien. Nous mesurons d’abord, sur un échantillon de trente pièces prélevées à trois moments de la production.
Le protocole est simple et nous ne l’avons jamais vu sauter sans regret : pièce laissée 24 heures à 20 °C, scannée sans bridage, alignement sur les trois surfaces d’appui réelles et non sur les plans théoriques du modèle. Un scan à la sortie de presse, encore à 60 °C, sous-estime le voile de 30 à 40 %. C’est aussi la raison pour laquelle nous ne jugeons jamais une dérive de planéité sans la rapporter aux tolérances serrées négociées au plan.
Le nuage de points donne alors une information que le contrôle dimensionnel classique ne donne pas : la direction du défaut. Sur notre couvercle, le voile était en U, concave côté opérateur, avec un maximum décalé de 70 mm vers la gauche. Cette dissymétrie désignait directement le refroidissement et non le retrait matière.
| Symptôme mesuré | Cause la plus fréquente | Action qui a fonctionné |
|---|---|---|
| Voile en U sur une grande portée | Gradient thermique entre les deux extrémités | Rééquilibrage des circuits, +2 buses côté froid |
| Torsion autour de l’axe long | Éjection asymétrique ou noyau retardé | Répartition des broches, avance de 0,4 s sur le noyau |
| Cote hors tolérance sans voile | Retrait local supérieur à la compensation | Correction d’empreinte de 0,2 à 0,4 mm |
| Voile qui augmente après usinage | Contraintes internes libérées par l’enlèvement de matière | Recuit de détente avant usinage, ou surépaisseur réduite |
Les corrections qui tiennent
Sur ce projet, la correction a pris trois boucles et cinq semaines. La première a consisté à remettre les deux circuits de la bride opposée en parallèle au lieu de série : le débit est passé de 14 à 22 l/min, la température d’ouverture est remontée de 165 à 190 °C. Le voile est passé de 0,9 à 0,55 mm.
La deuxième a touché l’éjection : deux broches ajoutées, les six existantes réalésées à la même hauteur à 0,02 mm près. Le voile est descendu à 0,38 mm, mais une nouvelle déformation est apparue, une torsion de 0,2 mm sur la diagonale. Nous l’avons acceptée le temps de comprendre : elle venait du noyau, pas de l’éjection.
La troisième a avancé la sortie du noyau de 1,2 seconde et ajouté un jet de refroidissement localisé dans le massif du bossage. Résultat final : 0,31 mm de voile, 2 pièces hors tolérance sur 600 au lieu de 40. Nous aurions pu corriger l’empreinte de 0,3 mm dès le départ et obtenir le même chiffre au contrôle, avec une pièce qui se serait voilée différemment après usinage. La différence entre les deux approches apparaît six mois plus tard, chez le client.
Ce que ça coûte, et ce que ça ne coûte pas
Une correction d’empreinte par électroérosion coûte entre 2 000 et 6 000 € selon la surface et le nombre de noyaux à reprendre. Un jeu de broches supplémentaire coûte moins de 1 500 €. Un recuit de détente avant usinage ajoute 0,8 à 1,20 € par pièce et supprime une famille entière de réclamations.
À l’inverse, une pièce voilée qui part chez le client coûte le tri, le retour, la réunion, et parfois le changement de fournisseur. Sur ce projet, les quarante pièces hors tolérance ont représenté 3 200 € de tri et de transport, sans compter le temps d’ingénierie. La correction complète a coûté 9 400 €. Le calcul n’est pas serré. Les postes qui échappent au devis initial sont détaillés dans notre article sur les coûts cachés en fonderie sous pression.
Il y a une limite à cette logique : toutes les déformations ne se corrigent pas par l’outillage. Quand la cause est une conception qui impose un massif de 9 mm à côté d’une paroi de 2,5 mm, la correction coûte plus cher que la refonte de la pièce. Nous le disons au client au premier scan, pas après la troisième retouche.
Questions fréquentes
Quel retrait faut-il indiquer au plan ?
Indiquez la valeur de l’alliage comme point de départ, pas comme engagement : 0,45 à 0,60 % pour l’AlSi10Mg, 0,40 à 0,60 % pour l’ADC12. La valeur qui compte est celle mesurée sur les trois premières pièces, zone par zone. Un plan qui impose un retrait unique sur une pièce à épaisseurs variables prépare une réclamation.
Combien de temps faut-il attendre avant de mesurer ?
Vingt-quatre heures à 20 °C pour une pièce de cette taille. En dessous de douze heures, le voile mesuré est encore incomplet. Pour les pièces massives, nous attendons quarante-huit heures et nous refaisons une mesure après usinage, parce que l’enlèvement de matière libère les contraintes résiduelles.
Peut-on corriger une déformation par bridage au montage ?
Oui, et c’est parfois la seule solution quand la pièce est déjà en production. Mais le bridage déplace la contrainte : elle réapparaît au serrage des vis, ou après quelques cycles thermiques chez le client. Nous l’utilisons comme solution transitoire, jamais comme conception.
Pourquoi la pièce numéro un est-elle toujours bonne ?
Parce qu’elle sort d’un moule froid, avec des circuits à température ambiante et un temps de cycle plus long. Le régime thermique s’établit sur les vingt à trente premières pièces. C’est aussi pourquoi un contrôle sur les cinq premières pièces ne prouve rien.
Si vous avez une pièce qui bouge après éjection et que le fournisseur répond « c’est le retrait », demandez la cartographie zone par zone et le protocole de mesure. Les deux documents répondent en dix minutes à une question qui traîne depuis six mois. Notre page sur les tolérances dimensionnelles réelles détaille ce qui est atteignable, et notre guide de conception explique comment éviter les massifs qui créent ces gradients.