

深受欧盟和北美领先全球创新者的信赖
汽车OEM厂商
二级供应商
工业公司
电信巨头
一站式制造流程
端到端高压压铸能力。以工程设计为导向的生产方式,旨在降低孔隙率、减少模具迭代次数并保证几何精度。
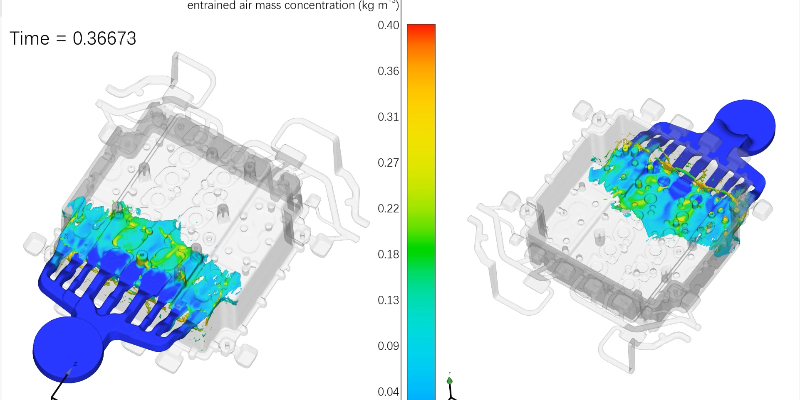
工程与DFM
在切割钢材之前,通过主动模流模拟来优化壁厚并防止铸造缺陷。

工具制造
自主模具制造,延长模具寿命,严格控制尺寸,加快 T1 样品交付速度。

高压压铸
先进的真空高压压铸单元,专注于为汽车和工业领域生产高密度、高强度结构件。

摩擦搅拌焊接(FSW)
采用固态连接技术连接液冷板和电机外壳,实现 100% 防漏组件。

精密数控加工
150 多个加工中心,保证关键配合面的微米级位置公差和同轴度。

表面处理
采用喷丸处理、硬质阳极氧化和粉末涂层,以获得完美的外观和极强的耐腐蚀性。
适用于您所在行业的压铸解决方案
我们了解泄漏测试、清洁度等级和轻型结构的严格要求。
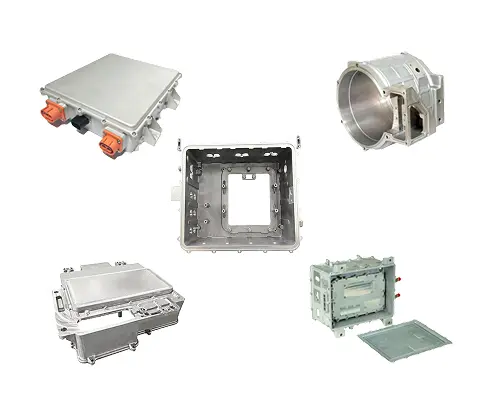
电动汽车零部件压铸
专为轻量化架构和严格的 NVH 控制量身定制的结构和热力外壳(电机外壳、PDU、电池托盘)。
✅ 100% 在线泄漏测试
✅ 适用于 FSW 和液冷
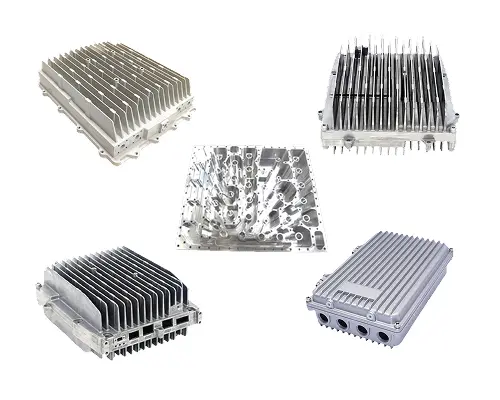
电信和基础设施压铸
耐雨淋日晒的铝制外壳和电磁屏蔽外壳,带有复杂的散热鳍片。
✅ 深度散热鳍片集成
✅ IP68 防护等级密封

工业与机器人压铸
用于机器人、电梯和电力设备的高密封性控制外壳和重型部件。
✅ 高强度重量比
✅ 严格的数控轴承同轴度
全球采购经理为何选择 EMP Tech
我们不仅生产制造,还提供工程协同和强大的供应链保障。
30+
Years Experience
500+
Skilled Workforce
13
Die Casting Machines (350T-3050T)
150+

大型项目的硬件容量
我们的工厂配备齐全,能够处理最苛刻的汽车订单。我们拥有13台压铸机,最大吨位达3050吨,配备13个高吨位压铸单元(最大吨位达3050吨),能够成功铸造大型结构件(例如电池托盘、减震塔),并确保材料密度均匀,热变形极小。
一站式制造
从模具设计→压铸→摩擦搅拌焊接→数控加工→表面处理。
高精度数控
150 多台数控设备,确保关键配合面的微米级公差。
质量保证
IATF 16949 可追溯性和控制。每个生产批次都根据您提供的精确几何尺寸和公差 (GD&T) 进行验证,并有原始实验室数据和 PPAP 3 级文件作为支持。
IATF
16949:2016
ISO
9001:2015
ISO
14001:2015
公司内部实验室能力:
- X-Ray Flaw Detection
- Air Tightness/Leak Testing
- Spectrum Analysis
- CMM (Zeiss) Measurement
- Cleanliness Lab (VDA 19)
- Clean Room Assembly
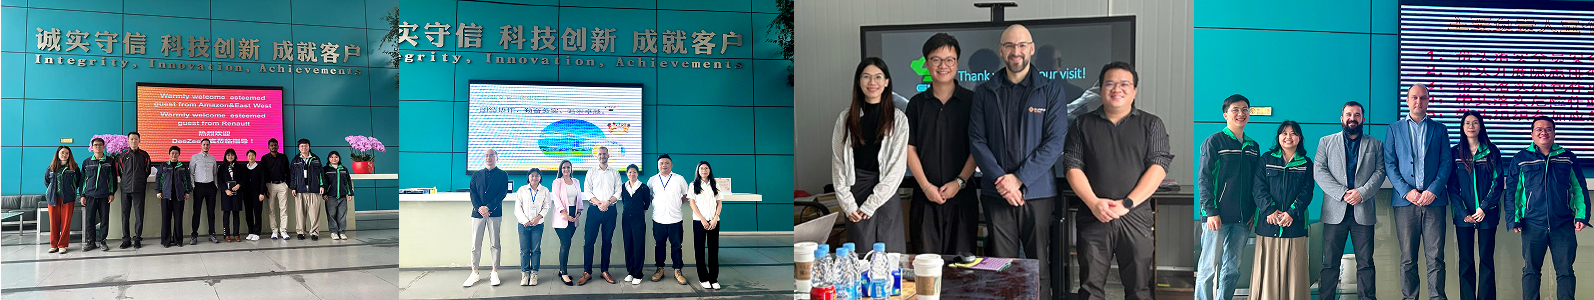
“EMP Tech 在首次审核中就以‘A’级评级通过了我们的 VDA 6.3 认证。他们的可追溯性系统让我们完全放心。”
——德国二级汽车供应商采购总监
深受全球客户信赖


我们做哪些零件,每类真正被检验的是什么
变速箱壳体和结构节点可能出自同一台机器,验收看的却完全不是一回事。下表是我们常做的零件族,以及每一族真正决定放行或退货的那几项。
| 零件族 | 常用合金 | 决定性检验项 |
|---|---|---|
| 变速箱壳体、离合器壳体 | ADC12、AlSi9Cu3 | 轴承孔位置度、密封面平面度、0.8 MPa 气密 |
| 驱动电机壳体 | AlSi10Mg | 水套气密、轴承孔同轴度 |
| 逆变器与功率电子壳体 | AlSi10Mg、ADC12 | 密封槽深度、平面度、CT 测壁厚 |
| 电机支架、悬置支架 | A380、ADC12 | 圆角疲劳强度、螺纹拉脱、按基准的 CMM 报告 |
| 结构件、减震塔 | AlSi10Mg(真空辅助) | 射线等级、断后伸长率、受力路径上 2.5–4 mm 壁厚 |
规律就一条:壁越薄、越吃结构载荷,规格书的重心就从「铸出来」移到「加工」和「检验」。2.5 mm 壁不难充满,难的是充满之后没有缩孔;而决定疲劳寿命的恰恰是这些缩孔,不是外观。
从询价到首件的五个节点
客户买的不是一个样件,而是「第五千件和第五件一样」的证据。新件放行前,我们固定走这五步。
- 按客户基准做 DFM,而不是照着 CAD 模型看:脱模斜度、壁厚、浇口位置、顶针布局在开钢之前定死。
- T1 试模出五件,做全尺寸报告;随后只对客户标注的那三到五个特性做能力研究,不是把图纸上每个尺寸都摊一遍。
- 冻结工艺窗口:把压射速度、模温、增压压力中「仍能做出合格件」的区间测出来,再签发工艺卡。
- 按缺陷类型选检测:体积性缺陷用射线;首件测壁厚和孔位用 CT;加工后才可能贯通的泄漏用氦检。
- 客户 SQA 真正会要的一套:材质证明、熔炼炉号与批次追溯、检验计划、标注特性的首件报告。
有一条边界要说在前面:有些特性光凭铸件证明不了。密封面是加工后才起作用的,就必须加工后测;缩孔要等车削到那一刀才露出来,泄漏也只能在成品上找。如果图纸要求用铸件报告覆盖这类特性,诚实的回答是不行——这句话应该写在报价里,而不是留在试模阶段才发现。
公差等级不是供方自定的:GB/T 15114《铝合金压铸件》规定压铸件的技术要求与检验项目,GB/T 6414《铸件 尺寸公差、几何公差与机械加工余量》给出公差等级与加工余量的取法。
常见问题
压铸能做到多少公差?
铸造公差按图纸和约定的公差体系走,会随零件尺寸和壁厚放大。能力表里写的 ±0.05 mm 指的是已加工面,此时的基准是工装和刀具,不是模具型腔。
模具从多少件开始划算?
年产 5,000 件以下,模具费基本主导总价,此时该谈的是「几腔才合理」,而不是模具折扣;10 万件以上,重心转到节拍与良率,因为少一个百分点的废品率,比模具便宜一成更值钱。
首件要多久?
两腔壳体类零件通常 8–12 周开模,加 2–3 周修模与试模。有滑块、点冷复杂或薄壁平面度要求严的,会更长。加工夹具和检具一般与模具并行,通常比模具先到位。
准备好开始你的下一个项目了吗?
请告诉我们您的需求。我们的工程团队通常会在 24 小时内提供免费且无约束力的报价和 DFM 分析。
- Email: [email protected]
- Tel: +86-190-9844-7703
- Address: NO.38 Duanzhou 3rd Road, Zhaoqing, Guangdong, China