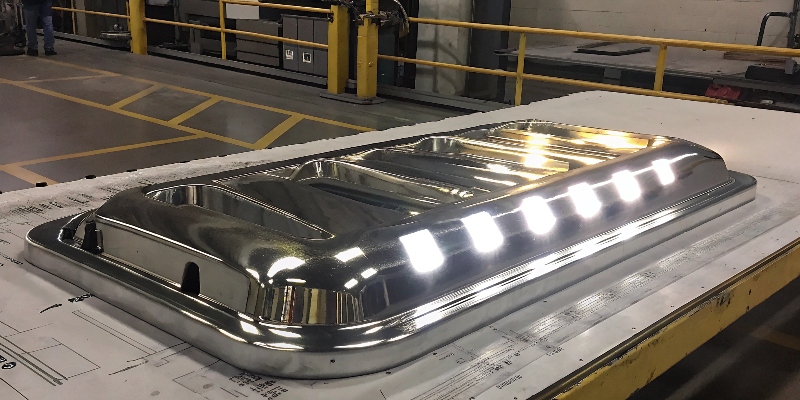
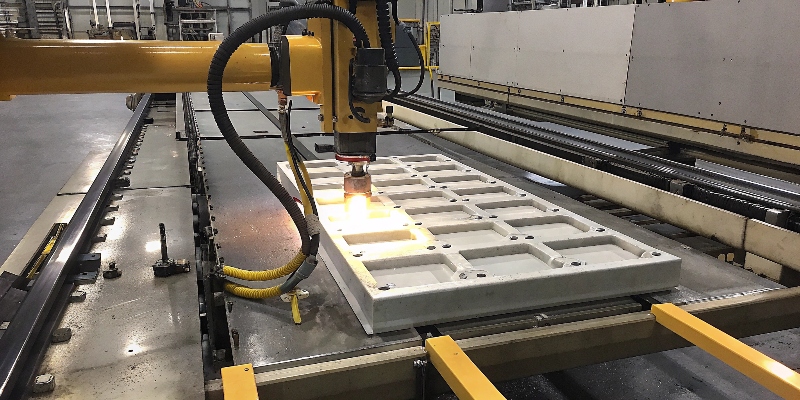
Dos presupuestos para el mismo molde: 38.500 € y 29.000 €. La diferencia no estaba en el margen del proveedor. Estaba en 1.450 kg de acero 1.2343 ESR frente a 1.180 kg de 1.2311, en dos correderas hidráulicas frente a ninguna, y en un juego de insertos de repuesto que el segundo presupuesto no incluía porque nadie lo había pedido.
El comprador eligió el de 29.000 €. Siete meses después, el molde tenía fisuras térmicas en la zona del bebedero y una corredera manual que añadía once segundos al ciclo. La pieza seguía saliendo. El coste por pieza había subido un 14 % y nadie lo había calculado antes de firmar.
Qué se paga realmente en un molde
Un molde de fundición a presión no se cotiza por kilos de acero. Se cotiza por horas de mecanizado, por geometría de expulsión y por el riesgo de tener que rehacer una cavidad. El acero representa entre el 15 y el 25 % del precio final en un molde de dos cavidades; el mecanizado y la electroerosión suman más de la mitad.
Este es el desglose real de un molde de dos cavidades para una carcasa de 1,4 kg en AlSi10Mg, con dos correderas y cuatro insertos intercambiables:
| Partida | % del precio | Rango típico | Qué mueve el número |
|---|---|---|---|
| Acero de molde (1.2343 ESR) | 18 % | 6.500 – 7.500 € | Peso, calidad ESR, número de insertos |
| Mecanizado CNC (3 ejes + 5 ejes) | 32 % | 11.000 – 14.000 € | Profundidad de cavidad, tolerancias, acabado |
| Electroerosión (hilo y penetración) | 14 % | 4.500 – 6.000 € | Rincones vivos, grabados, canales de refrigeración |
| Correderas y sistemas hidráulicos | 16 % | 5.000 – 7.000 € | Número de correderas, carrera, bloqueo |
| Tratamiento térmico y nitruración | 6 % | 1.800 – 2.600 € | Temple y revenido, profundidad de capa |
| Prueba, ajuste y primera muestra | 9 % | 3.000 – 4.000 € | Iteraciones, correcciones de contracción |
| Insertos de repuesto | 5 % | 1.500 – 2.500 € | Si se piden; si no, se pagan después al doble |
La partida que más se recorta cuando hay prisa es la última. Es también la que decide si una parada por rotura de inserto cuesta dos días o seis semanas.
La amortización se calcula con piezas reales, no con la previsión
El cálculo que sirve es simple: coste del molde más mantenimiento, dividido por las piezas que realmente se van a producir en su vida útil. El error habitual es dividir por el volumen anual del contrato, que casi nunca se cumple.
Con 38.500 € de molde y un mantenimiento del 3 % anual durante cinco años, el coste de utillaje es de 44.275 €. Repartido entre 120.000 piezas, son 0,37 € por pieza. Repartido entre 40.000 —el escenario real de muchos proyectos que arrancan con una previsión optimista— son 1,11 €. La diferencia entre esos dos números es mayor que el margen de la mayoría de las piezas de fundición.
| Volumen total del proyecto | Coste utillaje por pieza | Qué implica |
|---|---|---|
| 40.000 piezas | 1,11 € | Un molde de una cavidad y aceptar el coste |
| 80.000 piezas | 0,55 € | Dos cavidades empiezan a compensar |
| 120.000 piezas | 0,37 € | Zona cómoda para dos cavidades con correderas |
| 250.000 piezas | 0,18 € | Estudiar un segundo molde solo si el ritmo anual supera 150.000 piezas |
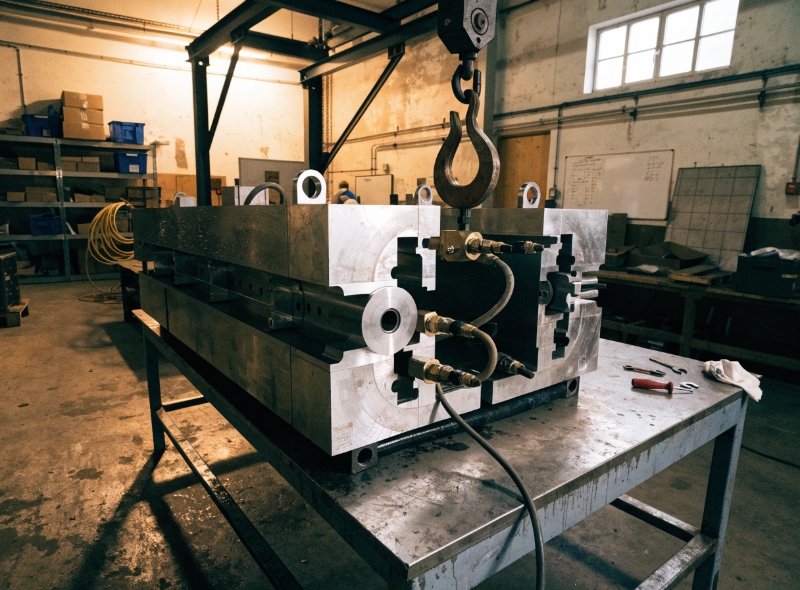
El método no es un invento del proveedor. La literatura sobre costes de moldes de fundición a presión hace lo mismo: un modelo de presupuestación basado en reglas descompone el precio en geometría, acero y horas de mecanizado — las mismas tres líneas de la tabla anterior.
Vida útil: lo que el proveedor no pone en el presupuesto
Un molde de aluminio bien mantenido hace entre 80.000 y 120.000 ciclos. Los que fallan antes casi nunca fallan por el acero: fallan por el agua. Un circuito con incrustaciones pierde caudal, la temperatura sube en una zona, aparece la fisura térmica, y a partir de ahí cada ciclo agranda el daño.
El mantenimiento serio no es limpiar el molde con disolvente cada trimestre. Es medir caudal cada turno y temperatura una vez al mes, sustituir juntas antes de que goteen, y hacer un revenido de distensionado a las 20.000 y 40.000 piezas. Ese revenido cuesta entre 600 y 900 € y añade decenas de miles de ciclos.
Hay un límite honesto: por debajo de 30.000 piezas totales, ningún plan de mantenimiento cambia el resultado económico. El molde se amortiza o no se amortiza en la primera mitad de su vida, y si el proyecto es corto, el dinero mejor invertido es el inserto de repuesto, no el acero premium.
Un detalle que separa a los talleres que llegan a 100.000 ciclos de los que no: el agua. El caudal se mide en cada circuito con un medidor de turbina de 0,5 l/min de resolución y se registra por turno. Cuando un circuito baja del 80 % de su caudal nominal, se limpia ese día. En un molde de dos cavidades con doce circuitos, esa rutina cuesta veinte minutos por turno. La alternativa es una fisura térmica a las 40.000 piezas, que cuesta entre 6.000 y 9.000 € de reparación más la parada.
Cuándo conviene un segundo molde
La regla que usamos: si el volumen anual supera las 150.000 piezas o el tiempo de ciclo del molde actual limita la entrega, se estudia un segundo molde. No antes. Un segundo molde duplica el coste de utillaje y no reduce el coste por pieza; solo compra capacidad y reduce el riesgo de parada.
Hay una excepción que sí es frecuente: piezas con un inserto de desgaste rápido, como las que llevan rosca o un asiento de válvula. En esos casos, un segundo juego de insertos cuesta 2.000 € y evita parar la prensa seis semanas. Es la compra de utillaje con mejor retorno que existe en una fábrica de fundición.
Los tres errores que cuestan más
El primero es aceptar acero 1.2311 para una pieza de más de 100.000 unidades. Es un acero de moldes de plástico, con menor resistencia al choque térmico. Ahorra un 20 % en la compra y cuesta una vida útil entera.
El segundo es no pedir los planos de los insertos. Sin planos, la reparación la hace el proveedor original o no se hace. Con planos, cualquier taller de electroerosión puede fabricar un repuesto en tres semanas.
El tercero es comparar presupuestos por el total. Dos presupuestos con el mismo total pueden diferir en 40.000 ciclos de vida útil. La comparación correcta es coste por pieza producida, incluyendo mantenimiento y repuestos, y esa cifra hay que pedirla explícitamente.
Preguntas frecuentes
¿Cuánto cuesta un molde de fundición a presión de aluminio?
Para una pieza de 1 a 2 kg, entre 25.000 € y 55.000 € según cavidades, correderas e insertos. Un molde de una cavidad sin correderas para una pieza sencilla puede estar en 18.000 €. Por encima de 60.000 € se entra en moldes de cuatro cavidades o con geometrías muy complejas.
¿El molde es propiedad del cliente o del proveedor?
Debe ser del cliente, y debe constar por escrito con número de serie y planos. Es la única forma de poder cambiar de proveedor sin volver a pagar el utillaje. Si el proveedor se niega, es una señal.
¿Cuánto tarda en fabricarse un molde?
Entre 10 y 16 semanas para un molde de dos cavidades con correderas, contando diseño, mecanizado, prueba y corrección de contracción. Las prisas se pagan en la primera corrección, que suele añadir tres semanas.
¿Merece la pena un molde con cuatro cavidades?
Solo por encima de 300.000 piezas totales o si el ciclo es el cuello de botella. Cuatro cavidades multiplican el coste de mantenimiento y hacen que un fallo de una cavidad pare el molde entero. Para volúmenes medios, dos cavidades es el equilibrio.
Si está comparando presupuestos y quiere una segunda opinión técnica, nuestro artículo sobre fallos comunes en proyectos de fundición a presión recoge los casos que vemos cada año, y la guía de diseño de piezas explica qué decisiones de geometría encarecen el molde antes de que exista. Para el cálculo de tolerancias que encarecen el mecanizado posterior, vea tolerancias estrictas y tolerancia dimensional realista.