Sur un couvercle de 380 g en ADC12, produit à 12 000 pièces par mois, l’ébavurage manuel coûtait 0,42 € par pièce et occupait deux opérateurs à plein temps. Le taux de rebut après contrôle visuel tournait autour de 1,8 %, presque uniquement des rayures sur la face d’étanchéité — la bavure était enlevée, mais la meule passait aussi là où il ne fallait pas.
Ce n’est pas un problème de méthode, c’est un problème de choix. Il existe quatre façons d’enlever une bavure de fonderie sous pression, et elles ne s’appliquent pas aux mêmes zones de la même pièce. La plupart des ateliers en choisissent une et l’appliquent partout, puis compensent par du contrôle.
Ce qu’il faut enlever, et ce qu’il ne faut surtout pas toucher
Trois familles de matière à retirer : la bavure du plan de joint, les gouttes aux évents, et les amorces de masselottes ou de canaux restées après découpe. Les deux premières sont minces et cassantes ; la troisième peut faire plusieurs millimètres et se découpe, pas ne se meule.
Ce qu’on ne touche pas : les faces qui portent un joint, les portées de roulement et les surfaces qui seront usinées. Une rayure de 0,2 mm sur une face d’étanchéité coûte plus cher que dix bavures laissées en place. C’est la raison pour laquelle l’ébavurage doit être défini zone par zone sur le dessin, pas globalement dans une gamme.
Les quatre méthodes, sans idéologie
| Méthode | Temps par pièce | Coût matière + main d’œuvre | Trace sur la pièce | Adaptée à |
|---|---|---|---|---|
| Manuelle (meuleuse, lime, ébavureur) | 45–90 s | 0,30–0,50 € | Rayures possibles, dépend de l’opérateur | Petites séries, reprises, formes complexes |
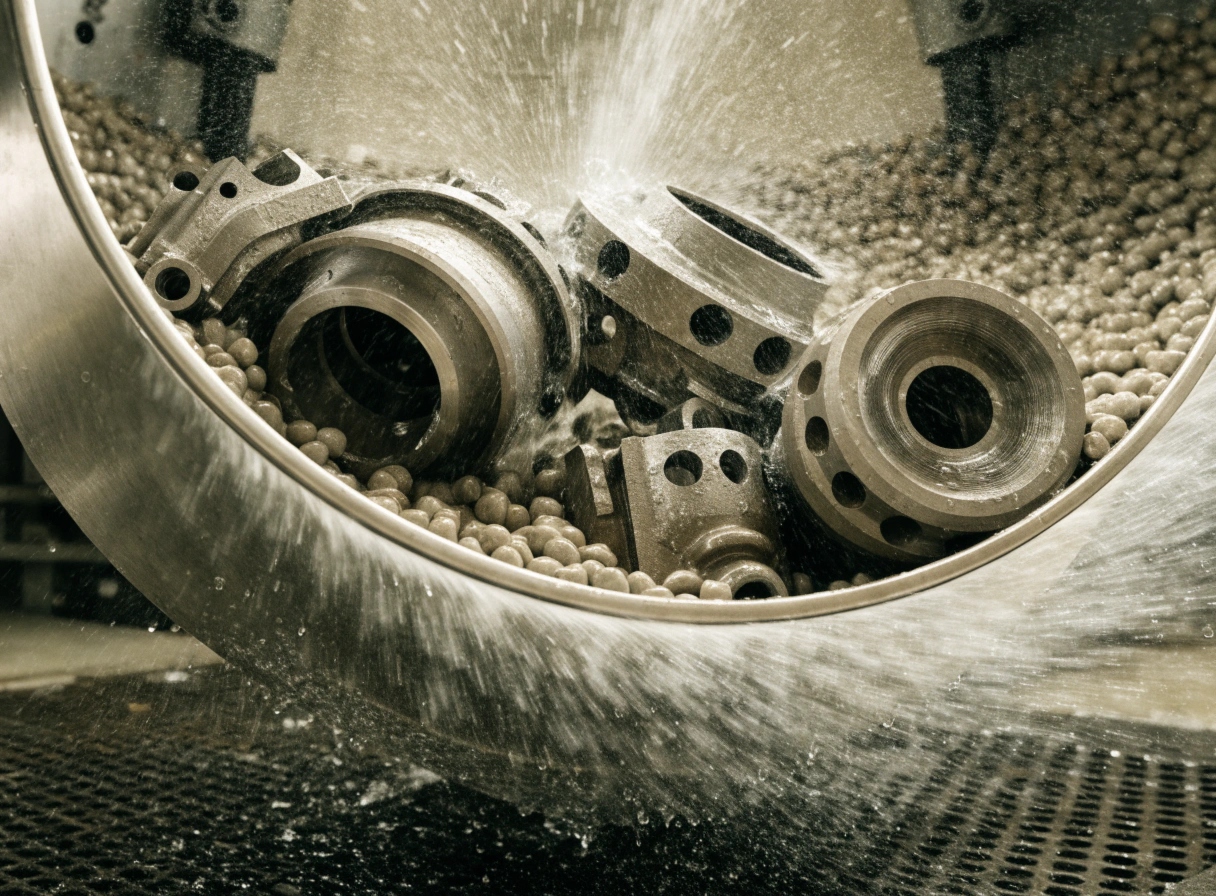
| Vibratoire (bol ou tonneau, média céramique) | en lot, 20–40 min | 0,06–0,12 € | Arrondit toutes les arêtes, y compris celles à conserver | Grandes séries de petites pièces |
| Thermique (déflagration de gaz) | 20–30 ms de cycle | 0,08–0,15 € | Aucune trace mécanique, mais effet thermique local | Bavures internes, croisements de perçages |
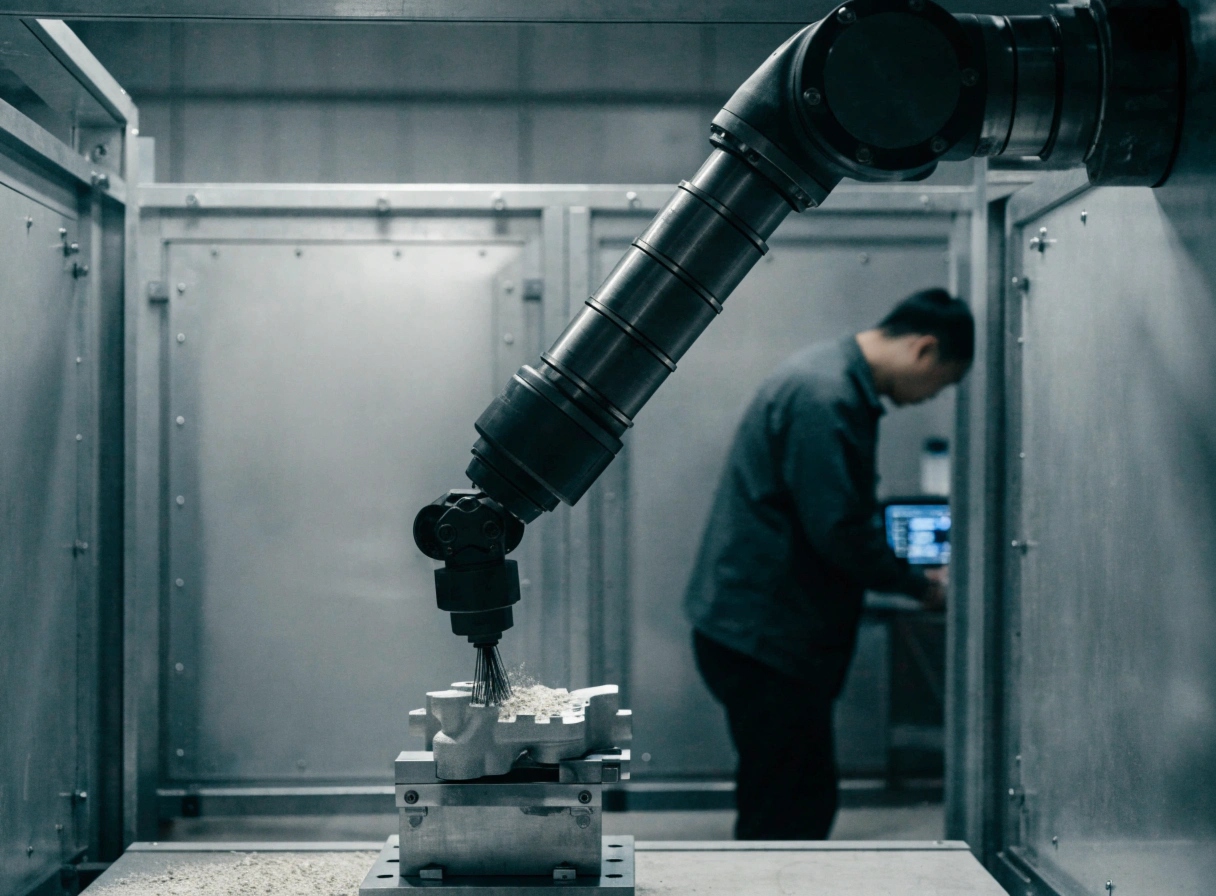
| Robot + brosse ou meule | 12–25 s | 0,10–0,20 € | Reproductible, si la trajectoire est validée | Séries moyennes à grandes, pièces bridables |
Le tableau est volontairement plat : aucune de ces méthodes n’est « la bonne ». Ce qui décide, c’est la géométrie de la bavure et la valeur de la surface en dessous.
Le vibratoire est le moins cher au kilo et le plus mal compris. Il travaille par abrasion globale : il enlève la bavure du plan de joint en même temps qu’il casse l’arête vive d’un alésage usiné et qu’il arrondit le filetage d’un insert. Sur une pièce qui part directement en peinture, c’est exactement ce qu’on veut. Sur une pièce qui sera usinée ensuite, c’est un risque de déréglage du bridage.
Le thermique est spectaculaire et souvent mal cadré. On remplit une chambre avec un mélange gaz-air, on enflamme, l’onde de pression déchire les bavures fines en quelques dizaines de millisecondes. C’est excellent pour les bavures internes inaccessibles, celles qui se forment au croisement de deux perçages ou dans une cavité fermée. En revanche, sur des parois inférieures à 2 mm, la même énergie déforme localement la pièce — et la déformation ne se voit pas, elle se mesure.
Choisir par zone, pas par pièce
| Zone | Méthode recommandée | Pourquoi |
|---|---|---|
| Plan de joint, bavure plate | Robot avec brosse, ou vibratoire si la pièce est petite | Bavure régulière, effort constant, usure d’outil prévisible |
| Évents et surépaisseurs de coulée | Découpe (scie ou presse) puis reprise manuelle | Trop d’épaisseur pour une brosse, trop irrégulier pour un robot |
| Bavures internes, croisements de perçages | Thermique | Seule méthode qui atteint la zone sans outil |
| Face d’étanchéité, portées | Aucun ébavurage mécanique — protection par gabarit | Une rayure ici annule toute l’opération |
Sur le couvercle ADC12 qui nous sert d’exemple, la solution retenue a été un poste robotisé en deux passes : brosse sur le plan de joint, puis aspiration et contrôle visuel automatisé. Le temps est passé de 70 s à 18 s, le coût de 0,42 € à 0,14 €, et le taux de rebut lié aux rayures de 1,8 % à 0,2 %. L’investissement de 45 000 € s’est amorti en quatorze mois, uniquement sur la main-d’œuvre et le rebut.
Ce que l’ébavurage change dans la cotation
Personne ne cote l’ébavurage correctement au premier devis. On ajoute une ligne « ébavurage » avec un forfait, puis on découvre en série que certaines pièces demandent deux reprises et que d’autres partent en retouche après contrôle.
La bonne pratique est de chiffrer par zone : nombre de zones à ébavurer, méthode par zone, temps unitaire, et taux de reprise constaté. C’est ce qui explique l’écart entre une pièce à 0,10 € et la même pièce à 0,45 € — et ce n’est presque jamais l’outillage qui fait la différence, c’est le nombre de zones définies sur le dessin. Le raisonnement est le même que pour les tolérances : ce qui n’est pas mesuré ne peut pas être tenu, et ce qui n’est pas défini se paie deux fois. Voir à ce sujet les tolérances serrées en moulage aluminium, dont les grades s’appuient sur la norme ISO 8062-3.
Le piège de la pièce qui « passe » visuellement
Une bavure mal enlevée laisse une arête vive qui se voit. Une bavure oubliée à l’intérieur d’une cavité ne se voit pas, et c’est celle qui part en service. Sur les pièces destinées à un circuit hydraulique ou à un carter fermé, la vérification ne peut pas être visuelle : il faut une mesure de rugosité sur les zones critiques, ou un contrôle après essai d’étanchéité.
C’est aussi la raison pour laquelle les défauts d’ébavurage finissent souvent dans la case « porosité » lors des analyses de défaillance : une particule de bavure libérée dans un conduit ressemble, sur un rapport de fuite, à une porosité traversante. La distinction se fait au microscope, pas dans un atelier. Le sujet est traité en détail dans les dix principaux défauts en fonderie sous pression, et le coût réel de ces reprises est chiffré dans les coûts cachés des projets de fonderie. Sur les méthodes de contrôle associées, le centre technique CETIM publie un programme de formation qui couvre ces vérifications en fonderie sous pression.
Questions fréquentes
L’ébavurage thermique peut-il remplacer le robot ?
Non, il le complète. Le thermique traite les bavures fines et internes, mais il ne coupe pas une amorce de masselotte de 4 mm et il ne remplace pas la découpe. L’ordre logique est : découpe, ébavurage mécanique, puis thermique si des zones internes subsistent.
Pourquoi les rayures reviennent-elles toujours sur la même face ?
Parce que le bridage y est repris d’une pièce à l’autre, ou parce que la brosse traverse la face fonctionnelle en fin de course. Dans les deux cas, c’est un problème de gabarit, pas d’opérateur. Un contrôle de trajectoire sur trois pièces suffit à le voir.
Le vibratoire est-il acceptable pour des pièces peintes ?
Oui, et c’est même l’un de ses avantages : il arrondit les arêtes que la peinture aurait du mal à couvrir. La limite est le filetage et les portées fonctionnelles, qui doivent être protégés ou masqués.
Faut-il ébavurer avant ou après usinage ?
Avant, pour ne pas rayer une surface usinée, sauf pour les bavures créées par l’usinage lui-même. Sur les pièces à forte valeur ajoutée, une reprise après usinage est souvent justifiée pour les seules zones critiques.