Por qué su paquete RFQ determina la calidad de la cotización
Una Solicitud de Cotización (RFQ — Request for Quotation) no es un documento único — es un paquete de información de ingeniería, calidad y comercial que permite a un proveedor de fundición a presión evaluar la fabricabilidad, calcular costes y proponer un plan de producción. La calidad del paquete RFQ determina tres cosas directamente: precisión de la cotización, velocidad de cotización y el número de suposiciones que el proveedor debe hacer. Las suposiciones son peligrosas en la fundición a presión — una suposición equivocada sobre aleación, tolerancia o requisitos de ensayo puede variar una cotización en 40% o más.
En EMP Tech, recibimos más de 200 paquetes RFQ por año. Los que incluyen documentación completa reciben una cotización firme dentro de 5–7 días hábiles. Los que carecen de información crítica — sin modelo 3D, tolerancias no especificadas, requisitos de ensayo no definidos — requieren 2–3 rondas de correos de aclaración que añaden 2–4 semanas al tiempo de cotización. Esta guía define el conjunto mínimo de documentación que los compradores OEM deben proporcionar para recibir una cotización de fundición a presión precisa, rápida y completa.
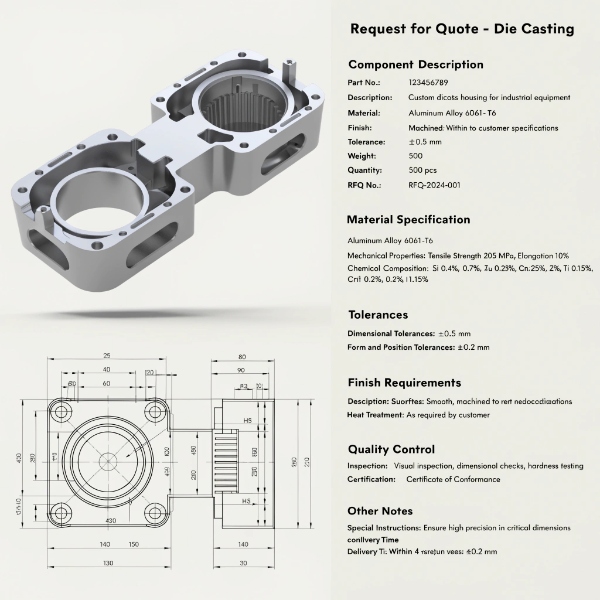
El conjunto mínimo de documentos RFQ: 10 elementos
| # | Documento / Información | Formato | Sin ello |
|---|---|---|---|
| 1 | Modelo CAD 3D | STEP, IGES o nativo (SolidWorks, CATIA) | El proveedor no puede evaluar la geometría, hacer DFM o calcular la complejidad del herramental |
| 2 | Plano 2D con tolerancias | PDF o DWG | El proveedor no puede identificar dimensiones críticas, acabado superficial o requisitos GD&T |
| 3 | Especificación de aleación | Norma ASTM, DIN o JIS | El proveedor usa ADC12 por defecto — puede no cumplir sus requisitos de resistencia o corrosión |
| 4 | Volumen anual y tamaño de lote | Unidades/año, unidades/envío | El proveedor no puede determinar número de cavidades, selección de prensa o plan logístico |
| 5 | Requisitos de calidad | IATF 16949, nivel PPAP, plan de inspección | El proveedor no puede costear el sistema de calidad, equipos de inspección o documentación |
| 6 | Especificación de tratamiento superficial | Tipo de recubrimiento, norma, espesor | El proveedor excluye el procesamiento secundario — la cotización subestima el coste total en 15–30% |
| 7 | Requisitos de ensayo | Fuga, rayos X, CMM, mecánico | El proveedor excluye los ensayos — la cotización subestima el coste y omite la verificación de equipos |
| 8 | Requisitos de embalaje y etiquetado | Especificación de embalaje, formato de etiqueta, código de barras | El proveedor usa embalaje de exportación estándar — puede no cumplir sus necesidades de entrega en línea |
| 9 | Cronograma objetivo | Fechas de inicio DFM, T1, PPAP, SOP | El proveedor no puede verificar capacidad o proponer un cronograma realista |
| 10 | Términos comerciales | Incoterms, términos de pago, propiedad de herramental | El proveedor usa EXW y 50% de anticipo — puede no corresponder a su política de compras |
Elemento 1: Modelo CAD 3D — Qué formato y nivel de detalle
Formatos aceptados
| Formato | Preferido | Notas |
|---|---|---|
| STEP (AP214 o AP242) | Sí | Universal; preserva la geometría; preferido para DFM y Moldflow |
| IGES | Aceptable | Formato antiguo; puede perder algunos datos de superficie |
| Nativo SolidWorks (.sldprt) | Sí | Si el proveedor usa SolidWorks — preserva el árbol de operaciones |
| Nativo CATIA (.CATPart) | Aceptable | Convertir a STEP si el proveedor no usa CATIA |
| STL | No | Solo malla de triángulos; insuficiente para el diseño de herramental |
| Solo 2D (PDF/DWG) | No | No se puede hacer DFM, Moldflow o programación CNC desde 2D |
Requisitos de detalle del modelo
El modelo 3D debe incluir:
- Geometría nominal — todas las características, redondeos y nervios modelados según la intención de diseño final
- Ángulos de desmoldeo — si ya están diseñados, indicarlos; si no, el proveedor propondrá durante el DFM
- Espesores de pared — visibles en vistas de sección; espesores mínimo y nominal identificables
- Preferencia de plano de partición — si el comprador tiene un plano de partición preferido (p. ej., por razones cosméticas), indicarlo en el modelo o en el plano
- Agumentos de núcleo y desmoldeos — modelar todas las características internas; no dejar al proveedor que las « averigüe »
Problemas comunes del modelo 3D
| Problema | Impacto en la cotización | Cómo evitarlo |
|---|---|---|
| Redondeos faltantes en aristas vivas | El proveedor asume radios — puede cotizar diferente a la geometría final | Modelar todos los redondeos según la intención de diseño |
| Espesor de pared inconsistente | El proveedor no puede evaluar el riesgo de porosidad — puede sobrecotizar para cubrir la incertidumbre | Asegurar transiciones ≤3:1 |
| Desmoldeos no modelados | El proveedor pasa por alto los requisitos de núcleos laterales — subestima el herramental | Modelar toda la geometría interna fielmente |
| Superficies cosméticas vs. funcionales no identificadas | El proveedor no puede diferenciar los sobreespesores de mecanizado | Anotar o codificar por color las superficies críticas en el modelo |
Elemento 2: Plano 2D — Especificación de tolerancias y GD&T
El plano 2D es donde se especifican las tolerancias, el acabado superficial y el toleranciamiento geométrico. El modelo 3D por sí solo no define tolerancias — ISO 8062 (tolerancias generales para fundiciones) proporciona tolerancias por defecto, pero la mayoría de los compradores OEM requieren tolerancias más estrictas en características críticas.
El plano debe incluir
| Elemento del plano | Qué especificar | Por qué importa para la cotización |
|---|---|---|
| Tolerancias generales | Clase ISO 8062 (p. ej., DCTG 7) o ±X mm explícito | Determina el alcance del mecanizado — tolerancia general más estricta = más operaciones CNC |
| Tolerancias de dimensiones críticas | ±0,05 mm para mecanizado, ±0,2 mm para fundido | Determina el plan de inspección CMM y los requisitos de mecanizado en una sola sujeción |
| GD&T (toleranciamiento geométrico) | Planicidad, redondez, tolerancias de posición según ISO 1101 | Planicidad ≤0,1 mm en plataformas de montaje requiere CNC 5 ejes; posición ±0,05 requiere CMM en línea |
| Acabado superficial (Ra) | Por superficie o característica | Ra 0,8 µm requiere mecanizado; Ra 1,6 µm puede ser fundido con pulido |
| Indicación del plano de partición | Ubicación preferida u obligatoria | Determina la complejidad del diseño de herramental y la rebaba potencial en superficies funcionales |
| Especificación de ángulos de desmoldeo | Desmoldeo mínimo por superficie | Desmoldeo insuficiente causa adherencia — el proveedor debe añadir coste de extracción |
| Designación de material | Aleación + norma (p. ej., EN AC-46000 / ADC12 según JIS H 5302) | Suposición errónea de aleación puede variar el coste de material en 20–30% |
| Especificación de tratamiento térmico | T5, T6 o ninguno | T6 requiere VHPDC — no todos los proveedores pueden entregar; afecta coste y plazo |
| Anotaciones de tratamiento superficial | Tipo de recubrimiento, espesor, norma | Cataforesis, pintura en polvo, anodizado tienen coste y plazo diferentes |
| Requisitos de ensayo en el plano | Presión de ensayo de fuga, criterios de aceptación de rayos X, presión de reventamiento | Determina equipos de inspección y tiempo de ciclo en la cotización |
Elemento 3: Especificación de aleación — Hacerlo bien
Aleaciones comunes de fundición a presión
| Aleación (Norma) | Si (%) | Cu (%) | Mg (%) | Resistencia a tracción (MPa) | Alargamiento (%) | Aplicación típica |
|---|---|---|---|---|---|---|
| ADC12 (JIS H 5302) | 9,5–12,0 | 1,8–3,5 | ≤0,3 | 228 | 1,5 | Carcasas de uso general, soportes |
| A380 (ASTM B85) | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3,5 | Soportes estructurales, componentes de chasis |
| AlSi10Mg (EN AC-43000) | 9,0–11,0 | ≤0,1 | 0,2–0,45 | 240 (T6) | 6 (T6) | Carcasas de batería, estructuras relevantes al choque |
| A356 (ASTM B108) | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 290 (T6) | 8 (T6) | Componentes de suspensión, fundiciones estructurales |
| EN AC-46000 (DIN EN 1706) | 9,0–11,0 | 2,6–3,6 | ≤0,3 | 240 | <1 | Equivalente europeo del ADC12 |
Qué pasa cuando la aleación no se especifica
Si la RFQ no especifica una aleación, el proveedor usará típicamente ADC12 — la aleación de fundición a presión más común y económica. Esto puede ser aceptable para carcasas de uso general, pero crea problemas para:
- Aplicaciones estructurales: El alargamiento del ADC12 es solo 1,5% — insuficiente para carcasas de batería relevantes al choque que requieren >8% de alargamiento (AlSi10Mg T6)
- Aplicaciones críticas de corrosión: El A380 tiene mejor resistencia a la corrosión que el ADC12 en entornos de agua salada
- Requisitos de tratamiento térmico T6: El ADC12 no puede ser tratado térmicamente T6 (ampollamiento del gas atrapado en HPDC estándar); el AlSi10Mg requiere VHPDC
- Clientes europeos: El EN AC-46000 es el equivalente europeo del ADC12 pero con límites de composición ligeramente diferentes — especificar por norma europea evita problemas de aduana u homologación
Implicación de coste: La elección de aleación afecta el coste de material en 5–15%, pero el mayor impacto está en la capacidad del proceso — el AlSi10Mg con T6 requiere VHPDC, lo que afecta la selección de máquina, el tiempo de ciclo y el diseño de herramental.
Elemento 4: Volumen de producción y tamaño de lote
Por qué el volumen lo determina todo
| Nivel de volumen | Número de cavidades | Tonelaje de prensa | Grado de herramental | Coste unitario |
|---|---|---|---|---|
| <10.000/año | 1 cavidad | Medio (800–1600T) | H13 estándar | El más alto (amortización de herramental domina) |
| 10.000–50.000/año | 1–2 cavidades | Medio (800–1600T) | H13 premium + nitruración | Moderado |
| 50.000–250.000/año | 2–4 cavidades | Grande (1600–2500T) | H13 premium + refrigeración conforme | Bajo |
| 250.000+/año | 4–6 cavidades | Grande (2500T+) | Premium con térmica optimizada | El más bajo |
Tamaño de lote y logística
El volumen anual por sí solo no basta. La RFQ también debe especificar:
- Tamaño de lote / cantidad de envío: Determina el embalaje, el coste logístico y el buffer de inventario
- Frecuencia de entrega: Semanal, quincenal, mensual — impulsa el almacén y la planificación
- Incoterms: FOB Shanghái, DDP Detroit, etc. — el coste logístico varía 3–8% del precio unitario según los términos
- Requisito de stock de seguridad: ¿Requiere el comprador stock buffer en el proveedor? Esto afecta el capital de trabajo y el coste
Elemento 5: Requisitos de calidad — IATF 16949, PPAP e inspección
Nivel de documentación de calidad
| Requisito | Lo que significa para la cotización | Impacto en el coste |
|---|---|---|
| Proveedor certificado IATF 16949 | El proveedor debe mantener la certificación IATF — verificable en iatfglobaloversight.org | 3–5% del precio unitario (coste del sistema de calidad) |
| PPAP Level 3 | Paquete de documentación completo — 15+ elementos | 3.000–8.000 USD puntual por número de pieza |
| PPAP Level 1 | Registro de diseño + trazado dimensional únicamente | 500–1.500 USD puntual |
| CMM en línea 100% | Cada pieza medida en dimensiones críticas | +0,50–1,50 USD/pieza |
| Prueba de estanqueidad 100% | Prueba de fuga de helio en cada carcasa sellada | +0,30–0,80 USD/pieza |
| Rayos X NDT | Muestreo o 100% — especifica criterios de aceptación | +0,20–0,50 USD/pieza (muestreo) |
| Documentación Cpk | Datos SPC continuos con Cpk ≥ 1,67 en críticas | +0,20–0,50 USD/pieza |
| Auditoría de proceso VDA 6.3 | El proveedor debe tener VDA 6.3 Clase A | Incluido en el coste del sistema IATF 16949 |
Nuestro sistema de control de calidad integra todo lo anterior — IATF 16949, VDA 6.3 Clase A, PPAP Level 3 e inspección en línea 100% con Zeiss CMM, rayos X y prueba de fuga de helio.
Elemento 6: Tratamiento superficial y procesamiento secundario
Tratamientos superficiales comunes para fundiciones a presión
| Tratamiento | Norma | Espesor | Aplicación | Impacto en el coste |
|---|---|---|---|---|
| Cataforesis | — | 20–30 µm | Carcasas de batería, piezas bajo chasis | +1–3 USD/pieza |
| Pintura en polvo | — | 60–120 µm | Soportes estructurales, carcasas cosméticas | +0,50–2 USD/pieza |
| Anodizado (Tipo II) | MIL-A-8625 | 10–25 µm | Aluminio cosmético; no para todas las aleaciones de fundición | +0,80–2,50 USD/pieza |
| Conversión cromatada | MIL-DTL-5541 | 0,5–1,5 µm | Protección anticorrosión, base de pintura | +0,20–0,50 USD/pieza |
| Chorreado / granallado | — | — | Textura cosmética, desbarbado | +0,10–0,30 USD/pieza |
| Soldadura por fricción-agitación (FSW) | — | — | Sellado de carcasa de batería, unión de fundiciones | +2–8 USD/pieza |
Requisitos de mecanizado
Si se espera que el proveedor de fundición entregue el mecanizado (CNC), la RFQ debe especificar:
- Superficies mecanizadas y tolerancias: Qué características necesitan mecanizado vs. fundido
- Acabado superficial en superficies mecanizadas: Ra 0,8, Ra 1,6, Ra 3,2 — cada uno implica operaciones de mecanizado diferentes
- Requisito de una sola sujeción: ¿Requiere la pieza todas las características críticas mecanizadas en una sola sujeción? Esto implica CNC 5 ejes y diseño de fijación
- Agujeros roscados: Diámetro de taladro, profundidad de rosca, norma de rosca (métrico, UNF)
- Desbarbado y rotura de aristas: Especificar en el plano o en la especificación
Elemento 7: Requisitos de ensayo e inspección
Especificaciones de ensayos funcionales
| Tipo de ensayo | Qué especificar | Aceptación típica | Equipo |
|---|---|---|---|
| Prueba de fuga de helio | Presión de ensayo, límite de rechazo | ≤1×10⁻⁶ mbar·L/s | Espectrómetro de masas de helio |
| Prueba de decaración de presión de aire | Presión de ensayo, tasa de fuga, tiempo de ciclo | ≤5 cc/min a 2 bar | Banco de prueba de decaración de presión |
| Prueba de presión de reventamiento | Presión de ensayo, tiempo de mantenimiento | ≥2× presión de operación sin fallo | Banco de prueba hidrostática |
| Radiografía por rayos X | Norma de aceptación, límites de tamaño de defecto | ASTM E505 Nivel A/B | Cabina de rayos X |
| Trazado dimensional (CMM) | Número de características, frecuencia | 100% en línea o muestreo 5/lote | Zeiss CMM |
| Ensayos mecánicos | Tracción, dureza, impacto | Según ASTM B557 / ISO 6892 | Máquina de ensayo universal |
| Corrosión por niebla salina | Duración, aceptación | 480 horas según ASTM B117 | Cámara de niebla salina |
Principio clave: Si los requisitos de ensayo no se indican, el proveedor cotizará al estándar mínimo (inspección por muestreo, sin prueba de estanqueidad, sin rayos X). Esto produce una cotización más baja pero crea riesgo de fallo en campo — que se convierte en un coste oculto tras el SOP, como analizamos en nuestro artículo sobre costes ocultos en proyectos de fundición a presión.
Elemento 8: Embalaje y etiquetado
Especificaciones de embalaje
| Elemento de embalaje | Qué especificar | Por defecto si no se especifica |
|---|---|---|
| Tipo de embalaje | Cartón, palet, estantería retornable | Cartón de exportación + palet de madera |
| Piezas por contenedor | Cantidad por cartón / palet | El proveedor determina según el tamaño de pieza |
| Interfoliado / separación | Papel, separador de plástico, inserto de espuma | Interfoliado de papel |
| Contenido de etiqueta | Número de pieza, cantidad, código de fecha, número de lote | Etiqueta de envío estándar |
| Formato de código de barras | Code 128, QR, Data Matrix | Sin código de barras |
| Contenedor retornable | Si estantería reutilizable — dimensiones, peso, logística de retorno | Embalaje de un solo uso |
| Entrega en línea | KANBAN, secuenciado, directo al montaje | Envío a granel al almacén |
Elemento 9: Cronograma objetivo
Expectativas realistas de cronograma
| Hito | Duración típica (desde RFQ) | Depende de |
|---|---|---|
| Cotización | 5–7 días hábiles (RFQ completa) | Completitud de la RFQ |
| DFM + Moldflow | 3 semanas (desde el pedido) | Complejidad de pieza |
| Diseño y fabricación de herramental | 6–8 semanas | Complejidad, número de cavidades |
| T1 tiro de prueba | Semana 10–11 | Finalización de herramental |
| Optimización T2/T3 | Semana 12–14 | Número de iteraciones |
| Presentación PPAP | Semana 14–16 | Completitud de documentación |
| SOP (inicio de producción) | Semana 16–20 | Aprobación PPAP + escalado |
Qué proporcionar en la RFQ:
- Fecha objetivo de SOP: ¿Cuándo debe llegar el primer envío de producción?
- Fecha objetivo de PPAP: ¿Cuándo debe presentarse el PPAP?
- Fecha objetivo de T1: ¿Cuándo necesita las primeras muestras para ensayo?
- Restricciones estrictas: ¿Hay fechas inamovibles dictadas por el lanzamiento del vehículo, un plazo regulatorio o un compromiso con el cliente?
Si se proporcionan estas fechas, el proveedor puede verificar la capacidad y proponer un cronograma realista. Si no, el proveedor cotiza con plazos estándar, que pueden no ajustarse al cronograma del programa — provocando una recotización tras descubrirse el conflicto de calendario.
Elemento 10: Términos comerciales
| Elemento comercial | Opciones | Por defecto si no se especifica |
|---|---|---|
| Incoterms | FOB, CIF, DAP, DDP | EXW (Ex Works) |
| Términos de pago | Net 30, Net 60, LC, 30% anticipo | 50% anticipo + saldo antes del envío |
| Pago de herramental | Amortizado en el precio unitario, pago puntual, 50/50 | Pago puntual con el primer pedido |
| Propiedad de herramental | Propiedad del comprador, del proveedor, compartida | Propiedad del proveedor |
| Duración del contrato | 1 año, 2 años, vida del proyecto | 1 año |
| Cláusula de ajuste de precio | Vinculada al índice LME del aluminio, fija por contrato | Fija por 12 meses |
| Compromiso de volumen | Volumen anual mínimo | Sin compromiso (precio unitario más alto) |
Lagunas RFQ comunes que retrasan la cotización 2–4 semanas
En nuestra experiencia revisando más de 200 paquetes RFQ por año, las siguientes lagunas son las causas más comunes de retraso en la cotización:
| Laguna | Frecuencia | Impacto | Solución |
|---|---|---|---|
| Sin modelo 3D (solo plano 2D) | 15% de las RFQ | No se puede hacer DFM o Moldflow; la cotización es solo estimación | Proporcionar archivo STEP |
| Tolerancias no especificadas en el plano | 30% de las RFQ | El proveedor asume valores ISO 8062 por defecto — pueden no corresponder a los requisitos | Especificar tolerancias críticas explícitamente |
| Aleación no especificada | 20% de las RFQ | El proveedor usa ADC12; puede no cumplir los requisitos funcionales | Especificar aleación + norma |
| Requisitos de ensayo no definidos | 40% de las RFQ | El proveedor cotiza inspección mínima; riesgo de fallo de campo tras SOP | Especificar requisitos de fuga, rayos X, CMM |
| Volumen anual no indicado | 10% de las RFQ | No se puede determinar número de cavidades o grado de herramental | Indicar volumen anual + tamaño de lote |
| Tratamiento superficial no especificado | 25% de las RFQ | Cotización sin cataforesis/pintura — subestima el coste total 15–30% | Especificar tipo de recubrimiento y norma |
| Sin cronograma objetivo | 35% de las RFQ | El proveedor cotiza con plazo estándar; puede no ajustarse al cronograma del programa | Proporcionar fecha objetivo de SOP |
| Términos comerciales no definidos | 50% de las RFQ | Los términos por defecto pueden no corresponder a la política de compras | Indicar Incoterms, pago, propiedad de herramental |
Plantilla de checklist RFQ
Antes de enviar una RFQ a un proveedor de fundición a presión, verifique que se incluya lo siguiente:
Documentos de ingeniería (5 elementos)
- [ ] Modelo CAD 3D en formato STEP (o nativo SolidWorks/CATIA)
- [ ] Plano 2D con todas las tolerancias, GD&T y anotaciones de acabado superficial
- [ ] Especificación de aleación con referencia de norma (p. ej., ADC12 según JIS H 5302)
- [ ] Especificación de tratamiento térmico (T5, T6 o ninguno)
- [ ] Especificación de tratamiento superficial (tipo de recubrimiento, espesor, norma)
Producción y logística (3 elementos)
- [ ] Volumen de producción anual (unidades/año)
- [ ] Tamaño de lote y frecuencia de entrega
- [ ] Incoterms y destino de entrega
Requisitos de calidad (4 elementos)
- [ ] Requisito de sistema de calidad (IATF 16949, VDA 6.3)
- [ ] Nivel PPAP (Level 1, 2 o 3)
- [ ] Requisitos de inspección (frecuencia CMM, muestreo rayos X, prueba de estanqueidad)
- [ ] Objetivo Cpk en dimensiones críticas (≥1,67 típico)
Requisitos de ensayo (3 elementos)
- [ ] Especificación de prueba de estanqueidad (presión, límite de rechazo)
- [ ] Criterios de aceptación de rayos X (tamaño de defecto, norma)
- [ ] Requisitos de ensayos funcionales (reventamiento, fatiga, corrosión)
Comercial (3 elementos)
- [ ] Cronograma objetivo (fechas T1, PPAP, SOP)
- [ ] Términos de pago y propiedad de herramental
- [ ] Requisitos de embalaje y etiquetado
Total: 18 elementos. Una RFQ completa con los 18 elementos recibe una cotización firme y detallada dentro de 5–7 días hábiles. Una RFQ que carezca de 3+ elementos típicamente requiere 2–4 semanas de aclaración antes de que se pueda emitir una cotización firme.
Cómo procesamos su RFQ
Cuando envía un paquete RFQ completo a EMP Tech, nuestro proceso interno sigue estos pasos:
- Revisión de recepción RFQ (Día 1): Ingeniería revisa la completitud — cualquier laguna se identifica y se comunica dentro de 24 horas
- Análisis de viabilidad DFM (Día 2–3): Nuestro equipo de ingeniería realiza una revisión DFM preliminar sobre el modelo 3D para identificar problemas de fabricabilidad — este es un servicio de valor añadido, no un ítem facturable
- Pre-evaluación Moldflow (Día 3–4): Si la pieza tiene geometría compleja, realizamos una simulación de llenado preliminar para verificar la fundibilidad — esto identifica riesgos de entrada y porosidad antes de cotizar
- Cálculo de costes (Día 4–5): Material, herramental, CNC, tratamiento superficial, ensayos, embalaje y costes logísticos se calculan y validan
- Emisión de cotización (Día 5–7): Cotización firme emitida con coste de herramental, precio unitario (a 3 niveles de volumen), plazo y plan de calidad
Una revisión DFM estructurada puede eliminar el 60–80% de los defectos potenciales antes del herramental — por eso invertimos en este análisis antes de la cotización, como explicamos en nuestro artículo sobre cómo el análisis DFM reduce los defectos de fundición a presión. Nuestro equipo de soluciones de fundición a presión para VE está listo para revisar su RFQ y proporcionar una cotización detallada.
Preguntas frecuentes
P: ¿Qué documentos necesito enviar para una cotización de fundición a presión?
R: El conjunto mínimo de documentos es: modelo CAD 3D (formato STEP), plano 2D con tolerancias y GD&T, especificación de aleación con referencia de norma, volumen anual y tamaño de lote, requisitos de calidad (IATF 16949, nivel PPAP), especificación de tratamiento superficial, requisitos de ensayo, requisitos de embalaje, cronograma objetivo y términos comerciales. Una RFQ con los 18 elementos de la checklist recibe una cotización firme dentro de 5–7 días hábiles.
P: ¿Qué tan rápido puedo obtener una cotización de fundición a presión?
R: Con un paquete RFQ completo (los 18 elementos), 5–7 días hábiles. Los elementos faltantes desencadenan rondas de aclaración que añaden 2–4 semanas. El retraso más común es la falta de modelo 3D (solo 2D), tolerancias no especificadas y requisitos de ensayo no definidos.
P: ¿Puedo obtener una cotización con solo un modelo 3D y sin plano 2D?
R: Puede obtener una estimación preliminar, pero no una cotización firme. Sin plano 2D, el proveedor no puede identificar tolerancias críticas, requisitos de acabado superficial o anotaciones GD&T — y debe hacer suposiciones que pueden invalidar la cotización cuando llegue el plano.
P: ¿Qué pasa si no especifico la aleación en mi RFQ?
R: El proveedor usará típicamente ADC12 (JIS H 5302), la aleación de fundición a presión más común y económica. Esto puede ser aceptable para carcasas de uso general, pero crea problemas para aplicaciones estructurales (alargamiento del ADC12 = 1,5% solo), requisitos de tratamiento térmico T6 (el ADC12 se ampolla con T6) u homologación europea (EN AC-46000 tiene límites de composición diferentes).
P: ¿Por qué el proveedor necesita conocer mi volumen anual para una cotización?
R: El volumen anual determina el número de cavidades (1 vs. 4 cavidades), la selección de tonelaje de prensa, el grado de herramental (H13 estándar vs. premium con refrigeración conforme) y la amortización de herramental por pieza. Una cotización para 10.000 piezas/año y otra para 250.000 piezas/año para la misma pieza diferirán en 40–60% en precio unitario debido a estos factores.