什么是压铸中的搅拌摩擦焊?
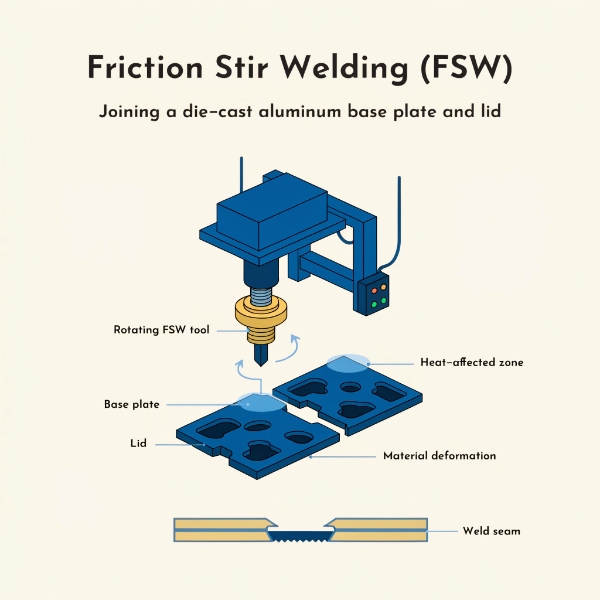
搅拌摩擦焊(Friction Stir Welding, FSW)在压铸中的应用是一种固态连接工艺:一个旋转的非消耗式工具沿两个压铸铝组件之间的焊缝行进——通常是铸件底板与轧制或铸造盖板——通过摩擦产热使金属塑性化但不熔化,然后机械搅拌材料,锻造出均质、无空隙的接头。与 MIG、TIG 或激光焊接不同,FSW 完全在铝熔点(660°C)以下工作,焊核温度通常为 400–480°C,从而消除了气孔、飞溅和热变形。
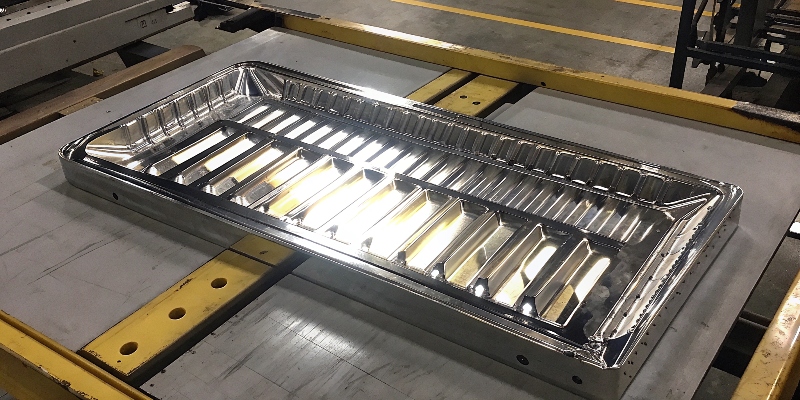
在压铸应用中,FSW 的主要目的是密封含有集成冷却水道或电子器件的铸件壳体。该工艺使水冷 EV 逆变器壳体、电机壳体和电池托盘组件的制造成为可能——铸件底板上铸有内部冷却液通道,需用盖板密封以形成防漏组件。
FSW 原理:固态连接机制
FSW 工艺使用一种专门设计的工具,包含两个部分:在表面滑行的轴肩和穿透焊缝线的搅拌针(探针)。该机制分四个阶段进行:
| 阶段 | 过程 | 温度 | 持续时间 |
|---|---|---|---|
| 1. 下压 | 旋转工具穿透焊缝线,产生摩擦热 | 200–300°C | 3–5 秒 |
| 2. 保持 | 工具保持位置,热量累积使材料塑性化 | 350–420°C | 2–4 秒 |
| 3. 行进 | 工具沿焊缝移动,搅拌塑性化金属 | 400–480°C | 10–60 秒(取决于长度) |
| 4. 退出 | 工具退出,留下固态锻造接头 | 冷却至室温 | 5–10 秒 |
关键在于金属从不熔化。在 400–480°C 时,铝变得足够软以塑性变形,但保持固态晶体结构。旋转搅拌针在分子晶粒层面机械混合两个表面,产生的锻造接头:
- 无空隙——不发生熔化,故无气体吸收
- 气孔免疫——FSW 不受压铸母材中气孔影响,因为其在熔点以下工作,气体不膨胀
- 低变形——热输入比 TIG 焊低 60-80%,保持尺寸精度
何时使用 FSW:5 大应用场景
场景一:密封水冷 EV 逆变器壳体
带集成冷却液通道的 EV 逆变器壳体需要一块盖板来密封冷却通道。盖板须在 90°C 持续工作温度下承受 2–3 bar 冷却液压力,热循环从 -40°C 到 +105°C。FSW 是行业标准密封方法,因为它达到的氦气泄漏率低于 1×10⁻³ mbar·L/s——而 MIG 和 TIG 焊因焊缝气孔,通常有 8–15% 的泄漏不合格率。
在 EMP Tech,我们使用 FSW 密封 converter housing(转换器壳体)组件,泄漏率低于 1×10⁻³ mbar·L/s,防护等级 IP67 和 IP69K。正如我们在关于搅拌摩擦焊确保 EV 控制单元壳体密封性和耐久性的文章中所述,FSW 焊缝成为母材的一部分,消除了垫圈老化和密封胶退化,覆盖车辆 15 年全生命周期。
场景二:密封 EV 电机壳体冷却水套
EV 牵引电机壳体越来越多地集成水套用于定子冷却。冷却水套在 HPDC 工艺中铸入壳体,但水道在定子安装后需用盖板密封。FSW 密封此接头时不会产生内部飞边或碎屑堵塞冷却液流——这是相对于 MIG 焊的关键优势,后者会在冷却通道内产生飞溅。
对于 drive motor housing(驱动电机壳体)应用,FSW 密封的冷却水套达到:
- 耐爆压力:1.5 MPa 最低(典型规格:1.0 MPa)
- 疲劳寿命:>500,000 次热循环(等效 15 年车辆寿命)
- 氦气泄漏率:<1×10⁻³ mbar·L/s,100% 生产件全检
场景三:电池托盘冷却通道密封
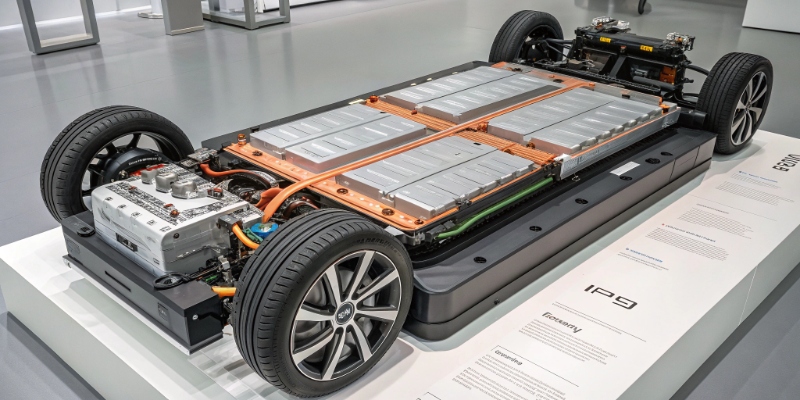
电池包冷却板通常由压铸铝托盘和集成蛇形冷却通道组成,用平板密封。FSW 已成为电池托盘焊缝的生产标准,因为它达到的泄漏率低于 1×10⁻⁷ mbar·L/s——比典型逆变器壳体规格严一个数量级。MIG 和 TIG 焊在薄铝电池托盘上的泄漏不合格率为 8–15%;FSW 在生产中常规达到 <0.1% 的不合格率。
场景四:配电单元(PDU)气密性密封
PDU 壳体管理高压配电(400V/800V),需要气密性密封以防止电弧和潮气侵入。FSW 提供连续的、电气导电的、无间隙的接头,确保壳体焊缝上 EMI 屏蔽的一致性——这是粘接接头或垫圈密封接头无法比拟的能力。
场景五:5G 通信基站 RRU 壳体密封
5G 宏基站远程射频单元(RRU)壳体需在 20 年户外寿命中密封防 IP65 级环境侵入。FSW 完全消除了垫圈退化路径,创建了一体式壳体,使热膨胀在整个结构上均匀分布——对于暴露在 -40°C 至 +55°C 环境循环中的壳体至关重要。
为何使用 FSW:相对于替代密封方法的优势
FSW vs. MIG / TIG 焊
| 对比维度 | FSW | MIG / TIG 焊 |
|---|---|---|
| 工艺状态 | 固态(不熔化) | 熔焊(熔化母材) |
| 焊接温度 | 400–480°C | 660–2,300°C |
| 焊缝气孔 | 无(不熔化=无气体吸收) | 常见(氢气和气体气孔) |
| 热变形 | 低(热输入少 60-80%) | 高(薄壁翘曲) |
| 泄漏不合格率(生产) | <0.1% | 8–15% |
| 接头强度 vs. 母材 | 75–90%(压铸合金) | 50–70%(热影响区弱化) |
| 母材气孔影响 | 免疫(固态工艺) | 恶化(熔化时气体膨胀) |
| 内部飞溅/碎屑 | 无 | 有(堵塞冷却通道) |
| 自动化适配性 | 优秀(CNC 控制) | 中等(需熟练焊工) |
| 焊后加工需求 | 极少 | 常需(打磨飞溅、校平) |
最重要的优势是气孔免疫力。压铸铝天然含有 0.5–3% 的气孔体积分数。当 MIG 或 TIG 焊熔化这些材料时,被困气体膨胀,在焊缝中产生更大的气孔和气泡。FSW 在熔点以下工作,现有气孔不膨胀——固态锻造工艺甚至在工具下压力下部分闭合已有气孔。
FSW vs. 垫圈和密封胶
| 对比维度 | FSW | 垫圈 / 密封胶 |
|---|---|---|
| 密封退化时间 | 无(一体式焊缝) | 垫圈老化、硬化和蠕变 |
| 热循环耐受性 | 均匀膨胀(无差异) | 差异膨胀松动密封 |
| 可达泄漏率 | <1×10⁻³ mbar·L/s | 典型 1×10⁻¹ mbar·L/s |
| 现场寿命 | 15+ 年(车辆寿命) | 5–10 年需更换垫圈 |
| 机械强度 | 焊缝≥母材 75% | 无结构贡献 |
| EMI 屏蔽连续性 | 连续导电接头 | 垫圈断开电气路径 |
FSW vs. 钎焊
| 对比维度 | FSW | 钎焊 |
|---|---|---|
| 接头类型 | 锻造连接(同种材料) | 填充材料连接(异种合金) |
| 耐腐蚀性 | 优秀(无电偶偶对) | 填充界面电偶腐蚀风险 |
| 耐压能力 | 1.5 MPa 爆破(已测试) | 典型 0.8–1.2 MPa |
| 工艺温度 | 400–480°C | 580–620°C(接近熔点) |
| 长期耐压稳定性 | 无退化 | 填充材料在热循环下可能退化 |
压铸合金在 FSW 中的表现:材料考量
不同压铸合金在 FSW 中表现差异显著。硅含量和铸造孔隙率严重影响焊缝质量和工具磨损:
| 合金 | 硅含量 (%) | FSW 接头强度 (vs. 母材) | 工具磨损风险 | 焊后表面质量 |
|---|---|---|---|---|
| ADC12 | 9.5–12 | 76–80% | 高(Si 颗粒磨蚀) | 易产生氧化皮 |
| A380 | 7.5–9.5 | 75–85% | 中至高 | 标准氧化层 |
| A360 | 9–10 | 80–88% | 低至中 | 焊后最洁净 |
| AlSi10Mg (Silafont-36) | 9–11 | 85–90% | 中 | 良好 |
| Castasil-37 | ~7 | 85–92% | 低 | 非常好 |
关键材料考量:
ADC12 的工具磨损风险最高,因为其高硅含量(9.5–12%)产生磨蚀性 Si 颗粒,侵蚀 FSW 工具。需要钨铼或 PCBN(聚晶立方氮化硼)工具,工具寿命通常为每把 200–500 米焊缝长度。
AlSi10Mg(Silafont-36) 达到焊缝强度(母材的 85–90%)和工具寿命的最佳平衡,是 FSW 密封壳体的首选合金。
母材气孔不会直接造成 FSW 焊缝缺陷——但高孔隙率(>3%)会降低接头的有效截面积,应通过 VHPDC 控制。我们的质量控制系统在焊接前验证 FSW 焊缝面的孔隙率低于 0.8%。
压铸铝的 FSW 工艺参数
在压铸铝上实现一致的 FSW 焊缝质量需要对四个主要参数的严格控制:
| 参数 | 压铸铝合金典型范围 | 偏差影响 |
|---|---|---|
| 工具转速 | 800–1,500 RPM | 过低:塑化不充分,未结合。过高:飞边产生,工具磨损 |
| 行进速度 | 60–200 mm/min | 过低:过热软化。过高:搅拌不充分,隧道缺陷 |
| 下压力(Z 轴) | 8–25 kN | 过低:空隙形成。过高:工具断裂,过度飞边 |
| 下压深度 | 表面下 0.1–0.3 mm | 过浅:根部缺陷。过深:表面飞边,工具损伤 |
ADC12 压铸铝的优化参数(基于已发表研究):
- 工具转速:800 RPM
- 行进速度:60 mm/min(1.0 mm/s)
- 下压力:12.3 kN
- 下压量:0.1 mm
- 接头抗拉强度:203 MPa(母材的 76%)
对于 AlSi10Mg 压铸,因合金延展性更好,优化参数向更高行进速度偏移:
- 工具转速:1,200 RPM
- 行进速度:150 mm/min(2.5 mm/s)
- 下压力:15 kN
- 接头抗拉强度:260 MPa(母材的 85%)
何时不使用 FSW:局限性和替代方案
FSW 不是万能方案。它在特定场景下存在局限,使替代方法更具优势:
局限一:接头几何约束
FSW 需要从一侧接近平面或缓曲面。复杂的 3D 几何、内部圆柱形接头或多轴焊缝难以或无法实现。对于内部管-壳接头,电子束焊或激光焊可能更合适。
局限二:工具可达性和夹具
FSW 工具需要无障碍接近路径和刚性夹具以抵抗 8–25 kN 下压力。小壳体(<100 mm)可能没有足够的平面用于有效夹紧。在这种情况下,带 O 型圈的螺纹堵头或粘接可能更实际。
局限三:材料厚度范围
FSW 对 1.5–10 mm 壁厚最有效。低于 1.5 mm,工具轴肩容易使材料过度变薄;高于 10 mm,单道焊需要非常高的力和专用工具。对于很厚的截面(>10 mm),窄间隙 MIG 或电子束焊可能更合适。
局限四:退出孔
FSW 在工具退出处留下一个"匙孔"。这必须在接头设计中予以考虑——将退出孔布置在非关键区域,使用可收缩搅拌针工具,或用塞焊填补匙孔。
局限五:高硅合金的工具成本
焊接 ADC12(高硅含量)的 FSW 工具成本为每把 500–2,000 美元,使用寿命 200–500 米焊缝。对于超高产量生产,此工具成本由 <0.1% 泄漏不合格率证明合理。对于小批量或原型件,工具成本可能使 MIG 焊更经济,尽管不合格率更高。
质量保证:FSW 焊缝如何验证
在 IATF 16949 认证生产中,每条 FSW 焊缝通过过程监控和焊后检测的组合进行验证:
| 检测方法 | 检测内容 | 生产比例 |
|---|---|---|
| 实时力/扭矩监控 | 工具磨损、结合不充分、空隙 | 100%(在线) |
| 氦气检漏 | 任何贯穿性泄漏路径 | 100%(在线) |
| X 光射线检测 | 内部空隙、隧道缺陷、根部缺陷 | 抽样(每 50 件 1 件) |
| 截面金相分析 | 焊核几何形状、结合线完整性 | PPAP + 季度 |
| 拉伸测试(试样) | 接头强度 vs. 母材 | PPAP + 年度 |
| 爆破压力测试 | 冷却通道结构完整性 | PPAP + 年度 |
常见问题
问:FSW 能焊接有气孔的压铸铝吗?
答:可以。FSW 是在熔点以下工作的固态工艺,因此压铸母材中现有的气体气孔不会膨胀或产生新缺陷。工具下压力甚至在接头面部分闭合已有气孔。这是 FSW 在压铸铝上优于 MIG/TIG 焊的主要原因。
问:FSW 在压铸铝壳体上能达到什么泄漏率?
答:FSW 常规达到压铸铝壳体氦气泄漏率低于 1×10⁻³ mbar·L/s,生产不合格率低于 0.1%。对于电池托盘冷却板应用,可达到低于 1×10⁻⁷ mbar·L/s 的泄漏率。MIG 和 TIG 焊在相同几何上通常有 8–15% 的不合格率。
问:焊接 ADC12 压铸件时 FSW 工具能用多久?
答:对于 ADC12(高硅含量),钨铼或 PCBN 工具使用寿命约 200–500 米焊缝长度。对于 AlSi10Mg,工具寿命可延至 500–1,000 米。工具磨损通过扭矩趋势数据监控,在质量退化前安排更换。
问:FSW 相比垫圈密封经济吗?
答:对于高产量(>10,000 件/年),FSW 在产品全生命周期内比垫圈密封更经济。虽然初始工装和设备投资较高,但消除垫圈更换、检漏返工和现场质保索赔后,5 年生产期间总持有成本降低 30–50%。
问:FSW 能用于所有压铸铝合金吗?
答:FSW 可焊接所有常见压铸铝合金(ADC12、A380、A360、AlSi10Mg、Castasil-37)。但硅含量较高的合金(>10% Si)会导致更快的工具磨损和较粗糙的焊后表面。AlSi10Mg 和 Castasil-37 提供焊缝质量和工具寿命的最佳组合。