Aperçu du projet
| Paramètre | Détail |
|---|---|
| Pièce | Carter d’onduleur/convertisseur DC-DC pour VE |
| Alliage | AlSi10Mg (Silafont-36) |
| Épaisseur de paroi min. | 1,2 mm (nominale 1,5 mm dans les zones environnantes) |
| Poids de la pièce | 2,8 kg (référence : 3,5 kg) |
| Dimensions | 320 × 210 × 95 mm |
| Volume annuel | 180.000 unités |
| Machine | 1.250T VHPDC avec système sous vide |
| Client | Intégrateur de groupe motopropulseur VE Tier-1 |
| Chronologie | Démarrage DFM → approbation PPAP : 22 semaines |
Le défi : Pourquoi une paroi de 1,2 mm n’est pas « simplement plus fine »
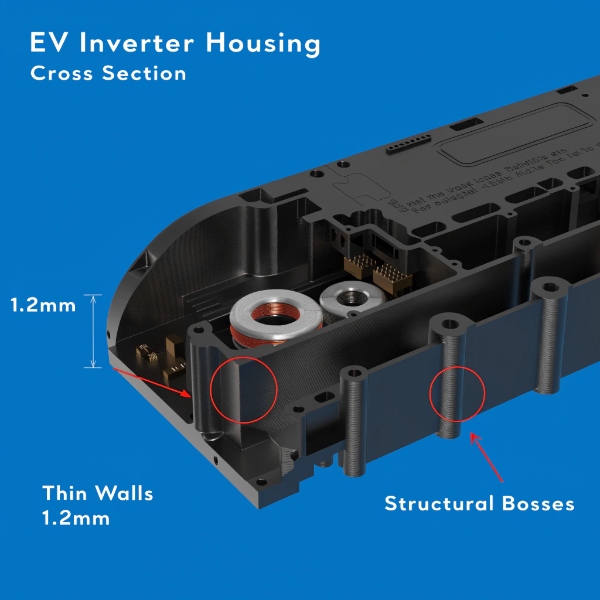
L’équipe de conception du client a spécifié une paroi de 1,2 mm sur la section de couvercle supérieur du carter d’onduleur pour s’adapter à l’encomrement d’un module de puissance empilé. Cela se situe en dessous du seuil conventionnel de paroi fine de 1,5 mm en HPDC automobile — une zone où l’aluminium fondu se solidifie avant que la cavité ne soit entièrement remplie, et où la marge entre succès et échec catastrophique se réduit considérablement.
En HPDC aluminium automobile, les parois de 1,5–2,5 mm sont considérées comme de la gamme paroi fine. En dessous de 1,5 mm, le projet devient extrêmement sensible à la longueur d’écoulement, la position d’attaque, le dégazage, la température du moule et le minutage du vide — comme nous l’expliquons dans notre guide de moulage sous pression d’aluminium à paroi fine, où nous définissons la paroi fine non pas par un seul chiffre mais par le système complet de chemin de remplissage, d’équilibre thermique et de géométrie structurelle.
La paroi de 1,2 mm couvrait environ 35% de la surface de la pièce, concentrée sur la face du couvercle supérieur où le module de puissance était monté. Les parois restantes étaient des sections structurelles de 2,0–2,5 mm. Cela a créé un défi de transition fin-épais majeur.
Analyse des échecs : Trois itérations d’essais de moulage
Itération 1 : Coupure à froid et manque de matière (Essai d’outil T1)
Le premier essai utilisait une conception d’attaque standard avec deux entrées sur le bord long et un placement d’excédent conventionnel. Les résultats étaient prévisibles pour une paroi de 1,2 mm :
| Défaut | Emplacement | Cause racine |
|---|---|---|
| Coupure à froid (soudure visible) | Centre de la paroi 1,2 mm | Deux fronts métalliques se sont rencontrés à 615°C — 55°C sous le liquidus |
| Manque de matière (remplissage incomplet) | Coin supérieur, 280 mm de l’attaque | Ratio longueur d’écoulement/épaisseur dépassait 230:1 |
| Porosité gazeuse | Zone de surface d’étanchéité | Activation du vide 0,08s trop tardive — air emprisonné avant fin de remplissage |
| Plis de surface à froid | Bords d’excédent proches | Température du moule 145°C en zone de paroi fine (cible : 180°C) |
Le ratio longueur d’écoulement/épaisseur de 230:1 était l’échec critique. Pour AlSi10Mg à températures de moule standards (150–180°C), le maximum pratique est d’environ 150:1. À 230:1, la fonte avait perdu trop de chaleur pour compléter le remplissage avant solidification.
Itération 2 : Gauchissement et défaut d’étanchéité (Essai d’outil T2)
La deuxième itération a ajouté trois attaques supplémentaires plus proches de la zone de paroi fine et augmenté la température du moule à 200°C localement. Le remplissage s’est amélioré — les coupures à froid ont disparu — mais deux nouveaux défauts sont apparus :
| Défaut | Mesure | Cause racine |
|---|---|---|
| Gauchissement (planéité du couvercle) | 0,35 mm/100 mm (spec : 0,10 mm) | Gradient thermique : paroi fine solidifiée à 0,3s, boss épais à 2,1s — 1,8s de différentiel |
| Défaut d’étanchéité (test hélium) | 5×10⁻⁵ mbar·L/s (spec : 1×10⁻⁶) | Porosité gazeuse exposée à la surface d’étanchéité après usinage CNC |
| Retassure | À jonction nervure-paroi | Racine de nervure (3,5 mm) adjacente à paroi 1,2 mm créant point chaud local |
Le gauchissement était le problème le plus fondamental. Le différentiel de solidification de 1,8 seconde entre la paroi fine et le boss épais a créé une contrainte thermique emprisonnée qui a fait déformer la pièce lors de l’éjection. C’est un mode de défaillance classique des parois fines — que nous détaillons dans notre article sur l’analyse DFM pour réduire les défauts de moulage, où nous montrons que la gestion du gradient thermique — et non l’épaisseur de paroi seule — détermine si une pièce à paroi fine conservera sa planéité après éjection.
Itération 3 : Rétrécissement de la fenêtre de processus (Essai d’outil T3)
La troisième itération a tenté de résoudre le gauchissement en ajoutant des canaux de refroidissement conformes près des boss épais pour accélérer leur vitesse de solidification. Cela a réduit le gradient thermique à 0,9s — mais la fenêtre de processus est devenue si étroite que toute variation de température de moule (±10°C) ou de température de métal (±5°C) ramenait la pièce en échec de coupure à froid ou de gauchissement.
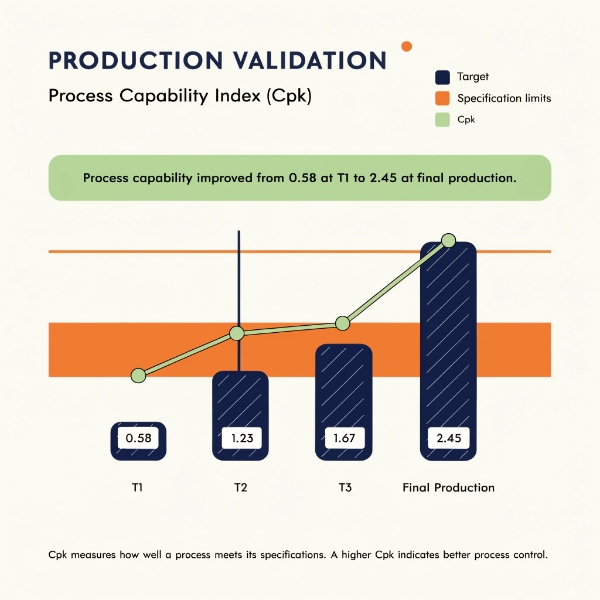
L’équipe de contrôle qualité a signalé cela comme une condition de production instable : le Cpk sur la planéité était de 1,12 — bien en dessous de l’exigence IATF 16949 de 1,33.
La solution : DFM intégré + ingénierie de processus
Étape 1 : Refonte du système d’attaque
Nous avons abandonné l’approche d’attaque de bord entièrement et implémenté une attaque en éventail pleine largeur sur le bord court de la zone de paroi fine. Cela a réduit le ratio longueur d’écoulement/épaisseur de 230:1 à 95:1 — bien dans la plage de sécurité pour AlSi10Mg à 180°C de température de moule.
| Paramètre d’attaque | T1 (Échec) | T3 (Marginal) | Conception finale |
|---|---|---|---|
| Type d’attaque | Bord, 2 entrées | Bord, 5 entrées | Éventail, pleine largeur |
| Ratio longueur:épaisseur | 230:1 | 160:1 | 95:1 |
| Vitesse d’attaque | 52 m/s | 48 m/s | 38 m/s |
| Temps de remplissage | 0,045s | 0,038s | 0,062s |
L’attaque en éventail a augmenté le temps de remplissage à 0,062s mais a réduit la vitesse d’attaque à 38 m/s. Cela semble contre-intuitif — remplissage plus lent pour les parois fines — mais l’observation clé était que l’attaque en éventail créait un front de fonte unifié qui atteignait toute la zone de paroi fine simultanément, éliminant entièrement la condition de coupure à froid à deux fronts.
Étape 2 : Refroidissement conforme + redéfinition du minutage du vide
Nous avons redéfini la gestion thermique du moule avec des canaux de refroidissement conformes (insert imprimé en 3D) ciblant les zones de boss épais, réduisant leur temps de solidification de 2,1s à 1,2s. La zone de paroi fine a été maintenue à 185°C de température de moule en utilisant un circuit de refroidissement séparé.
Simultanément, nous avons redéfini le minutage du vide. Le système original activait le vide au début du tir et le maintenait pendant le remplissage — mais la mesure du vide montrait que la pression de cavité ne descendait qu’à 120 mbar avant que le remplissage n’atteigne la zone de paroi fine. Nous avons repositionné les évents de vide à l’extrémité de la section de paroi fine et ajouté un deuxième canal de vide. Cela a réduit la pression de cavité à 35 mbar et déplacé la porosité gazeuse loin de la surface d’étanchéité.
Étape 3 : Stratégie d’excédents et de dégazage
Le placement des excédents a été redéfini sur la base des résultats de simulation Moldflow. Les excédents originaux étaient au plan de joint — pratiques pour l’outillage mais dans la zone de dernier remplissage. Nous avons déplacé les excéderts vers la surface supérieure de la section de paroi fine, directement à la fin du remplissage. Cela a assuré que tout piège de gaz soit tiré dans l’excédent plutôt qu’emprisonné dans la zone de surface d’étanchéité.
Étape 4 : Optimisation de la conception des nervures
La conception de nervure originale utilisait une épaisseur de nervure de 3,5 mm adjacente à la paroi de 1,2 mm — un ratio de 2,9:1 qui créait un point chaud local et une retassure. Nous avons redéfini les nervures à 2,0 mm d’épaisseur avec un congé de rayon de 0,5 mm à la jonction nervure-paroi, maintenant la rigidité structurelle tout en réduisant le différentiel de masse thermique.
| Paramètre de conception | Original | Optimisé | Impact |
|---|---|---|---|
| Épaisseur de nervure à paroi fine | 3,5 mm | 2,0 mm | Retassure éliminée |
| Congé nervure-paroi | 0,3 mm | 0,5 mm | Concentration de contrainte réduite |
| Angle de transition fin-épais | 30° | 15° | Contrainte de gradient thermique réduite |
| Position d’excédent | Plan de joint | Surface supérieure (fin de remplissage) | Porosité éloignée de la zone d’étanchéité |
| Temp. moule à paroi fine | 145°C | 185°C | Solidification prématurée évitée |
Résultats : Données de validation de production
Après implémentation de la refonte DFM intégrée, l’outil a passé l’essai T4 dès la première tentative et est entré en validation de production PPAP :
| Métrique qualité | Spécification | Résultat T1 | Résultat final | Cpk atteint |
|---|---|---|---|---|
| Remplissage paroi fine (visuel) | 100% | 72% | 100% | — |
| Coupure à froid | Aucune | 3 par pièce | 0 par pièce | — |
| Planéité couvercle | 0,10 mm/100 mm | 0,35 mm | 0,06 mm | 1,78 |
| Taux de fuite hélium | ≤1×10⁻⁶ mbar·L/s | 5×10⁻⁵ | 3×10⁻⁷ | 2,15 |
| Poids de la pièce | 2,8 kg ±0,05 | 2,79 kg | 2,81 kg | 1,92 |
| Porosité de surface (CT) | < 0,5% à l’étanchéité | 1,8% | 0,3% | — |
| Temps de cycle | ≤ 90s | 95s | 82s | — |
| Taux de rebut | < 3% | 34% | 1,2% | — |
Le résultat le plus critique était le test de fuite d’hélium : la zone de surface d’étanchéité a atteint 3×10⁻⁷ mbar·L/s — 3,3 fois meilleur que la spécification de 1×10⁻⁶, avec un Cpk de 2,15. Cela a été obtenu en déplaçant la porosité gazeuse loin de la surface d’étanchéité par le repositionnement des excéderts et la refonte des canaux de vide — pas en changeant l’alliage ou en augmentant l’épaisseur de paroi.
Enseignements d’ingénierie : Cinq leçons de la paroi de 1,2 mm
Leçon 1 : Le ratio longueur d’écoulement/épaisseur est la vraie règle de conception
Le paramètre unique le plus important pour la faisabilité des parois fines n’est pas l’épaisseur de paroi elle-même, mais le ratio de longueur d’écoulement à épaisseur de paroi. Pour AlSi10Mg à températures de moule standards, la limite pratique est de 150:1. À 1,2 mm de paroi, cela signifie que la distance maximale d’écoulement de l’attaque à la fin de remplissage est de 180 mm. Si la géométrie de la pièce requiert un chemin d’écoulement plus long, la stratégie d’attaque doit être redéfinie — pas l’épaisseur de paroi augmentée.
Leçon 2 : Le gauchissement est un problème de gradient thermique, pas un problème d’épaisseur de paroi
Le gauchissement de 0,35 mm en T2 a été causé par un différentiel de solidification de 1,8 seconde entre la paroi fine et le boss épais — pas par la paroi de 1,2 mm elle-même. Réduire le temps de solidification du boss épais via le refroidissement conforme a résolu le gauchissement sans toucher à la spécification de paroi fine. Cela démontre que le gauchissement des parois fines est fondamentalement un problème de gestion thermique du moule.
Leçon 3 : Le minutage du vide et la position des évents déterminent la qualité d’étanchéité
Le défaut d’étanchéité en T1 n’a pas été causé par un niveau de vide insuffisant — il a été causé par des évents de vide positionnés trop loin de la zone de paroi fine. Le gaz était emprisonné à la surface d’étanchéité avant que le vide ne puisse l’évacuer. Repositionner les évents à la zone de fin de remplissage sur la surface de paroi fine a déplacé la porosité gazeuse entièrement loin de la bande d’étanchéité. L’alliage n’était jamais le problème ; la conception du dégazage l’était.
Leçon 4 : Le placement des excédents n’est pas un après-garde-pensée d’outillage
En T1, les excéderts étaient placés au plan de joint pour la commodité de l’outillage. Cela signifiait que le dernier métal à remplir — le métal le plus sale, riche en gaz — était dans la zone de surface d’étanchéité. Déplacer les excédents vers l’emplacement réel de fin de remplissage sur la surface de paroi fine a été le changement de conception le plus impactant. Il a amélioré le taux de fuite de deux ordres de grandeur sans aucun changement d’alliage, de système de vide ou d’épaisseur de paroi.
Leçon 5 : La largeur de la fenêtre de processus importe plus que la performance de pointe
T3 a atteint des pièces acceptables — mais seulement dans une fenêtre de température de moule de ±10°C. En production, cela est instable. La conception finale a atteint la même qualité dans une fenêtre de ±25°C, la rendant robuste contre la variation de processus normale qui se produit dans une production annuelle de 180.000 unités. Une conception qui ne fonctionne que dans une fenêtre de processus étroite n’est pas une conception prête pour la production.
Chronologie : 22 semaines du DFM au PPAP
| Phase | Durée | Livrable clé |
|---|---|---|
| Revue DFM + simulation Moldflow | Semaines 1-3 | Refonte d’attaque, plan de refroidissement, plan d’excédents |
| Conception et fabrication d’outil | Semaines 4-11 | Acier H13, insert de refroidissement conforme, canaux de vide |
| Essai T1 (échec) | Semaine 12 | Coupure à froid, manque de matière, porosité gazeuse — 3 défauts |
| Essai T2 (échec) | Semaine 14 | Gauchissement 0,35 mm, défaut d’étanchéité |
| Essai T3 (marginal) | Semaine 16 | Pièces acceptables mais Cpk 1,12 — instable |
| Refonte : attaque éventail + excéderts + nervures | Semaines 17-19 | Nouvel insert d’attaque, nouvelles positions d’excédents, modification de nervures |
| Essai T4 (succès) | Semaine 20 | Toutes specs respectées, Cpk ≥ 1,67 |
| Soumission PPAP Level 3 | Semaines 21-22 | Documentation complète approuvée |
Analyse des coûts
| Facteur de coût | Référence (2,5 mm, 3,5 kg) | Optimisé (1,2 mm, 2,8 kg) | Delta |
|---|---|---|---|
| Matériau par pièce | 9,10 $ | 7,28 $ | -1,82 $ (-20%) |
| Temps de cycle | 90s | 82s | -8s (-9%) |
| Économie matérielle annuelle (180k unités) | — | — | -327.600 $ |
| Gain de débit annuel (cycle 82s) | — | — | +16.000 unités de capacité |
| Coût de modification d’outil (T1-T4) | — | 28.000 $ | Unique |
| Période de retour sur investissement | — | — | 1,7 mois |
La paroi de 1,2 mm a atteint une réduction de poids de 20% et une amélioration du temps de cycle de 9%, générant 327.600 $ d’économies matérielles annuelles seules. L’investissement de modification d’outil de 28.000 $ a été récupéré en 1,7 mois — démontrant qu’investir dans le DFM et l’ingénierie de processus en amont se rentabilise rapidement en production à haut volume.
Foire aux questions
Q : Le moulage sous pression d’aluminium peut-il atteindre 1,2 mm d’épaisseur de paroi de manière fiable ?
R : Oui, mais uniquement avec un contrôle intégré de la conception d’attaque, de la température du moule, du minutage du vide et du placement des excédents. Le ratio longueur d’écoulement/épaisseur doit rester inférieur à 150:1 pour AlSi10Mg. À 1,2 mm de paroi, cela limite la distance maximale d’écoulement à 180 mm de l’attaque à la fin du remplissage.
Q : Quelle est l’épaisseur de paroi minimale pour le moulage sous pression d’aluminium ?
R : Le minimum industriel général est de 1,5–2,0 mm pour le HPDC standard. Avec le VHPDC, une attaque optimisée et un contrôle de température du moule, 1,2 mm est atteignable sur des sections localisées couvrant jusqu’à 35% de la surface de la pièce. En dessous de 1,0 mm, des processus spéciaux comme le thixoforming ou le moulage par compression sont nécessaires.
Q : Pourquoi la paroi fine a-t-elle causé des défauts d’étanchéité dans le carter d’onduleur ?
R : Le défaut d’étanchéité n’a pas été causé directement par la paroi de 1,2 mm — il a été causé par la porosité gazeuse à la surface d’étanchéité. Le placement original des excéderts au plan de joint signifiait que le métal riche en gaz était le dernier à remplir la zone d’étanchéité. Déplacer les excédents vers l’emplacement réel de fin de remplissage sur la surface de paroi fine a déplacé la porosité loin de la bande d’étanchéité.
Q : Comment le refroidissement conforme aide-t-il le moulage sous pression à paroi fine ?
R : Les canaux de refroidissement conformes (fabriqués via des inserts de moule imprimés en 3D) ciblent les sections structurelles épaisses pour accélérer leur vitesse de solidification, réduisant le différentiel de gradient thermique entre les parois fines et les boss épais. Dans ce cas, le refroidissement conforme a réduit le différentiel de solidification de 1,8s à 0,3s, éliminant le gauchissement sans changer l’épaisseur de paroi.
Q : Quel ratio longueur d’écoulement/épaisseur est sûr pour le moulage sous pression d’aluminium à paroi fine ?
R : Pour AlSi10Mg à températures de moule standards (150–180°C), le maximum pratique est de 150:1. Cela signifie qu’à 1,2 mm de paroi, la distance d’écoulement de l’attaque à la fin du remplissage ne devrait pas dépasser 180 mm. Si la géométrie requiert un chemin d’écoulement plus long, des attaques supplémentaires ou une conception d’attaque en éventail doivent être utilisées pour raccourcir la longueur d’écoulement effective.