Pourquoi le moulage sous pression d’aluminium est-il idéal pour les carters de gestion thermique ?
Le moulage sous pression d’aluminium à haute conductivité thermique est un procédé de fabrication de carters en alliage d’aluminium à propriétés de dissipation thermique améliorées, utilisant le moulage sous pression (HPDC) ou le moulage sous pression sous vide (VHPDC). La conductivité thermique des alliages d’aluminium moulés sous pression varie de 96 W/m·K pour l’ADC12 standard à plus de 170 W/m·K pour des alliages à faible teneur en silicium comme le Castasil-37 — atteignant environ 75% de la conductivité thermique de l’aluminium pur (222 W/m·K) tout en maintenant la résistance mécanique et la complexité géométrique requises pour les carters automobiles et industriels.
Le compromis fondamental dans la sélection d’alliage est la teneur en silicium : un taux de Si plus élevé améliore la coulabilité et réduit la fissuration à chaud, mais chaque augmentation de 1% de Si réduit la conductivité thermique d’environ 8-12 W/m·K. Les alliages de moulage modernes résolvent ce problème par micro-alliage précis avec strontium, manganèse et terres rares, maintenant la coulabilité à des teneurs en Si plus faibles.
Alliages de moulage à haute conductivité thermique : Comparaison technique
Tous les alliages de moulage ne performent pas identiquement dans les applications thermiques. Le tableau ci-dessous compare les principaux alliages utilisés pour les carters de dissipation thermique, classés par conductivité thermique :
| Alliage | Teneur en Si (%) | Conductivité thermique (W/m·K) | Résistance à la traction (MPa) | Allongement (%) | Coulabilité |
|---|---|---|---|---|---|
| ADC12 | 9,5-12 | 96-98 | 228 | 1,5 | Excellente |
| A380 | 7,5-9,5 | 96 | 317 | 3,5 | Excellente |
| A360 | 9-10 | 105-113 | 317 | 3,5 | Bonne |
| AlSi10Mg (Silafont-36) | 9-11 | 130-150 | 240-310 | 5-12 | Bonne |
| Castasil-37 | ~7 | 139-173 | 250-320 | 5-10 | Bonne |
| AlSi7Mg0,6 | ~7 | 155-165 | 280-320 | 6-10 | Modérée |
Observations clés de cette comparaison :
- ADC12 et A380 offrent la meilleure coulabilité mais la conductivité thermique la plus faible (~96 W/m·K). Ils restent le standard industriel pour les carters nécessitant une dissipation thermique modérée.
- A360 offre une amélioration de 10-15% de la conductivité thermique par rapport à l’A380 avec des propriétés mécaniques similaires, ce qui en fait le choix privilégié pour les applications thermiquement modérément exigeantes.
- Silafont-36 (AlSi10Mg) atteint 130-150 W/m·K après traitement thermique T6 — une amélioration de 35-55% par rapport à l’ADC12 tout en conservant des géométries moulables. C’est l’alliage de référence pour les carters de gestion thermique des VE.
- Castasil-37 offre la conductivité thermique la plus élevée parmi les alliages AlSi moulables industriellement (jusqu’à 173 W/m·K à température de fonctionnement), mais nécessite un contrôle de procédé rigoureux pour gérer sa plus faible teneur en Si lors du remplissage.
Application 1 : Carters d’onduleur et de convertisseur pour véhicules électriques
Les carters d’onduleur et de convertisseur représentent l’application la plus exigeante en gestion thermique pour le moulage sous pression d’aluminium. Les modules de semi-conducteurs de puissance intégrés — typiquement des composants SiC ou IGBT commutant à 10-20 kHz — génèrent des densités de flux thermique de 50-100 W/cm². Le carter doit simultanément assurer le support structurel, la diffusion thermique et le blindage CEM.
Notre procédé VHPDC produit des composants de carter de convertisseur en AlSi10Mg (Silafont-36) atteignant une conductivité thermique de 145 W/m·K après traitement de mise en solution et vieillissement artificiel. Les défis d’ingénierie principaux comprennent :
- Gestion de l’interface thermique : La plaque de base du carter doit maintenir une planéité de 0,05 mm/100 mm sur la surface de montage du module de puissance pour assurer un contact uniforme de pâte thermique. Notre capacité d’usinage CNC 5 axes réalise cela en une seule prise, éliminant les chaînes de tolérance de ré-fixation.
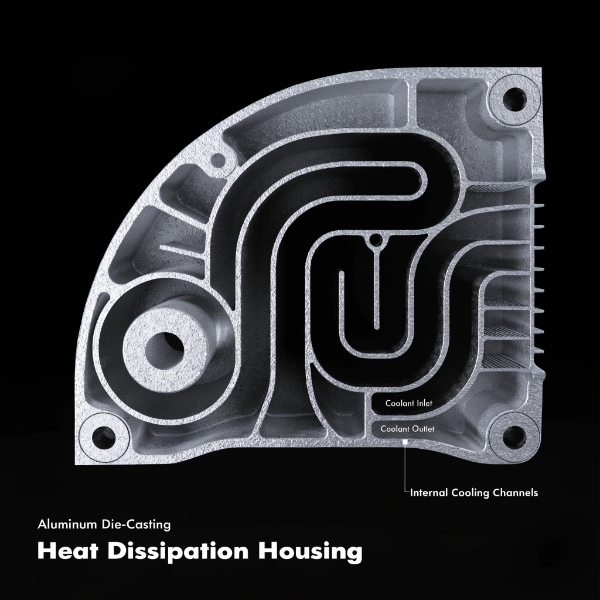
- Intégration de canaux de refroidissement : Les carters d’onduleur refroidis par eau nécessitent des galeries de liquide de refroidissement intégrées avec des parois de 3-4 mm et un scellement étanche. Nous utilisons le soudage par friction-malaxage (FSW) pour sceller les canaux de refroidissement moulés après usinage — un procédé que nous détaillons dans notre article sur l’étanchéité supérieure par soudage par friction pour les carters d’unités de contrôle VE.
- Conformité au blindage CEM : Le carter doit respecter les limites d’émission rayonnée CISPR 25 Classe 5. L’aluminium moulé offre une efficacité de blindage de 40-60 dB de 30 MHz à 1 GHz, mais le choix du traitement de surface est déterminant — la conversion chromatique préserve l’efficacité de blindage tandis que certains revêtements en poudre peuvent la dégrader à haute fréquence.
Application 2 : Carters de moteur d’entraînement pour véhicules électriques
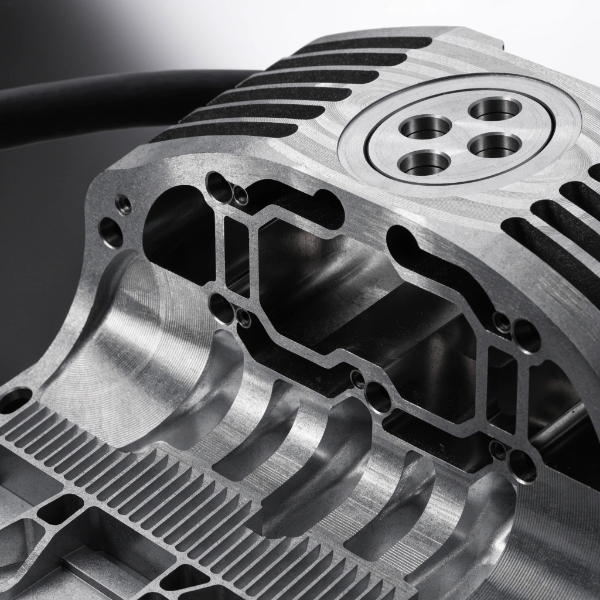
Les carters de moteur de traction VE font face à un défi thermique unique : les enroulements de stator génèrent une chaleur continue de 3-8 kW en régime nominal, avec des charges transitoires de pointe dépassant 15 kW pendant l’accélération. Le carter doit transférer cette chaleur vers des circuits de refroidissement par air ou par liquide tout en maintenant la stabilité dimensionnelle des alésages de palier avec des ajustements de tolérance H6/h5.
Pour les applications de carter de moteur d’entraînement, nous recommandons généralement AlSi10Mg ou Castasil-37, sélectionné selon la stratégie de refroidissement :
| Stratégie de refroidissement | Alliage recommandé | Conductivité thermique | Facteur de conception clé |
|---|---|---|---|
| Refroidi par air | Castasil-37 | 150-173 W/m·K | Maximiser la surface d’ailettes, paroi de 1,5-2 mm |
| Refroidi par eau (chemise) | AlSi10Mg (T6) | 130-150 W/m·K | Chemise de liquide intégrée, parois de canal de 3-4 mm |
| Refroidi par pulvérisation d’huile | AlSi10Mg (T6) | 130-150 W/m·K | Galeries d’huile internes, surfaces de contact huile-stator |
La surface de l’alésage du stator — où le paquet de stator est emmanché en force — nécessite une attention particulière. La porosité à cette interface crée une résistance thermique et peut entraîner une surchauffe du stator. Notre procédé VHPDC, combiné à un évent dirigé par Moldflow qui canalise la porosité gazeuse vers des surfaces non critiques, maintient la porosité sous 0,8% en fraction volumique à l’alésage du stator. Ceci est crucial pour l’approche de gestion thermique décrite dans notre guide de gestion thermique des carters aluminium VE, où nous démontrons que la porosité de moulage — et non la sélection d’alliage — est souvent le facteur limitant des performances thermiques.
Application 3 : Composants de gestion thermique de bloc-batterie
Les carters de bloc-batterie et les plaques de gestion thermique représentent une application croissante pour le moulage sous pression à haute conductivité. Bien que les cellules de batterie elles-mêmes soient gérées par des matériaux d’interface thermique dédiés, le carter structurel et les plaques froides bénéficient de la combinaison de conduction thermique et d’absorption d’énergie de choc de l’aluminium moulé.
Pour les carters de batterie, la priorité de conception passe de la conductivité thermique maximale à l’uniformité thermique sur l’épaisseur. Un bac de batterie moulé en ADC12 avec une conductivité de 96 W/m·K peut maintenir une uniformité de température de ±2°C sur une empreinte de bloc de 1.500 mm × 1.200 mm lorsqu’il est combiné avec une plaque froide intégrée — à condition que l’épaisseur de paroi moulée soit contrôlée à ±0,15 mm de tolérance et que la porosité soit maîtrisée à la zone d’interface de la plaque froide.
L’exigence de sécurité au crash ajoute une autre dimension : les carters de batterie doivent absorber 60-80 kJ d’énergie d’impact lors des tests de crash latéral contre poteau selon la norme UN R136. Cela favorise l’ADC12 ou l’A380 pour leur rapport ductilité/résistance plus élevé, en acceptant une conductivité thermique plus faible en échange de performances structurelles — un compromis d’ingénierie classique.
Application 4 : Carters d’unité de distribution électrique (PDU)
Les carters PDU dans les architectures VE gèrent la distribution d’énergie haute tension (systèmes 400V ou 800V) avec des températures de barres omnibus atteignant 90-110°C en charge continue. Le carter doit dissiper cette chaleur tout en assurant l’isolation électrique, le confinement des arcs électriques et la protection contre l’entrée à IP67 ou IP6K9K.
L’A360 moulé est l’alliage privilégié pour les carters PDU, offrant 105-113 W/m·K de conductivité thermique — suffisante pour la densité de flux thermique de 5-15 W/cm² typique des zones de contact de barres omnibus — avec une excellente coulabilité pour les géométries internes complexes requises pour le routage des barres omnibus et les compartiments de fusibles. La conception du carter doit intégrer :
- Ailettes de dissipation thermique sur les surfaces externes (typiquement 2-3 mm de large, 8-12 mm de haut, espacement de 10-15 mm)
- Patins de contact thermique direct aux positions de montage de barres omnibus, usinés à une rugosité de surface Ra 1,6
- Voies d’aération pour l’égalisation de pression, protégées par des membranes Goretex classées IP67
Application 5 : Carters de télécommunication et stations de base 5G
Les stations de base macro 5G génèrent 2-4 kW de charge thermique par secteur, les carters d’unité radio déportée (RRU) étant exposés à des températures ambiantes de -40°C à +55°C. La transition de la 4G vers la 5G a augmenté la densité de puissance de 60-80%, ce qui fait de la conception thermique du carter un facteur de fiabilité critique.
Pour les carters de télécommunication, le Castasil-37 est de plus en plus spécifié car sa conductivité de plus de 160 W/m·K (après recuit à l’état O) permet le refroidissement passif de modules d’amplification RF haute puissance sans air forcé, réduisant les coûts d’exploitation et améliorant la fiabilité. Le carter moulé intègre typiquement :
- Réseaux d’ailettes externes optimisés pour la convection naturelle (hauteur d’ailette 15-25 mm, espacement 5-8 mm)
- Patins d’interface de caloduc avec une planéité de 0,05 mm/50 mm
- Rainures de joint d’étanchéité pour IP65 à l’interface d’antenne
- Protection anticorrosion : conversion chromatique + revêtement en poudre, atteignant une résistance au brouillard salin de 1.000 heures selon ASTM B117
Considérations de conception pour les performances thermiques des carters moulés
Atteindre la conductivité thermique théorique de l’alliage dans un carter moulé en production nécessite une attention à trois facteurs pouvant dégrader les performances de 20-40% :
Contrôle de la porosité
La porosité gazeuse dans le moulage sous pression crée des poches d’air avec une conductivité de 0,026 W/m·K — 3.700 fois inférieure à l’aluminium solide. Même 2% de fraction volumique de porosité réduit la conductivité thermique effective de 8-12%. Le VHPDC (moulage sous vide) réduit la porosité à moins de 0,5% sur les chemins thermiques critiques, restaurant 90-95% de la conductivité théorique de l’alliage.
Épaisseur de paroi et diffusion thermique
Les parois minces (1-2 mm) limitent la distance de diffusion thermique, créant des points chauds sous des sources de chaleur concentrées. Pour les carters avec des entrées de chaleur localisées (ex. empreintes de module de puissance), une épaisseur de paroi minimale de 3-4 mm sous la source de chaleur est recommandée, avec des transitions coniques vers des parois environnantes plus minces pour gérer le poids.
Impact du traitement de surface
Les traitements de surface peuvent aider ou nuire aux performances thermiques :
| Traitement | Impact thermique | Recommandation |
|---|---|---|
| Conversion chromatique (MIL-DTL-5541) | Neutre (±2%) | Préféré pour les carters critiques CEM |
| Revêtement en poudre | -3 à -8% de perte de conductivité | Acceptable pour surfaces externes uniquement |
| Anodisation (Type II) | -10 à -15% de perte de conductivité | Éviter sur les surfaces de transfert thermique primaires |
| Aucun (surface usinée) | Référence | Optimal pour les surfaces d’interface thermique |
Foire aux questions
Q : Quel alliage de moulage sous pression d’aluminium a la conductivité thermique la plus élevée ?
R : Le Castasil-37 atteint 139-173 W/m·K (selon la température de fonctionnement et l’état de recuit), la plus élevée parmi les alliages AlSi moulables industriellement. Il approche 75% de la conductivité thermique de l’aluminium pur tout en maintenant une résistance suffisante pour les carters structurels.
Q : L’ADC12 peut-il être utilisé pour les carters de dissipation thermique ?
R : Oui, l’ADC12 avec une conductivité thermique de 96-98 W/m·K convient aux carters à charges thermiques modérées (inférieures à 20 W/cm² de densité de flux), comme les carters ECU et les bacs de batterie. Pour les applications à plus forte densité de flux comme les carters d’onduleur ou de moteur VE, une mise à niveau vers AlSi10Mg ou Castasil-37 est recommandée.
Q : Comment la porosité de moulage affecte-t-elle la conductivité thermique ?
R : La porosité gazeuse réduit la conductivité thermique effective proportionnellement — 2% de fraction volumique de porosité peut dégrader la conductivité de 8-12%. Le VHPDC (moulage sous vide) atténue cela en réduisant la porosité à moins de 0,5% sur les chemins thermiques critiques.
Q : Quelle est la différence entre A360 et A380 pour les applications thermiques ?
R : L’A360 offre une conductivité thermique de 105-113 W/m·K contre 96 W/m·K pour l’A380 — une amélioration de 10-15%. Les deux ont des propriétés mécaniques similaires (317 MPa de résistance à la traction), mais l’A360 a une coulabilité légèrement inférieure en raison de sa teneur en silicium plus élevée et en fer plus faible, nécessitant un contrôle de procédé plus rigoureux.
Q : Faut-il choisir le moulage sous pression ou l’usinage CNC pour les carters thermiques ?
R : Le moulage sous pression est préféré pour les volumes de production supérieurs à 5.000 unités par an, offrant l’intégration de géométries complexes (canaux de refroidissement, ailettes, boss de montage) à un coût unitaire inférieur. L’usinage CNC depuis une billette peut être préféré pour le prototypage ou les très faibles volumes, offrant environ 5-10% de conductivité thermique supérieure grâce à l’absence de porosité, mais à un coût 3-5 fois supérieur.