La réalité des tolérances en moulage sous pression : Brut vs Usiné
Toute discussion sur « tolérances serrées en moulage sous pression » doit commencer par une distinction honnête : ce que le processus de fonderie apporte vs ce que l’usinage apporte. Le moulage sous pression est un procédé quasi-near-net-shape, pas un procédé de précision. La valeur du moulage sous pression réside dans la production de géométries complexes en une seule opération et à grande échelle — pas dans le maintien de ±0,01 mm. C’est le travail de l’usinage CNC.
Cette distinction est importante car nous recevons régulièrement des plans d’équipes de conception Tier 1 avec des tolérances de ±0,05 mm appliquées à des surfaces brutes de fonderie, avec la mention « moulé sous pression selon plan.» Cette exigence n’a aucun fondement dans la réalité du procédé. L’approche correcte consiste à identifier les caractéristiques critiques pour la fonction (CTF), à les serrer par usinage, et à laisser le processus de fonderie délivrer sa tolérance naturelle sur la géométrie non critique.
Ce que disent les normes
Deux cadres normatifs régissent les tolérances de moulage sous pression :
| Norme | Domaine | Grade typique | 25 mm (±) | 100 mm (±) | 300 mm (±) |
|---|---|---|---|---|---|
| ISO 8062-1 | Pièces moulées générales | CT4–CT6 | CT4 : ±0,11 ; CT6 : ±0,22 | CT4 : ±0,22 ; CT6 : ±0,44 | CT4 : ±0,41 ; CT6 : ±0,82 |
| NADCA Pub. 402 | Spécifique moulage sous pression | Grade standard | ±0,13 | ±0,28 | ±0,78 |
La NADCA Publication 402 est la norme la plus pertinente pour les projets Tier 1/2 nord-américains, tandis que l’ISO 8062 est utilisée dans les programmes européens (VW, BMW, Daimler). Les deux racontent la même histoire : la tolérance linéaire brute sur une dimension de 100 mm est de ±0,22 à ±0,44 mm — soit un à deux ordres de grandeur au-dessus de ce que votre CNC peut tenir.
L’écart entre brut et usiné
| Type de caractéristique | Tolérance brute (NADCA) | Tolérance usinée (EMP Tech) | Facteur |
|---|---|---|---|
| Dimension linéaire (100 mm) | ±0,28 mm | ±0,02 mm | 14× |
| Planéité (face d’appui, 200 mm) | ±0,40 mm | 0,02 mm | 20× |
| Diamètre d’alésage (Ø50 mm) | ±0,25 mm | H7 (+0,025/0 mm) | 10× |
| Position (alésage à alésage, 150 mm) | ±0,35 mm | ±0,03 mm | 12× |
| Rugosité de surface (appui) | Ra 3,2–6,3 µm (brut) | Ra 0,8 µm | — |
Le message est clair : si une caractéristique nécessite une tolérance serrée, il faut l’usiner. Le rôle de la fonderie est d’approcher suffisamment la cote finale pour que la surépaisseur d’usinage reste maîtrisable.
Les quatre variables qui contrôlent la tolérance brute
1. Le retrait et sa dispersion
L’ADC12 et l’A380 se contractent d’environ 0,5–0,7 % linéairement lors de la solidification et du refroidissement. Le moule est surdimensionné de ce facteur de retrait (typiquement 1,005–1,007). Mais le retrait n’est pas une constante — il varie selon :
- Épaisseur de paroi : Les sections plus épaisses refroidissent plus lentement et se rétractent davantage, provoquant un retrait différentiel à travers la pièce
- Température du moule : Un moule fonctionnant à 180 °C vs 260 °C produit un retrait mesurablement différent — environ ±0,03–0,05 % de variation sur la fenêtre de température
- Pression de solidification : La surpression affecte l’alimentation en métal pendant la solidification, influençant la densité finale et le retrait
Pour une dimension de 200 mm avec un facteur de retrait nominal de 0,6 %, une variation de ±0,05 % du retrait réel se traduit par ±0,1 mm de dispersion dimensionnelle — avant même de tenir compte de l’usure du moule, de la variation thermique ou de l’incertitude de mesure.
Ce que nous faisons : La simulation thermique Moldflow prédit la variation de retrait à travers la géométrie de la pièce. Le moule est ensuite « compensé en retrait » zone par zone — pas avec un seul facteur global. Les zones critiques (alésages de palier, faces d’appui à usiner) reçoivent une surépaisrière supplémentaire (0,8–1,5 mm) pour que la variation de retrait reste dans l’enveloppe de surépaisrière.
2. L’équilibre thermique du moule
Le moule n’est pas isotherme. À chaque cycle, la température de surface de la cavité oscille de 50–80 °C entre l’injection et l’éjection. Les gradients thermiques dans le moule provoquent :
- Dilatation thermique différentielle de l’acier du moule (l’H13 se dilate de ~11 µm/m·°C ; un gradient de 50 °C sur un moule de 500 mm = 0,275 mm de décalage dimensionnel entre les demi-moules)
- Déformation localisée des noyaux et coulisseaux
- Variation du retrait de coulée d’une cavité à l’autre dans les moules multicavitaires
| Méthode de gestion thermique | Uniformité de température | Effet sur la dispersion |
|---|---|---|
| Canaux de refroidissement standard (perce) | ±20–30 °C sur le moule | Dispersion élevée (référence) |
| Chauffage huile zoné + refroidissement eau | ±10–15 °C | Dispersion réduite (~30 %) |
| Refroidissement conforme (inserts impression 3D) | ±5–8 °C | Dispersion minimale (~50 % de réduction) |
| Aucun contrôle thermique | ±40–50 °C | Inacceptable pour tolérances serrées |
Chez EMP Tech, les moules pour programmes de carter de moteur EV et d’onduleur utilisent le contrôle thermique zoné en standard. Les inserts à refroidissement conforme sont déployés sur les moules à forte cavitation ou thermiquement critiques où le ROI justifie le coût d’outillage.
3. Plan de joint, bavure et désalignement
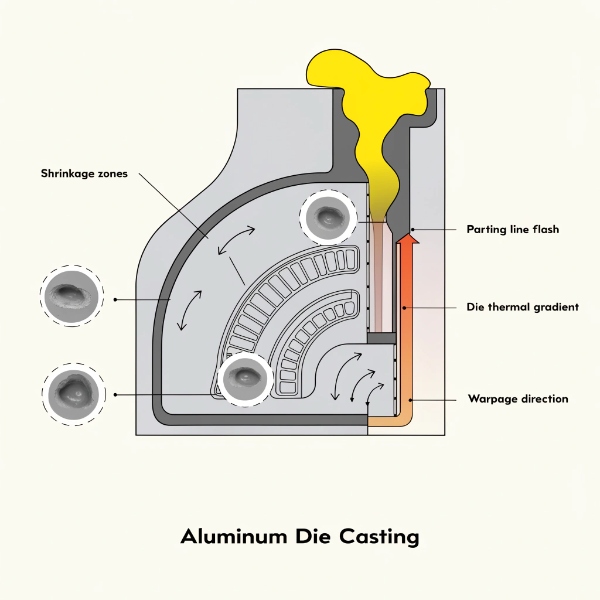
Le plan de joint est la source la plus importante de perte de tolérance en moulage sous pression. Trois mécanismes :
- Bavure : Le métal fondu s’échappe au plan de joint pendant la surpression. Même une bavure fine (0,1–0,3 mm) ajoute du matériau qui déforme la cote de la pièce près de la ligne.
- Désalignement : Les deux demi-moules se déplacent l’un par rapport à l’autre pendant le fonctionnement, à cause du jeu du moule, de l’allongement des colonnes et de l’usure des colonnettes de guidage. La NADCA autorise ±0,13 mm de désalignement pour les pièces standard ; nous visons ±0,05 mm sur les faces critiques.
- Déformation du moule : Sous la pression d’injection de 40–100 MPa, les blocs du moule fléchissent vers l’extérieur. Un moule de 1000 mm sous 800 t de force de verrouillage se déforme mesurablement — cette « respiration » affecte directement la cote de cavité.
Règle DFM que nous imposons : Ne jamais placer une caractéristique dimensionnelle critique sur ou à travers le plan de joint. Si un alésage de palier doit traverser le plan de joint, l’usiner. Aucune optimisation du moule ne compense une bavure de plan de joint sur une surface à tolérance critique.
4. Déformation et contraintes résiduelles
Une pièce moulée se solidifie de l’extérieur vers l’intérieur. Les sections minces gèlent en premier ; les sections épaisses gèlent en dernier et tirent sur les sections minces déjà solides. Le résultat est la déformation — la pièce se distord après l’éjection en refroidissant à la température ambiante.
| Rapport d’épaisseur de paroi (épaisse:mineure) | Risque de déformation | Déformation typique (pièce 200 mm) |
|---|---|---|
| <2:1 | Faible | <0,2 mm |
| 2:1–4:1 | Moyen | 0,2–0,5 mm |
| 4:1–6:1 | Élevé | 0,5–1,0 mm |
| >6:1 | Sévère | >1,0 mm, reconception requise |
La déformation est gérée par DFM (épaisseurs de paroi uniformes, rayons de transition, nervures pour équilibrer les chemins thermiques) et contrôle de processus (température de moule contrôlée, temps de cycle optimisé, et pour les géométries complexes, refroidissement sur montage).
Ingénierie d’outillage : où naît la tolérance
Une pièce moulée ne peut jamais être plus stable dimensionnellement que le moule qui l’a produite. L’outillage est la fondation, et trois décisions d’ingénierie prises lors de la conception du moule verrouillent le plancher de tolérance :
Acier de moule et traitement thermique
L’acier H13 pour travail à chaud est le standard de l’industrie pour les moules de moulage sous pression d’aluminium. Mais tous les H13 ne se valent pas :
- H13 standard (~44–48 HRC) : Suffisant pour 50 000–100 000 tirs avant que l’usure ne commence à affecter les cotes
- H13 premium à teneur en vanadium optimisée (48–50 HRC) : Prolonge la durée de vie d’usure à 150 000–200 000 tirs, maintenant la stabilité dimensionnelle plus longtemps
- Traitements de surface (nitruration, revêtements PVD) : Réduisent la fissuration thermique et l’usure abrasive par l’aluminium
L’usure du moule dégrade directement la tolérance sur la durée de vie de l’outil. Une cote de cavité qui tient ±0,15 mm au tir 5 000 peut dériver à ±0,25 mm au tir 80 000 si l’usure n’est pas surveillée et compensée. C’est pourquoi nous suivons la dérive dimensionnelle par MMT selon un plan d’échantillonnage tout au long de la vie du moule, et nous rénovons (rechargement + re-EDM ou réusinage) avant que la dérive ne dépasse 50 % de la bande de tolérance.
Précision d’usinage de la cavité
La cavité est usinée par fraisage grande vitesse et/ou électroérosion. La précision de cette opération fixe le plafond de la tolérance brute :
| Méthode d’usinage de cavité | État de surface | Précision dimensionnelle | Usage typique |
|---|---|---|---|
| Fraisage grande vitesse (5 axes) | Ra 0,4–0,8 µm | ±0,01–0,02 mm | Surfaces de cavité critiques, noyaux |
| Électroérosion (enfonçage) | Ra 0,8–1,6 µm | ±0,02–0,03 mm | Poches profondes, nervures complexes |
| Électroérosion à fil | Ra 0,8–1,2 µm | ±0,01 mm | Inserts de noyau, ouvertures de précision |
La cavité est usinée avec une tolérance 5–10× plus serrée que la tolérance de pièce qu’elle doit tenir. Une tolérance de pièce de ±0,15 mm nécessite une tolérance de cavité de ±0,015–0,03 mm, car le moule doit absorber la variation de retrait, la dilatation thermique et l’usure sans consommer toute la tolérance de pièce.
Appariement de moules multicavitaires
Pour les moules multicavitaires (2, 4, 6, 8 cavités), la variation de cavité à cavité est un enjeu critique. Chaque cavité est usinée séparément, et des différences subtiles dans la géométrie d’attaque, le placement des canaux de refroidissement et l’état de surface de la cavité créent une variation dimensionnelle de cavité à cavité.
Nous gérons cela par :
- Usinage de cavités identique : Toutes les cavités usinées sur la même CNC 5 axes dans un même lot
- Validation Moldflow par cavité : Chaque cavité est simulée indépendamment pour identifier les différences thermiques
- Échantillonnage MMT par cavité : Le SPC suit chaque cavité indépendamment ; si une cavité dérive, nous identifions et rénoverons uniquement cette cavité
- Identification individuelle de cavité : Chaque pièce est marquée avec l’ID de cavité (gravé ou pointé) pour que les données dimensionnelles soient traçables à la cavité source
Contrôle de processus : VHPDC et stabilité du profil d’injection
Le rôle du VHPDC dans la consistance dimensionnelle
Le moulage sous pression sous vide (VHPDC) est principalement connu pour la réduction de porosité, mais il améliore aussi la consistance dimensionnelle. Le HPDC conventionnel emprisonne l’air de façon aléatoire — la quantité et l’emplacement de l’air emprisonné varient d’un tir à l’autre, ce qui signifie que la pression effective du métal et la densité de remplissage varient d’un tir à l’autre. Cela se traduit directement en dispersion dimensionnelle.
Le VHPDC élimine cette variabilité :
| Indicateur | HPDC conventionnel | VHPDC |
|---|---|---|
| Dispersion dimensionnelle tir à tir (100 mm) | ±0,20–0,30 mm | ±0,10–0,15 mm |
| Variation de densité liée à la porosité | 3–5 % volume | <1–1,5 % volume |
| Cp (100 mm, tolérance 0,5 mm) | 0,8–1,0 | 1,3–1,6 |
Un Cp de 1,33 (le minimum IATF 16949 pour la production courante) est atteignable en brut sur une ligne VHPDC bien outillée pour la plupart des cotes linéaires. Sans VHPDC, atteindre Cp 1,33 en brut nécessite soit une bande de tolérance plus large, soit un tri à 100 %.
Contrôle du profil d’injection
Le profil d’injection — vitesse de tir lent, vitesse de tir rapide, point de commutation et surpression — affecte directement les cotes. Sensibilités clés :
- Vitesse de tir lent : Trop rapide → turbulence prématurée et emprisonnement d’air ; trop lent → solidification prématurée et joint froid. Les deux causent une dispersion dimensionnelle.
- Point de commutation (lent→rapide) : Si la commutation arrive trop tôt, le moule se remplit turbulentement ; trop tard, le métal commence à geler avant la surpression. Le point de commutation correct est lié à la fraction de cavité remplie, typiquement 20–40 %.
- Surpression : Une pression plus élevée (60–100 MPa) réduit le retrait et améliore la répétabilité dimensionnelle, mais nécessite une force de verrouillage suffisante pour éviter la déformation du moule.
Chez EMP Tech, les 13 îlots de moulage disposent d’un contrôle d’injection en boucle fermée avec surveillance en temps réel de la vitesse, de la pression et de la position. Tout écart par rapport au profil d’injection validé déclenche le rejet automatique de la pièce — nous ne nous appuyons pas sur le contrôle a posteriori pour détecter la dérive de processus.
Stabilité de la température du moule
La température du moule est surveillée par des thermocouples encastrés à 4–12 emplacements selon la complexité du moule. Les données de température remontent au système de contrôle thermique (chauffage huile + refroidissement eau) à chaque cycle.
| Paramètre de température moule | Cible | Effet sur la dispersion |
|---|---|---|
| Température de surface de cavité | 200–260 °C (selon alliage) | Temp stable = retrait stable |
| Variation cycle à cycle | <±5 °C | Réduit la dispersion tir à tir |
| Variation cavité à cavité | <±10 °C | Réduit la dispersion multicavitaire |
| Température d’entrée (début de poste) | À 10 °C du régime établi | Élimine la « dérive d’échauffement » |
Stratégie d’usinage : de la coulée à la tolérance finale
CNC 5 axes en une seule prise
La stratégie de tolérance la plus efficace pour les pièces moulées est l’usinage de toutes les caractéristiques critiques en une prise sur une CNC 4/5 axes. Voici pourquoi :
Chaque fois qu’une pièce est démontée et repositionnée, on perd l’alignement des références. Une stratégie 3+2 typique (usiner une face, retourner, en usiner une autre) accumule :
- Décalage de référence : ±0,02–0,05 mm par repositionnement
- Erreur angulaire : ±0,05–0,1° par repositionnement
- Temps de mise en place : 5–15 minutes par prise
Avec l’usinage 5 axes en une seule prise, toutes les caractéristiques critiques (alésages de palier, faces d’appui, trousses de boulons, gorges de joint) sont usinées à partir d’une seule référence de bridage. La relation positionnelle entre les caractéristiques est tenue par la machine, pas par le montage.
| Stratégie d’usinage | Prises | Tolérance de position (alésage à alésage, 150 mm) | Planéité (appui, 200 mm) | Temps mise en place |
|---|---|---|---|---|
| 3 axes, prises multiples | 3–4 | ±0,10–0,15 mm | 0,05–0,08 mm | 45–60 min |
| 3+2 indexé (4 axes) | 2 | ±0,05–0,08 mm | 0,03–0,05 mm | 20–30 min |
| 5 axes complet, une prise | 1 | ±0,02–0,03 mm | 0,01–0,02 mm | 5–10 min |
EMP Tech exploite 150+ centres CNC 4/5 axes, et le standard pour toutes les caractéristiques CTF sur les carters EV est l’usinage 5 axes en une prise. Ce n’est pas un luxe — c’est la seule méthode pour tenir de façon constante les tolérances de position que les plans Tier 1 spécifient.
Stratégie de référence : Références de coulée vs d’usinage
Le choix du référentiel détermine si la pièce s’usinera avec succès. Deux principes que nous imposons :
- Positionner sur des caractéristiques brutes, usiner à partir de références usinées. La pièce est positionnée dans le montage CNC en utilisant des surfaces brutes robustes (typiquement un schéma de positionnement 3-2-1 sur des faces non critiques). La première opération d’usinage crée des références de précision sur la pièce. Les opérations suivantes se positionnent sur ces références usinées.
- Ne jamais utiliser une surface de plan de joint comme référence. Les bavures et désalignements de plan de joint créent des références peu fiables. Toujours utiliser une surface usinée ou une caractéristique noyautée à géométrie contrôlée.
Mesure en processus
Pour les programmes à haut volume, nous déployons des palpeurs en processus sur la machine CNC. Le palpeur mesure les caractéristiques critiques avant que la pièce ne soit démontée, fournissant :
- Retour dimensionnel en temps réel au contrôleur de machine pour la compensation d’usure d’outil
- Inspection à 100 % des dimensions CTF sur chaque pièce (vs échantillonnage)
- Données SPC liées à la machine, à l’outil et au lot de coulée
| Méthode de mesure | Couverture | Temps de réponse | Application typique |
|---|---|---|---|
| Palpageur en processus (sur CNC) | 100 % des CTF | Temps réel (secondes) | Haut volume, tolérance serrée |
| MMT hors ligne (Zeiss) | Échantillonnage (ex. 1 sur 20) | 5–15 min/pièce | PPAP initial, changements d’ingénierie |
| Calibre SPC en ligne (calibre dur) | 100 % des cotes clés | Secondes | Haut volume, cote unique |
Mesure et SPC
Stratégie MMT
Les machines de mesure tridimensionnelle Zeiss (MMT) fournissent la vérité dimensionnelle pour les pièces moulées. Mais la stratégie MMT compte autant que la possession de la machine :
- Plan d’échantillonnage : La mesure MMT prend du temps (5–30 min par pièce selon le nombre de caractéristiques). En production courante, nous échantillonnons 1 sur 20 à 1 sur 50 pièces selon la capabilité du processus. En PPAP, nous mesurons 100 % des dimensions critiques sur un échantillon minimum de 30 pièces.
- Budget d’incertitude de mesure : L’incertitude MMT pour une cote de 100 mm est typiquement de ±0,003–0,005 mm — bien en deçà de la bande de tolérance. Mais la stratégie de mesure (direction de palpage, longueur de stylet, compensation de température) doit être maîtrisée pour réaliser cela.
- Mesure à température contrôlée : Les pièces doivent être stabilisées à 20 °C avant mesure MMT. Une pièce moulée à 30 °C mesure environ 0,022 mm de plus pour 100 mm qu’à 20 °C (coefficient de dilatation thermique : 22 µm/m·°C).
Cibles de capabilité
| Type de tolérance | Cible Cp | Cible Cpk | Exigence IATF 16949 |
|---|---|---|---|
| Cote linéaire brute (NADCA) | ≥1,33 | ≥1,33 | Ppk ≥1,67 au PPAP |
| Cote CTF usinée | ≥2,0 | ≥1,67 | Ppk ≥1,67 au PPAP |
| Position (GD&T) | ≥1,67 | ≥1,33 | Ppk ≥1,67 au PPAP |
R&R de jauge (MSA)
Avant que toute donnée dimensionnelle ne soit acceptée comme valide, le système de mesure doit réussir le test de R&R (Répétabilité et Reproductibilité) :
- Acceptable : R&R <10 % de la bande de tolérance
- Acceptable sous condition : 10–30 % (nécessite justification, utilisé pour dimensions non critiques)
- Inacceptable : >30 % (le système de mesure doit être amélioré)
Pour une tolérance de ±0,15 mm (bande totale 0,30 mm), le R&R doit être <0,030 mm (30 µm). Cela nécessite une MMT correctement entretenue avec stylets calibrés, environnement à température contrôlée et opérateurs formés.
Considérations DFM : concevoir pour la tolérance
La stratégie de tolérance la plus efficace n’est pas le contrôle de processus — c’est la conception. Les règles DFM suivantes, appliquées lors des revues de conception, préviennent les problèmes de tolérance avant qu’ils n’atteignent la fonderie.
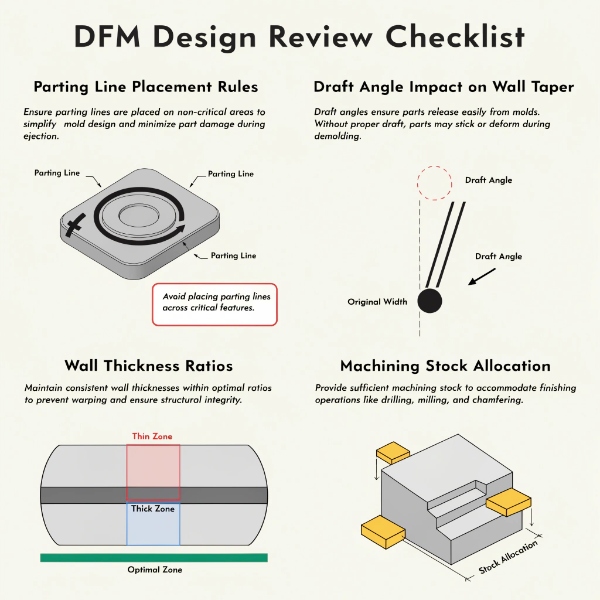
Placement du plan de joint
| Règle | Justification |
|---|---|
| Aucune cote critique ne traverse le plan de joint | Bavure et désalignement dégradent de ±0,05–0,15 mm |
| Plan de joint sur surface non fonctionnelle | Élimine l’ébavurage des faces d’appui |
| Si un alésage traverse la ligne, ajouter une surépaisrière d’usinage | Usiner à la tolérance finale après coulée |
Dépouilles
La dépouille est nécessaire pour l’éjection — typiquement 1–2° par côté sur les surfaces brutes. La dépouille affecte directement la capacité à tenir des tolérances serrées sur les parois dépouillées :
- Une dépouille de 1° sur une paroi de 50 mm de profondeur crée 0,87 mm de conicité par côté
- Une dépouille de 0,5° (atteignable avec des surfaces sans texture et un bon design d’éjecteurs) réduit cela à 0,44 mm
- Si la paroi dépouillée est une surface fonctionnelle, elle doit être usinée pour éliminer la conicité
| Angle de dépouille | Profondeur de paroi (mm) | Conicité par côté (mm) | Impact sur tolérance |
|---|---|---|---|
| 2° (standard) | 50 | 1,75 | Inutilisable comme surface fonctionnelle |
| 1° (typique) | 50 | 0,87 | Usinage requis si fonctionnel |
| 0,5° (optimisé) | 50 | 0,44 | Limite pour caractéristiques non d’appui |
| 0° (impossible) | — | — | La pièce ne peut pas être éjectée |
Uniformité d’épaisseur de paroi
La règle DFM la plus impactante pour la tolérance : maintenir des épaisseurs de paroi uniformes. La solidification différentielle est la cause première de la déformation, et la déformation consomme la tolérance plus rapidement que tout autre mécanisme.
- Rapport d’épaisseur cible (épaisse:mineure) ≤ 2:1
- Transitions entre sections avec des rayons ≥ 1,0× la paroi la plus mince
- Utiliser des nervures plutôt qu’épaissir les sections pour ajouter de la rigidité
| Évider les sections épaisses quand c’est possible |
Données de tolérance réelles : ce que nous atteignons
Ce tableau présente des données empiriques de programmes de production EMP Tech (carter de moteur EV, carter d’onduleur, carter de boîte de vitesses) en régime de production établi :
| Caractéristique | Cote nominale | Tolérance brute (atteinte) | Tolérance usinée (atteinte) | Procédé |
|---|---|---|---|---|
| Longueur totale (carter moteur) | 280 mm | ±0,40 mm (Cp 1,35) | ±0,03 mm (Cp 2,8) | VHPDC + CNC 5 axes |
| Ø alésage de palier (Ø80) | 80 mm | ±0,25 mm (Cp 1,2) | H7 (+0,030/0) (Cp 2,1) | Alésage, une prise |
| Position alésages (2, écart 180 mm) | 180 mm | ±0,35 mm | ±0,03 mm (Cp 1,9) | 5 axes, une prise |
| Planéité face d’appui | 220 mm | 0,35 mm | 0,02 mm (Cp 2,5) | Surfaçage |
| Position trousses de boulons (8 trous) | Ø150 entraxe | ±0,30 mm | ±0,05 mm (Cp 1,8) | Perçage, une prise |
| Largeur gorge de joint | 6 mm | — | +0,03/0 mm (Cp 2,2) | Rainurage |
| Rugosité (face d’appui) | — | Ra 3,2–6,3 µm | Ra 0,8 µm | Surfaçage |
Note : Les valeurs Cp sont calculées en régime de production établi avec moule et outillage validés. Les valeurs Ppk initiales en PPAP sont typiquement 10–15 % inférieures en raison des effets de rodage du moule.
Implications coût et délai
| Stratégie de tolérance | Surcoût (% coût pièce) | Délai d’outillage | Coût de mesure | Application typique |
|---|---|---|---|---|
| Brut uniquement (NADCA) | 0 % | Standard | Faible (échantillonnage) | Bras, couvercles non fonctionnels |
| Brut + CNC sélectif | +15–25 % | Standard +2–3 semaines | Moyen | Bras structurels avec faces d’appui |
| CNC complet sur CTF | +30–45 % | Standard +3–4 semaines | Élevé (100 % palpage) | Carters moteur/onduleur EV |
| Refroidissement conforme + CNC complet | +50–65 % | +8–12 semaines outillage | Élevé | Ultra-haut volume, tolérance extrême |
L’approche pragmatique pour la plupart des programmes Tier 1 de carters EV : moulage VHPDC + CNC 5 axes en une prise sur CTF + palpage en processus. Cela délivre Cp ≥2,0 sur les cotes critiques, tient Ppk ≥1,67 au PPAP selon IATF 16949, et ne nécessite pas de refroidissement conforme sauf si les volumes dépassent 200 000 unités/an ou si la géométrie est thermiquement extrême.
Capacités EMP Tech pertinentes pour la tolérance
| Capacité | Contribution à la tolérance |
|---|---|
| VHPDC (13 îlots, 350–3050 t) | Réduit la dispersion tir à tir de ~50 % vs HPDC standard |
| Simulation de retrait Moldflow | Compensation de retrait zone par zone au design du moule |
| Contrôle thermique zoné du moule | Uniformité de cavité ±10–15 °C, dispersion réduite |
| CNC 5 axes (150+ machines, une prise) | Tolérance de position ±0,02–0,03 mm sur CTF |
| Palpage en processus | Inspection 100 % CTF, compensation d’usure en temps réel |
| MMT Zeiss | Incertitude de mesure ±0,003–0,005 mm à 20 °C |
| IATF 16949:2016 + VDA 6.3 note A | Discipline de processus pour cibles Cp/Cpk |
| PPAP niveau 3 | Documentation complète de capabilité au lancement |
| Suivi SPC par cavité | Identification individuelle et surveillance de dérive par cavité |
Points clés
- Le moulage sous pression est un procédé quasi-near-net-shape, pas de précision. Les tolérances brutes sont de ±0,2–0,4 mm sur des cotes de 100 mm — un à deux ordres de grandeur au-dessus des tolérances usinées. Concevoir en conséquence : spécifier une tolérance serrée uniquement sur les caractéristiques CTF, et les usiner.
- Quatre variables contrôlent la tolérance brute : le retrait, l’équilibre thermique du moule, le plan de joint et la déformation. Adresser les quatre — toute variable non maîtrisée consommera toute la bande de tolérance.
- Le VHPDC réduit la dispersion dimensionnelle d’environ 50 % par rapport au HPDC standard, rendant Cp 1,33 atteignable en brut sur la plupart des cotes linéaires.
- La CNC 5 axes en une prise est la stratégie de tolérance la plus efficace. Elle élimine l’erreur de repositionnement et tient la tolérance de position d’alésage à alésage à ±0,02–0,03 mm.
- Le DFM est moins coûteux que le contrôle de processus. Épaisseurs de paroi uniformes, placement du plan de joint et gestion de la dépouille préviennent les problèmes de tolérance à coût unitaire nul — c’est la première conversation de chaque revue de programme à tolérance critique.