Die Realität der Druckgusstoleranzen: Gegossen vs. Bearbeitet
Jede Diskussion über „enge Toleranzen im Druckguss" muss mit einer ehrlichen Trennung beginnen: was der Gussprozess liefert vs. was die Bearbeitung liefert. Druckguss ist ein near-net-shape-Verfahren, kein Präzisionsverfahren. Der Wert des Druckgusses liegt darin, komplexe Geometrien in einem Arbeitsgang und im Maßstab zu fertigen — nicht darin, ±0,01 mm zu halten. Das ist die Aufgabe der CNC-Bearbeitung.
Diese Unterscheidung ist wichtig, denn wir erhalten regelmäßig Zeichnungen von Tier-1-Konstruktionsteams mit ±0,05 mm-Toleranzen auf Gussoberflächen und dem Vermerk „druckgegossen nach Zeichnung." Diese Anforderung hat keine Grundlage in der Prozessrealität. Der richtige Ansatz besteht darin, funktionskritische Merkmale (CTF — Critical to Function) zu identifizieren, diese durch Bearbeitung eng zu tolerieren und den Gussprozess seine natürliche Toleranz auf unkritischer Geometrie halten zu lassen.
Was die Normen sagen
Zwei Normenrahmen regeln die Gusstoleranzen beim Druckguss:
| Norm | Anwendungsbereich | Typische Güte für Druckguss | 25 mm (±) | 100 mm (±) | 300 mm (±) |
|---|---|---|---|---|---|
| ISO 8062-1 | Allgemeine Gussteile | CT4–CT6 | CT4: ±0,11; CT6: ±0,22 | CT4: ±0,22; CT6: ±0,44 | CT4: ±0,41; CT6: ±0,82 |
| NADCA Pub. 402 | Druckguss-spezifisch | Standardgüte | ±0,13 | ±0,28 | ±0,78 |
NADCA Publication 402 ist der relevantere Standard für nordamerikanische Tier-1/2-Projekte, während ISO 8062 bei europäischen Programmen (VW, BMW, Daimler) eingesetzt wird. Beide sagen dasselbe: Die gegossene lineare Toleranz bei 100 mm liegt bei ±0,22 bis ±0,44 mm — zwei Größenordnungen weiter als das, was Ihre CNC halten kann.
Die Lücke zwischen Gussteil und bearbeitetem Teil
| Merkmal | Gusstoleranz (NADCA) | CNC-bearbeitete Toleranz (EMP Tech) | Faktor |
|---|---|---|---|
| Lineares Maß (100 mm) | ±0,28 mm | ±0,02 mm | 14× |
| Planheit (Dichtfläche, 200 mm) | ±0,40 mm | 0,02 mm | 20× |
| Bohrungsdurchmesser (Ø50 mm) | ±0,25 mm | H7 (+0,025/0 mm) | 10× |
| Position (Bohrung zu Bohrung, 150 mm) | ±0,35 mm | ±0,03 mm | 12× |
| Oberflächenrauheit (Dichtfläche) | Ra 3,2–6,3 µm (Guss) | Ra 0,8 µm | — |
Die Botschaft ist eindeutig: Wenn ein Merkmal enge Toleranz braucht, muss es bearbeitet werden. Die Aufgabe des Gusses ist es, nah genug an das Endmaß zu kommen, dass der Bearbeitungsaufwand beherrschbar bleibt.
Die vier Variablen, die die Gusstoleranz bestimmen
1. Schwindung und deren Streuung
ADC12 und A380 ziehen beim Erstarren und Abkühlen um etwa 0,5–0,7 % linear ein. Das Werkzeug wird um diesen Schwindungsfaktor (typisch 1,005–1,007) vergrößert. Aber die Schwindung ist keine Konstante — sie variiert mit:
- Wanddicke: Dickere Querschnitte kühlen langsamer und schwinden stärker, was zu differentieller Schwindung über das Teil führt
- Formtemperatur: Ein Werkzeug, das bei 180 °C vs. 260 °C läuft, erzeugt messbar unterschiedliche Schwindung — etwa ±0,03–0,05 % Streuung über das Formtemperaturfenster
- Erstarrungsdruck: Der Nachdruck beeinflusst, wie das Metall während der Erstarrung nachfließt, was Dichte und Schwindung bestimmt
Bei einem 200 mm-Maß mit nominalem 0,6 %-Schwindungsfaktor bedeutet eine ±0,05 %-Streuung der tatsächlichen Schwindung ±0,1 mm Maßstreuung — bevor überhaupt Werkzeugverschleiß, Thermalschwankung oder Messunsicherheit berücksichtigt sind.
Was wir tun: Moldflow-Thermalsimulation sagt die Schwindungsstreuung über die Bauteilgeometrie voraus. Das Werkzeug wird dann zonenweise „schwindungskompensiert" — nicht mit einem einzigen globalen Faktor. Kritische Zonen (Lagerbohrungen, Dichtflächen, die bearbeitet werden) erhalten zusätzlichen Bearbeitungsauftrag (0,8–1,5 mm), sodass die Schwindungsstreuung innerhalb des Auftragsbereichs liegt.
2. Thermische Balance der Form
Die Form ist nicht isotherm. Während jedes Zyklus schwankt die Kavitätsoberflächentemperatur um 50–80 °C zwischen Einspritzung und Entformen. Thermische Gradienten über die Form bewirken:
- Differentielle thermische Dehnung des Formstahls (H13 dehnt ~11 µm/m·°C; ein 50 °C-Gradient über eine 500 mm-Form = 0,275 mm Maßverschiebung zwischen den Formhälften)
- Lokale Verformung von Kernstiften und Schiebern
- Streuung der Gussschwindung von Kavität zu Kavität bei Mehrkavitätenformen
| Methode der Formtemperierung | Temperaturgleichmäßigkeit | Wirkung auf Toleranzstreuung |
|---|---|---|
| Standard Kühlkanäle (gebohrt) | ±20–30 °C über die Form | Hohe Streuung (Basis) |
| Zonengeregelte Ölheizung + Wasserkühlung | ±10–15 °C | Reduzierte Streuung (~30 %) |
| Konforme Kühlung (3D-gedruckte Einsätze) | ±5–8 °C | Minimale Streuung (~50 % Reduktion) |
| Keine Temperierung | ±40–50 °C | Unbrauchbar für enge Toleranzen |
Bei EMP Tech nutzen Formen für E-Motor- und Wechselrichtergehäuseprogramme standardmäßig zonengeregelte Temperierung. Konforme Kühleinsätze werden bei hochkavitären oder thermisch kritischen Formen eingesetzt, wo der ROI die Werkzeugkosten rechtfertigt.
3. Trennlinie, Grat und Versatz
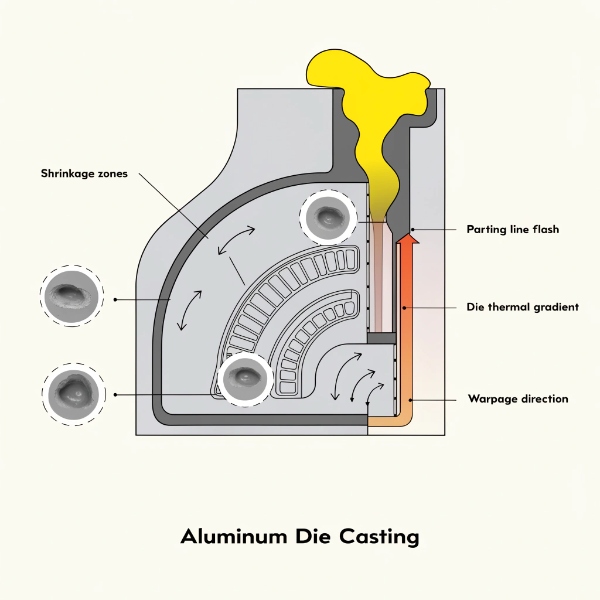
Die Trennlinie ist die größte Einzelursache für Toleranzverlust beim Druckguss. Drei Mechanismen:
- Grat: Metallschmelze entweicht an der Trennlinie beim Nachdruck. Selbst dünner Grat (0,1–0,3 mm) fügt Material hinzu, das das Teil nahe der Linie verformt.
- Versatz: Die beiden Formhälften verschieben sich im Betrieb durch Formspiel, Zugankerverlängerung und Führungsstiftverschleiß. NADCA erlaubt ±0,13 mm Versatz für Standardteile; wir zielen auf ±0,05 mm bei kritischen Flächen.
- Formverformung: Während des Einspritzdrucks von 40–100 MPa weichen die Formblöcke nach außen aus. Eine 1000 mm-Form unter 800 t Schließkraft verformt sich messbar — dieses „Atmen" wirkt direkt auf die Kavitätsabmessung.
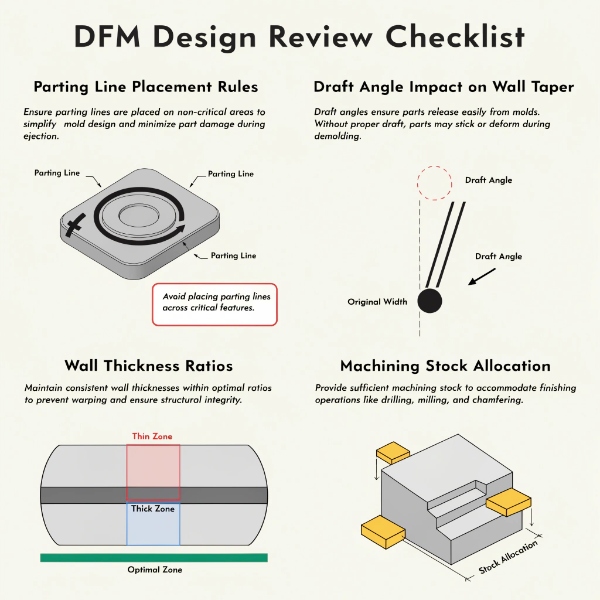
DFM-Regel, die wir durchsetzen: Niemals ein toleranzkritisches Merkmal auf oder über die Trennlinie legen. Wenn eine Lagerbohrung die Trennlinie kreuzen muss, wird sie bearbeitet. Keine Werkzeugoptimierung gleicht Trennlingrat auf einer toleranzkritischen Oberfläche aus.
4. Verzug und Eigenspannung
Ein Druckguss erstarrt von außen nach innen. Dünne Querschnitte gefrieren zuerst; dicke Querschnitte gefrieren zuletzt und ziehen an den bereits festen dünnen Querschnitten. Das Ergebnis ist Verzug — das Teil verformt sich nach dem Entformen beim Abkühlen auf Raumtemperatur.
| Wanddickenverhältnis (dickste:dünnste) | Verzugsrisiko | Typische Verformung (200 mm-Teil) |
|---|---|---|
| <2:1 | Gering | <0,2 mm |
| 2:1–4:1 | Mittel | 0,2–0,5 mm |
| 4:1–6:1 | Hoch | 0,5–1,0 mm |
| >6:1 | Schwerwiegend | >1,0 mm, Neukonstruktion erforderlich |
Verzug wird durch DFM (gleichmäßige Wanddicken, Übergangsradien, Rippen zur Balance der Thermischen Wege) und Prozesskontrolle (geregelte Formtemperatur, optimierte Zykluszeit, bei komplexen Geometrien teils aufgespanntes Abkühlen) beherrscht.
Werkzeugtechnik: Wo die Toleranz entsteht
Ein Druckguss kann nie maßhaltiger sein als die Form, die ihn erzeugt. Das Werkzeug ist die Grundlage, und drei Konstruktionsentscheidungen legen die Toleranzbasis fest:
Formstahl und Wärmebehandlung
H13 warmer Arbeitstahl ist der Branchenstandard für Aluminium-Druckgussformen. Aber nicht jedes H13 ist gleich:
- Standard H13 (~44–48 HRC): Ausreichend für 50.000–100.000 Schuss, bevor messbarer Verschleiß die Maße zu beeinträchtigen beginnt
- Premium H13 mit optimiertem Vanadiumgehalt (48–50 HRC): Verlängert die Verschleißlebensdauer auf 150.000–200.000 Schuss und hält die Maßhaltigkeit länger
- Oberflächenbehandlungen (Nitrieren, PVD-Schichten): Reduzieren thermische Rissbildung und abrasiven Verschleiß durch Aluminium
Formverschleiß verschlechtert die Toleranz über die Lebensdauer des Werkzeugs direkt. Ein Kavitätsmaß, das bei Schuss 5.000 ±0,15 mm hält, kann bis Schuss 80.000 auf ±0,25 mm abweichen, wenn Verschleiß nicht überwacht und kompensiert wird. Deshalb verfolgen wir die Maßabweichung per KMM nach einem Stichprobenplan über die gesamte Formlebensdauer und überarbeiten (Aufschweißen + Neu-EDM oder Neufräsen), bevor die Abweichung 50 % der Toleranzbandbreite überschreitet.
Präzision der Kavitätsbearbeitung
Die Kavität wird durch Hochgeschwindigkeitsfräsen und/oder Funkenerodieren hergestellt. Die Präzision dieser Operation setzt die Obergrenze der Gusstoleranz:
| Kavitätsbearbeitungsverfahren | Oberflächengüte | Maßhaltigkeit | Typische Anwendung |
|---|---|---|---|
| Hochgeschwindigkeitsfräsen (5-Achs) | Ra 0,4–0,8 µm | ±0,01–0,02 mm | Kritische Kavitätsflächen, Kerne |
| Funkenerodieren (Senk-EDM) | Ra 0,8–1,6 µm | ±0,02–0,03 mm | Tiefe Taschen, komplexe Rippen |
| Draht-EDM | Ra 0,8–1,2 µm | ±0,01 mm | Korneinsätze, Präzisionsöffnungen |
Die Kavität wird mit einer 5–10× engeren Toleranz bearbeitet als die Teiltoleranz, die sie halten muss. Ein ±0,15 mm-Teilmaß erfordert ein ±0,015–0,03 mm-Kavitätsmaß, da die Form Schwindungsstreuung, thermische Dehnung und Verschleiß aufnehmen muss, ohne die gesamte Teiltoleranz zu verbrauchen.
Mehrkavitäten-Formabgleich
Bei Mehrkavitätenformen (2, 4, 6, 8 Kavitäten) ist die Kavität-zu-Kavität-Streuung ein kritisches Thema. Jede Kavität wird separat bearbeitet, und subtile Unterschiede in Anschnittgeometrie, Kühlkanalplatzierung und Kavitätsoberflächenzustand erzeugen Kavität-zu-Kavität-Maßstreuung.
Wir steuern dies durch:
- Identische Kavitätsbearbeitung: Alle Kavitäten auf derselben 5-Achs-CNC in einem Bearbeitungslos gefertigt
- Kavitätsspezifische Moldflow-Validierung: Jede Kavität wird unabhängig simuliert, um thermische Unterschiede zu identifizieren
- Kavitätsbezogene KMM-Stichproben: SPC verfolgt jede Kavität unabhängig; bei Abweichung einer Kavität wird nur diese überarbeitet
- Individuelle Kavitätskennzeichnung: Jeder Guss ist mit Kavitäts-ID markiert (gegraviert oder punktiert), sodass Maßdaten zur Quellkavität rückverfolgbar sind
Prozesskontrolle: VHPDC und Schussprofilstabilität
Die Rolle von VHPDC bei der Maßkonstanz
Vakuum-Druckguss (VHPDC) ist in erster Linie für die Porenreduktion bekannt, verbessert aber auch die maßliche Konstanz. Konventioneller HPDC fängt Luft zufällig ein — Menge und Ort der eingeschlossenen Luft variieren von Schuss zu Schuss, was bedeutet, dass der effektive Metalldruck und die Fülldichte von Schuss zu Schuss schwanken. Das übersetzt sich direkt in Maßstreuung.
VHPDC beseitigt diese Streuung:
| Kennwert | Konventioneller HPDC | VHPDC |
|---|---|---|
| Schuss-zu-Schuss-Maßstreuung (100 mm-Maß) | ±0,20–0,30 mm | ±0,10–0,15 mm |
| Porengetriebene Dichteschwankung | 3–5 % Volumen | <1–1,5 % Volumen |
| Cp (100 mm-Maß, 0,5 mm-Toleranz) | 0,8–1,0 | 1,3–1,6 |
Ein Cp von 1,33 (das IATF-16949-Minimum für laufende Produktion) ist gegossen auf einer gut aufgebauten VHPDC-Anlage für die meisten linearen Maße erreichbar. Ohne VHPDC erfordert Cp 1,33 im Guss entweder ein weiteres Toleranzband oder 100 %-Sortierung.
Schussprofil-Kontrolle
Das Einspritzprofil — Langsamschussgeschwindigkeit, Schnellschussgeschwindigkeit, Umschaltpunkt und Nachdruck — beeinflusst die Maße direkt. Wesentliche Einflussgrößen:
- Langsamschussgeschwindigkeit: Zu schnell → vorzeitige Turbulenz und Lufteinschluss; zu langsam → vorzeitige Erstarrung und Kaltlauf. Beides verursacht Maßstreuung.
- Umschaltpunkt (Langsam→Schnell): Wenn zu früh umgeschaltet wird, füllt sich die Form turbulent; zu spät, beginnt das Metall vor dem Nachdruck zu gefrieren. Der korrekte Umschaltpunkt ist an den Füllungsgrad der Kavität gekoppelt, typisch 20–40 %.
- Nachdruck: Höherer Druck (60–100 MPa) reduziert Schwindung und verbessert die Maßwiederholbarkeit, erfordert aber ausreichend Schließkraft zur Vermeidung von Formverformung.
Bei EMP Tech verfügen alle 13 Druckgussinseln über geregelte Schusskontrolle mit Echtzeitüberwachung von Geschwindigkeit, Druck und Position. Abweichungen vom validierten Schussprofil lösen automatischen Gussausschuss aus — wir verlassen uns nicht auf nachträgliche Prüfung zur Erfassung von Prozessabweichungen.
Formtemperaturstabilität
Die Formtemperatur wird über Thermoelemente überwacht, die je nach Formkomplexität an 4–12 Stellen in der Form eingebettet sind. Die Temperaturdaten werden innerhalb jedes Zyklus an das Temperierungssystem (Ölheizung + Wasserkühlung) zurückgemeldet.
| Formtemperatur-Parameter | Ziel | Wirkung auf Maßstreuung |
|---|---|---|
| Kavitätsoberflächentemperatur | 200–260 °C (legierungsabhängig) | Stabile Temp = stabile Schwindung |
| Zyklus-zu-Zyklus-Schwankung | <±5 °C | Reduziert Schuss-zu-Schuss-Streuung |
| Kavität-zu-Kavität-Schwankung | <±10 °C | Reduziert Mehrkavitätenstreuung |
| Formeingangstemperatur (Schichtbeginn) | Innerhalb 10 °C des Beharrungszustands | Eliminiert „Aufwärmdrift" |
Bearbeitungsstrategie: Vom Guss zur Endtoleranz
Eingleisige 5-Achs-CNC
Die wirksamste Toleranzstrategie für Druckgussteile ist die Bearbeitung aller kritischen Merkmale in einer Aufspannung auf einer 4/5-Achs-CNC. Der Grund:
Jedes Umspannen und Neuaufnehmen des Teils verliert die Bezugsausrichtung. Eine typische 3+2-Bearbeitungsstrategie (eine Fläche fräsen, umdrehen, andere fräsen) akkumuliert:
- Bezugsversatz: ±0,02–0,05 mm pro Umspannung
- Winkelfehler: ±0,05–0,1° pro Umspannung
- Rüstzeit: 5–15 Minuten pro Aufspannung
Bei eingleisiger 5-Achs-Bearbeitung werden alle kritischen Merkmale (Lagerbohrungen, Dichtflächen, Schraubenbilder, Dichtungsnuten) von einer Spannreferenz aus gefertigt. Die Lagebeziehung zwischen den Merkmalen wird von der Maschine gehalten, nicht von der Vorrichtung.
| Bearbeitungsstrategie | Aufspannungen | Positionstoleranz (Bohrung zu Bohrung, 150 mm) | Planheit (Dichtfläche, 200 mm) | Rüstzeit |
|---|---|---|---|---|
| 3-Achs, mehrere Aufspannungen | 3–4 | ±0,10–0,15 mm | 0,05–0,08 mm | 45–60 min |
| 3+2-Indexierbearbeitung (4-Achs) | 2 | ±0,05–0,08 mm | 0,03–0,05 mm | 20–30 min |
| Voll 5-Achs, eine Aufspannung | 1 | ±0,02–0,03 mm | 0,01–0,02 mm | 5–10 min |
EMP Tech betreibt 150+ 4/5-Achs-CNC-Zentren, und der Standard für alle CTF-Merkmale an E-Fahrzeuggehäusen ist die eingleisige 5-Achs-Bearbeitung. Das ist kein Luxus — es ist die einzige Methode, um die Lagetoleranzen, die Tier-1-Zeichnungen vorgeben, konstant zu halten.
Bezugsstrategie: Guss- vs. Bearbeitungsbezüge
Die Wahl des Bezugsrahmens bestimmt, ob das Teil erfolgreich bearbeitet werden kann. Zwei Prinzipien, die wir durchsetzen:
- Auf Gussoberflächen aufspannen, von bearbeiteten Bezügen aus arbeiten. Der Guss wird in der CNC-Vorrichtung über robuste Gussoberflächen positioniert (typisch ein 3-2-1-Lageschema auf unkritischen Flächen). Die erste Bearbeitungsoperation erzeugt Präzisionsbezüge auf dem Teil. Nachfolgende Operationen spannen auf diesen bearbeiteten Bezügen auf.
- Nie eine Trennlinienfläche als Bezug verwenden. Trennlingrat und Versatz erzeugen unzuverlässige Bezüge. Immer eine bearbeitete Oberfläche oder ein Kernmerkmal mit kontrollierter Geometrie verwenden.
Prozessinterge Messtechnik
Bei Hochvolumenprogrammen setzen wir prozessinteres Tasten auf der CNC-Maschine ein. Die Messsonde vermisst kritische Merkmale, bevor das Teil ausgespannt wird, und liefert:
- Echtzeit-Maßrückmeldung an die Maschinensteuerung zur Werkzeugverschleißkompensation
- 100 %-Prüfung der CTF-Maße an jedem Teil (vs. Stichprobe)
- SPC-Daten gekoppelt an Maschine, Werkzeug und Gusslos
| Messmethode | Abdeckung | Antwortzeit | Typische Anwendung |
|---|---|---|---|
| Prozessinternes Antasten (auf CNC) | 100 % der CTF-Merkmale | Echtzeit (Sekunden) | Hochvolumen, enge Toleranz |
| Offline-KMM (Zeiss) | Stichprobe (z. B. 1 von 20) | 5–15 min/Teil | Erste PPAP, Konstruktionsänderungen |
| Inline-SPC-Lehrdorn (Festelehre) | 100 % der Hauptmaße | Sekunden | Hochvolumen, Einzeldimension |
Messung und SPC
KMM-Strategie
Zeiss-Koordinatenmessmaschinen (KMM) liefern die Maßwahrheit für Druckgussteile. Aber die KMM-Strategie ist genauso wichtig wie der Besitz der Maschine:
- Stichprobenplan: KMM-Messung ist zeitaufwendig (5–30 min/Teil je nach Merkmalsanzahl). Bei laufender Produktion stichproben wir 1 von 20 bis 1 von 50 Teilen je nach Prozessfähigkeit. Bei PPAP messen wir 100 % der kritischen Maße an einer Mindeststichprobe von 30 Teilen.
- Messunsicherheitsbudget: KMM-Messunsicherheit für ein 100 mm-Maß liegt typisch bei ±0,003–0,005 mm — weit unter der Toleranzbandbreite. Aber die Messstrategie (Tastrichtung, Taststiftlänge, Temperaturkompensation) muss kontrolliert werden, um dies zu realisieren.
- Temperaturgeregelte Messung: Teile müssen vor der KMM-Messung auf 20 °C stabilisiert werden. Ein Druckguss bei 30 °C misst etwa 0,022 mm pro 100 mm größer als bei 20 °C (Wärmeausdehnungskoeffizient: 22 µm/m·°C).
Fähigkeitsziele
| Toleranztyp | Cp-Ziel | Cpk-Ziel | IATF-16949-Anforderung |
|---|---|---|---|
| Lineares Gussmaß (NADCA-Standard) | ≥1,33 | ≥1,33 | Ppk ≥1,67 bei PPAP |
| Bearbeitetes CTF-Maß | ≥2,0 | ≥1,67 | Ppk ≥1,67 bei PPAP |
| Position (GD&T) | ≥1,67 | ≥1,33 | Ppk ≥1,67 bei PPAP |
Messsystemanalyse (MSA / Gage R&R)
Bevor Maßdaten als gültig akzeptiert werden, muss das Messsystem die Gage-R&R-Prüfung (Wiederholbarkeit und Reproduzierbarkeit) bestehen:
- Akzeptabel: Gage R&R <10 % der Toleranzbandbreite
- Bedingt akzeptabel: 10–30 % (erfordert Begründung, für unkritische Maße verwendet)
- Unbrauchbar: >30 % (Messsystem muss verbessert werden)
Bei einer ±0,15 mm-Toleranz (0,30 mm Gesamtbandbreite) muss die Gage R&R <0,030 mm (30 µm) sein. Dies erfordert eine ordnungsgemäß gewartete KMM mit kalibrierten Taststiften, temperaturgeregeltem Raum und geschulten Bedienern.
DFM-Überlegungen: Konstruieren für Toleranz
Die wirksamste Toleranzstrategie ist nicht die Prozesskontrolle — es ist die Konstruktion. Die folgenden DFM-Regeln, angewendet während der Konstruktionsprüfung, verhindern Toleranzprobleme, bevor sie die Gießerei erreichen.
Trennlinienplatzierung
| Regel | Begründung |
|---|---|
| Kein kritisches Maß kreuzt die Trennlinie | Grat und Versatz verschlechtern ±0,05–0,15 mm |
| Trennlinie auf nicht-funktionaler Oberfläche | Eliminiert Gratbeseitigung an Dichtflächen |
| Wenn eine Bohrung die Linie kreuzen muss, Bearbeitungsauftrag hinzufügen | Nach dem Guss auf Endtoleranz bearbeiten |
Entformungsschrägen
Entformungsschrägen sind zum Entformen erforderlich — typisch 1–2° pro Seite auf Gussoberflächen. Die Schräge beeinflusst direkt die Fähigkeit, enge Toleranzen an geschägten Wänden zu halten:
- Eine 1°-Schräge an einer 50 mm tiefen Wand erzeugt 0,87 mm Verjüngung pro Seite
- Eine 0,5°-Schräge (erreichbar mit texturfreien Oberflächen und gutem Auswerferdesign) reduziert dies auf 0,44 mm
- Wenn die geschägte Wand eine funktionale Oberfläche ist, muss sie bearbeitet werden, um die Verjüngung zu entfernen
| Schrägungswinkel | Wandtiefe (mm) | Verjüngung pro Seite (mm) | Auswirkung auf Toleranz |
|---|---|---|---|
| 2° (Standard) | 50 | 1,75 | Unbrauchbar als funktionale Oberfläche |
| 1° (typisch) | 50 | 0,87 | Bearbeitung erforderlich, wenn funktional |
| 0,5° (optimiert) | 50 | 0,44 | Grenzwertig für nicht-fügende Merkmale |
| 0° (nicht möglich) | — | — | Teil kann nicht entformt werden |
Wanddickengleichmäßigkeit
Die wirkungsvollste DFM-Regel für Toleranz: Wanddicken gleichmäßig halten. Differentielle Erstarrung ist die Hauptursache für Verzug, und Verzug verbraucht Toleranz schneller als jeder andere Mechanismus.
- Ziel-Wanddickenverhältnis (dickste:dünnste) ≤ 2:1
- Übergänge zwischen Querschnitten mit Radien ≥ 1,0× der dünneren Wand
- Rippen statt Wanddickenvergrößerung zur Steifigkeitssteigerung
- Dicke Querschnitte möglich sind aushöhlen
Reale Toleranzdaten: Was wir tatsächlich erreichen
Diese Tabelle zeigt empirische Daten aus EMP-Tech-Produktionsprogrammen (E-Motor-Gehäuse, Wechselrichtergehäuse, Getriebegehäuse) im Beharrungszustand:
| Merkmal | Nennmaß | Gusstoleranz (erzielt) | Bearbeitete Toleranz (erzielt) | Verfahren |
|---|---|---|---|---|
| Gesamtlänge (Motorgehäuse) | 280 mm | ±0,40 mm (Cp 1,35) | ±0,03 mm (Cp 2,8) | VHPDC + 5-Achs-CNC |
| Lagerbohrung Ø (Ø80) | 80 mm | ±0,25 mm (Cp 1,2) | H7 (+0,030/0) (Cp 2,1) | Ausbohren, eine Aufspannung |
| Lagerbohrungslage (2 Bohrungen, 180 mm) | 180 mm | ±0,35 mm | ±0,03 mm (Cp 1,9) | 5-Achs, eine Aufspannung |
| Dichtflächenplanheit | 220 mm | 0,35 mm | 0,02 mm (Cp 2,5) | Planfräsen |
| Schraubenbildlage (8 Löcher) | Ø150 TEK | ±0,30 mm | ±0,05 mm (Cp 1,8) | Bohren, eine Aufspannung |
| Dichtungsnutbreite | 6 mm | — | +0,03/0 mm (Cp 2,2) | Nutfräsen |
| Oberflächenrauheit (Dichtfläche) | — | Ra 3,2–6,3 µm | Ra 0,8 µm | Planfräsen |
Anmerkung: Cp-Werte werden im Beharrungszustand bei validierter Form und Werkzeug gerechnet. Initiale PPAP-Ppk-Werte liegen typisch 10–15 % niedriger aufgrund Formeinlaufeffekten.
Kosten- und Vorlaufzeitimplikationen
| Toleranzstrategie | Mehrkosten (% Teilekosten) | Werkzeugvorlaufzeit | Messkosten | Typische Anwendung |
|---|---|---|---|---|
| Nur Guss (NADCA-Standard) | 0 % | Standard | Gering (Stichprobe) | Unfunktionelle Halter, Deckel |
| Guss + selektive CNC | +15–25 % | Standard +2–3 Wochen | Mittel | Strukturhalter mit Dichtflächen |
| Voll-CNC auf CTF-Merkmale | +30–45 % | Standard +3–4 Wochen | Hoch (100 % Antasten) | E-Motor-/Wechselrichtergehäuse |
| Konforme Kühlung + Voll-CNC | +50–65 % | +8–12 Wochen Werkzeug | Hoch | Ultrahochvolumen, engste Toleranz |
Der pragmatische Ansatz für die meisten Tier-1-E-Fahrzeug-Gehäuseprogramme: VHPDC-Guss + eingleisige 5-Achs-CNC auf CTF-Merkmalen + prozessinternes Antasten. Dies liefert Cp ≥2,0 auf kritischen Maßen, hält IATF-16949-Ppk ≥1,67 bei PPAP und erfordert keine konforme Kühlung, sofern die Stückzahlen 200.000/Jahr nicht übersteigen oder die Bauteilgeometrie thermisch extrem ist.
EMP-Tech-Toleranzrelevante Fähigkeiten
| Fähigkeit | Beitrag zur Toleranz |
|---|---|
| VHPDC (13 Inseln, 350–3050 t) | Reduziert Schuss-zu-Schuss-Streuung um ~50 % vs. Standard-HPDC |
| Moldflow-Schwindungssimulation | Zonenweise Schwindungskompensation im Formdesign |
| Zonengeregelte Formtemperierung | ±10–15 °C Kavitätsuniformität, reduzierte Streuung |
| 5-Achs-CNC (150+ Maschinen, eine Aufspannung) | ±0,02–0,03 mm Positionstoleranz auf CTF-Merkmalen |
| Prozessinternes Antasten | 100 % CTF-Prüfung, Echtzeit-Werkzeugverschleißkompensation |
| Zeiss-KMM | ±0,003–0,005 mm Messunsicherheit bei 20 °C |
| IATF 16949:2016 + VDA 6.3 Note A | Prozessdisziplin für Cp/Cpk-Ziele |
| PPAP Level 3 | Vollständige Maßfähigkeitsdokumentation beim Launch |
| Kavitätsbezogene SPC-Verfolgung | Individuelle Kavitätskennzeichnung und Abweichungsüberwachung |
Kernergebnisse
- Druckguss ist ein near-net-shape-Verfahren, kein Präzisionsverfahren. Gusstoleranzen liegen bei ±0,2–0,4 mm auf 100-mm-Maßen — ein bis zwei Größenordnungen weiter als bearbeitete Toleranzen. Entsprechend konstruieren: enge Toleranz nur auf CTF-Merkmalen spezifizieren und diese bearbeiten.
- Vier Variablen bestimmen die Gusstoleranz: Schwindung, Formthermalbalance, Trennlinie und Verzug. Alle vier ansprechen — jede ungemanagte wird die gesamte Toleranzbandbreite verbrauchen.
- VHPDC reduziert die Maßstreuung um etwa 50 % gegenüber Standard-HPDC und macht Cp 1,33 im Guss auf den meisten linearen Maßen erreichbar.
- Eingleisige 5-Achs-CNC ist die wirksamste Enge-Toleranz-Strategie. Sie eliminiert Umspannfehler und hält Bohrung-zu-Bohrung-Lagetoleranz bei ±0,02–0,03 mm.
- DFM ist günstiger als Prozesskontrolle. Gleichmäßige Wanddicken, Trennlinienplatzierung und Entformungsschrägungs-Management verhindern Toleranzprobleme bei null zusätzlichen Stückkosten — das ist das erste Gespräch in jeder toleranzkritischen Programmprüfung.