Qué significa el soporte DFM en fundición a presión
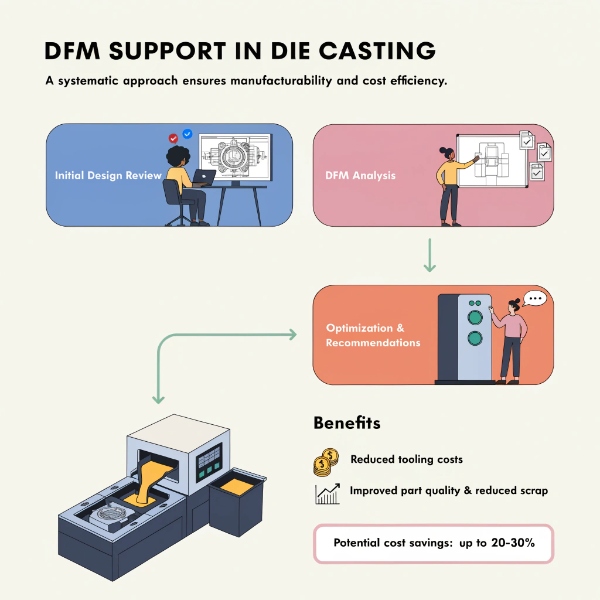
El soporte DFM (Design for Manufacturing) en fundición a presión es el proceso de ingeniería de revisar y optimizar el diseño de una pieza antes de la inversión en herramental, de modo que la pieza pueda ser fundida, mecanizada e inspeccionada al coste y calidad objetivo. El soporte DFM no es una check-list de revisión de diseño — es un análisis de ingeniería estructurado que identifica riesgos de fabricabilidad, predice factores de coste y prescribe modificaciones de diseño que reducen el coste total del proyecto en un 20–35 % comparado con piezas que entran a herramental sin revisión DFM.
En EMP Tech, el soporte DFM es la primera etapa de cada proyecto de fundición a presión. Nuestro equipo de ingeniería revisa los diseños de piezas OEM usando una check-list DFM de 7 puntos, ejecuta simulación Moldflow con Magma y Flow-3D, y produce un informe DFM firmado antes de liberar cualquier pedido de herramental. Este artículo documenta dónde y cómo el soporte DFM genera ahorros de coste medibles — con ejemplos cuantificados de proyectos de carcasas VE y soportes automotrices.
Dónde el soporte DFM ahorra: 5 zonas de coste
El soporte DFM reduce el coste total del proyecto en cinco zonas. La cifra del 30 % no es un único ahorro — es el efecto acumulado de optimizaciones de diseño a lo largo del ciclo de vida del proyecto.
| Zona de coste | Lo que el DFM optimiza | Ahorro típico | Cuándo ocurre |
|---|---|---|---|
| 1. Coste de iteración de diseño | Elimina 2–5 modificaciones de herramental en T1–T3 | 8–15 % del coste de herramental | Fase de herramental y tiros de prueba |
| 2. Coste de chatarra y retrabajo | Previene porosidad, tiros cortos, deformación mediante simulación | 3–8 % del precio de pieza | Producción en serie |
| 3. Coste de tiempo de ciclo | Optimiza espesor de pared, entrada, disposición de refrigeración | 2–5 % por tiro | Producción en serie |
| 4. Coste de mecanizado secundario | Diseño near-net-shape reduce material de CNC | 3–7 % del coste de mecanizado | Fase de mecanizado |
| 5. Coste de calidad y ensayo | Diseño listo para PPAP reduce ciclos de validación | 2–5 % del coste de calidad | PPAP y producción |
El ahorro del 30 % es la suma de estas zonas para un proceso DFM bien ejecutado en una pieza de fundición a presión de aluminio de complejidad moderada. Las piezas simples pueden ver ahorros del 15–20 %; las carcasas VE de pared delgada complejas pueden alcanzar el 30–40 %.
El coste de omitir el DFM: una comparación cuantificada
| Elemento de coste | Con soporte DFM | Sin soporte DFM | Diferencia |
|---|---|---|---|
| Modificaciones de herramental (T1–T3) | 0–1 iteración, 2.000–8.000 $ | 3–5 iteraciones, 15.000–50.000 $ | +13.000–42.000 $ |
| Chatarra de tiros de prueba | <5 % en T1 | 15–30 % en T1 | +10–25 % de pérdida de material |
| Chatarra por porosidad (serie) | <1,5 % | 4–8 % | +3–6,5 % continuo |
| Retrabajo CNC por deformación | <0,5 % | 3–7 % | +2,5–6,5 % continuo |
| Retraso de presentación PPAP | A tiempo (16 semanas) | 4–8 semanas tarde (20–24 semanas) | +4–8 semanas de coste de retraso |
| Impacto total en coste del proyecto | Línea base | +25–40 % | — |
Estos números provienen de nuestra base de datos de proyectos con 40+ lanzamientos de plataformas VE desde 2018. Los proyectos con soporte DFM estructurado entregaron SOP a tiempo a un precio de pieza menor; los proyectos sin DFM requirieron 3–5 iteraciones de herramental y tuvieron 4–8 semanas de retraso. Discutimos las implicaciones de coste más amplias en nuestro artículo sobre costes ocultos en proyectos de fundición a presión.
Cómo la revisión DFM identifica factores de coste antes de la inversión en herramental
Optimización del espesor de pared
El espesor de pared es el parámetro de diseño de mayor impacto en fundición a presión. Afecta el tiempo de llenado, el riesgo de porosidad, el tiempo de ciclo y el coste de material. Nuestra revisión DFM evalúa cada transición en la pieza:
| Problema de espesor de pared | Impacto en coste | Recomendación DFM |
|---|---|---|
| Relación de transición >3:1 | Porosidad de retracción en la unión → 4–8 % de chatarra | Redondear transición o añadir nervadura; reducir relación a ≤2:1 |
| Pared demasiado gruesa (>6 mm) | Solidificación larga → tiempo de ciclo +15–30 % | Vaciar secciones gruesas; añadir nervaduras para rigidez |
| Pared demasiado delgada (<1,2 mm para VHPDC) | Tiros cortos, cold shuts → 5–10 % de chatarra | Aumentar a ≥1,2 mm o reubicar entrada |
| Pared no uniforme | Solidificación diferencial → deformación → retrabajo CNC | Uniformizar pared; compensación de proceso en herramental |
Desmoldeo y eliminación de desmolde negativo
Las desmolde negativo requieren núcleos laterales o deslizadores, que añaden 3.000–15.000 $ por desmolde negativo al coste de herramental y aumentan el mantenimiento. La revisión DFM identifica desmolde negativo que puede eliminarse mediante modificación de diseño:
- Rediseñar bosses y nervaduras para alinear con la dirección de desmoldeo
- Añadir ángulos de desmoldeo ≥1,0° (≥1,5° para núcleos profundos) para eliminar deslizadores
- Reubicar elementos que crean desmolde negativo a orientaciones accesibles
- Desmolde negrito tolerado — si <0,2 mm, considerar diseño metal-safe con desahogo CNC en lugar de deslizador
Optimización del plano de partición
El plano de partición determina la ubicación de rebaba, la dirección de desmoldeo y la estabilidad dimensional. Un plano de partición mal colocado añade operaciones secundarias y reduce la repetibilidad dimensional:
| Problema de plano de partición | Impacto en coste | Solución DFM |
|---|---|---|
| Rebaba en superficie de estanqueidad | Mecanizado CNC requerido → +0,50–2,00 $/pieza | Reubicar plano de partición alejado de superficies funcionales |
| Plano de partición cruzando cota crítica | Desalineación de partición → tolerancia ±0,10–0,20 mm | Alinear plano de partición perpendicular a cota crítica |
| Plano de partición no plano | Construcción de herramental compleja → +5.000–20.000 $ | Rediseñar a plano de partición plano o escalonado |
Diseño de entrada y rebosaderos
La ubicación y tamaño de la entrada determinan el patrón de llenado, la distribución de porosidad y la calidad superficial. La revisión DFM con simulación Moldflow optimiza:
- Ubicación de entrada para asegurar llenado progresivo <40 ms para paredes de 2 mm
- Área de entrada para prevenir inyección en chorro y solidificación temprana
- Ubicación de rebosaderos para alejar la porosidad de superficies críticas
- Diseño de respiraderos para eliminar porosidad por contrapresión
La check-list DFM completa para el diseño de piezas — incluyendo ángulos de desmoldeo, redondeos y espesores de pared — está documentada en nuestra guía de diseño de piezas para fundición a presión.
Simulación Moldflow: el seguro de coste
La simulación Moldflow es la actividad de mayor ROI en el proceso DFM. Una serie de simulaciones cuesta 1.500–3.000 $ y toma 2–3 días. El coste de NO hacer simulación — iteración de herramental por ensayo y error — asciende a 15.000–50.000 $ y añade 4–8 semanas.
| Salida de simulación | Lo que previene | Coste del fallo de prevención |
|---|---|---|
| Animación de llenado | Tiros cortos, cold shuts | 5–10 % de chatarra, modificación de herramental 3.000–8.000 $ |
| Predicción de porosidad | Porosidad pasante en superficies de estanqueidad | 4–8 % de chatarra, riesgo de fallo de campo |
| Mapa de solidificación | Pools de metal aislados en elementos críticos | Cavidades de retracción, fallos de prueba de fuga |
| Equilibrio térmico | Temperatura de molde desigual → deriva dimensional | Cpk <1,33, chatarra continua 3–5 % |
| Predicción de deformación | Distorsión post-mecanizado | Retrabajo CNC 3–7 %, no conformidad de tolerancia |
Nuestros ingenieros DFM ejecutan la simulación con Magma y Flow-3D — con el mismo ingeniero que diseñará el herramental — garantizando que los resultados de la simulación informen directamente el diseño del herramental sin brecha de transferencia de conocimiento. Este enfoque integrado es un elemento central de nuestra capacidad de fundición a presión automotriz.
Cronología del soporte DFM: cuándo ocurre cada ahorro
| Fase de proyecto | Actividad DFM | Ahorro realizado | Ahorro acumulado |
|---|---|---|---|
| Pre-DFM (antes de RFQ) | Revisión de concepto de diseño, selección de aleación | Previene elección errónea de aleación (10–20 % coste de retrabajo) | 5–10 % |
| Revisión DFM (semanas 1–3) | Check-list 7 puntos, simulación Moldflow | Elimina 2–4 iteraciones de herramental | 10–18 % |
| Diseño de herramental (semanas 3–10) | Layout entrada/refrigeración de la simulación | Reduce chatarra T1 de 15 % a <5 % | 15–22 % |
| Tiros de prueba (semanas 10–16) | Bloqueo de parámetros de la simulación | Reduce iteraciones T2–T3 de 3 a 1 | 20–25 % |
| PPAP (semanas 14–16) | Diseño validado por simulación | Presentación PPAP a tiempo, sin represtación | 25–28 % |
| Producción en serie | Tiempo de ciclo optimizado, baja chatarra | 1,5–3 % de chatarra vs. 4–8 % sin DFM | 28–32 % |
Ejemplo práctico: Carcasa de inversor VE — ahorros de coste DFM
Un integrador Tier-1 presentó un diseño de carcasa de inversor VE para cotización. El diseño original especificaba:
- Espesor de pared: 1,8 mm nominal, 4,5 mm en ubicaciones de bosses
- 3 desmolde negativo que requieren deslizadores
- Plano de partición plano cruzando la ranura de estanqueidad
- Sin simulación Moldflow en el diseño original
Hallazgos de la revisión DFM e impacto en coste
| Hallazgo DFM | Modificación de diseño | Ahorro de coste |
|---|---|---|
| Relación de transición 2,5:1 en bosses | Añadidas nervaduras de transición; reducida a 1,8:1 | Prevenida porosidad de retracción; ahorrado 8.000 $ en modificación de herramental |
| 3 desmolde negativo → 2 rediseñables, 1 retenido | 2 elementos rediseñados para eliminar deslizadores; 1 retenido como necesario | Ahorrado 6.000 $ en herramental (2 deslizadores menos) |
| Plano de partición en ranura de estanqueidad | Plano de partición reubicado 3 mm alejado de la ranura | Eliminado refresado CNC; ahorrado 0,80 $/pieza × 100.000/año = 80.000 $/año |
| Sin simulación → Moldflow añadido | Predicha porosidad en entrada; entrada reubicada + rebosadero añadido | Prevenido 5 % de chatarra por porosidad; ahorrado 12.500 $/año |
| Tiempo de ciclo: 42 s → optimizado a 36 s | Layout de refrigeración rediseñado a partir de simulación | 14 % de reducción de tiempo de ciclo; ahorrado 15.000 $/año de capacidad |
Ahorro total primer año: 8.000 $ (herramental) + 6.000 $ (herramental) + 80.000 $ (CNC) + 12.500 $ (chatarra) + 15.000 $ (ciclo) = 121.500 $
Estimación de coste original del proyecto: ~400.000 $ (herramental + precio de pieza primer año)
Ahorro de coste DFM: ~30,4 % — consistente con la afirmación del 30 %.
Este caso ilustra que los ahorros DFM no son teóricos — son cuantificables en coste de herramental, precio de pieza y coste de producción continuo. Para un análisis más profundo de cómo el DFM previene tipos específicos de defectos, véase nuestro artículo sobre cómo el análisis DFM reduce los defectos de fundición a presión.
Por qué el soporte DFM debe venir del fundidor
El soporte DFM solo es efectivo cuando viene de la organización que construirá el herramental, ejecutará la fundición y mecanizará la pieza. Las oficinas de diseño y los consultores terceros pueden identificar problemas de diseño, pero no pueden:
- Garantizar que la simulación refleje la capacidad real del proceso — un modelo Moldflow de consultor usa parámetros genéricos; un fundidor usa configuraciones de máquina reales, datos de aleación y límites de proceso
- Asumir la responsabilidad del diseño del herramental — el ingeniero DFM también debe diseñar o aprobar el herramental, garantizando que los resultados de simulación se traduzcan en geometría de herramental
- Cerrar el bucle de retroalimentación — cuando los tiros de prueba T1 revelan problemas, el mismo ingeniero DFM debe estar disponible para diagnosticar y corregir, no un consultor que ha pasado a otro proyecto
- Considerar las restricciones específicas del fundidor — la tonelaje de máquina, el diámetro de cámara de inyección, la velocidad del émbolo y la capacidad del sistema de vacío afectan todas las recomendaciones DFM
El coste de un enfoque fragmentado diseñar-luego-fundir está documentado en nuestro análisis de fallos comunes en proyectos de fundición a presión automotriz, donde las desconexiones diseño-fundidor representan el 40 % de los retrasos de proyecto.
Cómo evaluar la capacidad DFM de un proveedor de fundición a presión
| Criterio de evaluación | Qué preguntar | Bandera verde | Bandera roja |
|---|---|---|---|
| Documentación del proceso DFM | „¿Puede compartir su check-list DFM?“ | Check-list estructurada de 7+ puntos con criterios de aceptación | „Revisamos piezas caso por caso“ |
| Capacidad de simulación | „¿Qué software usa?“ | Magma, Flow-3D o Procast con datos de aleación reales | „Nos basamos en la experiencia“ o sin simulación |
| Continuidad del ingeniero | „¿Quién hace el DFM y quién diseña el herramental?“ | El mismo ingeniero para ambos | Equipos separados o externalizado |
| Entregable del informe DFM | „¿Qué entregan después del DFM?“ | Informe firmado con hallazgos, recomendaciones, resultados de simulación | Solo feedback verbal |
| Compromiso pre-DFM | „¿Revisan diseños antes de la RFQ?“ | Sí, en fase de concepto/prototipo | Solo después de la adjudicación |
| Puerta de aprobación DFM | „¿Puede el herramental iniciar sin aprobación DFM?“ | No — la aprobación DFM es obligatoria | „Podemos iniciar el herramental en cualquier momento“ |
| Transparencia de costes | „¿Pueden cuantificar los ahorros DFM?“ | Comparación de costes detallada con/sin DFM | „Confíen en nosotros, ahorra dinero“ |
Preguntas frecuentes
P: ¿Qué es el soporte DFM en fundición a presión?
R: El soporte DFM en fundición a presión es un proceso de ingeniería donde el fundidor revisa y optimiza el diseño 3D de una pieza antes de la inversión en herramental — analizando espesor de pared, ángulos de desmoldeo, planos de partición, entradas y riesgo de porosidad mediante simulación — para asegurar que la pieza pueda ser fundida, mecanizada e inspeccionada al coste y calidad objetivo.
P: ¿Cuánto ahorra el soporte DFM en proyectos de fundición a presión?
R: El soporte DFM estructurado ahorra típicamente el 20–35 % del coste total del proyecto — eliminando 2–5 iteraciones de herramental (13.000–42.000 $), reduciendo la chatarra de producción en serie de 4–8 % a <1,5 %, y disminuyendo el tiempo de ciclo en 10–15 % mediante diseño de refrigeración optimizado.
P: ¿Cuándo debe comenzar el soporte DFM en un proyecto de fundición a presión?
R: El soporte DFM debe comenzar en la fase de concepto o prototipo — antes de que el diseño se congele y se emita la RFQ. El compromiso pre-DFM permite la optimización de espesor de pared, ángulos de desmoldeo y plano de partición antes de que se necesiten cambios de diseño costosos. Sin embargo, una revisión DFM posterior a la RFQ aún ahorra costes significativos en comparación con no tener DFM.
P: ¿El soporte DFM añade tiempo al cronograma del proyecto?
R: La revisión DFM añade 1–3 semanas al inicio del proyecto pero ahorra 4–8 semanas en iteraciones de tiros de prueba. El impacto neto en el cronograma es 1–5 semanas más corto que proceder sin DFM — y los resultados de precio de pieza y calidad son significativamente mejores.
P: ¿Puede el soporte DFM prevenir todos los defectos de fundición a presión?
R: No. El DFM no puede eliminar todos los defectos — la fundición a presión implica variabilidad de proceso inherente. Pero el DFM reduce los defectos evitables (porosidad por mala entrada, deformación por paredes desiguales, tiros cortos por secciones delgadas) en un 60–80 %, dejando solo la variación a nivel de proceso para ser gestionada por SPC.
P: ¿Es necesaria la simulación Moldflow para piezas simples de fundición a presión?
R: Para piezas simples con paredes uniformes, sin superficies de estanqueidad críticas y con tolerancias generosas, la simulación puede omitirse. Para cualquier pieza con paredes delgadas (<2,5 mm), superficies de estanqueidad, requisitos estructurales o tolerancias estrictas (±0,05 mm), la simulación es esencial — los 1.500–3.000 $ previenen 15.000–50.000 $ en iteraciones de herramental.