Was DFM-Unterstützung im Druckguss bedeutet
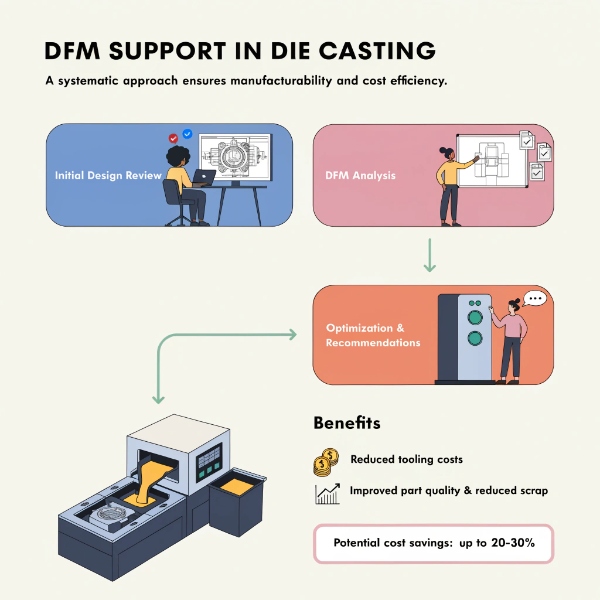
DFM-Unterstützung (Design for Manufacturing) im Druckguss ist der Engineering-Prozess der Überprüfung und Optimierung eines Bauteilentwurfs vor der Werkzeuginvestition, um sicherzustellen, dass das Bauteil zu Zielkosten und in Zielqualität gegossen, bearbeitet und geprüft werden kann. DFM-Unterstützung ist keine Design-Review-Checkliste — sie ist eine strukturierte Engineering-Analyse, die Fertigbarkeitsrisiken identifiziert, Kostentreiber vorhersagt und Konstruktionsänderungen empfiehlt, die die Gesamtprojektkosten um 20–35 % im Vergleich zu Bauteilen senken, die ohne DFM-Review in die Werkzeugherstellung gehen.
Bei EMP Tech ist die DFM-Unterstützung die erste Phase jedes Druckgussprojekts. Unser Engineering-Team prüft OEM-Bauteilentwürfe anhand einer 7-Punkte-DFM-Checkliste, führt Moldflow-Simulation mit Magma und Flow-3D durch und erstellt einen unterzeichneten DFM-Bericht, bevor ein Werkzeugauftrag freigegeben wird. Dieser Artikel dokumentiert, wo und wie DFM-Unterstützung messbare Kosteneinsparungen erzeugt — mit quantifizierten Beispielen aus EV-Gehäuse- und Automobil-Bügelprojekten.
Wo DFM-Unterstützung Kosten spart: 5 Kostenzonen
DFM-Unterstützung reduziert die Gesamtprojektkosten in fünf Zonen. Die 30 %-Zahl ist keine einzelne Ersparnis — sie ist die kumulative Wirkung von Designoptimierungen über den gesamten Projekt-Lebenszyklus.
| Kostenzone | Was DFM optimiert | Typische Ersparnis | Zeitpunkt |
|---|---|---|---|
| 1. Design-Iterationskosten | Eliminiert 2–5 Werkzeugänderungen bei T1–T3 | 8–15 % der Werkzeugkosten | Werkzeug- und Probeabgussphase |
| 2. Ausschuss- und Nacharbeitskosten | Verhindet Porosität, Kurzgüsse, Verzug durch Simulation | 3–8 % des Stückpreises | Serienfertigung |
| 3. Zykluszeitkosten | Optimiert Wandstärke, Anschnitt, Kühllayout | 2–5 % pro Schuss | Serienfertigung |
| 4. Zerspanungskosten | Near-Net-Shape-Design reduziert CNC-Aufmaß | 3–7 % der Bearbeitungskosten | Bearbeitungsphase |
| 5. Qualitäts- und Prüfkosten | PPAP-fähiges Design reduziert Validierungszyklen | 2–5 % der Qualitätskosten | PPAP und Produktion |
Die 30 %-Ersparnis ist die Summe dieser Zonen bei einem gut ausgeführten DFM-Prozess für ein mäßig komplexes Aluminium-Druckgussteil. Einfache Bauteile können 15–20 % Ersparnis zeigen; komplexe dünnwandige EV-Gehäuse können 30–40 % erreichen.
Die Kosten des Verzichts auf DFM: Ein quantifizierter Vergleich
| Kostenelement | Mit DFM-Unterstützung | Ohne DFM-Unterstützung | Differenz |
|---|---|---|---|
| Werkzeugänderungen (T1–T3) | 0–1 Iteration, 2.000–8.000 $ | 3–5 Iterationen, 15.000–50.000 $ | +13.000–42.000 $ |
| Probeabguss-Ausschuss | <5 % bei T1 | 15–30 % bei T1 | +10–25 % Materialverlust |
| Porositätsbedingter Ausschuss (Serie) | <1,5 % | 4–8 % | +3–6,5 % laufend |
| Verzugsbedingte CNC-Nacharbeit | <0,5 % | 3–7 % | +2,5–6,5 % laufend |
| PPAP-Einreichungsverzug | Termingerecht (16 Wochen) | 4–8 Wochen zu spät (20–24 Wochen) | +4–8 Wochen Verzugskosten |
| Gesamtprojektkosteneinfluss | Baseline | +25–40 % | — |
Diese Zahlen stammen aus unserer Projektdatenbank mit 40+ EV-Plattformlaunches seit 2018. Projekte mit strukturiertem DFM-Support lieferten konsistent SOP termingerecht zu niedrigerem Stückpreis; Projekte ohne DFM erforderten 3–5 Werkzeugiterationen und lagen 4–8 Wochen hinter dem Zeitplan. Wir erörtern die umfassenderen Kostenauswirkungen in unserem Artikel über versteckte Kosten in Druckgussprojekten.
Wie die DFM-Review Kostentreiber vor der Werkzeuginvestition identifiziert
Wandstärkenoptimierung
Die Wandstärke ist der einflussreichste Konstruktionsparameter im Druckguss. Sie beeinflusst Füllzeit, Porositätsrisiko, Zykluszeit und Materialkosten. Unsere DFM-Review bewertet jeden Übergang im Bauteil:
| Wandstärkenproblem | Kosteneinfluss | DFM-Empfehlung |
|---|---|---|
| Übergangsverhältnis >3:1 | Lunkerporosität am Übergang → 4–8 % Ausschuss | Verrundung oder Rippe hinzufügen; Verhältnis ≤2:1 |
| Wand zu dick (>6 mm) | Lange Erstarrung → Zykluszeit +15–30 % | Dicke Bereiche aushöhlen; Rippen für Steifigkeit |
| Wand zu dünn (<1,2 mm bei VHPDC) | Kurzgüsse, Kaltläufe → 5–10 % Ausschuss | Auf ≥1,2 mm erhöhen oder Anschnitt verlagern |
| Ungleichmäßige Wand | Differenzielle Erstarrung → Verzug → CNC-Nacharbeit | Wand vereinheitlichen; Prozesskompensation im Werkzeug |
Entformungsschräge und Hinterschneidungsbeseitigung
Hinterschneidungen erfordern Schieber oder Kernzüge, die 3.000–15.000 $ pro Hinterschneidung an Werkzeugkosten und erhöhtem Wartungsaufwand verursachen. Die DFM-Review identifiziert Hinterschneidungen, die durch Konstruktionsänderungen eliminiert werden können:
- Bolzen und Rippen umgestalten, um sie in Entformungsrichtung auszurichten
- Entformungsschrägen ≥1,0° (≥1,5° für tiefe Kerne) hinzufügen, um Seitenschieber zu eliminieren
- Merkmale, die Hinterschneidungen erzeugen, an zugängliche Orientierungen verlagern
- Tolerierte Hinterschneidung — bei <0,2 mm metal-safe-Konstruktion mit CNC-Freistellung statt Schieber erwägen
Trennebenenoptimierung
Die Trennebene bestimmt Gratlage, Entformungsrichtung und Maßhaltigkeit. Eine schlecht platzierte Trennebene erhöht Sekundäroperationen und reduziert die Maßwiederholbarkeit:
| Trennebenenproblem | Kosteneinfluss | DFM-Lösung |
|---|---|---|
| Grat an Dichtfläche | CNC-Bearbeitung erforderlich → +0,50–2,00 $/Teil | Trennebene von funktionalen Flächen weg verlagern |
| Trennebene quer zu kritischer Toleranz | Trennebenenversatz → Toleranz ±0,10–0,20 mm | Trennebene senkrecht zu kritischer Toleranz ausrichten |
| Nicht-flache Trennebene | Komplexe Werkzeugkonstruktion → +5.000–20.000 $ | Auf flache oder gestufte Trennebene umgestalten |
Anschnitt- und Überlaufgestaltung
Anschnittort und -größe bestimmen Füllmuster, Porositätsverteilung und Oberflächenqualität. Die DFM-Review mit Moldflow-Simulation optimiert:
- Anschnittplatzierung für progressives Füllen <40 ms bei 2 mm Wand
- Anschnittfläche zur Vermeidung von Strahleinspritzung und früher Erstarrung
- Überlaufplatzierung zum Abführen von Porosität von kritischen Flächen
- Entlüftungsdesign zur Eliminierung von Gegendruckporosität
Die vollständige DFM-Checkliste für die Bauteilkonstruktion — einschließlich Entformungsschrägen, Verrundungen und Wandstärken — ist in unserem Druckguss-Bauteilkonstruktionsleitfaden dokumentiert.
Moldflow-Simulation: Die Kostenversicherung
Die Moldflow-Simulation ist die aktivste mit dem höchsten ROI im DFM-Prozess. Ein Simulationslauf kostet 1.500–3.000 $ und dauert 2–3 Tage. Die Kosten des NICHT-Durchführens einer Simulation — Werkzeugiteration durch Versuch und Irrtum — betragen 15.000–50.000 $ und verursachen 4–8 Wochen Verzug.
| Simulationsausgabe | Was sie verhindet | Kosten bei Nichtverhinderung |
|---|---|---|
| Füllanimation | Kurzgüsse, Kaltläufe | 5–10 % Ausschuss, Werkzeugänderung 3.000–8.000 $ |
| Porositätsvorhersage | Durchgehende Porosität in Dichtflächen | 4–8 % Ausschuss, Feldausfallrisiko |
| Erstarrungskarte | Isolierte Schmelzpfützen in kritischen Merkmalen | Lunker, Leckprüfungsausfälle |
| Thermisches Gleichgewicht | Ungleichmäßige Werkzeugtemperatur → Maßabweichung | Cpk <1,33, laufender Ausschuss 3–5 % |
| Verzugsvorhersage | Verformung nach der Bearbeitung | CNC-Nacharbeit 3–7 %, Toleranzabweichung |
Unsere DFM-Ingenieure führen die Simulation mit Magma und Flow-3D durch — mit demselben Ingenieur, der auch das Werkzeug konstruieren wird. So werden Simulationsergebnisse direkt in die Werkzeuggeometrie umgesetzt, ohne Wissensübertragungslücke. Dieser integrierte Ansatz ist ein Kernelement unserer Automobil-Druckguss-Fähigkeiten.
DFM-Unterstützungs-Zeitplan: Wann jede Kosteneinsparung eintritt
| Projektphase | DFM-Aktivität | Realisierte Kosteneinsparung | Kumulierte Ersparnis |
|---|---|---|---|
| Pre-DFM (vor RFQ) | Designkonzept-Review, Legierungsauswahl | Verhindet falsche Legierungswahl (10–20 % Nacharbeitskosten) | 5–10 % |
| DFM-Review (Wochen 1–3) | 7-Punkte-Checkliste, Moldflow-Simulation | Eliminiert 2–4 Werkzeugiterationen | 10–18 % |
| Werkzeugkonstruktion (Wochen 3–10) | Anschnitt-/Kühllayout aus Simulation | Reduziert T1-Ausschuss von 15 % auf <5 % | 15–22 % |
| Probeabgüsse (Wochen 10–16) | Parameterfestlegung aus Simulation | Reduziert T2–T3-Iterationen von 3 auf 1 | 20–25 % |
| PPAP (Wochen 14–16) | Durch Simulation validiertes Design | PPAP-Einreichung termingerecht, keine Wiedereinreichung | 25–28 % |
| Serienfertigung | Optimierte Zykluszeit, niedriger Ausschuss | 1,5–3 % Ausschuss vs. 4–8 % ohne DFM | 28–32 % |
Fallbeispiel: EV-Wechselrichtergehäuse — DFM-Kosteneinsparungen
Ein Tier-1-Integrator reichte einen EV-Wechselrichtergehäuse-Entwurf zur Angebotseinholung ein. Das ursprüngliche Design spezifizierte:
- Wandstärke: 1,8 mm nominal, 4,5 mm an Bolzenpositionen
- 3 Hinterschneidungen mit Schiebern
- Flache Trennebene über der Dichtnut
- Keine Moldflow-Simulation im ursprünglichen Design
DFM-Review-Ergebnisse und Kosteneinfluss
| DFM-Befund | Konstruktionsänderung | Kosteneinsparung |
|---|---|---|
| 2,5:1-Übergangsverhältnis an Bolzen | Übergangsrippen hinzugefügt; auf 1,8:1 reduziert | Verhindete Lunkerporosität; sparte 8.000 $ bei Werkzeugänderung |
| 3 Hinterschneidungen → 2 umgestaltbar, 1 beibehalten | 2 Merkmale umgestaltet zur Eliminierung von Seitenschiebern; 1 als notwendig beibehalten | Sparte 6.000 $ Werkzeugkosten (2 weniger Schieber) |
| Trennebene auf Dichtnut | Trennebene 3 mm von Nut weg verlagert | Eliminierte CNC-Nachbearbeitung; sparte 0,80 $/Teil × 100.000/Jahr = 80.000 $/Jahr |
| Keine Simulation → Moldflow hinzugefügt | Porosität am Anschnitt vorhergesagt; Anschnitt verlagert + Überlauf hinzugefügt | Verhindete 5 % Porositätsausschuss; sparte 12.500 $/Jahr |
| Zykluszeit: 42 s → auf 36 s optimiert | Kühllayout aus Simulation umgestaltet | 14 % Zykluszeitreduktion; sparte 15.000 $/Jahr Kapazität |
Gesamteinsparung erstes Jahr: 8.000 $ (Werkzeug) + 6.000 $ (Werkzeug) + 80.000 $ (CNC) + 12.500 $ (Ausschuss) + 15.000 $ (Zyklus) = 121.500 $
Ursprüngliche Projektkostenschätzung: ~400.000 $ (Werkzeug + Stückpreis erstes Jahr)
DFM-Kosteneinsparung: ~30,4 % — konsistent mit der 30 %-Aussage.
Dieser Fall veranschaulicht, dass DFM-Einsparungen nicht theoretisch sind — sie sind in Werkzeugkosten, Stückpreis und laufenden Produktionskosten quantifizierbar. Eine tiefergehende Analyse, wie DFM spezifische Fehlerarten verhindert, finden Sie in unserem Artikel über wie DFM-Analyse Druckgussdefekte reduziert.
Warum DFM-Unterstützung vom Gießer kommen muss
DFM-Unterstützung ist nur wirksam, wenn sie von der Organisation kommt, die das Werkzeug baut, den Guss durchführt und das Bauteil bearbeitet. Designbüros und externe Berater können Designprobleme identifizieren, aber sie können nicht:
- Garantieren, dass die Simulation die echte Prozessfähigkeit widerspiegelt — ein Moldflow-Modell eines Beraters verwendet generische Parameter; ein Gießer verwendet tatsächliche Maschineneinstellungen, Legierungsdaten und Prozessgrenzen
- Verantwortung für die Werkzeugkonstruktion übernehmen — der DFM-Ingenieur muss auch das Werkzeug konstruieren oder freigeben, damit Simulationsergebnisse in Werkzeuggeometrie umgesetzt werden
- Den Feedback-Loop schließen — wenn T1-Probeabgüsse Probleme aufdecken, muss derselbe DFM-Ingenieur zur Diagnose und Korrektur verfügbar sein, kein Berater, der zum nächsten Projekt gewechselt hat
- Gießereispezifische Randbedingungen berücksichtigen — Maschinentonnenleistung, Füllkammerdurchmesser, Kolbengeschwindigkeit und Vakuumsystemfähigkeit beeinflussen alle DFM-Empfehlungen
Die Kosten eines fragmentierten Design-dann-Gießen-Ansatzes sind in unserer Analyse von häufigen Fehlern in Automobil-Druckgussprojekten dokumentiert, wo Design-Gießer-Entkopplungen 40 % der Projektverzögerungen ausmachen.
Bewertung der DFM-Fähigkeit eines Druckgusslieferanten
| Bewertungskriterium | Was zu fragen ist | Grünes Flag | Rotes Flag |
|---|---|---|---|
| DFM-Prozessdokumentation | „Können Sie Ihre DFM-Checkliste teilen?“ | Strukturierte 7+ Punkte-Checkliste mit Akzeptanzkriterien | „Wir prüfen Designs fallweise“ |
| Simulationsfähigkeit | „Welche Software verwenden Sie?“ | Magma, Flow-3D oder Procast mit echten Legierungsdaten | „Wir verlassen uns auf Erfahrung“ oder keine Simulation |
| Ingenieurkontinuität | „Wer führt DFM durch und wer konstruiert das Werkzeug?“ | Derselbe Ingenieur für beides | Getrennte Teams oder ausgelagert |
| DFM-Bericht-Lieferobjekt | „Was liefern Sie nach dem DFM?“ | Unterzeichneter Bericht mit Befunden, Empfehlungen, Simulationsergebnissen | Nur mündliches Feedback |
| Pre-DFM-Engagement | „Prüfen Sie Designs vor der RFQ?“ | Ja, in der Konzept-/Prototypphase | Erst nach Auftragserteilung |
| DFM-Sign-Off-Gate | „Kann das Werkzeug ohne DFM-Freigabe starten?“ | Nein — DFM-Sign-Off ist verpflichtend | „Wir können jederzeit mit dem Werkzeug starten“ |
| Kostentransparenz | „Können Sie DFM-Einsparungen quantifizieren?“ | Individualisierter Kostenvergleich mit/ohne DFM | „Vertrauen Sie uns, es spart Geld“ |
Häufig gestellte Fragen
F: Was ist DFM-Unterstützung im Druckguss?
A: DFM-Unterstützung im Druckguss ist ein Engineering-Prozess, bei dem der Gießer den 3D-Entwurf eines Bauteils vor der Werkzeuginvestition prüft und optimiert — Wandstärke, Entformungsschrägen, Trennebenen, Anschnitte und Porositätsrisiko durch Simulation analysiert — um sicherzustellen, dass das Bauteil zu Zielkosten und in Zielqualität gegossen, bearbeitet und geprüft werden kann.
F: Wie viel spart DFM-Unterstützung in Druckgussprojekten?
A: Strukturierte DFM-Unterstützung spart typischerweise 20–35 % der Gesamtprojektkosten — durch die Eliminierung von 2–5 Werkzeugiterationen (13.000–42.000 $), die Reduzierung des Serienausschusses von 4–8 % auf <1,5 % und die Senkung der Zykluszeit um 10–15 % durch optimiertes Kühlungsdesign.
F: Wann sollte die DFM-Unterstützung in einem Druckgussprojekt beginnen?
A: Die DFM-Unterstützung sollte in der Konzept- oder Prototypphase beginnen — bevor das Design eingefroren und die RFQ herausgegeben wird. Das Pre-DFM-Engagement ermöglicht die Optimierung von Wandstärke, Entformungsschräge und Trennebene, bevor kostspielige Designänderungen erforderlich werden. Ein DFM-Review nach der RFQ spart jedoch immer noch erhebliche Kosten im Vergleich zu keinem DFM.
F: Verlängert DFM-Unterstützung die Projektlaufzeit?
A: Das DFM-Review fügt dem Projektanfang 1–3 Wochen hinzu, spart aber 4–8 Wochen bei Probeabgussiterationen. Die Nettozeitauswirkung ist 1–5 Wochen kürzer als ohne DFM — und die Stückpreis- und Qualitätsergebnisse sind deutlich besser.
F: Kann DFM-Unterstützung alle Druckgussdefekte verhindern?
A: Nein. DFM kann nicht alle Defekte eliminieren — Druckguss beinhaltet inhärente Prozessvariabilität. Aber DFM reduziert vermeidbare Defekte (Porosität durch schlechte Anschnittgestaltung, Verzug durch ungleiche Wände, Kurzgüsse durch dünne Querschnitte) um 60–80 % und überlässt nur die Prozessebene der SPC-Überwachung.
F: Ist Moldflow-Simulation für einfache Druckgussteile notwendig?
A: Für einfache Bauteile mit gleichmäßigen Wänden, ohne kritische Dichtflächen und mit großzügigen Toleranzen kann die Simulation entfallen. Für Bauteile mit dünnen Wänden (<2,5 mm), Dichtflächen, Strukturanforderungen oder engen Toleranzen (±0,05 mm) ist die Simulation unerlässlich — die 1.500–3.000 $ verhindern 15.000–50.000 $ an Werkzeugiterationen.