Qué significa el acompañamiento de proyectos VE
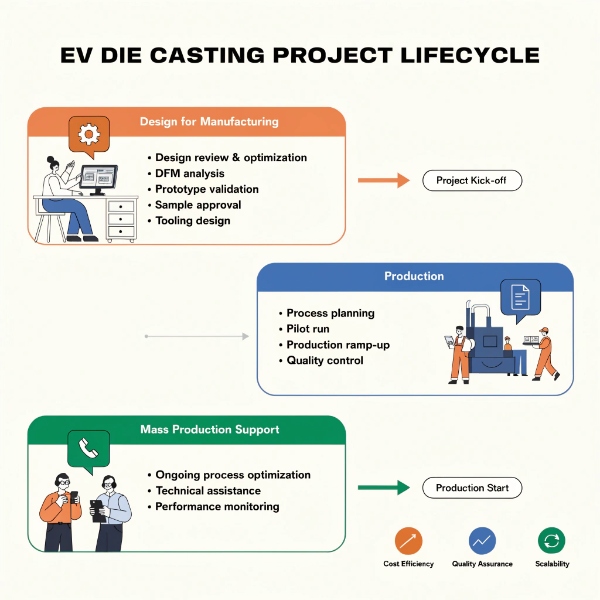
Acompañar un proyecto VE (vehículo eléctrico) desde el DFM (Design for Manufacturing) hasta la producción en serie significa asumir la responsabilidad de ingeniería del ciclo de vida completo de una pieza de aluminio fundida a presión — desde la primera revisión de diseño hasta el disparo de producción número un millón. Esta no es una relación transaccional con el proveedor. Es una sociedad de co-ingeniería donde el equipo técnico del fundidor trabaja junto a los ingenieros de diseño, calidad y fabricación del OEM para garantizar que la pieza sea fundible, mecanizable, ensayable y entregable al coste y calidad objetivo.
En EMP Tech, nuestro acompañamiento de proyectos VE cubre cuatro categorías de carcasas — carcasas de motor, carcasas de inversor/convertidor, encapsulados de batería y carcasas de PDU — en 13 islas de fundición a presión VHPDC y 150+ centros de mecanizado CNC. Hemos apoyado más de 40 lanzamientos de plataformas VE desde 2018, produciendo piezas para integradores de sistemas Tier-1 que sirven a OEM europeos y norteamericanos. Este artículo documenta el modelo de acompañamiento que aplicamos en cada etapa del proyecto.
Etapa 1: Compromiso pre-DFM (antes de RFQ)
Por qué el compromiso temprano es importante
Las decisiones de ingeniería más impactantes en un proyecto de fundición a presión se toman antes de que se emita la RFQ. Para cuando un diseño de pieza llega a la etapa de RFQ, los espesores de pared, los ángulos de desmoldeo, los radios de empalme y las ubicaciones del plano de partición suelen estar fijados — y muchas de estas decisiones de diseño se tomaron sin aportación de fabricación. Nuestro equipo de ingeniería se compromete con los equipos de diseño del OEM durante las fases de concepto y prototipo para proporcionar retroalimentación de fabricabilidad antes de la congelación del diseño.
Lo que proporcionamos en el compromiso pre-DFM
| Servicio | Entregable | Impacto |
|---|---|---|
| Revisión de fabricabilidad | Evaluación DFM preliminar del modelo 3D | Identifica riesgos de fundibilidad antes de la congelación del diseño |
| Consultoría de selección de aleación | Recomendación basada en requisitos funcionales | Previene una elección errónea de aleación que cuesta 10–20% adicional en retrabajo o cambio de proceso |
| Recomendación de ruta de proceso | VHPDC vs. HPDC, estrategia de mecanizado, plan de ensayo | Alinea el método de fabricación con la función de la pieza |
| Análisis de factores de coste | Identificación de los 5 principales factores de coste del diseño | Permite la optimización del coste en el diseño antes de la inversión en herramental |
| Validación de cronograma | Verificación de que el SOP objetivo es alcanzable | Previene compromisos poco realistas — 12–16 semanas es el estándar, no 6 |
Ejemplo pre-DFM: espesor de pared de carcasa de motor
Un equipo de diseño OEM presentó una carcasa de motor con un espesor de pared nominal de 2,0 mm y características de boss de 4,0 mm de grosor para montaje de pernos. Nuestra revisión pre-DFM identificó que la relación de transición 2:1 causaría porosidad de retracción en la unión boss-pared. Recomendamos engrosar la pared nominal a 2,5 mm (reduciendo la relación de transición a 1,6:1) o añadir una nervadura de transición entre el boss y la pared. El OEM adoptó la solución de la nervadura — sin impacto en el coste, cero iteraciones de herramental en esta característica en T1.
Por eso el compromiso temprano es importante. Una revisión DFM en la fase de concepto no cuesta nada; la misma corrección en T1 cuesta 2 semanas y una modificación de herramental. Tratamos este principio en detalle en nuestro artículo sobre cómo el análisis DFM reduce los defectos de fundición a presión.
Etapa 2: Revisión DFM y simulación Moldflow (Semanas 1–3)
Proceso de revisión DFM estructurado
Una vez adjudicada la RFQ, ejecutamos una revisión DFM estructurada con los siguientes entregables:
| Entregable DFM | Contenido | Criterio de puerta |
|---|---|---|
| Análisis de espesor de pared | Relaciones de transición, espesor mínimo, puntos calientes | Todas las transiciones ≤3:1; min 1,2 mm para VHPDC |
| Verificación de ángulos de desmoldeo | Evaluación de desmoldeo por superficie | ≥1,0° estándar; ≥1,5° para núcleos profundos |
| Propuesta de plano de partición | Ubicación del plano de partición con justificación | Sin rebaba en superficies de estanqueidad o funcionales |
| Propuesta de diseño de entrada | Ubicación, área y dirección de llenado de la entrada | Llenado progresivo, sin inyección |
| Mapa de riesgo de porosidad | Identificación de características críticas con riesgo de porosidad | Porosidad <0,5% en superficies críticas vía diseño de rebosaderos/respiraderos |
| Predicción de deformación | Análisis de deformación por solidificación diferencial | Dentro de tolerancia tras compensación de herramental |
| Verificación de sobre-espesores de mecanizado | Stock de material en superficies mecanizadas | 0,3–0,8 mm de sobre-espesor, accesible en una sola sujeción |
Simulación Moldflow con Magma / Flow-3D
| Salida de simulación | Lo que predice | Objetivo de aceptación |
|---|---|---|
| Animación de llenado | Patrón de flujo de metal, turbulencia, solidificación temprana | Llenado progresivo <40 ms para pared de 2 mm |
| Mapa de solidificación | Ubicaciones de puntos calientes, zonas de última solidificación | Sin líquido aislado en características críticas |
| Predicción de porosidad | Tamaño y ubicación de la porosidad prevista | <0,5% en superficies críticas, <1 mL/100g global |
| Equilibrio térmico | Distribución de temperatura del molde | ±15°C de uniformidad con canales de refrigeración diseñados |
| Predicción de deformación | Desviación dimensional del nominal | Dentro de la tolerancia del plano tras compensación de geometría |
Puerta de aprobación DFM
La revisión DFM concluye con una reunión formal de aprobación con el equipo de ingeniería del cliente. Todos los problemas identificados se listan con las soluciones propuestas, y el cliente aprueba las modificaciones de diseño antes de pedir el herramental. Ninguna orden de herramental se libera sin la aprobación DFM — esta es una puerta no negociable en nuestro proceso APQP.
Etapa 3: Diseño y fabricación de herramental (Semanas 3–10)
Filosofía de diseño de herramental
Nuestro diseño de herramental sigue tres principios:
- Equilibrio térmico primero: La disposición de canales de refrigeración se diseña antes que la geometría de cavidad — el molde debe mantener ±15°C de uniformidad para estabilidad dimensional y consistencia del tiempo de ciclo
- Responsabilidad única: El mismo ingeniero que dirigió el DFM y Moldflow diseña el herramental — sin brecha de transferencia de conocimiento
- Mantenibilidad integrada: La ubicación de pasadores eyectores, el acceso a deslizadores y el diseño de placas de desgaste permiten el mantenimiento en prensa sin desmontar el molde
Especificaciones de fabricación de herramental
| Componente | Material | Dureza | Vida útil |
|---|---|---|---|
| Insertos de cavidad | H13 / SKD61 | HRC 46–48 | 100.000–500.000 tiros |
| Núcleos | H13 (nitrurado, 0,15–0,25 mm de profundidad) | HRC 46–48 + nitruración | 50.000–200.000 tiros |
| Deslizadores | H13 (nitrurado) | HRC 46–48 + nitruración | 50.000–150.000 tiros |
| Pasadores eyectores | SKD61 | HRC 50–52 | 50.000+ tiros |
| Base del molde | Acero 1045 | — | 10+ años |
Cronograma de fabricación de herramental
| Semana | Actividad | Entregable |
|---|---|---|
| 1–2 | Desbaste CNC de cavidad, núcleos, base | Geometría a 0,5 mm del final |
| 2–3 | Tratamiento térmico al vacío (H13 → HRC 46–48, triple revenido) | Acero templado dimensionalmente estable |
| 3–5 | Fresado duro CNC 5 ejes hasta geometría final | ±0,01 mm de tolerancia en superficies críticas |
| 4–6 | Electroerosión por penetración (cavidades profundas, nervios) + por hilo (pasadores eyectores, conexiones de refrigeración) | Todas las características internas completas |
| 5–7 | Pulido (Ra 0,4–1,6 µm) + texturizado | Acabado superficial a especificación |
| 6–8 | Ensamblaje, prueba de presión de refrigeración (50 bar), verificación de eyección | Listo para T1 |
Etapa 4: Tiros de prueba y PPAP (Semanas 10–16)
Proceso de tiros de prueba T1–T3
Nuestro proceso de tiros de prueba está documentado en detalle en nuestro flujo de trabajo de fundición a presión, pero los elementos de apoyo clave para proyectos VE son:
| Tiro | Objetivo | Foco específico VE | Puerta |
|---|---|---|---|
| T1 | Verificar llenado, eyección, proximidad dimensional | Verificación de llenado de canales de refrigeración en carcasas de motor; identificación de caminos de fuga en carcasas de inversor | Sin tiros cortos, eyección libre |
| T2 | Conformidad dimensional + porosidad | Prueba de fuga de helio ≤1×10⁻⁶ mbar·L/s en carcasas selladas; porosidad por rayos X <0,5% en superficies críticas | 100% dimensional aprobado, fuga aprobada |
| T3 | Tirada de muestras PPAP bajo parámetros bloqueados | 30–300 piezas para presentación PPAP; Cpk ≥1,67 en dimensiones críticas | Lote de muestras PPAP aprobado |
Paquete PPAP Level 3
Para proyectos VE, PPAP Level 3 es obligatorio. Entregamos el paquete completo:
- Registro de diseño (modelo 3D + plano 2D, revisión confirmada)
- AMEF diseño + AMEF proceso (top 10 IPR con controles)
- Diagrama de flujo de proceso (fundición → moldeo → mecanizado → ensayo → embalaje → envío)
- Plan de control (clase de característica, método, frecuencia, plan de reacción)
- MSA (gage R&R <10% en dimensiones críticas)
- Trazado dimensional (15–30+ mediciones CMM, codificadas por color pasa/no pasa)
- Informes de ensayo de material (espectrómetro + tracción según ASTM B557)
- Resultados de pruebas de rendimiento (fuga de helio, presión de reventamiento, niebla salina)
- Estudio inicial de proceso (Cpk ≥1,67 crítico, ≥1,33 significativo)
Etapa 5: Producción en serie y apoyo continuo
Apoyo al lanzamiento de producción
Tras la aprobación PPAP y el SOP, nuestro apoyo continúa durante todo el ciclo de vida de producción:
| Actividad de apoyo | Frecuencia | Propósito |
|---|---|---|
| Revisión de calidad diaria | Primeros 30 días | Pareto de chatarra, análisis de causa raíz de defectos, acciones correctivas |
| Revisión SPC semanal | En curso | Monitorización de Cpk en todas las dimensiones críticas; acción si Cpk <1,67 |
| Revisión mensual de defectos | En curso | Top 3 tipos de defectos, análisis de causa raíz, mejoras mediante ECN |
| Monitorización del estado del herramental | Cada 10.000 tiros | Medición de desgaste de cavidad, inspección de canales de refrigeración |
| Renovación del herramental | 50.000–100.000 tiros | Repulido, reemplazo de pasadores, re-nitruración |
| Revisión completa | 150.000–250.000 tiros | Reemplazo de insertos, re-validación CMM completa |
SPC y monitorización de calidad
Nuestro sistema de control de calidad mantiene SPC continua en cada característica crítica:
| Clase de característica | Método SPC | Límite de acción | Respuesta |
|---|---|---|---|
| Crítica (estanqueidad, seguridad) | X-bar/R, medición 100% | Cpk <1,67 → parar | Investigar, corregir, reverificar |
| Significativa (funcional) | X-bar/R, muestreo 5/lote | Cpk <1,33 → acción | Investigar, ajustar, reverificar |
| General (cosmética) | Muestreo visual | Tasa de defectos >2% → acción | Ajustar proceso, inspeccionar |
Apoyo al escalado de volumen
| Fase de volumen | Foco de apoyo | Actividades |
|---|---|---|
| Escalado 30–50% | Estabilización del proceso | Revisiones de calidad diarias, formación de operadores, reducción de chatarra |
| Escalado 50–80% | Optimización del tiempo de ciclo | Ajuste fino de parámetros de proceso, mejora de OEE |
| Escalado 80–100% | Gestión de régimen estacionario | Monitorización SPC, mantenimiento preventivo, mejora continua |
| Aumento de volumen (nuevo programa) | Verificación de capacidad | Disponibilidad de prensa, duplicación de herramental, formación cruzada de operadores |
Tipos de carcasas VE: cómo apoyamos cada una
Apoyo a carcasas de motor
| Elemento de apoyo | Lo que hacemos | Por qué las carcasas de motor VE lo necesitan |
|---|---|---|
| DFM de canales de refrigeración | Verificar la fundibilidad de camisas de agua en espiral/axial; pared de 3–5 mm | Los canales de refrigeración fundidos no deben fugarse — porosidad pasante = fallo de campo |
| Mecanizado de alojamiento del estator | Mandrinado CNC 5 ejes en una sola sujeción hacia tolerancia H7 | Redondez ≤0,03 mm; Ra 1,6 µm; imposible en múltiples sujeciones |
| Prueba de fuga de helio 100% | Cada carcasa probada a ≤1×10⁻⁶ mbar·L/s | La integridad de la camisa de agua es crítica para la seguridad |
| Validación de ciclos térmicos | Verificar la supervivencia a ciclos térmicos (−40°C a +120°C, 1.000 ciclos) | Las carcasas de motor VE experimentan ciclos térmicos extremos |
Apoyo a carcasas de inversor/convertidor
| Elemento de apoyo | Lo que hacemos | Por qué los inversores VE lo necesitan |
|---|---|---|
| Control de planicidad en cara de montaje | Mecanizado CNC 5 ejes en una sola sujeción; planicidad ≤0,1 mm/100 mm | La interfaz térmica del módulo de potencia exige planicidad para la transferencia térmica |
| Verificación de apantallamiento EMI | Integridad de fundición (sin porosidad pasante) + tratamiento superficial | El apantallamiento CISPR 25 Clase 5 exige una fundición sin defectos |
| VHPDC de pared delgada | Pared nominal 2,0–3,0 mm con llenado al vacío | Las paredes delgadas reducen peso; el vacío previene defectos de llenado |
| Estanqueidad de conectores | Tolerancia de ranura de junta tórica ±0,02 mm | Estanqueidad IP67/IP6K9K para conectores de alta tensión |
Apoyo a encapsulados de batería
| Elemento de apoyo | Lo que hacemos | Por qué las baterías VE lo necesitan |
|---|---|---|
| Fundición a gran tonelaje | Prensa VHPDC 2500T+ para encapsulados de 15–40 kg | Los encapsulados de batería son las piezas fundidas a presión más grandes de un VE |
| FSW (soldadura por fricción-agitación) | FSW interno o de socio para juntas de sellado | El FSW permite el sellado hermético de encapsulados multipieza |
| Análisis de resistencia al choque | Revisión DFM del diseño de nervadura, selección de aleación (AlSi10Mg) | El impacto lateral de poste y el aplastamiento inferior son requisitos regulatorios |
| Validación IP67/IP6K9K | Prueba de estanqueidad 100% + validación de lavado | Los encapsulados de batería deben sobrevivir el lavado a alta presión |
Apoyo a carcasas de PDU
| Elemento de apoyo | Lo que hacemos | Por qué los PDU VE lo necesitan |
|---|---|---|
| Integridad dieléctrica | Control de pureza de material, monitorización de inclusiones | Aislamiento de alta tensión según ISO 6469-3 |
| Montaje de precisión | Tolerancia de posición ±0,1 mm en bosses de montaje | Los componentes internos del PDU exigen posicionamiento preciso |
| Verificación de estanqueidad | Prueba de estanqueidad IP67 en 100% de las carcasas | Los componentes de alta tensión deben estar sellados contra la humedad |
Nuestro equipo de apoyo a proyectos VE
Estructura del equipo de ingeniería dedicado
| Rol | Responsabilidad | Cuándo se involucra |
|---|---|---|
| Jefe de proyecto | Cronograma global del proyecto, interfaz con el cliente, escalación | Desde pre-DFM hasta SOP+ |
| Ingeniero DFM principal | Revisión DFM, Moldflow, aprobación de diseño de herramental | Etapas 1–3 |
| Ingeniero de diseño de herramental | Diseño de herramental, disposición de refrigeración, diseño de entrada | Etapa 3 |
| Ingeniero de proceso | Tiros de prueba, bloqueo de parámetros, configuración de producción | Etapas 3–5 |
| Ingeniero de calidad | PPAP, SPC, plan de control, monitorización de Cpk | Etapas 4–5+ |
| Ingeniero de programación CNC | Estrategia de mecanizado, diseño de fijación, optimización en una sujeción | Etapas 3–5 |
| Responsable de mantenimiento de herramental | Mantenimiento preventivo, planificación de renovación | Etapa 5+ |
Comunicación y reportes
| Reporte | Frecuencia | Contenido |
|---|---|---|
| Reporte de estado del proyecto | Semanal (Etapas 1–4), Diario (Etapa 5 primeros 30 días) | Cronograma, asuntos abiertos, registro de riesgos |
| Reporte DFM | Único en la Etapa 2 | Todos los problemas de diseño, modificaciones propuestas, aprobación del cliente |
| Reporte de tiro de prueba | Por tiro (T1, T2, T3) | Registro de tiro, trazado dimensional, rayos X, resultados de fuga |
| Paquete PPAP | Único en la Etapa 4 | Documentación completa Level 3 |
| Reporte mensual de producción | Mensual (Etapa 5+) | Volumen, tasa de chatarra, tendencias de Cpk, acciones abiertas |
Por qué el apoyo integrado supera a la cadena de suministro fragmentada
El coste de una cadena de suministro fragmentada
| Modelo fragmentado | Problema | Impacto en proyectos VE |
|---|---|---|
| Oficina de diseño → Fundidor → Mecanizador → Ensayador | Cada transición pierde información y añade tiempo logístico | Cronograma 2–4 semanas más largo; deriva dimensional en cada transición |
| Fundidor no involucrado en DFM | Herramental diseñado sin aportación de fabricación → 3–5 iteraciones | 4–8 semanas adicionales de tiempo de tiros de prueba |
| Mecanizador separado del fundidor | Transporte entre sitios → deriva dimensional ±0,05–0,10 mm | Características críticas (alojamiento del estator, plataformas de montaje) fuera de tolerancia |
| Sistema de calidad fragmentado | Sin parte única responsable de fallos de fuga/porosidad | Echándose la culpa entre fundidor y mecanizador; fallos de campo |
| Sin equipo de mantenimiento de herramental | Desgaste de herramental no monitorizado → deriva de calidad en producción | Cpk cae por debajo de 1,67; chatarra aumenta; quejas del cliente |
La solución integrada
Nuestra instalación de fabricación integra fundición a presión, mecanizado CNC y ensayo bajo un mismo techo — con un equipo de ingeniería, un sistema de calidad y un punto de responsabilidad:
- Cadena de ingeniería única de DFM a producción: El ingeniero que dirige la revisión DFM también aprueba el diseño del herramental y bloquea los parámetros de proceso — sin brechas de transferencia de conocimiento
- Flujo fundición-a-mecanizado de 3–5 días: Sin transporte entre sitios; sin deriva dimensional por logística
- Sistema de calidad único: Un plan de control, un sistema SPC, un responsable de todos los resultados de calidad
- Mantenimiento de herramental interno: Equipo dedicado y taller de herramental para renovación rápida — minimizando interrupciones de producción
- Trazabilidad completa: Lote de material → fundición → disparo de molde → lote de mecanizado → envío — todo vinculado en un sistema
El flujo de trabajo completo del DFM a la producción en serie está documentado en nuestro artículo sobre el flujo de trabajo de fundición a presión, y nuestro enfoque integrado para la fundición a presión de VE se detalla en nuestra página de soluciones VE.
Preguntas frecuentes
P: ¿Cuándo deberíamos involucrar a EMP Tech en nuestro proyecto de carcasa VE?
R: Idealmente durante la fase de concepto o prototipo — antes de que el diseño se congele y se emita la RFQ. El compromiso pre-DFM nos permite proporcionar retroalimentación de fabricabilidad sobre espesor de pared, ángulos de desmoldeo y entrada antes de que se necesiten cambios de diseño costosos. Sin embargo, también apoyamos proyectos en la etapa de RFQ si el diseño ya está congelado — nuestra revisión DFM identificará cualquier problema de fabricabilidad restante.
P: ¿Cuánto tiempo tarda del DFM a la producción en serie para una carcasa VE?
R: 12–16 semanas para una pieza bien diseñada: DFM y Moldflow 3 semanas, diseño y fabricación de herramental 6–8 semanas, tiros de prueba T1–T3 2–4 semanas, documentación PPAP 2 semanas. Los proyectos que requieren 3+ iteraciones de molde se extienden a 20+ semanas — por eso invertimos intensamente en la Etapa 1 DFM para minimizar iteraciones.
P: ¿Apoyan proyectos VE con requisitos de tratamiento térmico T6?
R: Sí. El tratamiento térmico T6 (solubilizado a 500+°C seguido de envejecimiento) requiere VHPDC para evitar el ampollamiento del gas atrapado. Nuestras 13 islas de fundición a presión VHPDC soportan todas el procesamiento al vacío, permitiendo el tratamiento térmico T6 para aleaciones estructurales AlSi10Mg y A356 — alcanzando alargamiento >8% y resistencia a tracción >280 MPa requeridos para encapsulados de batería relevantes al choque.
P: ¿Pueden gestionar tanto la fundición a presión como el mecanizado CNC para carcasas VE?
R: Sí — ambos bajo un mismo techo en nuestra instalación. Operamos 13 islas de fundición a presión VHPDC (350T–3050T) y 150+ centros de mecanizado CNC (4/5 ejes). El mecanizado en una sola sujeción es nuestro enfoque estándar para características críticas — el alojamiento del estator, las plataformas de montaje y las ranuras de estanqueidad se mecanizan en un solo amarre para mantener las relaciones posicionales.
P: ¿Qué documentación de calidad proporcionan para proyectos VE?
R: PPAP Level 3 completo — incluyendo trazado dimensional (15–30+ mediciones CMM), AMEF diseño/proceso, diagrama de flujo de proceso, plan de control, MSA (gage R&R), informes de ensayo de material, resultados de pruebas de rendimiento y estudio inicial de proceso con Cpk ≥1,67 en dimensiones críticas. Nuestro sistema de calidad está certificado IATF 16949 y calificado VDA 6.3 Clase A.